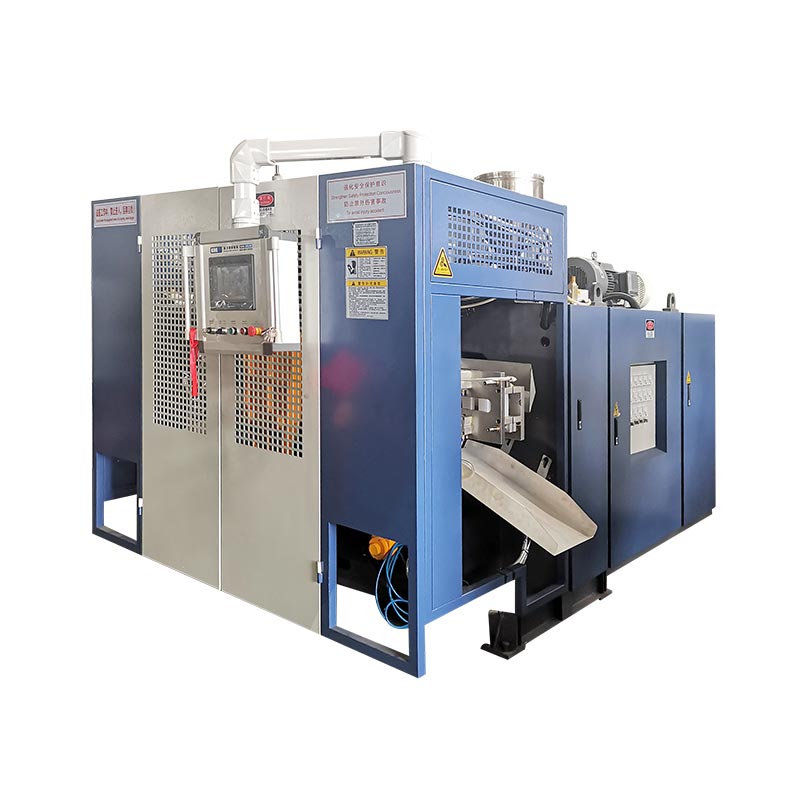
KGB200L/LP คือแพลตฟอร์มการขึ้นรูปแบบเป่าสะสมระดับ 250L ของ Kinggle สำหรับถังเคมีแบบวงแหวนคู่ขนาด 220 ลิตร โปรเจ็กต์การทำงานต้องการมากกว่าเครื่องจักรขึ้นรูป นอกจากนี้ยังต้องมีข้อกำหนดเฉพาะของดรัมที่ได้รับการอนุมัติ HMWHDPE ที่ตรงกัน การออกแบบแม่พิมพ์และการทำความเย็น โปรแกรม parison การนำออกและการดีแฟลช การทดสอบการรั่วไหล การตรวจสอบคุณภาพที่ตรวจสอบย้อนกลับได้ และแผนการยอมรับของโรงงาน
ควรวางแผนแนวถังเคมีจากบรรจุภัณฑ์ที่เสร็จแล้วไปด้านหลัง กลองจะต้องถือเนื้อหาที่ต้องการ จะต้องผ่านการทดสอบการจัดการและการขนส่งที่กำหนดไว้ การปิด แผนที่กำแพง และบันทึกการผลิตจะต้องอยู่ภายใต้การควบคุม การปั่นแห้งเร็วเพียงอย่างเดียวไม่สามารถพิสูจน์สิ่งเหล่านั้นได้
คู่มือนี้ติดตามหนึ่งดรัมผ่านเซลล์ทั้งหมด โดยแยกข้อมูลเครื่องจักรที่เผยแพร่ออกจากอินพุตโปรเจ็กต์ นอกจากนี้ยังแสดงให้เห็นว่าผลลัพธ์ใดที่ต้องพิสูจน์ในระหว่างการทดลองใช้งานจริง

- ตรึงรูปวาดของดรัม การปิด วัสดุ น้ำหนักสุทธิ และแผนผังผนัง
- แปลงน้ำหนักสำเร็จรูปเป็นมวลรวมพาริสัน รวมทั้งส่วนตัดแต่งทั้งหมด
- จับคู่ส่วนหัว โปรแกรม parison แม่พิมพ์ และการทำความเย็นกับโซนวิกฤติ
- กำหนดการจัดการ การดับไฟ และการตรวจสอบซึ่งเป็นส่วนหนึ่งของวงจร
- ยอมรับรายการที่มีเรซินที่ได้รับอนุมัติ การตั้งค่าการผลิต และเกณฑ์การผ่านที่วัดได้
จริงๆ แล้วถังเคมีแบบดรัมเซลล์ขนาด 220 ลิตรที่สมบูรณ์นั้นรวมอะไรบ้าง
ตัวเครื่องมีรูปร่างกลวง เซลล์สร้างดรัมที่ทำซ้ำและเป็นที่ยอมรับ ความแตกต่างดังกล่าวจะเปลี่ยนรายการซื้อ นอกจากนี้ยังเปลี่ยนคำถามที่ถามระหว่างวิศวกรรมอีกด้วย
อุปกรณ์ต้นน้ำอาจรวมถึงการจัดเก็บเรซิน การลำเลียง การอบแห้ง หรือการผสมเมื่อต้องใช้การผสมสูตร การเติมสีและสารเติมแต่งจำเป็นต้องมีสูตรควบคุม การบดซ้ำจำเป็นต้องมีแหล่งที่มา สภาพของอนุภาค และอัตราส่วนที่อนุญาตที่กำหนดไว้ รายการเหล่านี้จะกำหนดสิ่งที่เข้าถึงเครื่องอัดรีด อาหารที่ไม่เสถียรไม่สามารถสร้าง parison ที่มั่นคงได้
เซลล์หลักประกอบด้วยระบบเครื่องอัดรีด หัวสะสม หน่วยจับยึด แม่พิมพ์ หมุดเป่า หรือการจัดเรียงแบบเป่าด้านล่าง ระบบไฮดรอลิกและส่วนควบคุม คิงเกิลส์หน้าผลิตภัณฑ์ KGB200L/LPยังแสดงรายการตัวควบคุมความหนา MOOG 100 แขนหุ่นยนต์ และระบบเป่าด้านล่างในคำอธิบายที่เผยแพร่ ลำดับสุดท้ายควรระบุเวอร์ชันที่ให้มาทุกประการ
งานขั้นปลายจะเริ่มเมื่อแม่พิมพ์เปิด ถังร้อนจำเป็นต้องถอดออกโดยมีการควบคุม ต้องตัดแฟลชด้านบนและด้านล่างโดยไม่ทำลายพื้นผิวซีล ช่องเปิดอาจต้องมีการตัดเฉือนหรือเก็บผิวละเอียด การปิดอาจต้องมีการติดตั้ง ถังซักแต่ละถังที่ได้รับการยอมรับจะต้องมีการตรวจสอบขนาด น้ำหนัก ผนัง และรอยรั่วตามที่ตกลงกันไว้
อุปกรณ์ทำความเย็น อากาศอัด การจัดการวัสดุ การรวบรวมชิ้นส่วนตกแต่ง และการเข้าถึงที่ปลอดภัยมีอยู่รอบๆ ห้องขังนี้ ห้องปฏิบัติการหรือพื้นที่คุณภาพอาจนั่งข้างนอกได้ พื้นที่ดังกล่าวรองรับการทดสอบที่ยาวนานขึ้น เก็บตัวอย่างไว้ และบันทึกการตรวจสอบ
ขอบเขตที่สมบูรณ์ยังตั้งชื่อขอบเขตแต่ละขอบเขตด้วย ใครเป็นผู้จัดหาเครื่องทำความเย็นแบบแม่พิมพ์? ใครเป็นผู้จัดหาคอมเพรสเซอร์และตัวรับสัญญาณ? ใครเป็นผู้เชื่อมต่อหุ่นยนต์ปกป้อง? ใครเป็นผู้จัดหาเครื่องทดสอบการรั่วไหล? หากขอบเขตไม่มีเจ้าของ ก็มักจะกลายเป็นความล่าช้าในการเริ่มต้น
ล็อคข้อมูลจำเพาะของดรัมก่อนเลือกการกำหนดค่าขั้นสุดท้าย
วลี “ถัง 220 ลิตร” ไม่ใช่ข้อมูลจำเพาะแบบเต็ม ถังสองถังสามารถใช้ปริมาตรร่วมกันได้ แต่ต้องมีเงื่อนไขกระบวนการที่แตกต่างกัน ดรัมแบบวงแหวนคู่แบบปิดมีคอและโซนการจัดการที่แตกต่างจากการออกแบบแบบเปิดหัว ระบบการปิด สิ่งของที่อยู่ภายใน และเส้นทางการขนส่งก็ส่งผลต่อการทดสอบเช่นกัน
เริ่มต้นด้วยการวาดภาพควบคุม รวมถึงขนาดโดยรวม ความจุที่กำหนดและเต็มจำนวน ช่องเปิด รายละเอียดการปิด เสียงระฆัง แหวน ที่จับ และพื้นที่ป้าย ทำเครื่องหมายเส้นแยกและบีบออก ระบุทุกมิติที่ส่งผลต่อการบรรจุ การจัดวางบนพาเลท การเรียงซ้อน หรือขนาดพอดีฝา
เพิ่มแผนผังความหนาของผนังที่มีหมายเลขกำกับ แผนที่ควรครอบคลุมบริเวณวงแหวนด้านบน ไหล่ ผนังแก้ม วงแหวนด้านล่าง ฐาน คอ และบริเวณหยิก หมายเลขผนังเฉลี่ยหนึ่งหมายเลขไม่สามารถแสดงการกระจายตัวของเรซินได้ หน้า Kinggle แสดงรายการ 3.5 ถึง 4 มม. สำหรับแอปพลิเคชัน 200L ที่เผยแพร่ ใช้สิ่งนั้นเป็นข้อมูลอ้างอิงเฉพาะหน้า ไม่ใช่ทดแทนแผนผังผนังที่ได้รับอนุมัติ
บันทึกน้ำหนักสุทธิที่ขึ้นรูป ไม่รวมการปิดที่ประกอบแยกกัน จากนั้นประมาณค่าแฟลชด้านบน หางด้านล่าง เศษคอ และวัสดุอื่นๆ ที่ตัดแต่งแล้ว สิ่งนี้จะสร้างเป้าหมายขั้นต้น ถังบรรจุสำเร็จรูปขนาด 12 กก. อาจต้องฉีดน้ำหนักเกิน 12 กก. เนื่องจากกระบวนการจะต้องสร้างวัสดุที่ถอดออกได้ด้วย
เนื้อหาที่ต้องการอยู่ในไฟล์ เพิ่มความหนาแน่น ความหนืด อุณหภูมิในการบรรจุ ความดันไอ ข้อกำหนดความเข้ากันได้ของสารเคมี และระยะเวลาในการเก็บรักษาที่คาดหวัง ผู้ซื้อควรระบุด้วยว่าถังบรรจุจะบรรทุกสินค้าอันตรายที่ได้รับการควบคุมหรือไม่ คำตอบนั้นเปลี่ยนเส้นทางการตรวจสอบ
คิงเกิลส์กระบวนการขายขอรูปถ่าย ภาพวาด น้ำหนัก ขนาด วัสดุ ความหนา ผลผลิตรายวัน และความทนทานต่อสารเคมี ข้อมูลนำเข้าเหล่านั้นควรเป็นเอกสารดรัมที่ควบคุมการแก้ไขหนึ่งรายการ ใบเสนอราคา การออกแบบแม่พิมพ์ และแผนการยอมรับควรชี้ไปที่การแก้ไขเดียวกัน
อ่านข้อมูลที่เผยแพร่ KGB200L/LP เป็นชุดที่ตรงกันชุดเดียว
หน้า KGB200L/LP มีซองเริ่มต้นที่มีประโยชน์ โดยระบุประเภทตู้คอนเทนเนอร์สูงสุด 250 ลิตร เครื่องจักรขนาด 39 ตัน และการจัดการเปิด-ปิดคงที่ นอกจากนี้ ยังแสดงแรงจับยึด 760 kN, เพลต 1300 x 1500 มม. และขนาดแม่พิมพ์สูงสุด 1100 x 1700 มม.
ตารางการอัดขึ้นรูปสาธารณะแสดงสกรู 100 มม. สองตัวที่มีอัตราส่วน 32 L/D ความสามารถในการหลอมละลาย HDPE ที่เผยแพร่คือ 180 กก./ชม. ต่อสกรู ตารางยังแสดงรายการถังสะสม 25 ลิตร และการอ้างอิงน้ำหนักถังสะสม PE 18 กก. นี่คือค่าหน้าเครื่อง พวกเขาไม่ได้พิสูจน์ดรัม เรซิน หรือไซเคิลใดโดยเฉพาะหากไม่มีการทดลองที่ตรงกัน
| เผยแพร่รายการ KGB200L/LP | มูลค่าเว็บไซต์ | สิ่งที่โครงการยังต้องตรวจสอบ |
|---|---|---|
| ความจุคอนเทนเนอร์สูงสุด | 250 ลิตร | แม่พิมพ์ที่เกิดขึ้นจริง ความต้องการในการยิง รูปทรง และเส้นทางการกำจัด |
| ขนาดและน้ำหนักเครื่อง | 9.5 x 4.1 x 6.5 ม. 39 ตัน | พิธีการการบริการ รากฐาน การแยกการขนส่ง และแผนการยก |
| แรงหนีบ | 760 กิโลนิวตัน | พื้นที่ที่ฉาย แรงดันลม ปริมาณการบีบออก และระยะขอบ |
| ขนาดแม่พิมพ์สูงสุด | 1100 x 1700 มม | ซองแม่พิมพ์ ท่อ ท่อร่วมไอดี และชิ้นส่วนที่เคลื่อนไหวครบชุด |
| ความหนาของแม่พิมพ์ | 810 ถึง 950 มม | การเขียนแบบสแต็กแม่พิมพ์แบบปิดและการวาดส่วนต่อประสานของแท่นวาง |
| สกรูและ L/D | 100 มม. x 2; 32 ลิตร/วัน | สั่งซื้อสถาปัตยกรรมเลเยอร์ เกรดเรซิน และระบบสี |
| เผยแพร่กำลังการผลิต HDPE ละลาย | 180 กก./ชม. x 2 | ผลผลิตที่เสถียรด้วยสูตร HMWHDPE ที่ได้รับอนุมัติ |
| สะสม | 25 ลิตร; อ้างอิง PE 18 กก | มวลรวมมวลรวม โปรไฟล์สำรองและโปรแกรม |
| เป่าลม | 0.8 เมกะปาสคาล; 1.8 ลบ.ม./นาที | คุณภาพอากาศที่ต้องการ อัตราการไหลสูงสุด ตัวรับ และความดันที่เครื่องจักร |
| น้ำหล่อเย็น | 0.3 เมกะปาสคาล; 120 ลิตร/นาที | อุณหภูมิการจ่าย อุณหภูมิส่งคืน คุณภาพ และภาระความร้อน |
| การอ้างอิงอำนาจที่เผยแพร่ | เฉลี่ย 70 ถึง 80 กิโลวัตต์ | ขอบเขตการวัด ผลิตภัณฑ์ การตั้งค่า และสถานะการผลิต |
หน้านี้ยังแสดง 300 ชิ้น/ชม. เป็น “เอาท์พุต (รอบแบบแห้ง)” นั่นไม่ใช่ผลผลิตสำหรับถังเคมี อธิบายการอ้างอิงการเคลื่อนที่ของเครื่องจักรแบบแห้ง หน้าเดียวกันนี้แยกพิมพ์ 17 ถึง 20 ถังต่อชั่วโมงสำหรับการใช้งานถังเคมี เก็บป้ายกำกับทั้งสองไว้เหมือนเดิม
เป้าหมายการยอมรับที่ถูกต้องไม่ใช่ตัวเลขเพียงอย่างเดียว ยอมรับถังตามเวลาที่ตกลงกันภายใต้เงื่อนไขการผลิตที่ได้รับอนุมัติ การดำเนินการต้องรวมถึงการอัดขึ้นรูป การเป่า การระบายความร้อน การนำออก การตัดแต่ง การตรวจสอบ และการหยุดนับ
อ่านข้อมูลในกลุ่มที่เชื่อมต่อกัน ขนาดของแม่พิมพ์ขึ้นอยู่กับจังหวะการเปิดและเส้นทางการถอด มวลสะสมเป็นของมวลช็อตรวมและเรซิน การไหลของอากาศขึ้นอยู่กับแรงดันที่เครื่อง ค่าขนาดใหญ่เพียงค่าเดียวไม่สามารถชดเชยการจับคู่ที่อ่อนแอในส่วนอื่นในเซลล์ได้
เหตุใดส่วนต่อท้าย /LP จึงไม่ควรหายไปจากใบเสนอราคา
ปัจจุบัน Kinggle เผยแพร่หน้าผลิตภัณฑ์ที่เกี่ยวข้องสองหน้า แห่งหนึ่งตั้งชื่อแพลตฟอร์มถังเคมีเฉพาะทาง KGB200L/LP อีกชื่อหนึ่งคือเครื่องตีกลองพลาสติกขนาด 220 ลิตร KGB200L คลาส 250L ที่ใช้ร่วมกันของพวกเขาไม่ได้ทำให้ชื่อรุ่นใช้แทนกันได้
หน้า KGB200L/LP แสดงรายการเครื่องจักร 39 ตันและสกรูขนาด 100 มม. สองตัว คำอธิบายมีศูนย์กลางอยู่ที่หัวสะสมสองชั้น หน้า KGB200L แสดงรายการเครื่องจักร 36 ตันและสกรู 120 มม. หนึ่งตัว สามารถผลิต HDPE ได้ 320 กก./ชม. ทั้งสองหน้าแสดงซองแม่พิมพ์กว้างเหมือนกันและค่าอ้างอิงแคลมป์ 760 kN
ความแตกต่างดังกล่าวชี้ไปที่สถาปัตยกรรม ไม่ใช่แค่ความจุเท่านั้น เค้าโครงเครื่องอัดรีดสองเครื่องสามารถรองรับโครงสร้างชั้นที่สั่งหรือการแยกวัสดุได้ เค้าโครงเครื่องอัดรีดเดี่ยวให้บริการเส้นทางการหลอมที่แตกต่างกัน ฟังก์ชันที่แน่นอนของแต่ละเลเยอร์ยังคงต้องมีไดอะแกรมกระบวนการที่เป็นลายลักษณ์อักษร อย่าคิดว่าเครื่องอัดรีดสองตัวจะสร้างสิ่งกีดขวาง โครงสร้างเนื้อหารีไซเคิล หรือการจัดเรียงสีที่จำเป็นโดยอัตโนมัติ
ตำแหน่งสาธารณะ KGB200L/LP
แท่นถังเคมีแบบวงแหวนคู่ขนาด 220 ลิตรแบบพิเศษ หน้านี้แสดงรายการสกรูขนาด 100 มม. สองตัว คำอธิบายส่วนหัวแบบสองชั้น และน้ำหนักเครื่องจักร 39 ตัน
ตำแหน่งสาธารณะ KGB200L
เครื่องตีกลองพลาสติกขนาด 220 ลิตร. หน้านี้แสดงรายการสกรู 120 มม. หนึ่งตัว ความสามารถในการหลอม HDPE 320 กก./ชม. และน้ำหนักเครื่องจักร 36 ตัน
ใบสั่งซื้อควรมีรุ่นเต็ม การแก้ไข และการกำหนดค่า แนบภาพวาดผังกระบวนการ แสดงรายการเครื่องอัดรีด มอเตอร์ สกรู ทางเดินส่วนหัว และตัวควบคุมทุกรายการ แสดงว่าเนื้อหาใดที่ป้อนในแต่ละตอน หากมีการควบคุมอัตราส่วนชั้น ให้กำหนดช่วงการทำงานและวิธีการตรวจสอบ
การควบคุมนี้จะปกป้องทั้งสองฝ่าย ผู้ซื้อได้รับสถาปัตยกรรมที่ตั้งใจไว้ ซัพพลายเออร์ได้รับเป้าหมายทางเทคนิคที่มั่นคง นอกจากนี้ยังเก็บรายการอะไหล่ แบบไฟฟ้า และการฝึกอบรมผู้ปฏิบัติงานให้สอดคล้องกับเครื่องจักรที่ติดตั้ง
ควบคุม HMWHDPE เป็นอินพุตการผลิต ไม่ใช่ป้ายกำกับทั่วไป
ชื่ออ้างอิงแอปพลิเคชันของ Kinggle HMWHDPE ตัวย่ออธิบายโพลีเอทิลีนความหนาแน่นสูงน้ำหนักโมเลกุลสูง ไม่ได้ระบุเกรดที่แน่นอนอย่างใดอย่างหนึ่ง ประสิทธิภาพของดรัมขึ้นอยู่กับเรซิน สูตร ประวัติการประมวลผล และการออกแบบบรรจุภัณฑ์ที่เลือก
ไฟล์วัสดุที่ได้รับอนุมัติควรระบุชื่อซัพพลายเออร์และเกรด เพิ่มเอกสารข้อมูลวัสดุ มาสเตอร์แบทช์สี สารเติมแต่ง และกฎการควบคุมการเปลี่ยนแปลง บันทึกวิธีการระบุล็อตที่เข้ามา หากอนุญาตให้ใช้เกรดอื่น ให้ระบุการทดสอบการอนุมัติก่อนที่จะเข้าสู่การผลิตตามปกติ
Regrind ต้องการกฎของตัวเอง แยกวัสดุตกแต่งที่สะอาดระหว่างกระบวนการออกจากวัสดุรีไซเคิลหลังการใช้งาน กำหนดแหล่งที่มา การเตรียม ขนาดอนุภาค การจัดเก็บ และอัตราส่วนการผสมที่อนุญาต บันทึกการตอบสนองของผู้ปฏิบัติงานเมื่อเครื่องบดหรือสายพานลำเลียงหยุดทำงาน เปอร์เซ็นต์บนหน้าจอสูตรอาหารจะมีค่าเพียงเล็กน้อยหากไม่ได้ควบคุมสตรีมฟีดจริง
ความชื้น การปนเปื้อน และเศษละเอียดอาจรบกวนการป้อนอาหารหรือคุณภาพพื้นผิวได้ อุณหภูมิของวัสดุและพฤติกรรมปริมาณมากยังสามารถเปลี่ยนแปลงการคืนสภาพได้ ตรวจสอบระบบจริงระหว่างการทดลองผลิต เรซินควรเคลื่อนที่ผ่านถังบรรจุ เครื่องปั่น สายพานลำเลียง และลูปบดที่ต้องการ
หากถังซักบรรจุสารเคมี ความเข้ากันได้เป็นของโปรแกรมบรรจุภัณฑ์สำเร็จรูป เครื่องขึ้นรูปไม่สามารถสร้างความเข้ากันได้ได้ด้วยตัวเอง สารที่ต้องการ ระยะเวลาการเก็บรักษา การสัมผัสต่อสิ่งแวดล้อม และกฎเกณฑ์ที่ใช้บังคับเป็นตัวกำหนดหลักฐาน
การเปลี่ยนแปลงวัสดุสามารถเปลี่ยนความแข็งแรงของการหลอมเหลวและความลดลงได้ มันสามารถปรับเปลี่ยนวิธีการทอดยาวรอบวงแหวนและมุมได้ นั่นคือเหตุผลที่การอนุมัติวัสดุและการเขียนโปรแกรมปารีสไม่ควรจัดการเป็นโครงการแยกต่างหาก
สร้างแผงรอบวงแหวน ไหล่ ฐานและตัวปิด
ถังขนาดใหญ่ยืดได้ไม่เท่ากัน ไหล่เคลื่อนไปบนส่วนหนึ่งของแม่พิมพ์ มุมล่างเคลื่อนข้ามอีกมุมหนึ่ง วงแหวน ส่วนที่สัมผัสฐาน และบริเวณคอแต่ละส่วนจะขอวัสดุที่แตกต่างกัน ช่องว่างหนึ่งช่องไม่สามารถให้บริการทุกโซนได้อย่างเท่าเทียมกัน
เริ่มต้นด้วยมวล เพิ่มดรัมที่เสร็จแล้ว แฟลชบน แฟลชล่าง เศษคอ และการตกแต่งอื่นๆ นี่คือมวลรวมของแพริซัน เปรียบเทียบกับความจุสะสมที่สั่งซื้อภายใต้เกณฑ์เรซินที่ได้รับอนุมัติ ออกจากทุนสำรองทางวิศวกรรมแทนการจับคู่ค่าสูงสุดที่เผยแพร่ทุกประการ
มวลกลองสำเร็จรูป + แฟลชด้านบน + หางด้านล่าง + เศษคอหรือที่จับ + วัสดุตัดแต่งอื่น ๆ
ต่อไป ให้วาดแผนที่ปารีสตามความยาว ใช้แผนผังผนังที่มีหมายเลขจากถังซักที่ได้รับอนุมัติ เชื่อมต่อตำแหน่งกลองวิกฤตแต่ละตำแหน่งเข้ากับตำแหน่งในโปรแกรมปารีส โปรไฟล์แรกเป็นเพียงสูตรเริ่มต้นเท่านั้น การทดลองผลิตควรอัปเดตจากผลลัพธ์ของผนังที่วัดได้
ชมโซนวงแหวนคู่ วัสดุที่น้อยเกินไปอาจทำให้ผนังในพื้นที่ลดลงหรือเปลี่ยนรูปทรงของวงแหวนได้ มากเกินไปอาจทำให้น้ำหนักเพิ่มขึ้น เวลาทำความเย็น และแฟลชได้ ส่วนคอและตัวปิดต้องมีรูปทรงที่มั่นคง ฐานต้องการวัสดุเพียงพอสำหรับประสิทธิภาพการสัมผัสและการกระแทก เป้าหมายเหล่านี้ไม่ได้รับการแก้ไขโดยการทำให้กลองทั้งหมดหนักขึ้น
การปลดปล่อยตัวสะสมก็มีความสำคัญเช่นกัน นายอำเภอควรเข้าไปในแม่พิมพ์ภายในเวลาที่กำหนด อุณหภูมิหลอมละลาย ความเร็วการไหล การเคลื่อนที่ของช่องว่างแม่พิมพ์ และจังหวะการปิดแม่พิมพ์ ถ้า parison แขวนนานเกินไป sag จะเปลี่ยนแผนผังผนังก่อนที่แม่พิมพ์จะปิด

จัดเก็บโปรไฟล์สุดท้ายพร้อมหมายเลขการแก้ไข บันทึกเครื่องมือแม่พิมพ์ เรซิน จุดตั้งค่าอุณหภูมิ เวลาในการคายประจุ และแผนผังผนังตัวอย่าง โปรไฟล์ที่ไม่มีเงื่อนไขเหล่านั้นเป็นเรื่องยากที่จะทำซ้ำ
ถือว่าแม่พิมพ์ดรัมและวงจรทำความเย็นเป็นการตัดสินใจในการออกแบบครั้งเดียว
ซองแม่พิมพ์สาธารณะเป็นเพียงการตรวจสอบพอดีเท่านั้น ไม่ได้พิสูจน์ว่าแม่พิมพ์จะเย็นลงอย่างสม่ำเสมอ ปล่อยถังหรือเคลียร์หุ่นยนต์ ตรวจสอบการประกอบแม่พิมพ์ที่สมบูรณ์ รวมถึงท่อร่วม ท่อโค้ง อุปกรณ์เป่า อุปกรณ์เคลื่อนย้าย บล็อกหนีบ และจุดยก
เส้นแบ่งและการบีบออกจะต้องจัดการพื้นที่ที่หนาแน่น การตัดควรปิดผนึกอย่างสม่ำเสมอโดยไม่ขังวัสดุมากเกินไป กระเป๋าแบบ Flash ต้องการพื้นที่สำหรับมวลที่คาดหวัง รายละเอียดการเป่าคอและการเป่าด้านล่างจะต้องตรงกับการวาดดรัมและวิธีการตกแต่งขั้นสุดท้าย
การระบายความร้อนควรเป็นไปตามภาระความร้อนของถังซัก วงแหวนและทรานซิชันที่หนาสามารถกักเก็บความร้อนได้ แก้มยางกว้างอาจทำให้เสียรูปได้ในระหว่างการถอด โซนฐานและปิดอาจต้องมีการควบคุมอุณหภูมิที่เข้มงวดมากขึ้น ออกแบบช่องทางตามความต้องการเหล่านี้ แทนที่จะใช้วงจรง่ายๆ เพียงวงจรเดียวสำหรับแม่พิมพ์ทั้งหมด
แยกแม่พิมพ์ออกเป็นโซนระบายความร้อนตามชื่อ กำหนดการไหลเป้าหมายและเงื่อนไขทางเข้าให้กับแต่ละโซน ให้การเชื่อมต่อที่เข้าถึงได้และแผนการฟลัช ในระหว่างการทดลอง ให้บันทึกอุณหภูมิอุปทานและอุณหภูมิส่งคืน การอ่านค่าแรงดันเพียงอย่างเดียวไม่สามารถแสดงว่าความร้อนออกจากแต่ละวงจรหรือไม่
อุณหภูมิการกำจัดเป็นส่วนหนึ่งของวงจร การเปิดตัวตั้งแต่เนิ่นๆ อาจเพิ่มกำลังในขณะที่ถังซักยังอ่อนอยู่ หุ่นยนต์ สายพานลำเลียง หรือผู้ปฏิบัติงานสามารถบิดวงแหวนหรือพื้นผิวซีลได้ กำหนดเงื่อนไขการกำจัดที่ปลอดภัยด้วยหลักฐานด้านมิติและการทำงาน
หน้า Kinggle แสดงรายการ 0.3 MPa และ 120 L/min เป็นข้อมูลอ้างอิงน้ำหล่อเย็นสำหรับเครื่องจักร ค่าเหล่านี้ช่วยปรับขนาดการเชื่อมต่อ ไม่ใช่ข้อกำหนดเฉพาะของเครื่องทำความเย็นที่สมบูรณ์ แพ็คเกจการทำความเย็นขั้นสุดท้ายต้องการอุณหภูมิของน้ำ สภาพการออกแบบโดยรอบ โหลดความร้อนของแม่พิมพ์ โหลดความร้อนของเครื่องจักร ความเสถียรของการไหล และคุณภาพน้ำ
ใช้คู่มือการออกแบบแม่พิมพ์เป่าขึ้นรูปเพื่อตรวจสอบการระบายอากาศ การบีบออก การระบายความร้อน และการปล่อย ใส่แบบแม่พิมพ์ที่ได้รับการยอมรับในไฟล์ทางเทคนิคเดียวกันกับโครงร่างเครื่องจักร
วางแผนการทดสอบการนำออก การดีแฟลช และการรั่วไหลภายในวงจร
วงจรการขึ้นรูปไม่ได้สิ้นสุดเมื่อแม่พิมพ์เปิดออก ถังขนาดใหญ่ยังคงต้องถอดออกอย่างปลอดภัยและควบคุมการตกแต่งขั้นสุดท้าย ขั้นตอนเหล่านี้อาจกลายเป็นขีดจำกัดเอาต์พุตจริงได้ หากมีการเพิ่มหลังจากสร้างเครื่องจักรแล้ว
เริ่มต้นด้วยการนำออก กำหนดตำแหน่งด้ามจับ อุณหภูมิของดรัม น้ำหนักบรรทุก และเส้นทางการเคลื่อนที่ หุ่นยนต์จะต้องล้างแม่พิมพ์ ปกป้อง และเป่าฮาร์ดแวร์ ด้ามจับไม่ควรบดทับวงแหวนอุ่นหรือทำเครื่องหมายบนแผงฉลาก จุดแฮนด์ออฟควรรองรับดรัมโดยไม่ต้องกลิ้งอย่างควบคุมไม่ได้
จากนั้น แมปทุกการตัด วัสดุแฟลชด้านบน หางด้านล่าง และคออาจต้องใช้เครื่องมือที่แตกต่างกัน ปกป้องหน้าปิดและมิติที่สำคัญ เก็บเล็มโดยไม่ผสมกับเศษพื้น หากการตัดแต่งที่สะอาดกลับคืนสู่กระบวนการ ให้แสดงเส้นทางไปยังเครื่องบดและเครื่องปั่น
การทดสอบการรั่วต้องมีขอบเขตเป็นลายลักษณ์อักษร กำหนดช่องเปิดที่ทดสอบ สภาวะการปิด วิธีแรงดันหรือสุญญากาศ เวลาในการรักษาเสถียรภาพ เวลาทดสอบ และเกณฑ์การปฏิเสธ กำหนดสิ่งที่เกิดขึ้นหลังจากความล้มเหลวด้วย ถังที่ถูกคัดแยกควรยังคงตรวจสอบย้อนกลับไปยังช่อง กรอบเวลา และบันทึกกระบวนการได้
| สถานี | ป้อนข้อมูล | เอาท์พุต | หลักฐานที่จะจับ |
|---|---|---|---|
| การนำหุ่นยนต์ออกไป | กลองขึ้นรูปอุ่น | รองรับดรัมที่สถานีทริม | ระยะห่าง เครื่องหมายจับ รอบเวลา และความสามารถในการทำซ้ำ |
| ไฟกระพริบ | ดรัมพร้อมกระบวนการตัดแต่ง | ทำความสะอาดขอบที่เสร็จแล้ว | คุณภาพการตัด ความเสียหายของดรัม และมวลการตัดแต่ง |
| การเปิดเสร็จสิ้น | คอแบบหล่อ | อินเทอร์เฟซที่พร้อมสำหรับการปิด | ขนาด พื้นผิว และผลลัพธ์เกจ |
| การทดสอบการรั่ว | ปิดดรัมและทดสอบเสร็จแล้ว | ผ่านหรือติดตามการปฏิเสธ | สูตร ผลลัพธ์ รหัสเครื่องมือ และการประทับเวลา |
| การตรวจสอบขั้นสุดท้าย | กลองทดสอบแล้ว | ผลิตภัณฑ์ที่ยอมรับหรือการควบคุมการปฏิเสธ | น้ำหนัก แผนที่ผนัง ขนาดและรูปลักษณ์ |
จับเวลาทุกสถานีระหว่างการทดลองใช้จากโรงงาน เครื่องขึ้นรูปอาจรอเนื่องจากเส้นทางนำออกยาวหรือสถานีตัดแต่งเต็ม ความล่าช้าเหล่านั้นอยู่ในผลลัพธ์ที่ยอมรับ ไม่ควรซ่อนไว้หลังหมายเลขรอบการแห้ง
แยกความสามารถของเครื่องจักรจากการอนุมัติบรรจุภัณฑ์ของ UN
หน้าผลิตภัณฑ์ของ Kinggle ระบุว่ากลองจากแอปพลิเคชันที่เผยแพร่สามารถผ่านการทดสอบการตกกระแทกที่ความสูง 3 เมตร และได้รับการรับรองจาก UN ให้การเรียกร้องนั้นเชื่อมโยงกับแอปพลิเคชันที่ระบุไว้ อย่าเขียนซ้ำเพื่อรับประกันถังบรรจุ สารเติม หรือตลาดทุกถัง
เครื่องจักรไม่สามารถให้เครื่องหมายบรรจุภัณฑ์ของ UN ได้ การอนุมัติใช้กับประเภทการออกแบบบรรจุภัณฑ์ภายใต้ระบบที่เกี่ยวข้อง ถังที่เสร็จแล้ว ฝาปิด สิ่งที่บรรจุอยู่หรือสารทดสอบ การเตรียม การปรับสภาพ และผลการทดสอบ ล้วนมีความสำคัญ การควบคุมการผลิตอย่างต่อเนื่องก็มีความสำคัญเช่นกันหลังจากการออกแบบผ่านแล้ว
คณะกรรมาธิการเศรษฐกิจแห่งสหประชาชาติสำหรับยุโรปเผยแพร่ข้อบังคับแบบจำลองของสหประชาชาติ. ฉบับแก้ไขที่ 24 ได้รับการเผยแพร่ในปี 2025 กฎระดับชาติหรือกฎโมดอลที่เกี่ยวข้องอาจใช้ฉบับเฉพาะหรือข้อกำหนดเพิ่มเติม ยืนยันอำนาจห้องปฏิบัติการทดสอบและเส้นทางการอนุมัติสำหรับตลาดปลายทาง
สร้างหลักฐานสองชั้น อย่างแรกคือการทดสอบการยอมรับของโรงงานเครื่องจักร เป็นการพิสูจน์ว่าเซลล์ที่ได้รับคำสั่งดำเนินการถังที่ตกลงกันไว้ภายใต้เงื่อนไขที่กำหนด ประการที่สองคือการทดสอบประเภทการออกแบบบรรจุภัณฑ์ เป็นการพิสูจน์บรรจุภัณฑ์สำเร็จรูปโดยเทียบกับโปรแกรมที่เกี่ยวข้อง หนึ่งไม่ได้แทนที่อีกอัน
ในระหว่างการทดลองใช้เครื่อง ให้วัดคุณลักษณะที่รองรับการทดสอบในภายหลัง บันทึกมวลสุทธิ มวลช็อตรวม แผนที่ผนัง ขนาดการปิด รูปทรงของวงแหวน ผลลัพธ์การรั่วไหล และการตั้งค่ากระบวนการ เก็บตัวอย่างที่มีป้ายกำกับไว้ ซึ่งจะทำให้ทีมทดสอบบรรจุภัณฑ์มีล็อตเริ่มต้นที่ติดตามได้
สำหรับรายละเอียดเพิ่มเติมเกี่ยวกับจุดประสงค์ในการทดสอบผลิตภัณฑ์ ให้ใช้ Kinggle ที่มีอยู่คู่มือการทดสอบการตกหล่นของถังเคมี. ให้บทความปัจจุบันเน้นไปที่เซลล์การผลิต การแยกดังกล่าวช่วยให้ผู้ซื้อพบคำตอบเกี่ยวกับการรวมเครื่องจักรหรือคำตอบการทดสอบโดยไม่ต้องอ่านสองหน้าที่พูดสิ่งเดียวกัน
คำนวณผลผลิตที่ยอมรับจากเหตุการณ์การผลิตจริง
หน้าผลิตภัณฑ์เผยแพร่ 17 ถึง 20 ถังต่อชั่วโมงสำหรับการใช้งานที่ระบุชื่อ นั่นเป็นข้อมูลอ้างอิงการวางแผนที่มีประโยชน์ ไม่ใช่อัตราการรับประกันสำหรับดรัมอื่น น้ำหนัก แผนที่ผนัง เรซิน การหล่อเย็นของแม่พิมพ์ การนำออก และการตรวจสอบ ล้วนสามารถเปลี่ยนแปลงผลลัพธ์ได้
เริ่มต้นด้วยการวิ่งตามกำหนดเวลา นับทุกเหตุการณ์การปั้น จากนั้นจำแนกถังแต่ละถังว่ายอมรับ ปฏิเสธ หรือรอการทดสอบ บันทึกทุกการหยุดและสาเหตุของมัน ใช้แผนคุณภาพเดียวกันกับที่จะควบคุมการผลิต
กลองที่รับ KW นาทีการผลิตที่สังเกตได้ x 60
คำนวณความต้องการวัสดุรวมด้วย คูณมวลรวมของพาริซันด้วยเหตุการณ์การปั้นต่อชั่วโมง อย่าคูณน้ำหนักของดรัมที่เสร็จแล้วด้วยอัตราแค็ตตาล็อก ทางลัดดังกล่าวจะไม่สนใจแฟลช การปฏิเสธ วัสดุเริ่มต้น และการสูญเสียกระบวนการอื่นๆ
มวลรวม x เหตุการณ์การปั้นต่อชั่วโมง
แยกผลผลิตของการส่งผ่านครั้งแรกออกจากการทำงานซ้ำหรือการทดสอบซ้ำ ถังที่ทำให้สถานีรั่วไหลล้มเหลวและผ่านไปภายหลังหลังจากการปรับการปิด ไม่ควรหายไปจากบันทึกเหตุการณ์ เหตุผลสำคัญ อาจชี้ไปที่การขึ้นรูป การตกแต่ง การปิดการประกอบ หรือการทดสอบ
การระบายความร้อนมักจะควบคุมวงจร หากเพิ่มเวลาอีกไม่กี่วินาทีเพื่อป้องกันรูปทรงของวงแหวน เวลานั้นจะอยู่ในอัตราที่ยอมรับได้ การปลดเร็วขึ้นซึ่งทำให้เกิดคอรูปไข่หรือขนาดไม่มั่นคงไม่ใช่การเพิ่มผลผลิต
ใช้เวลาวิ่งนานพอที่จะเปิดเผยการฟื้นตัวและความสมดุลดาวน์สตรีม บันทึกการตั้งค่าเครื่องตั้งแต่เริ่มต้นและสิ้นสุด ที่คู่มือรอบเวลาอธิบายวิธีแยกการนำกระบวนการอัดขึ้นรูป การขึ้นรูป การทำความเย็น และการจัดการออกจากกัน ที่คู่มือพลังงานอธิบายว่าทำไมกำลังและพลังงานต่อถังที่ยอมรับจึงต้องมีขอบเขตการวัดตามที่ระบุ
ชุด KPI สุดท้ายที่มีประโยชน์ประกอบด้วยถังที่ยอมรับต่อชั่วโมง อัตราผลตอบแทนที่ผ่านครั้งแรก กิโลกรัมรวมต่อถังที่ยอมรับ กิโลกรัมตัดแต่งต่อถัง การนับเวลาหยุดทำงาน และพลังงานต่อถังที่ยอมรับ แต่ละหมายเลขต้องมีกฎการเริ่มต้นและหยุดที่ตกลงกันไว้
วางแผนขอบเขตโรงงานบริเวณยอดเขา ทางเข้า และการกำจัดความร้อน
ขนาดเครื่องสาธารณะคือ 9.5 x 4.1 x 6.5 ม. กล่องนั้นไม่ใช่พื้นที่ติดตั้ง ผู้ปฏิบัติงาน การเปลี่ยนแม่พิมพ์ แท่น ตู้ ท่อ สายพานลำเลียง และอุปกรณ์ป้องกันขยายออกไปไกลกว่านั้น หลังคาต้องสามารถก่อสร้างและบำรุงรักษาได้
เริ่มต้นด้วยการวาดโครงร่างอุปกรณ์ เพิ่มพื้นที่ดึงเพื่อการบำรุงรักษาสำหรับสกรูและส่วนประกอบไฮดรอลิก ทำเครื่องหมายเส้นทางแม่พิมพ์จากรถบรรทุกหรือพื้นที่จัดเก็บไปยังแท่นวาง ตรวจสอบความจุของเครนหรือรถยกทุกจุด แสดงว่าถังร้อนและแฟลชที่ถูกถอดออกไปจะเคลื่อนที่ไปที่ใด
อากาศอัดต้องใช้แรงดันและการไหลที่จุดเชื่อมต่อของเครื่องจักร Kinggle เผยแพร่ 0.8 MPa และ 1.8 m³/min ห้องคอมเพรสเซอร์ต้องคำนึงถึงการสูญเสียสาย ผู้ใช้รายอื่น ความต้องการสูงสุด ปริมาณตัวรับ และการบำบัดอากาศ กระบวนการเป่ายังต้องมีคุณภาพอากาศตามที่ตกลงกันไว้ด้วย
การทำความเย็นต้องการอุณหภูมิและการไหลที่มั่นคง หน้าสาธารณะแสดง 0.3 MPa และ 120 ลิตร/นาที ขอแผ่นโหลดความร้อนที่ใช้แยกแม่พิมพ์ ระบบไฮดรอลิก และอุปกรณ์อื่นๆ ปรับขนาดเครื่องทำความเย็นหรือหอทำความเย็นสำหรับสภาพแวดล้อมและคุณภาพน้ำในท้องถิ่น
การวางแผนระบบไฟฟ้าจำเป็นต้องมีโหลด แรงดันไฟฟ้า ความถี่ เส้นทางสายเคเบิล การป้องกัน และการตรวจสอบหม้อแปลงที่เชื่อมต่ออยู่ แถว "การใช้พลังงานโดยเฉลี่ย" 70 ถึง 80 kW ของหน้าเป็นการอ้างอิงกำลัง ไม่ใช่โหลดที่ติดตั้งและไม่ใช่พลังงานต่อถัง

ทบทวนให้ครบถ้วนแผนอรรถประโยชน์การเป่าขึ้นรูปกับเครื่องจักรและซัพพลายเออร์เสริม ใส่เงื่อนไขและขอบเขตการจัดหาทั้งหมดไว้ในข้อตกลงทางเทคนิค
ดำเนินการทดลองใช้เพื่อการยอมรับซึ่งเป็นไปตามหนึ่งล็อตดรัมที่ตรวจสอบย้อนกลับได้
การทดสอบการยอมรับของโรงงานควรใช้แบบดรัม แม่พิมพ์ และวัสดุที่ได้รับอนุมัติ หากไม่มีเรซินในการผลิต ให้จัดทำเอกสารสิ่งทดแทนและขีดจำกัดของผลลัพธ์ อย่าเรียกการเคลื่อนไหวของเครื่องจักรแบบแห้งว่าเป็นการทดสอบการยอมรับผลิตภัณฑ์
ตกลงแผนการทดสอบก่อนการเยี่ยมชม ตั้งชื่อเครื่องมือ ขนาดตัวอย่าง ระยะเวลาดำเนินการ และขีดจำกัดการยอมรับ ตัดสินใจว่าจะนับจุดแวะอย่างไร กำหนดการตั้งค่าที่อาจเปลี่ยนแปลงในระหว่างการรันและใครเป็นผู้อนุมัติการเปลี่ยนแปลง
- ตรวจสอบการสร้างตรวจสอบรุ่น KGB200L/LP เครื่องอัดรีด หัว ตัวควบคุม แคลมป์ หุ่นยนต์ การเป่าด้านล่าง การป้องกัน และการสั่งซื้ออุปกรณ์เสริมตามสัญญา
- ตรวจสอบการสอบเทียบและยูทิลิตี้รหัสอุปกรณ์บันทึก ยืนยันสภาวะกำลัง ลม และความเย็นที่ขอบเขตเครื่องจักร
- โหลดวัสดุที่ได้รับอนุมัติบันทึกเกรดเรซิน ล็อต สี สารเติมแต่ง และสูตรการลับคม ปฏิบัติตามเส้นทางการลำเลียงที่ต้องการ
- ทำให้กระบวนการมีเสถียรภาพเข้าถึงสภาวะการหลอมเหลวที่ทำซ้ำได้ การกู้คืนแบบสะสม พฤติกรรมการปล่อย การทำความเย็น และการนำออก ก่อนที่จะเริ่มการทำงานอย่างเป็นทางการ
- แช่แข็งสูตรเริ่มต้นบันทึกอุณหภูมิ ความเร็ว โปรไฟล์ของเขตเวลา ความดัน และการตั้งค่าดาวน์สตรีมด้วยหมายเลขการแก้ไขเดียว
- เรียกใช้หน้าต่างที่ตกลงกันไว้นับถังขึ้นรูป ยอมรับ และปฏิเสธ บันทึกการหยุดแต่ละครั้งด้วยระยะเวลาและสาเหตุ
- วัดแผนตัวอย่างตรวจสอบมวล ขนาด แผนผังผนัง รูปทรงวงแหวนและคอ คุณภาพการตัดแต่ง ลักษณะและผลการรั่วไหล
- ตรวจสอบยอดคงเหลือดาวน์สตรีมยืนยันว่าหุ่นยนต์ การตัดแต่ง ผู้ทดสอบ และสายพานลำเลียงสามารถรักษาอัตราการขึ้นรูปได้โดยไม่เกิดการสะสมที่ไม่ปลอดภัย
- ปิดทุกความเบี่ยงเบนบันทึกผลลัพธ์ เจ้าของ และวิธีการทดสอบซ้ำ อย่าซ่อนปัญหาที่เปิดอยู่ในคำสั่ง "ผ่านการทดสอบ" โดยทั่วไป
เก็บตัวอย่างตั้งแต่ต้น กลาง และปลาย ติดป้ายกำกับแต่ละถังด้วยเวลา สูตร และผลลัพธ์ เก็บแผนที่ผนังและบันทึกการรั่วไหลพร้อมกับรายงานการทดลอง การดำเนินการนี้จะเปลี่ยนการเยี่ยมชมโรงงานให้เป็นหลักฐานที่สามารถสนับสนุนการเริ่มต้นระบบและการแก้ไขปัญหาในภายหลังได้
ถ่ายภาพตัวอย่างที่ได้รับอนุมัติและฉลาก ส่งออกสูตรสุดท้ายก่อนปิดเครื่อง รายงานควรแสดงรายการข้อสังเกตที่ไม่ได้รับการแก้ไขซึ่งไม่ได้ทำให้เกิดการปฏิเสธ รายละเอียดเหล่านี้ช่วยให้ทีมไซต์มีจุดรีสตาร์ทที่ชัดเจนหลังการติดตั้ง
การทดสอบบรรจุภัณฑ์ด้านฟังก์ชันสามารถเห็นได้ในระหว่างโครงการเครื่องจักรหากตกลงวิธีการไว้ การอนุมัติประเภทการออกแบบอย่างเป็นทางการอาจเกิดขึ้นที่อื่น แยกรายงานเหล่านั้นออกจากกัน รายงานแต่ละฉบับควรระบุอย่างชัดเจนถึงสิ่งที่พิสูจน์ได้
กระบวนการขายของ Kinggle ประกอบด้วยการตรวจสอบ การทดสอบ และการเชิญให้เข้าร่วมการทดสอบ ใช้โอกาสนั้นติดตาม.คู่มือการทดสอบการยอมรับจากโรงงาน. หลังการส่งมอบ ให้ดำเนินการยอมรับไซต์ที่กำหนดไว้ซ้ำด้วยยูทิลิตี้ที่ติดตั้งและระบบวัสดุในท้องถิ่น
สร้าง RFQ พร้อมใบเสนอราคาสำหรับเซลล์ KGB200L/LP
การสอบถามที่เป็นประโยชน์ช่วยให้ซัพพลายเออร์ตรวจสอบเส้นทางการผลิตทั้งหมดได้ เริ่มต้นด้วยไฟล์กลอง เพิ่มภาพวาด ภาพถ่าย และตัวอย่างทางกายภาพ หากมี ระบุว่าผลิตภัณฑ์มีขนาด 200 ลิตร 220 ลิตร หรือขนาดอื่นภายในประเภทที่เสนอ
ระบุน้ำหนักสุทธิของแม่พิมพ์ การประมาณการช็อตรวม และแผนผังผนังที่มีหมายเลขกำกับ ตั้งชื่อเกรด HMWHDPE สี สารเติมแต่ง และกฎการลับคม ระบุเนื้อหา ระบบการปิด ข้อกำหนดการต้านทานสารเคมี และการทดสอบบรรจุภัณฑ์ที่เกี่ยวข้อง
กำหนดเอาต์พุตเป็นดรัมที่ยอมรับต่อชั่วโมง เพิ่มปริมาณประจำปี รูปแบบกะ และการเปลี่ยนแปลงที่วางแผนไว้ อธิบายการนำออก ตัดแต่ง การเปิดเสร็จสิ้น การทดสอบการรั่ว การตรวจสอบ การทำเครื่องหมาย และการจัดวางบนพาเลท ทำเครื่องหมายว่ารายการใดที่ Kinggle ควรเสนอราคาและผู้ซื้อจะจัดหารายการใด
แนบข้อมูลโรงงาน รวมถึงแรงดันไฟฟ้า ความถี่ ความจุอากาศอัด แหล่งทำความเย็น ช่วงโดยรอบ ระดับความสูง ความสูงของอาคาร ความจุของเครน และแผนผังชั้นที่มีอยู่ เพิ่มการวางแนวเครื่องและการไหลของดรัมที่ต้องการ
ขอคำตอบเป็นลายลักษณ์อักษรพร้อมการกำหนดค่า KGB200L/LP แบบเต็ม ซึ่งควรรวมถึงซองจดหมายของแม่พิมพ์ สถาปัตยกรรมของเครื่องอัดรีดและส่วนหัว พื้นฐานการสะสม สาธารณูปโภค รายการเสริม โครงร่าง แผนการรับ และการส่งมอบข้อมูล อย่ายอมรับ "การกำหนดค่ามาตรฐาน" เป็นเพียงคำอธิบายเท่านั้น
การตัดสินใจขั้นสุดท้ายควรเชื่อมโยงทุกข้อกำหนดของดรัมที่สำคัญเข้ากับคุณลักษณะของเครื่องจักรหรือการทดสอบ หากข้อกำหนดข้อหนึ่งไม่มีเจ้าของ ให้ปิดก่อนนำใบสั่งออกใช้ หากคุณยังคงรวบรวมไฟล์อยู่ ให้ใช้ Kinggle'sศูนย์ดาวน์โหลดและวิดีโอเครื่องสำหรับการอ้างอิงที่มีอยู่ จากนั้นส่งแพ็คเกจโครงการควบคุมผ่านทางแบบฟอร์มการติดต่อ.
คำถามที่พบบ่อย
คำตอบเหล่านี้ครอบคลุมคำถามเกี่ยวกับการซื้อที่มักเปลี่ยนการกำหนดค่าหรือแผนการรับสินค้า พวกเขาใช้หน้าผลิตภัณฑ์ Kinggle ปัจจุบันเป็นข้อมูลอ้างอิงเครื่อง เอกสารโครงการควรควบคุมคำสั่งซื้อขั้นสุดท้าย
KGB200L/LP ได้รับการออกแบบมาเพื่อผลิตผลิตภัณฑ์อะไรบ้าง
Kinggle วางตำแหน่ง KGB200L/LP ให้เป็นเครื่องจักรเฉพาะระดับ 250L สำหรับถังเคมีสีน้ำเงินวงแหวนคู่ 220L ถังอื่นยังคงต้องการการตรวจสอบมวลรวมพาริสัน พอดีของแม่พิมพ์ การกระจายตัวของผนัง การปิด การทำความเย็น การนำออก และการทดสอบบรรจุภัณฑ์ที่จำเป็น
300 ชิ้น/ชม. หมายถึงเครื่องจักรผลิตถังเคมี 300 ถังต่อชั่วโมงใช่หรือไม่
ไม่ ตารางผลิตภัณฑ์ติดฉลาก 300 ชิ้น/ชม. เป็นรอบแห้ง หน้าเดียวกันนี้เผยแพร่ 17 ถึง 20 ชิ้นต่อชั่วโมงสำหรับการใช้ถังเคมีที่มีชื่อ ผลลัพธ์ที่ยอมรับในขั้นสุดท้ายต้องได้รับการพิสูจน์ด้วยแม่พิมพ์การผลิต เรซิน การทำความเย็น ระบบอัตโนมัติ และแผนคุณภาพ
KGB200L/LP สามารถสร้างถังสำเร็จรูปขนาด 15 กก. ได้หรือไม่
หน้านี้แสดงรายการข้อมูลอ้างอิงสำหรับถังสำเร็จรูปขนาด 12 ถึง 15 กก. และข้อมูลอ้างอิงน้ำหนักสะสม PE 18 กก. มวลรวมของพาริสันยังรวมถึงแฟลชและอุปกรณ์ตกแต่งอื่นๆ ด้วย ยืนยันความสมดุลของมวล เรซินพื้นฐาน สำรอง และแผนผังผนังก่อนที่จะแช่แข็งการกำหนดค่าส่วนหัว
KGB200L/LP คือเครื่องเดียวกับ KGB200L หรือไม่?
ไม่ Kinggle เผยแพร่เป็นการกำหนดค่าที่เกี่ยวข้องแต่แตกต่างกัน หน้า KGB200L/LP แสดงรายการสกรู 100 มม. สองตัว คำอธิบายแบบสองชั้น และน้ำหนักเครื่อง 39 ตัน หน้า KGB200L แสดงรายการสกรู 120 มม. หนึ่งตัวและน้ำหนักเครื่องจักร 36 ตัน
การซื้อเครื่องนี้ทำให้กลองได้รับการรับรองจาก UN หรือไม่
ไม่ เครื่องจักรไม่ได้ให้เครื่องหมายบรรจุภัณฑ์ของ UN การอนุมัติใช้กับประเภทการออกแบบบรรจุภัณฑ์ที่ทดสอบภายใต้กฎที่เกี่ยวข้อง ถังที่เสร็จแล้ว ฝาปิด สิ่งที่บรรจุไว้หรือสื่อทดสอบ การเตรียม ผลการทดสอบ และการควบคุมการผลิตที่กำลังดำเนินอยู่ ล้วนมีความสำคัญ
ฉันควรส่งอะไรเพื่อขอใบเสนอราคา KGB200L/LP
ส่งแบบร่างของดรัม ภาพถ่าย ตัวอย่าง ขนาด ช่องเปิด น้ำหนักสุทธิ แผนที่ผนัง เกรด HMWHDPE การประมาณการการตัดแต่ง การปิด สิ่งที่บรรจุอยู่ภายใน การทดสอบ เป้าหมายเอาต์พุตที่ยอมรับ ขอบเขตดาวน์สตรีม และสาธารณูปโภคของโรงงาน ระบุโครงสร้างเลเยอร์ที่ต้องการและขอบเขตการทำงานอัตโนมัติด้วย
เปลี่ยนดรัมหนึ่งอันที่ได้รับอนุมัติให้เป็นข้อมูลจำเพาะของเครื่องจักรที่สมบูรณ์
ส่ง Kinggle แบบร่างกลอง วัสดุ แผนที่ผนัง การปิด แผนการทดสอบ เป้าหมายผลผลิต และสาธารณูปโภคของโรงงาน จากนั้นทีมวิศวกรจะสามารถยืนยันการกำหนดค่า แม่พิมพ์ อุปกรณ์เสริม และขอบเขตการยอมรับของ KGB200L/LP ได้
ขอโซลูชัน KGB200L/LP