หมุดเป่าจะส่งอากาศเข้าสู่ Parison และในการออกแบบแม่พิมพ์เป่าแบบอัดขึ้นรูปบางแบบ จะช่วยปรับเทียบหรือตกแต่งคอภาชนะ วินิจฉัยข้อบกพร่องที่คอโดยระบุตำแหน่งที่เกิดความล้มเหลว ตรวจสอบเครื่องมือและระบบปิดที่สมบูรณ์ จากนั้นตรวจสอบการแก้ไขตามข้อกำหนดของผลิตภัณฑ์
ก่อนเปลี่ยนโบลว์พิน
- ระบุว่าส่วนใดที่คอได้รับความเสียหายเป็นครั้งแรกหรือไม่ได้มาตรฐาน
- เก็บตัวอย่างที่สามารถตรวจสอบย้อนกลับไปยังสถานี โพรง และการแก้ไขเครื่องมือ
- แยกการจัดแนวและการสึกหรอออกจากคำถามเกี่ยวกับการส่งอากาศ จังหวะเวลา และการระบายความร้อน
- ยืนยันผลลัพธ์ด้วยขวด การปิด และเงื่อนไขการทดสอบที่ระบุ
โบลว์พินทำอะไรในการขึ้นรูปแบบเป่าแบบอัดขึ้นรูป?
หมุดเป่าเป็นของการจัดเป่า โดยจะจ่ายอากาศเพื่อขยายขอบเขตที่ยึดไว้กับเชื้อรา ในระบบที่ออกแบบมาเพื่อการปรับเทียบพื้นผิว ชุดหมุดเป่ายังทำงานร่วมกับเครื่องมือที่คอด้วย วงแหวนตัด ช่องทางระบายความร้อน หรือคุณสมบัติการตกแต่งอื่น ๆ ขึ้นอยู่กับการออกแบบจริง ชื่อเพียงอย่างเดียวไม่ได้ระบุฟังก์ชันที่ให้มา
Eastman อธิบายวิธีการปักหมุดสำหรับการสอบเทียบและตัดแต่งด้ายในนั้นคู่มือการอัดขึ้นรูปเป่าสำหรับโคโพลีเอสเตอร์. นั่นเป็นตัวอย่างที่เป็นประโยชน์ของความสัมพันธ์ในการใช้เครื่องมือ ค่าการตั้งค่าเฉพาะเรซินควรคงอยู่กับการจัดเตรียมวัสดุและอุปกรณ์ที่อธิบายไว้ในคู่มือดังกล่าว
ระบุคุณลักษณะก่อนกำหนดสาเหตุ
ผิวเคลือบขวดมีคุณสมบัติในการใช้งานที่แตกต่างกัน รูคอ เกลียวนอก และพื้นที่หน้าสัมผัสซีลจำเป็นต้องมีการอ้างอิงรูปวาดของตัวเอง การปิดอาจผนึกกับไลเนอร์หรือพื้นผิวสัมผัสอื่นที่ออกแบบไว้ บันทึกการจัดเตรียมการซีลจริงก่อนที่จะอธิบายเครื่องหมายว่าเป็นสาเหตุของการรั่วไหล
ผิวสำเร็จภายนอกมาจากขั้นตอนการสร้างเครื่องมือและการขึ้นรูปที่สมบูรณ์ การกำหนดทั้งหมดให้กับหมุดเป่าจะข้ามเครื่องมือผสมพันธุ์ การร้องเรียนเชิงมิติควรระบุคุณลักษณะ วิธีการวัด และเครื่องมือที่มีอิทธิพลต่อคุณลักษณะดังกล่าว
ดายพินและแกนแกนของ IBM เป็นข้อมูลอ้างอิงที่แตกต่างกัน
หมุดดายหรือแมนเดรลเป็นของอุปกรณ์ขึ้นรูปหลอมที่หัวดาย การสร้างความสับสนให้กับส่วนประกอบนั้นด้วยหมุดเป่าอาจทำให้เกิดการร้องขอการบำรุงรักษาไปยังชุดประกอบที่ไม่ถูกต้อง ใช้การวาดชิ้นส่วนและการระบุการประกอบแทนชื่อเล่นของเวิร์กช็อป
การฉีดเป่าขึ้นรูปใช้การจัดเรียงพรีฟอร์มและคอร์ที่แตกต่างกัน คู่มือนี้กล่าวถึงการตรวจสอบคอของแม่พิมพ์เป่าด้วยการอัดขึ้นรูป สำหรับคุณสมบัติของแม่พิมพ์ที่อยู่เหนือคอนั้นคู่มือการออกแบบแม่พิมพ์เป่าอัดขึ้นรูปอธิบายความสัมพันธ์ที่กว้างขึ้นระหว่างการขึ้นรูป การทำความเย็น และการระบายอากาศ
ค้นหาข้อบกพร่องที่คอก่อนเปลี่ยนหมุดเป่า
เก็บขวดที่เสียไว้ก่อนที่จะปรับสูตร ทำเครื่องหมายข้อบกพร่องและการวางแนว ระบุสถานีและช่อง จากนั้นเก็บตัวอย่างที่เทียบเคียงได้ไว้ รายงานที่ระบุว่ามีเพียง "ปัญหาคอ" ทำให้มีการสืบสวนที่แตกต่างกันออกไปหลายประการ
แยกรอยรั่วผ่านผนังคอออกจากรอยรั่วที่ส่วนต่อประสานขวดและฝาปิด ตรวจสอบด้วยว่าหน้าสัมผัสฟิกซ์เจอร์ทดสอบการรั่วไหลหรือซีลกับคุณสมบัติเดียวกันกับการปิดขั้นสุดท้ายหรือไม่ ปัญหาเกี่ยวกับฟิกซ์เจอร์และการรั่วไหลของบรรจุภัณฑ์อาจต้องอาศัยการแก้ไขที่แตกต่างกัน
เปรียบเทียบชิ้นส่วนในขั้นตอนต่อเนื่องกัน
ในกรณีที่ขั้นตอนด้านคุณภาพอนุญาตให้สุ่มตัวอย่างได้อย่างปลอดภัย ให้เปรียบเทียบคอหลังการขึ้นรูป หลังการตัดแต่ง และหลังการจัดการขั้นปลายน้ำ เพิ่มแพ็คเกจปิดเมื่อความล้มเหลวปรากฏขึ้นหลังจากการปิดฝา รวบรวมผ่านจุดเก็บตัวอย่างที่ได้รับอนุมัติ การเข้าถึงเครื่องมือเคลื่อนย้ายไม่ใช่วิธีการสุ่มตัวอย่าง
หากเครื่องหมายหน้าสัมผัสปรากฏขึ้นครั้งแรกหลังจากการตัดแต่ง ให้ตรวจสอบการตัดและการจัดเรียงส่วนรองรับก่อนที่จะเปลี่ยนการจัดตำแหน่งหมุดเป่า หากคอเปลี่ยนรูปร่างในระหว่างระยะเวลาการปรับสภาพที่ระบุ ให้รวมประวัติความร้อนไว้ในการตรวจสอบด้วย ข้อสังเกตเหล่านี้เป็นแนวทางในการตรวจสอบครั้งต่อไป พวกเขาไม่ได้สร้างเหตุขึ้นมาเอง
ใช้รูปแบบโดยไม่เปลี่ยนเป็นการวินิจฉัย
สถานีหนึ่งที่ได้รับผลกระทบควรได้รับการดูแลอย่างใกล้ชิดเกี่ยวกับเส้นทางเครื่องมือและการจัดการ ปัญหาที่เกิดขึ้นในหลายช่องทำให้ต้องมีการทบทวนเงื่อนไขร่วมกันเช่นกัน รูปแบบทั้งสองไม่ได้ยกเว้นสาเหตุที่เกี่ยวข้องกับเครื่องมือ: การประกอบหลายชิ้นอาจมีการออกแบบ คำแนะนำในการตั้งค่า หรือการเปลี่ยนล่าสุดร่วมกัน
บันทึกสิ่งที่เปลี่ยนแปลงก่อนตัวอย่างแรกที่ถูกปฏิเสธ รายการที่เป็นประโยชน์ ได้แก่ การติดตั้งแม่พิมพ์ วัสดุหรือชุดการปิด งานบำรุงรักษา และการแก้ไขสูตร เก็บสภาพเดิมไว้ในบันทึกเพื่อให้การเปลี่ยนแปลงในภายหลังสามารถแยกแยะการสังเกตจากคำอธิบายที่น่าสงสัยได้
เมื่อเกิดความเสียหายจริงที่ตัวเครื่องหรือรอยเชื่อมด้านล่าง ให้ใช้คู่มือการแก้ไขปัญหาการขึ้นรูปแบบเป่าอัดขึ้นรูปที่กว้างขึ้น. การตรวจสอบคอไม่ควรดูดซับทุกข้อบกพร่องของภาชนะไปในการซ่อมแซมสลักเป่า
รูปแบบข้อบกพร่องที่คอสี่ประการและหลักฐานที่ต้องรวบรวม
ตารางการแก้ไขปัญหาที่เป็นประโยชน์จะบอกช่างเทคนิคถึงสิ่งที่ต้องตรวจสอบก่อนเลือกการปรับเปลี่ยน ข้อบกพร่องที่มีลักษณะคล้ายกันอาจเกี่ยวข้องกับระยะที่ต่างกัน แยกส่วนประกอบที่ต้องสงสัยออกจากคุณลักษณะที่สังเกตได้จนกว่าการวัดหรือการเปรียบเทียบแบบควบคุมจะรองรับการเชื่อมต่อ
ฟอร์โมซาคู่มือการเป่าขึ้นรูปโพลีเอทิลีนและโพลีโพรพีลีน ปรับปรุงเมื่อเดือนเมษายน 2025ระบุสาเหตุที่เป็นไปได้หลายประการของการรั่วไหลของการปิด นอกจากนี้ยังถือว่าการแยกแฟลชบนและคอไข่เป็นหัวข้อการแก้ไขปัญหาที่แตกต่างกัน ความแตกต่างนั้นมีประโยชน์มากกว่าคำสั่งแบบครอบคลุมเพื่อเปลี่ยนหมุดเป่า
| ข้อบกพร่องที่สังเกตได้ | หลักฐานให้รวบรวมก่อน | คำถามที่จะแยก | ตรวจสอบภายหลังการแก้ไข |
|---|---|---|---|
| คอรูปไข่หรือบิดเบี้ยว | ขนาดการวาด การวางแนวการวัด และสภาพตัวอย่างในแต่ละขั้นตอน | เรขาคณิตการขึ้นรูป การเปลี่ยนแปลงทางความร้อน การปลดปล่อยและการจัดการ | ขนาดเดียวกันในเวลาการปรับสภาพที่ตกลงกันไว้ |
| ให้คะแนนหรือพื้นที่ปิดผนึกเสียหาย | ทำเครื่องหมายตำแหน่ง รูปแบบการสัมผัส และระยะแรกที่แสดงความเสียหาย | หน้าสัมผัสเครื่องมือ การตัด การรองรับ และการสัมผัสปลายน้ำ | สภาพพื้นผิวและฟังก์ชันบรรจุภัณฑ์ที่เกี่ยวข้อง |
| แฟลชด้านบนยังคงติดอยู่หรือมีน้ำตา | คมตัด ลักษณะเฉพาะของเครื่องมือ และสภาพของคู่ตัดจริง | การสึกหรอ รูปทรงการผสมพันธุ์ และลำดับการตัดที่ได้รับอนุมัติ | การแยกสารที่สะอาดและการเคลือบที่ไม่เสียหาย |
| บรรจุภัณฑ์รั่วไหลหลังจากปิดฝา | ตำแหน่งที่รั่ว ข้อมูลประจำตัวของขวดและฝาปิด สภาวะการประกอบและการทดสอบ | รูปทรงของคอ หน้าสัมผัสการซีล ความเข้ากันได้ของการปิด และการตั้งค่าการทดสอบ | บรรจุภัณฑ์ปิดที่ระบุภายใต้การทดสอบที่ตกลงกันไว้ |
ไข่ต้องมีเงื่อนไขการวัด
วัดคุณสมบัติที่กำหนดไว้ในทิศทางที่กำหนดโดยการวาดหรือแผนการตรวจสอบ คงเวลาในการวัดและสภาพตัวอย่างไว้ การเปรียบเทียบขวดอุ่นโดยตรงจากเครื่องกับการอ้างอิงแบบมีเงื่อนไขอาจไม่ชัดเจนว่าความแตกต่างเกิดขึ้นระหว่างการขึ้นรูปหรือการเย็นในภายหลัง
คอที่ดูเป็นรูปวงรีเป็นเหตุที่ต้องตรวจสอบ มีหลักฐานไม่เพียงพอที่จะกำหนดตำแหน่งปักหมุดใหม่ ตรวจสอบสภาวะความร้อนและการจัดการที่เกี่ยวข้องควบคู่ไปกับการอ้างอิงเครื่องมือก่อนเลือกการดำเนินการแก้ไข
เครื่องหมายพื้นผิวและแฟลชที่แนบต้องใช้บันทึกที่แตกต่างกัน
ถ่ายภาพคะแนนโดยมองเห็นทิศทางและตำแหน่งได้ สำหรับพื้นที่ปิดผนึกที่เสียหาย ให้ระบุพื้นผิวสัมผัสที่ต้องการโดยใช้แบบวาดขวดและปิด สำหรับแฟลชที่ติดตั้ง ให้เก็บขอบของการตัดไว้และบันทึกส่วนประกอบที่ประกอบเป็นคู่ของการตัด คำถามเหล่านี้เป็นคำถามที่แตกต่างกันแม้ว่าข้อบกพร่องทั้งสองจะปรากฏใกล้ปากก็ตาม
ก่อนที่จะลับคมหรือเปลี่ยนชิ้นส่วนการตัด ให้ยืนยันว่าชุดประกอบอนุญาตให้ใช้งานได้และเครื่องมือที่จับคู่นั้นเหมาะสม การซ่อมแซมขอบด้านหนึ่งโดยไม่ตรวจสอบส่วนประกอบที่เชื่อมต่ออาจทำให้การตรวจสอบไม่สมบูรณ์
ฝารั่วเป็นของบรรจุภัณฑ์ที่สมบูรณ์
ยืนยันว่ามีการติดตั้งการปิดแบบใดและนำไปใช้อย่างไร คอสามารถผ่านการตรวจสอบหนึ่งมิติในขณะที่แพ็คเกจทั้งหมดยังคงล้มเหลวในฟังก์ชันที่ระบุ ในทางกลับกัน ผลการทดสอบที่ไม่สามารถยอมรับได้อาจมาจากการเตรียมการทดสอบเอง ทำการตรวจสอบซ้ำด้วยการตั้งค่าที่ได้รับอนุมัติ ก่อนที่จะถือว่าผลลัพธ์เป็นหลักฐานของข้อบกพร่องของเครื่องมือ
สำหรับการปิดเกลียวอย่างต่อเนื่องมาตรฐาน มาตรฐาน ASTM D2063/D2063M-24จัดการกับการรักษาแรงบิดโดยใช้อุปกรณ์การทดสอบแบบแมนนวล ขอบเขตที่เผยแพร่เกี่ยวข้องกับแรงบิดในการกำจัดภายใต้เงื่อนไขที่กำหนด ควรบันทึกผลแรงบิดตามผลลัพธ์นั้น ไม่ได้แทนที่การทดสอบการรั่วซึมที่ระบุของบรรจุภัณฑ์
ตรวจสอบการจัดตำแหน่ง การสึกหรอ การจ่ายอากาศ และเวลาแยกกัน
วลี "ตรวจสอบหมุดเป่า" จำเป็นต้องมีแผนการตรวจสอบอยู่เบื้องหลัง ข้อผิดพลาดของตำแหน่ง พื้นผิวสัมผัสที่เสียหาย และการจ่ายอากาศที่จำกัด ถือเป็นการค้นพบที่แตกต่างกัน การรวมคำแนะนำการบำรุงรักษาเป็นคำแนะนำเดียวทำให้ยากต่อการอธิบายว่าเหตุใดจึงเลือกการซ่อมแซมหรือการตั้งค่าเฉพาะเจาะจง
การจัดตำแหน่งเริ่มต้นด้วยข้อมูลอ้างอิงที่ได้รับอนุมัติ
ตรวจสอบการประกอบหมุดเป่า อุปกรณ์คอ และการอ้างอิงการติดตั้งกับแบบ ระบุว่าคุณลักษณะใดที่จัดหาจุดอ้างอิงและตำแหน่งใดที่จะวัด เส้นที่ลากบนภาพถ่ายไม่สามารถสร้างความสัมพันธ์ระหว่างพื้นผิวที่ซ่อนอยู่ได้
ใช้วิธีการตรวจสอบของผู้ผลิตเครื่องจักรและขั้นตอนการเข้าถึงที่ปลอดภัย เปรียบเทียบการวัดที่เกี่ยวข้องกับขีดจำกัดที่ได้รับอนุมัติสำหรับชุดประกอบนั้น เมื่อเครื่องมือติดตั้งหรือการจับคู่มีการเปลี่ยนแปลง ให้ตรวจสอบส่วนประกอบทั้งหมดก่อนที่จะถือว่าตำแหน่งก่อนหน้ายังคงใช้ได้
แยกเครื่องหมายที่มองเห็นได้จากการสึกหรอที่วัดได้
ควรบันทึกเครื่องหมายที่มองเห็นได้ แต่ความสำคัญของมันขึ้นอยู่กับตำแหน่งที่ส่วนประกอบสัมผัสกับผลิตภัณฑ์หรือเครื่องมือผสมพันธุ์ เปรียบเทียบเครื่องหมายกับตำแหน่งของข้อบกพร่องและข้อกำหนดการวาดภาพที่เกี่ยวข้อง ลักษณะพื้นผิวเพียงอย่างเดียวไม่ได้กำหนดเกณฑ์การเปลี่ยนสากล
ตรวจสอบการระบุตัวตนของเม็ดมีด แหวน และส่วนประกอบอื่นๆ ที่จับคู่กันซึ่งเป็นส่วนหนึ่งของการออกแบบ ชิ้นส่วนสองชิ้นที่ประกอบเข้าด้วยกันทางกายภาพอาจยังคงเป็นของการแก้ไขที่แตกต่างกัน คำขอเปลี่ยนควรรวมถึงความสัมพันธ์ในการประกอบด้วย ไม่ใช่เพียงรูปถ่ายของหมุดที่ถอดออกเท่านั้น
ทบทวนเส้นทางอากาศที่สมบูรณ์
ใช้การวินิจฉัยที่ได้รับอนุมัติเพื่อแยกแยะเงื่อนไขการจ่าย ข้อจำกัด การทำงานของวาล์ว และการรั่วไหลใกล้กับเครื่องมือ การแสดงแรงดันที่ต้นน้ำถือเป็นหลักฐานชิ้นหนึ่ง การสอบสวนยังคงต้องพิจารณาว่าอากาศที่ต้องการเข้าถึงกระบวนการผ่านเส้นทางและลำดับที่ต้องการหรือไม่
การอ่านควรระบุตำแหน่งการวัดและสภาวะรอบการทำงาน อย่าตัดการเชื่อมต่อสายแรงดันหรือการเข้าถึงแบบด้นสดเพื่อรับการอ่าน คำถามเกี่ยวกับการจัดหาพืชที่กว้างขึ้นเป็นของข้อกำหนดด้านสาธารณูปโภคของเครื่องจักร; การตรวจสอบเครื่องมือในตัวเครื่องควรจะสามารถติดตามไปยังเครื่องจักรจริงได้
เวลาและการระบายความร้อนจำเป็นต้องมีการเปรียบเทียบของตัวเอง
ตรวจสอบเหตุการณ์การแทรก การเป่า การตัด การปล่อยและการถอนที่เกี่ยวข้อง ฟังก์ชั่นบางอย่างอาจใช้กลไกที่แตกต่างหรืออาจไม่ใช่ของหมุดเป่าเลย จับคู่ชื่อเหตุการณ์บน HMI กับเอกสารอุปกรณ์จริงก่อนที่จะเสนอการปรับเปลี่ยน
รักษาสูตรและแยกแยะคำสั่งจากการยืนยันว่ามีการดำเนินการเกิดขึ้น ที่การตั้งค่า HMI และคำแนะนำในการเตือนภัยอธิบายค่าของการบันทึกสภาวะจริงพร้อมลำดับเหตุการณ์ รวมการทำความเย็นที่คอและสภาวะของตัวอย่างซึ่งการเสียรูปที่สังเกตได้ทำให้เกี่ยวข้อง
ใช้ขีดจำกัดที่ได้รับอนุมัติสำหรับเครื่องจักรและเครื่องมือ สิ่งของทั่วไปไม่สามารถกำหนดจังหวะโบลว์พิน ระยะหลบ แรงกด แรงตัด หรือการเพิ่มจังหวะได้อย่างปลอดภัยสำหรับการประกอบที่ไม่สามารถระบุได้
ขั้นตอนการแก้ไขปัญหาและการตรวจสอบที่มีการควบคุม
เขียนข้อสังเกตและแบบทดสอบที่เสนอแยกกัน "มองเห็นเสี้ยนหลังการเล็ม" คือการสังเกต "แหวนตัดจำเป็นต้องเปลี่ยน" เป็นสมมติฐานจนกว่าการตรวจสอบจะสนับสนุน การเก็บความแตกต่างนั้นไว้ในบันทึกจะทำให้การส่งมอบมีประโยชน์มากขึ้นและป้องกันการเดาล่วงหน้าจากการกลายเป็นคำอธิบายที่ยอมรับ
- กำหนดข้อกำหนดที่ล้มเหลวทำเครื่องหมายสถานที่ เก็บตัวอย่าง และยืนยันวิธีการตรวจสอบหรือทดสอบ ระบุว่าข้อร้องเรียนเกี่ยวข้องกับขนาด สภาพพื้นผิว การตัดแต่ง หรือบรรจุภัณฑ์แบบปิด
- ล็อคข้อมูลเฉพาะตัวของตัวอย่างเพื่อตั้งค่าเครื่องบันทึก สถานี โพรง การแก้ไขเครื่องมือ และชุดวัสดุ รักษาสูตรและข้อมูลประจำตัวของการปิดไว้เมื่อความล้มเหลวเกี่ยวข้องกับการปิดฝา
- ตรวจสอบภายใต้เงื่อนไขความปลอดภัยที่กำหนดใช้ขั้นตอนการเข้าถึงและการแยกที่ได้รับการอนุมัติก่อนการบำรุงรักษาหรือการสัมผัสกับเครื่องมือ การดำเนินการวินิจฉัยที่ได้รับการควบคุมจำเป็นต้องมีขั้นตอนที่ได้รับอนุญาตของตนเอง
- ทดสอบสมมติฐานที่ได้รับการสนับสนุนที่แข็งแกร่งที่สุดเลือกการเปลี่ยนแปลงที่ได้รับอนุญาตภายในขีดจำกัดที่ได้รับอนุมัติ รักษาเงื่อนไขที่ควบคุมได้อื่นๆ ให้มั่นคงเพียงพอที่จะตีความการเปรียบเทียบ และบันทึกเงื่อนไขใดๆ ที่ไม่สามารถดำรงอยู่ได้
- ทำซ้ำการตรวจสอบที่เกี่ยวข้องตรวจสอบคุณสมบัติเดียวกันและทำซ้ำการทดสอบการทำงานที่ระบุ ใช้เงื่อนไขการวัดเดียวกันเพื่อให้การเปรียบเทียบยังคงมีความหมาย
- บันทึกการตัดสินใจปล่อยตัวเก็บผลลัพธ์ไว้ด้วยการตั้งค่าที่แก้ไขแล้ว ปฏิบัติตามแผนคุณภาพเพื่อการตรวจสอบอย่างต่อเนื่องและระบุว่าใครเป็นผู้อนุมัติการปล่อยผลิตภัณฑ์
การบริการก่อให้เกิดอันตรายนอกเหนือจากปัญหาด้านคุณภาพคำแนะนำด้านพลังงานอันตรายของ OSHAระบุการเริ่มต้นที่ไม่คาดคิดและการปล่อยพลังงานที่เก็บไว้ว่าเป็นความเสี่ยงในการบำรุงรักษาที่ร้ายแรง การแยกเฉพาะเครื่องจักรต้องจัดการกับแหล่งพลังงานที่เกี่ยวข้อง คำสั่งหยุด HMI เพียงอย่างเดียวไม่ควรถือเป็นการทดแทนขั้นตอนการแยกที่จำเป็น
เก็บบันทึกสั้นๆ ที่สนับสนุนข้อสรุป
การเปรียบเทียบจำเป็นต้องมีกรอบการตรวจสอบที่กำหนดไว้ บันทึกหมายเลขที่ตรวจและหมายเลขที่ไม่ผ่านเกณฑ์เดียวกัน ติดฉลากตรวจสอบตัวอย่างเดียวกันซ้ำๆ แยกกัน ดังนั้นบันทึกจะไม่นับเป็นขวดเพิ่มเติม
| บันทึก | มีอะไรอยู่ในนั้น |
|---|---|
| ตัวตน | เครื่องจักร สถานี/โพรง แม่พิมพ์ การประกอบหมุดเป่า และการแก้ไขการเขียนแบบ |
| พื้นฐาน | ตำแหน่งที่มีข้อบกพร่อง ระยะแรกสุดที่ได้รับผลกระทบ สูตร และสภาพตัวอย่าง |
| หลักฐานการตรวจสอบ | ภาพถ่าย คุณสมบัติที่วัดได้ วิธีการ และขีดจำกัดการยอมรับที่เกี่ยวข้อง |
| ควบคุมการเปลี่ยนแปลง | การกระทำที่ได้รับอนุมัติ ผู้รับผิดชอบ และเงื่อนไขที่ถือหรือเปลี่ยนแปลง |
| การยืนยัน | ปริมาณที่ตรวจสอบ ความล้มเหลว สภาวะการทดสอบ การตรวจสอบอย่างต่อเนื่อง และการอนุมัติการปล่อย |
หากมีการรายงานอัตรา ให้กำหนดเป็นขวดที่ตรวจสอบล้มเหลวหารด้วยขวดที่ตรวจสอบทั้งหมดในหน้าต่างนั้น รักษาเกณฑ์และเกณฑ์การสุ่มตัวอย่างให้สอดคล้องกันระหว่างการเปรียบเทียบ ตัวอย่างขนาดเล็กที่ไม่มีความล้มเหลวที่สังเกตได้คือผลลัพธ์ของตัวอย่าง ไม่ใช่คำมั่นสัญญาว่าการผลิตในอนาคตจะปราศจากการรั่วไหล
ยกระดับผลลัพธ์ที่ยังไม่ได้รับการแก้ไขโดยที่หลักฐานเดิมไม่เสียหาย การส่งตัวอย่างที่ล้มเหลวและยอมรับได้พร้อมกับการระบุเครื่องมือจะมีประโยชน์มากกว่าการส่งต่อเฉพาะสูตรสุดท้ายเท่านั้น ซัพพลายเออร์หรือทีมงานคุณภาพสามารถตรวจสอบสิ่งที่สังเกตได้จริงและการเปลี่ยนแปลงที่พยายามแก้ไขแต่ละครั้ง
บำรุงรักษาและเปลี่ยนชุดสลักเป่าที่ถูกต้อง
ระบุชุดประกอบก่อนสั่งเปลี่ยน เก็บหมายเลขประจำเครื่อง การระบุแม่พิมพ์ และการแก้ไขการวาดแบบสลักเป่าไว้ด้วยกัน รวมเม็ดมีดคอและส่วนประกอบการตัดที่เข้ากันตามความเหมาะสม ชื่อส่วนประกอบที่ใช้ร่วมกันหรือเส้นผ่านศูนย์กลางภายนอกที่คล้ายกันไม่สามารถเปลี่ยนแทนกันได้
การทำความสะอาด การทำงานใหม่ และการเปลี่ยนทดแทนจำเป็นต้องมีการตัดสินใจที่แตกต่างกัน ใช้คำแนะนำในการบำรุงรักษาที่ได้รับอนุมัติและขีดจำกัดการยอมรับ งานฟื้นฟูพื้นผิว การลับคม หรือการเคลือบสามารถเปลี่ยนส่วนต่อประสานการทำงานได้ ดังนั้นควรได้รับการอนุมัติจากผู้ผลิตที่เหมาะสม แทนที่จะถือว่าทุกรอยที่มองเห็นได้เป็นคำแนะนำในการซ่อม
หลังการติดตั้ง ให้ทำการตรวจสอบซ้ำตามที่งานจริงกำหนด ยืนยันขนาดคอและพื้นที่การซีลที่เกี่ยวข้อง จากนั้นตรวจสอบการปิดและการทดสอบการทำงานที่ระบุ เก็บการแก้ไขการตั้งค่าผลลัพธ์ไว้พร้อมกับบันทึกการตรวจสอบ ที่รายการตรวจสอบการบำรุงรักษาเชิงป้องกันวางบันทึกเหล่านี้ไว้ในแผนเฉพาะเครื่องที่กว้างขึ้น
ข้อมูลอ้างอิงเครื่องขวด Kinggle สองเครื่อง
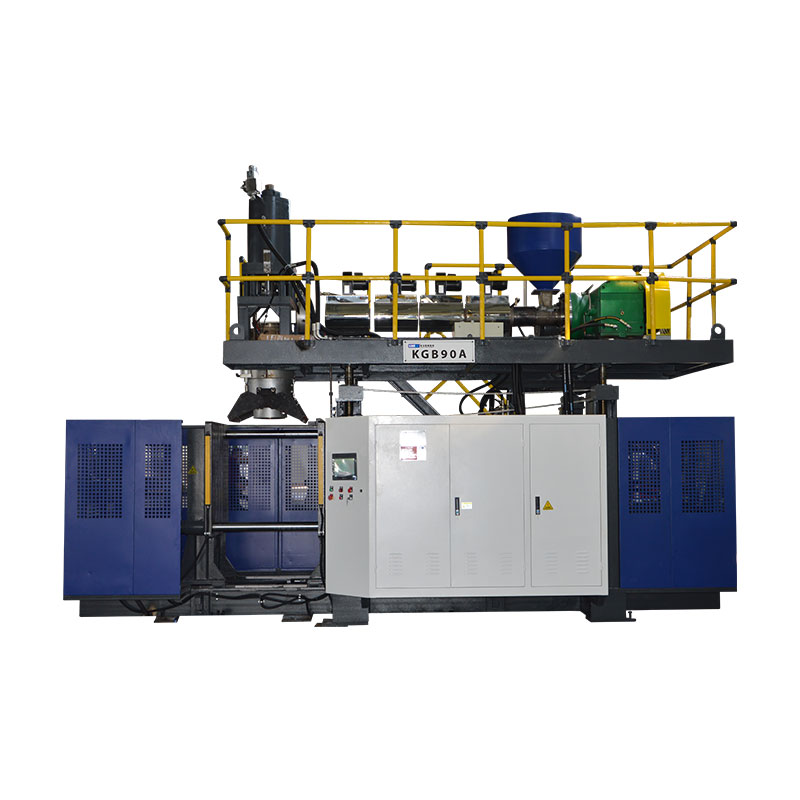
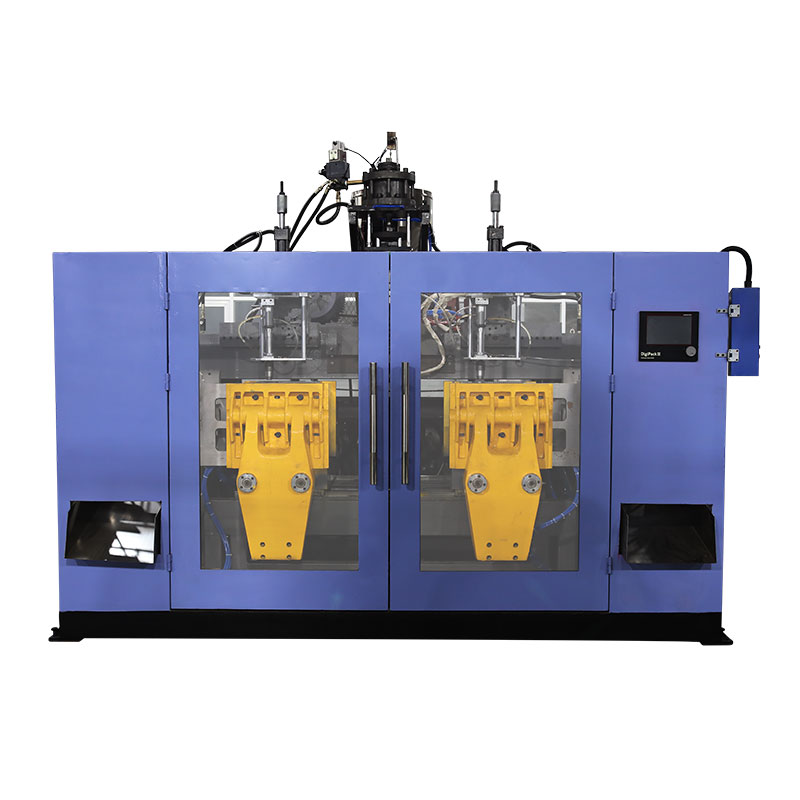
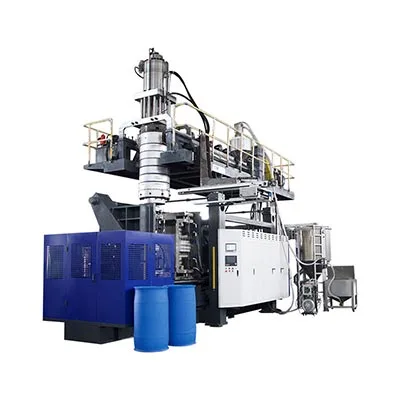
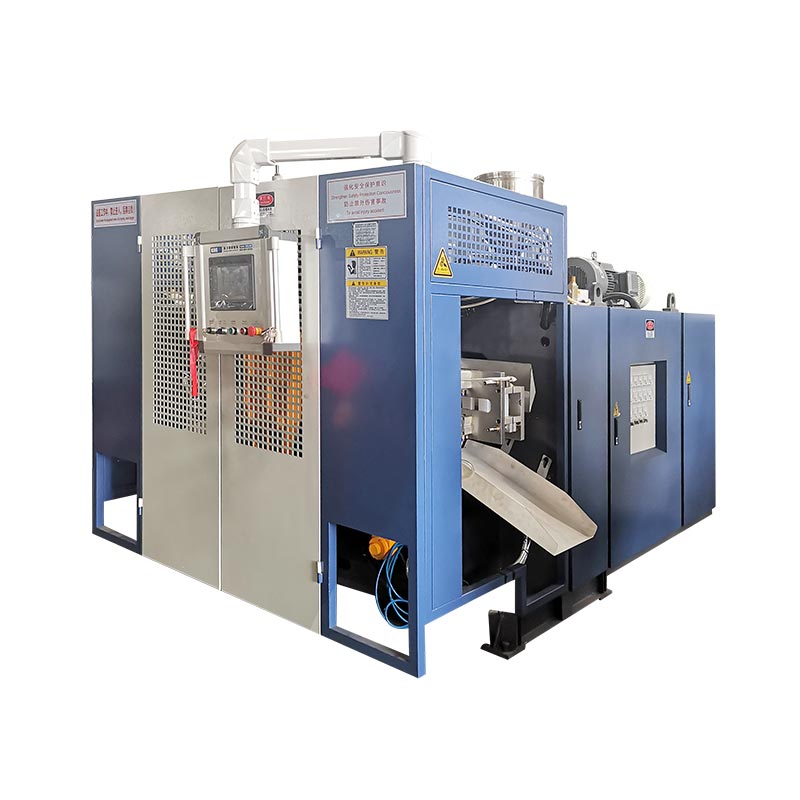
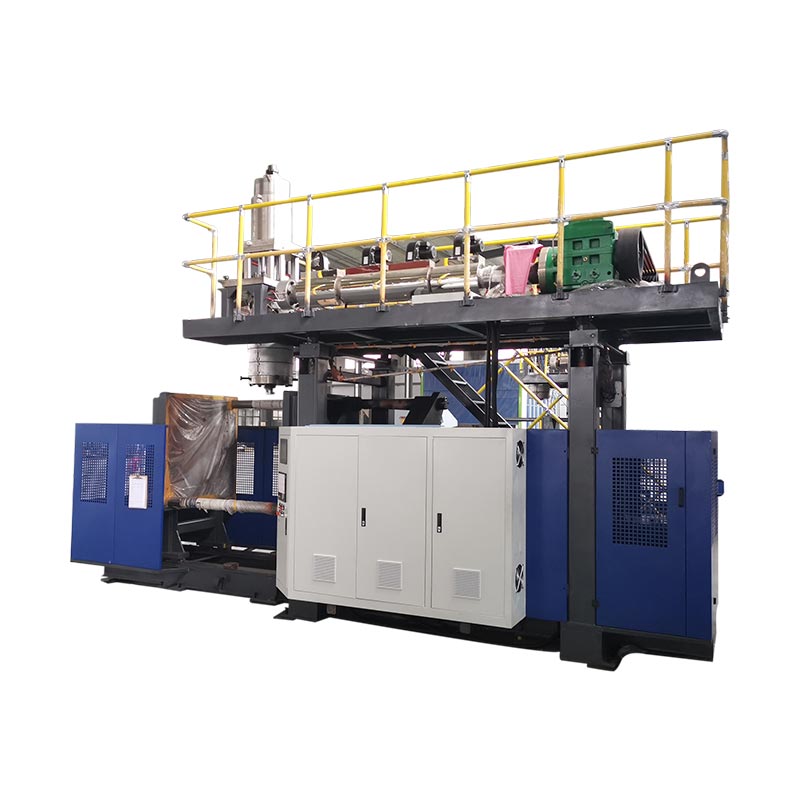
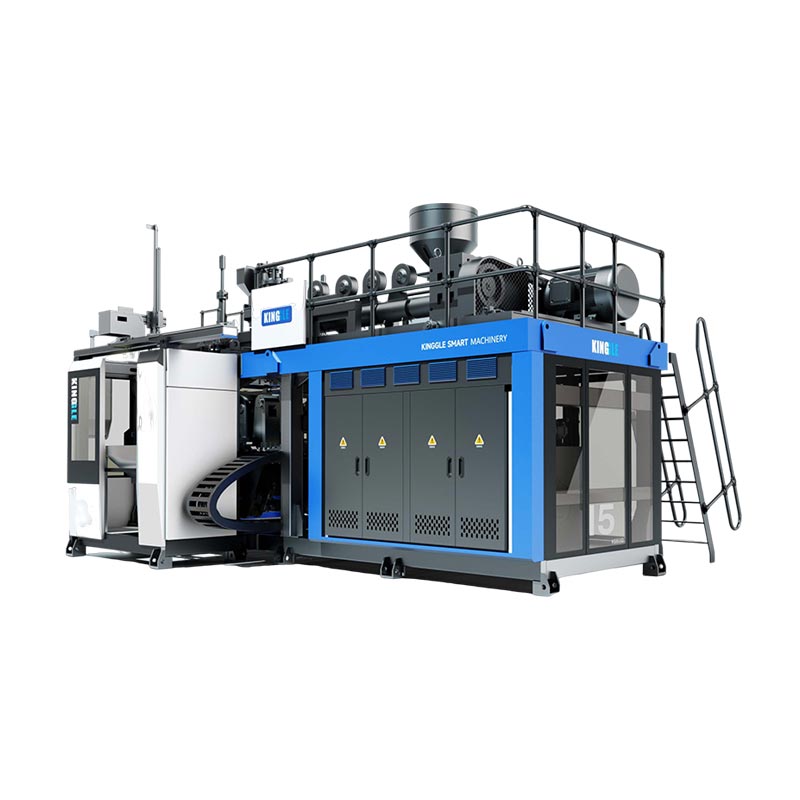
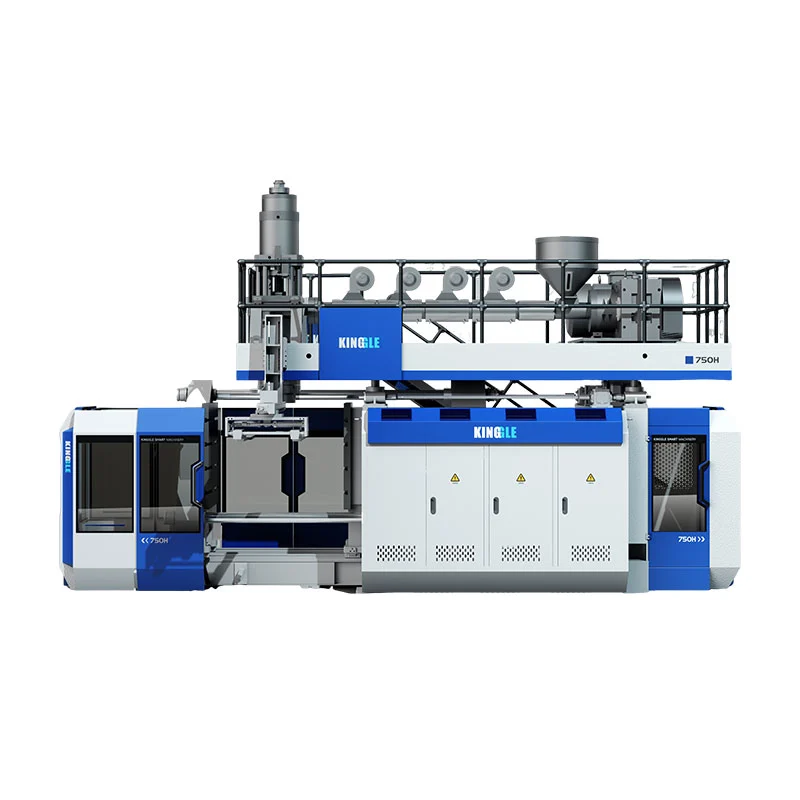
KGB5L และ KGB5D นำเสนอตัวอย่างเครื่องขวดอัดขึ้นรูปอย่างต่อเนื่องที่เกี่ยวข้อง แผนผังสถานีที่ได้รับการเผยแพร่ช่วยจัดระเบียบบันทึกการตรวจสอบ: รักษาเอกลักษณ์ของสถานี และเอกลักษณ์ของส่วนหัวและช่อง (ถ้ามี) แค็ตตาล็อกไม่ได้ระบุหมุดเป่าแบบสากลสำหรับขวดทุกขวดที่ผลิตบนแพลตฟอร์มใดแพลตฟอร์มหนึ่ง


| ฟิลด์ที่เผยแพร่ | KGB5L | KGB5D |
|---|---|---|
| การจัดสถานี | เดี่ยว | สองเท่า |
| ความจุคอนเทนเนอร์สูงสุด | 5 ลิตร | 5 ลิตร |
| เส้นผ่านศูนย์กลางของสกรู | 60 มม | 70 มม |
| ความสามารถในการหลอมละลาย HDPE | 55 กก./ชม | 80 กก./ชม |
แหล่งที่มา: หน้าผลิตภัณฑ์ KGB5L และ KGB5D ที่เชื่อมโยง ความสามารถในการหลอมเหลวเป็นช่องปริมาณงานของวัสดุที่เผยแพร่ ไม่ใช่อัตราขวดที่ยอมรับหรือผลลัพธ์ด้านคุณภาพคอ
ใช้ตัวเลขเหล่านั้นเพื่อระบุแพลตฟอร์มและกำหนดกรอบการอภิปรายด้านการผลิต การเลือกสลักเป่ายังคงขึ้นอยู่กับผิวขวด แม่พิมพ์ การติดตั้ง และการจัดเป่าตามจริง เส้นผ่านศูนย์กลางของดายพินที่ระบุไว้ในข้อกำหนดของหัวดายไม่สามารถใช้แทนการวาดแบบของดายพินได้
สำหรับโครงการเครื่องจักรใหม่ ให้จัดเตรียมแบบขวดและการปิดก่อนที่จะอนุมัติขอบเขตเครื่องมือ สำหรับการติดตั้งที่มีอยู่ ให้เพิ่มการระบุส่วนประกอบปัจจุบันและหลักฐานการตรวจสอบ ที่คู่มือการเลือกเครื่องขวด HDPEครอบคลุมข้อกำหนดการผลิตที่กว้างขึ้น
คำถามที่พบบ่อยเกี่ยวกับหมุดเป่าและข้อบกพร่องที่คอ
หมุดเป่าเหมือนกับหมุดดายหรือไม่?
ไม่ หมุดดายหรือแมนเดรลเป็นส่วนหนึ่งของเครื่องมือขึ้นรูปโลหะ หมุดเป่าช่วยเป่าลมและอาจมีหน้าที่เกี่ยวกับคอในการออกแบบเฉพาะ ระบุส่วนประกอบใดส่วนประกอบหนึ่งจากแบบประกอบ คำที่ใช้ร่วมกัน "พิน" ไม่ได้ทำให้อินเทอร์เฟซหรือมิติข้อมูลสามารถใช้แทนกันได้
เครื่องเป่าขึ้นรูปทุกเครื่องใช้การออกแบบโบลว์พินแบบเดียวกันหรือไม่?
ไม่ การจัดเตรียมการเป่าและการตกแต่งขั้นสุดท้ายขึ้นอยู่กับผลิตภัณฑ์และเครื่องมือ คุณสมบัติการสอบเทียบ การทำความเย็น และการตัดเป็นการกำหนดค่าเฉพาะ ยืนยันการประกอบและการเคลื่อนย้ายจริงก่อนที่จะเลือกการเปลี่ยนหรือใช้คำแนะนำในการตั้งค่าจากเครื่องอื่น ปริมาณคอนเทนเนอร์เพียงอย่างเดียวไม่สามารถระบุส่วนประกอบที่ถูกต้องได้
ขวดสามารถรั่วได้หรือไม่เมื่อหมุดเป่าอยู่ในสภาพดี?
ใช่. ตรวจสอบส่วนต่อประสานระหว่างขวดและฝาปิดทั้งหมด รวมถึงฝาปิดที่ระบุ หน้าสัมผัสการซีล และการจัดการการทดสอบ ตรวจสอบว่าเกิดความเสียหายระหว่างการขึ้นรูปหรือการจัดการในภายหลังหรือไม่ ผลการรั่วไหลระบุว่าการตรวจสอบล้มเหลว โดยไม่ได้ระบุด้วยตัวมันเองว่าเครื่องมือ ส่วนประกอบ หรือสภาวะกระบวนการใดที่ทำให้เกิดความล้มเหลว
ข้อมูลใดบ้างที่จำเป็นในการตรวจสอบหมุดเป่าทดแทน
ระบุรุ่นเครื่องจักรและหมายเลขซีเรียล ข้อมูลประจำตัวของแม่พิมพ์ การเขียนแบบและการแก้ไขการประกอบสลักเป่า เพิ่มเครื่องมือคอผสมพันธุ์และภาพวาดขวดและปิดที่เกี่ยวข้อง สำหรับการตรวจสอบข้อบกพร่อง ให้รวมข้อมูลประจำตัวของตัวอย่าง ภาพถ่าย การวัด และลำดับที่ปัญหาปรากฏขึ้นเป็นครั้งแรก ใช้ช่องทางการติดต่อที่ได้รับอนุมัติสำหรับเอกสารทางเทคนิค
สิ่งที่ควรตรวจสอบหลังจากซ่อมแซมหรือเปลี่ยนสลักเป่าแล้ว?
ยืนยันข้อมูลระบุตัวตนของการประกอบและการตั้งค่าโดยเทียบกับเอกสารที่ได้รับอนุมัติ จากนั้นตรวจสอบลักษณะคอที่ได้รับผลกระทบภายใต้เงื่อนไขการวัดที่ตกลงกันไว้ ทำซ้ำการทดสอบบรรจุภัณฑ์ที่เกี่ยวข้องโดยปิดตามที่ระบุ บันทึกปริมาณและความล้มเหลว เก็บการตั้งค่าที่แก้ไขไว้ และปฏิบัติตามแผนคุณภาพเพื่อตรวจสอบและปล่อยการผลิตอย่างต่อเนื่อง
ส่งรายละเอียดเครื่องจักร อุปกรณ์ และคอ-ข้อบกพร่อง
เริ่มต้นด้วยรุ่นและหมายเลขซีเรียล การระบุเครื่องมือ และรูปถ่ายข้อบกพร่องที่ทำเครื่องหมายไว้ รวมถึงข้อกำหนดในการปิดขวดและการปิด ขั้นตอนการผลิตแรกที่ได้รับผลกระทบ และผลลัพธ์ที่วัดได้ รายละเอียดเหล่านี้ทำให้การอภิปรายทางเทคนิคมีจุดเริ่มต้นที่กำหนดไว้
หารือเกี่ยวกับข้อกำหนดด้านเครื่องมือและการผลิตNingbo Kinggle Machinery Co., Ltd. ·ข้อมูลบริษัท