แม่พิมพ์เป่าไม่ได้เป็นเพียงรูปร่างเชิงลบของขวดเท่านั้น โดยจะต้องจับและปิดผนึกปารีสที่ร้อน ปล่อยอากาศที่ติดอยู่ ขจัดความร้อน สร้างคอและฐาน ฉายแสง ติดตั้งแคลมป์ และปล่อยชิ้นส่วน ตามจังหวะการผลิตที่ต้องการ

ภาษาในการค้นหาอาจบดบังขอบเขตนี้ได้ ผู้ซื้อใช้แม่พิมพ์เป่า, แม่พิมพ์เป่า, แม่พิมพ์ขวด, แม่พิมพ์ขวดพลาสติก, เครื่องมือ EBMและแม่พิมพ์เป่าอัดขึ้นรูปสำหรับเครื่องมือที่เกี่ยวข้อง หัวดายนั้นแตกต่างออกไป: มันสร้าง parison ก่อนที่แม่พิมพ์จะปิด ใบเสนอราคาควรแสดงรายการเครื่องมือหัวดายและแม่พิมพ์เป่าเป็นรายการแยกกัน
คู่มือนี้มุ่งเน้นไปที่การขึ้นรูปแบบเป่าด้วยกระบวนการอัดรีด แทนที่จะใช้การฉีดหรือการเป่าด้วยกระบวนการยืด นอกจากนี้ยังแยกข้อมูลแมชชีนเอนเวโลปที่เผยแพร่ออกจากการรับประกันโครงการด้วย ไม่มีมิติการบีบออก ช่องระบายอากาศ หรือการทำความเย็นแบบสากลที่เหมาะกับเรซินและชิ้นส่วนทุกชิ้น
แม่พิมพ์เป่าสำหรับการผลิตมีงานเชื่อมต่อกันเจ็ดงาน
ช่องทำให้ชิ้นส่วนมีรูปร่างภายนอก แต่การสร้างรูปร่างเป็นเพียงงานแรกเท่านั้น เครื่องมือจะต้องทำหน้าที่ต่อไปนี้ร่วมกัน:
- ค้นหาตำแหน่ง Parisonแม่พิมพ์แบบเปิดจะต้องรับท่อร้อนโดยไม่ต้องลาก พับ หรือขาดบริเวณที่หนีบ
- ปิดผนึกและเชื่อมบริเวณที่หนีบปิดจะปิด parison และจัดการวัสดุที่ถูกแทนที่ที่คอ หาง ที่จับ หรือบริเวณแฟลชอื่น ๆ
- ปล่อยให้อากาศที่ติดอยู่หลบหนีออกไปช่องระบายอากาศเป็นเส้นทางสำหรับอากาศระหว่างส่วนขยายและพื้นผิวช่อง
- ถ่ายเทความร้อนวงจรทำความเย็นจะขจัดความร้อนด้วยความสมดุลที่เพียงพอเพื่อปล่อยชิ้นส่วนที่มั่นคงในเวลาที่ทำซ้ำได้
- สร้างอินเทอร์เฟซส่วนแทรกส่วนคอ รายละเอียดการสอบเทียบ คุณลักษณะของหมุดเป่าหรือเป่าด้านล่างจะต้องตรงกับการปิดภาชนะและเครื่อง
- ปล่อยและเสร็จสิ้นส่วนการร่าง การแทรก การเคลื่อนตัวของการเปิด และการกะพริบเป็นตัวกำหนดว่าชิ้นส่วนจะสามารถออกจากแม่พิมพ์ได้อย่างหมดจดหรือไม่
- ใส่แล้วรอดเครื่องส่วนประกอบทั้งชุดจะต้องพอดีกับแท่นวาง ช่องเปิด ความหนา และการจัดวางการติดตั้ง ในขณะที่ต้องจับยึดและรอบการให้ความร้อนซ้ำๆ
การเปลี่ยนแปลงที่ทำขึ้นสำหรับงานหนึ่งสามารถส่งผลกระทบต่องานอื่นได้ ช่องแฟลชที่ลึกลงไปอาจเปลี่ยนความเข้มข้นของความร้อนรอบๆ รอยเชื่อม ช่องที่ขัดเงาอาจทำให้รูปลักษณ์แตกต่างออกไปในขณะเดียวกันก็เปลี่ยนวิธีการเดินทางทางอากาศที่ติดอยู่ด้วย เม็ดมีดที่เคลื่อนที่ได้ขนาดใหญ่อาจแก้ปัญหาการตัดส่วนล่างได้ แต่ต้องใช้การระบายความร้อนและพื้นที่เปิด ทบทวนการตัดสินใจในระดับระบบ
กายวิภาคศาสตร์ของแม่พิมพ์เป่า: ข้อกำหนดในการวาดภาพ
มุมมองแนวคิดต่อไปนี้ระบุอินเทอร์เฟซที่ผู้ซื้อควรคาดหวังที่จะพูดคุย ไม่ใช่การพิมพ์โดยใช้เครื่องมือและไม่มีขนาดการผลิต
พื้นผิวของโพรงจะเกิดขึ้นด้านหนึ่งของชิ้นส่วน เม็ดมีดอาจกำหนดบริเวณคอ ที่จับ หรือการสึกหรอ
ตั้งอยู่ที่เขตปิดซึ่งเป็นที่ปิดล้อมกุฏิ
ช่องตรงข้ามมาบรรจบกันที่ระนาบการแยกส่วน การจัดตำแหน่งและการควบคุมการติดตั้งการปิดซ้ำได้
เส้นทางการระบายอากาศจะนำอากาศที่ติดอยู่ออกจากบริเวณช่องที่เลือก
| คุณสมบัติ | การทำงาน | หลักฐานการอนุมัติ |
|---|---|---|
| พื้นผิวโพรง | กำหนดรูปทรงภายนอก พื้นผิว เครื่องหมาย และการทำความเย็นที่หน้าสัมผัสเฉพาะที่ | แบบจำลองชิ้นส่วนขั้นสุดท้าย พื้นฐานการหดตัว คำอธิบายพื้นผิว และมิติที่สำคัญ |
| เส้นพรากจากกัน | ขอบเขตที่แม่พิมพ์มาบรรจบกัน | ตำแหน่งตะเข็บที่มองเห็นได้ กระแสลม การเข้าถึงแบบแฟลช และผลกระทบต่อพื้นผิวการทำงาน |
| หยิกออก / บีบอัดที่ดิน | บีบอัดและปิดผนึกวัสดุ parison ในขณะที่ควบคุมการเชื่อมและแนวแบ่ง | รายละเอียดเครื่องมือเฉพาะวัสดุและการทดสอบการเชื่อม/การตัดแต่งตามที่ตกลงกัน |
| กระเป๋าแฟลชหรือนูน | รับวัสดุที่ถูกแทนที่เกินบริเวณหยิก | การประมาณค่าพาริสันรวม เรขาคณิตของแฟลช และเส้นทางที่กะพริบ |
| ช่องระบายอากาศ | ปล่อยอากาศที่ติดอยู่นอกวิหารที่กำลังขยายตัว | แผนที่ที่ตั้ง เครื่องหมายพยานที่ได้รับอนุญาต และความสามารถในการทำความสะอาด |
| วงจรทำความเย็น | ขจัดความร้อนและควบคุมอุณหภูมิการกระจายตัว | การวาดช่องสัญญาณ การระบุวงจร ทิศทางการไหล และส่วนต่อประสานยูทิลิตี้ |
| อินเตอร์เฟซคอและเป่า | สร้างหรือปรับเทียบพื้นผิวและแนะนำการเป่าลม | การวาดแบบปิด แนวคิดการเป่าพิน/การเป่าด้านล่าง และค่าเผื่อการตัดแต่ง |
| การติดตั้งและการจัดตำแหน่ง | เชื่อมต่อแม่พิมพ์เข้ากับแท่นวางและรักษาการปิดแบบทำซ้ำได้ | การเขียนแบบส่วนเชื่อมต่อเครื่องจักร มวล จุดศูนย์ถ่วง ตัวยึดและจุดยก |
เริ่มต้นด้วยชิ้นส่วนและการทดสอบ ไม่ใช่ช่องทั่วไป
ผู้ผลิตแม่พิมพ์ต้องการปริมาณมากกว่าลิตรที่กำหนด กระป๋องเจอร์รี่มีด้ามจับขนาด 5 ลิตร ขวดทรงกลมขนาด 5 ลิตร และชิ้นส่วนทางเทคนิคที่มีผนัง 2 ชั้น อาจต้องใช้เส้นแบ่งส่วน เส้นผ่านศูนย์กลางของท่อ รูปแบบแฟลช และลำดับการถอดที่แตกต่างกัน
แผนที่บริเวณที่วัดต้องยืดออก
พาริสันไม่ได้เติมเต็มโพรงเหมือนการหลอมฉีดขึ้นรูปที่ไหลภายใต้แรงดันสูง มันขยายและยืดออกไปทางผนังโพรง การดึงลึก พื้นที่เรียบกว้าง มุมแหลม คอหัก และรากของด้ามจับ อาจต้องใช้วัสดุในท้องถิ่นมากขึ้น หรือใช้กลยุทธ์การแยกส่วนที่แตกต่างกัน ใช้รัศมีและเรขาคณิตที่สามารถสร้างขึ้นได้โดยไม่ต้องขอให้พื้นที่บางยืดออกไปไกลเกินกว่าที่วัสดุและกระบวนการสามารถรองรับได้
ใส่สถานที่ที่มีคุณภาพลงในภาพวาด
“ผนังเครื่องแบบ” ไม่ใช่กฎการยอมรับที่สามารถวัดผลได้ ทำเครื่องหมายสถานที่วิกฤตและระบุวิธีการทดสอบ ไหล่ มุม รากของด้ามจับ ฐาน รอยเชื่อมแบบหนีบ และแผงอาจมีความต้องการใช้งานที่แตกต่างกัน เชื่อมต่อสถานที่เหล่านั้นเข้ากับการตั้งค่าการเขียนโปรแกรม parisonดังนั้นรูปทรงของแม่พิมพ์และการกระจายวัสดุจึงไม่ได้ปรับแยกกัน
วางแผนการหดตัวโดยไม่ต้องกู้ยืมเปอร์เซ็นต์ที่ไม่เกี่ยวข้อง
การหดตัวขึ้นอยู่กับเกรดเรซิน การกระจายตัวของผนัง อุณหภูมิของโพรง เวลาในการทำความเย็น และรูปทรงของชิ้นส่วน ใช้ข้อมูลซัพพลายเออร์วัสดุเป็นข้อมูลอ้างอิงเริ่มต้น จากนั้นใช้วิธีการของผู้ผลิตแม่พิมพ์และตรวจสอบชิ้นส่วนจริง เปอร์เซ็นต์ทั่วไปที่คัดลอกมาจากขวดอื่นไม่ใช่เกณฑ์การวัดขนาดช่องที่ยอมรับได้
เส้นแบ่งส่วน การบีบออก และแฟลชต้องได้รับการออกแบบร่วมกัน
เส้นแบ่งส่วนจะกำหนดตำแหน่งที่เครื่องมือทั้งสองแบ่งครึ่งปิดและตำแหน่งที่ตะเข็บที่มองเห็นได้จะปรากฏ วางไว้ในตำแหน่งที่แม่พิมพ์สามารถเปิดได้ สามารถจับ parison ชิ้นส่วนสามารถคลายออกได้ และอุปกรณ์ตัดแต่งสามารถเข้าถึงแฟลชได้ หลีกเลี่ยงการวางตะเข็บที่ไม่สามารถควบคุมได้บนพื้นผิวซีล การตกแต่งที่สำคัญ หรือส่วนต่อประสานการทำงานอื่นๆ
การหยิกออกเป็นคุณลักษณะการขึ้นรูปจากการเชื่อม
ที่ส่วนหางหรือฐาน พื้นที่หยิกของฝ่ายตรงข้ามจะบีบกำแพงปารีสอันร้อนแรงสองแห่งเข้าด้วยกัน รายละเอียดจะต้องเคลื่อนย้ายวัสดุให้เพียงพอเพื่อสร้างรอยเชื่อม ในขณะเดียวกันก็สร้างเส้นแบ่งที่ควบคุมได้สำหรับการถอดแฟลช การลงพื้น มุม การยืนออก และหลุมที่ถูกต้องจะขึ้นอยู่กับเรซิน ความหนาของพาริสัน การดำเนินการปิด และชิ้นส่วน ถือเป็นมิติทางวิศวกรรม ไม่ใช่บล็อกมาตรฐานที่คัดลอกข้ามวัสดุ
เอกสารสิทธิบัตรที่ตีพิมพ์เกี่ยวกับการขึ้นรูปแบบเป่าด้วยการอัดขึ้นรูปยังถือว่าบริเวณหยิก ช่องแฟลช อุณหภูมิแม่พิมพ์ ความเร็วในการปิด และจังหวะการดีแฟลชเป็นตัวแปรที่มีการโต้ตอบแทนที่จะเป็นมิติขอบเดียว สิ่งนี้สนับสนุนกฎการจัดซื้อแบบอนุรักษ์นิยม: อนุมัติรายละเอียดการบีบด้วยเรซินและวิธีการทดลองใช้ ไม่ใช่เพียงลักษณะที่ปรากฏเพียงอย่างเดียว
ออกแบบเส้นทางแฟลชก่อนสั่งระบบอัตโนมัติ
ระบุแฟลชด้านบน แฟลชหาง แฟลชจับ และของเสียจากการสอบเทียบ ตัดสินใจว่าการถอดจะเกิดขึ้นในแม่พิมพ์ ที่สถานีเจาะ ด้วยเครื่องตัดแต่ง หรือผ่านอุปกรณ์จับยึดรอง มวลแฟลชอยู่ในความต้องการการหลอมรวม ความสามารถในการบด และการวางแผนการลับคม การเขียนแบบเครื่องมือควรแสดงให้เห็นว่าเศษเหล็กที่ถูกดึงออกช่วยเคลียร์แม่พิมพ์และเส้นทางนำออกได้อย่างไร
การระบายความร้อนและการระบายอากาศเป็นตัวกำหนดว่าช่องสามารถทำงานได้ที่ความเร็วในการผลิตหรือไม่
การระบายความร้อนจะควบคุมเมื่อชิ้นส่วนมีความเสถียรเพียงพอที่จะออกจากแม่พิมพ์ การระบายอากาศจะควบคุมว่า parison ที่กำลังขยายตัวสามารถเข้าถึงพื้นผิวของช่องได้หรือไม่ ทั้งสองมีปัญหาแบบกระจาย บริเวณที่ช้า ร้อน หรือติดอากาศสามารถกำหนดวงจรและลักษณะของชิ้นส่วนทั้งหมดได้
แบ่งวงจรทำความเย็นตามภาระความร้อนและความต้องการในการควบคุม
มุมที่หนักมาก บริเวณที่หยิก การสอดคอ และส่วนลึกอาจไม่ปล่อยความร้อนในอัตราเดียวกับผนังตรงบางๆ วงจรที่ระบุได้หลายวงจรช่วยให้สามารถวินิจฉัยและปรับสมดุลบริเวณเหล่านั้นได้ บันทึกทางเข้า ทางออก และทิศทางของทุกวงจร อย่าเชื่อมต่อแม่พิมพ์กับน้ำปลูกโดยใช้เส้นผ่านศูนย์กลางของท่อเท่านั้น ตรวจสอบการไหล ความดัน อุณหภูมิ คุณภาพน้ำ และแรงดันตกที่จำเป็นสำหรับเครื่องมือขั้นสุดท้าย
การศึกษาองค์ประกอบจำกัดที่ได้รับการเผยแพร่เกี่ยวกับการทำความเย็นด้วยแม่พิมพ์อัดขึ้นรูปได้ตรวจสอบวัสดุแม่พิมพ์ การถ่ายเทความร้อนภายใน ความหนาของชิ้นส่วน และอุณหภูมิพาริสันเริ่มต้น โดยเป็นตัวแปรที่ส่งผลต่อสนามอุณหภูมิและเวลาในการเปิดแม่พิมพ์ การวิจัยดังกล่าวไม่ได้ให้คำมั่นสัญญาเกี่ยวกับรอบเวลาสำหรับโครงการ Kinggle แต่เป็นการตอกย้ำว่าเหตุใดการเสนอราคาแม่พิมพ์จึงต้องกำหนดทั้งการออกแบบเชิงความร้อนและสมมติฐานของกระบวนการ
ค้นหาช่องระบายอากาศที่อาจดักจับอากาศได้
เมื่อปารีสขยายตัว อากาศจะยังคงอยู่ระหว่างพื้นผิวด้านนอกกับโพรง หากไม่มีเส้นทางออก อากาศนั้นอาจทำให้การสัมผัสล่าช้า และส่งผลให้พื้นผิวไม่สมบูรณ์ เส้นลาก หรือรายละเอียดที่มีรูปแบบไม่ดี ที่คู่มือการออกแบบแม่พิมพ์เป่าอัดขึ้นรูป Custom-Pakอธิบายการระบายอากาศแบบแยกส่วนและช่องระบายอากาศใกล้กับส่วนแทรกหรือลักษณะที่ลึก ขนาดช่องระบายอากาศที่แน่นอนและเครื่องหมายพยานยังคงขึ้นอยู่กับชิ้นส่วนและวัสดุ
ความสะอาดเป็นส่วนหนึ่งของการออกแบบช่องระบายอากาศ
ช่องระบายอากาศอาจสูญเสียประสิทธิภาพเมื่อมีสารตกค้าง ฝุ่น หรือวัสดุที่เสื่อมสภาพสะสม ไฟล์การวาดแบบแม่พิมพ์และการบำรุงรักษาควรแสดงตำแหน่งของช่องระบายอากาศ วิธีเชื่อมต่อกับบรรยากาศ และวิธีการตรวจสอบโดยไม่ทำลายช่องระบายอากาศ ติดตามการเปลี่ยนแปลงของพื้นผิวหรือการเติมตามตำแหน่งก่อนที่จะเพิ่มแรงกดเพื่อชดเชยเส้นทางที่ถูกบล็อก
งานที่มีความมันเงาสูงเป็นโครงการระบายความร้อนแยกต่างหาก
การใช้เครื่องมือที่เย็นกว่าอาจช่วยระบายความร้อนได้ ในขณะที่การจำลองพื้นผิวอาจต้องใช้กลยุทธ์อุณหภูมิโพรงที่แตกต่างกัน การศึกษาที่ได้รับการตรวจสอบโดยผู้ทรงคุณวุฒิในปี 2023 สาธิตการขึ้นรูปแบบเป่าด้วยอุณหภูมิที่แปรผันบนกล่องสปอยเลอร์รถยนต์ ABS หนึ่งชิ้น โดยใช้ระบบทำความร้อนและการระบายความร้อนด้วยน้ำแบบควบคุม นั่นเป็นหลักฐานสำหรับแนวทางเฉพาะทาง ไม่ใช่ข้อพิสูจน์ว่าขวดทุกขวดควรใช้เครื่องมือแบบแปรผัน ข้อกำหนดด้านรูปลักษณ์ของรัฐตั้งแต่เนิ่นๆ เพื่อให้สามารถออกแบบแม่พิมพ์และวงจรร่วมกันได้
การตกแต่งบริเวณคอ วิธีการเป่า และการกะพริบเป็นอินเทอร์เฟซเดียว
ระบบปิดจะกำหนดขนาดการทำงานที่ด้านบนของขวด จัดเตรียมแบบวาดฝาครอบหรือการปิด พื้นผิวการปิดผนึก รายละเอียดด้ายหรือสแน็ป คุณลักษณะการงัดแงะ และเงื่อนไขการตัดแต่งที่ได้รับอนุญาต ตัดสินใจว่าจะขึ้นรูป สอบเทียบ รีม หรือตัดขั้นสุดท้ายในการดำเนินการในภายหลังหรือไม่ อย่าอ้างอิงถึง "คอมาตรฐาน" โดยไม่มีการแก้ไขการวาดแบบควบคุม
จับคู่เครื่องมือให้ตรงกับรูปแบบการเป่า
การเป่าด้านบน การเป่าด้านล่าง และการจัดเรียงเข็มจะทำให้อากาศและฮาร์ดแวร์แตกต่างกัน หมุดเป่าอาจมีส่วนร่วมในการปรับเทียบคอหรือการจัดการแฟลช ยืนยันระยะการเคลื่อนตัว การวางศูนย์กลาง การระบายความร้อน การปิดผนึก และการชนด้วยเครื่องจักร Kinggle ที่เลือก แทนที่จะปล่อยให้ผู้ผลิตแม่พิมพ์สรุปจากขวดเพียงอย่างเดียว
ตรวจสอบเกจดาวน์สตรีมโดยเทียบกับจุดอ้างอิงเดียวกัน
คออาจดูสะอาดแต่ยังคงล้มเหลวในการติดหรือปิดผนึกฝา ตกลงกันว่าจะใช้ Datum และเกจใดในการทดลองแม่พิมพ์ การทดสอบการรั่ว และคุณสมบัติการบรรจุ รักษาเอกลักษณ์ของเกจและสถานะการสอบเทียบไว้ในบันทึกการยอมรับ หากทริมเมอร์อัตโนมัติเปลี่ยนคอหลังจากการขึ้นรูป ให้ตรวจสอบสภาพที่เสร็จแล้ว แทนที่จะตรวจสอบเฉพาะตัวอย่างที่ขึ้นรูปแล้ว
การเปรียบเทียบเดิม: การอ้างอิงเครื่อง Kinggle สำหรับการคัดกรองแบบพอดีกับแม่พิมพ์
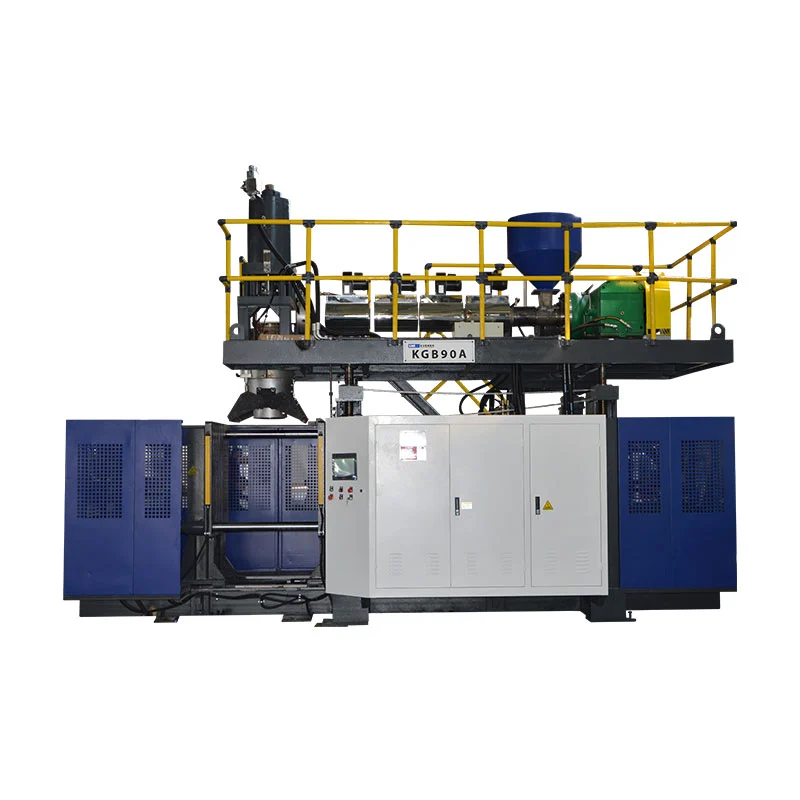
ตารางด้านล่างแยกฟิลด์ที่เกี่ยวข้องกับแม่พิมพ์จากหน้าผลิตภัณฑ์ Kinggle ปัจจุบันห้าหน้า โดยครอบคลุมถึงเครื่องจักรแบบต่อเนื่องและเครื่องสะสม ดังนั้นผู้ซื้อจึงสามารถเห็นได้ว่าเหตุใดความจุของคอนเทนเนอร์ที่ระบุจึงไม่สามารถแทนที่แบบร่างอินเทอร์เฟซเครื่องมือได้
| รุ่นที่เผยแพร่ | คลาสเครื่อง | การอ้างอิงคอนเทนเนอร์สูงสุด | ขนาดแท่นแม่พิมพ์ (กว้าง×สูง) | ขนาดแม่พิมพ์สูงสุดที่เผยแพร่ (กว้าง×สูง) | ช่วงความหนาของแม่พิมพ์ | แรงหนีบ |
|---|---|---|---|---|---|---|
| KGB2L | ต่อเนื่องสถานีเดียว | 2 ลิตร | 380 × 430 มม | 360 × 380 มม | 160–300 มม | 40 กิโลนิวตัน |
| KGB5L | ต่อเนื่องสถานีเดียว | 5 ลิตร | 368 × 450 มม | 410 × 450 มม | 200–310 มม | 65 กิโลนิวตัน |
| KGB15L | ต่อเนื่องสถานีเดียว | 15 ลิตร | 500 × 550 มม | 580 × 500 มม | 300–380 มม | 165 กิโลนิวตัน |
| KGB80A | สะสม, แม่พิมพ์คงที่ | 30 ลิตร | 750 × 860 มม | 520 × 860 มม | 360–420 มม | 215 กิโลนิวตัน |
| KGB90A | สะสม, แม่พิมพ์คงที่ | 60 ลิตร | 960 × 980 มม | 700 × 980 มม | 460–550 มม | 280 กิโลนิวตัน |
การค้นพบ 3 ประการที่สำคัญก่อนการปล่อยเชื้อรา
ประการแรก ลิตรไม่ได้กำหนดการวางแนวของแม่พิมพ์การอ้างอิงต่อเนื่องขนาด 15 ลิตรเผยแพร่แถวแม่พิมพ์สูงสุดที่กว้างกว่าแต่สั้นกว่าการอ้างอิงแบบสะสมขนาด 30 ลิตร สถาปัตยกรรมและรูปร่างของชิ้นส่วนมีความสำคัญควบคู่ไปกับปริมาณ
ประการที่สอง ความหนาของแม่พิมพ์มีช่วงของตัวเองช่องสามารถพอดีกับขนาดใบหน้าที่ระบุไว้ และยังคงอยู่นอกความหนาหรือการจัดช่องเปิดที่อนุญาต แผ่นรองด้านหลัง ส่วนแทรก และการเชื่อมต่อการระบายความร้อนเพิ่มเข้ากับชุดประกอบ
ประการที่สาม แรงจับยึดเป็นของผลิตภัณฑ์และกระบวนการค่าหน้าเครื่องจักรสามารถใช้ได้ ไม่ใช่หลักฐานว่าเชื้อราภายในซองจดหมายมีความเหมาะสม พื้นที่ที่คาดการณ์ไว้ สภาพการเป่า ความต้องการในการบีบออก และการก่อสร้างแม่พิมพ์จำเป็นต้องได้รับการตรวจสอบทางวิศวกรรม


วัสดุแม่พิมพ์ ส่วนแทรก และการตกแต่งพื้นผิวควรเป็นไปตามหน้าที่การผลิต
วัสดุเครื่องมือส่งผลต่อการถ่ายเทความร้อน ความสามารถในการขึ้นรูป การซ่อมแซม การสึกหรอ และต้นทุน ปริมาณการผลิตเพียงอย่างเดียวไม่เพียงพอต่อการเลือกค่ะ พิจารณาเรซิน ข้อมูลจำเพาะของพื้นผิว หน้าที่การหยิก สภาวะที่มีฤทธิ์กัดกร่อนหรือกัดกร่อน คุณสมบัติในการเคลื่อนย้าย ความสามารถในการบำรุงรักษา และกลยุทธ์การซ่อมแซมที่เป็นที่ยอมรับ
วัสดุฐานแม่พิมพ์
สอบถามโลหะผสมหรือเกรดที่แน่นอน การอบชุบตามความเหมาะสม วิธีการผลิตแบบคาว และพื้นฐานการออกแบบเชิงความร้อน “แม่พิมพ์อลูมิเนียม” หรือ “แม่พิมพ์เหล็ก” นั้นกว้างเกินกว่าจะเปรียบเทียบได้
เม็ดมีดที่ถอดเปลี่ยนได้
ส่วนแทรกบริเวณคอ การหนีบ การสึกหรอ ด้าย หรือช่องระบายอากาศสามารถจำกัดการบำรุงรักษาและอนุญาตให้ใช้วัสดุที่แตกต่างกันตามคุณสมบัติที่มีความต้องการสูง บันทึกการระบุรหัสประจำตัวและขอบเขตอะไหล่
พื้นผิวและการแกะสลัก
ระบุไฟล์อาร์ตเวิร์ค การวางแนว การยอมรับความลึก/รูปลักษณ์ การโต้ตอบของช่องระบายอากาศ และการควบคุมการแก้ไข ยืนยันว่ากระบวนการจะสร้างพื้นผิวที่ต้องการขึ้นมาใหม่ได้อย่างไร
การป้องกันและการเก็บรักษา
กำหนดการทำความสะอาด การป้องกันการกัดกร่อนที่ได้รับอนุมัติ การระบายน้ำ ล็อคการขนส่ง จุดยก และสภาวะการเก็บรักษา อนุรักษ์ทางน้ำและพื้นผิวหยิกในช่วงเวลาหยุดทำงาน
คำแนะนำวัสดุของผู้ผลิตเครื่องมือควรระบุถึงสมมติฐานและข้อยกเว้น เมื่อเปรียบเทียบใบเสนอราคาสองรายการ ให้ตรวจสอบว่าทั้งสองรายการมีวัสดุเม็ดมีด ขอบเขตการทำความเย็น การแกะสลัก ผิวสำเร็จ สายยาง ข้อต่อ อุปกรณ์ยก งานทดลอง และชิ้นส่วนอะไหล่ที่สึกหรอเหมือนกันหรือไม่
การทดลองจากโรงงาน: พิสูจน์ว่าแม่พิมพ์เป็นกระบวนการที่ทำซ้ำได้
ขวดแรกที่ยอมรับได้จะพิสูจน์ว่าระบบสามารถสร้างชิ้นส่วนได้เพียงครั้งเดียว การยอมรับการผลิตจำเป็นต้องมีการทำงานที่มั่นคงและมีเงื่อนไขที่สามารถตรวจสอบย้อนกลับได้ ขั้นตอนการทำงานต่อไปนี้เป็นโครงสร้างหลักฐานที่แนะนำ ไม่ใช่การอ้างว่าทุกโครงการ Kinggle ใช้โปรโตคอลเดียวกันอยู่แล้ว
- ยืนยันตัวตนเครื่องบันทึก แม่พิมพ์ เม็ดมีด อุปกรณ์แม่พิมพ์ เกรดวัสดุ/ล็อต สภาพสีหรือการลับคม และการแก้ไขสูตร
- รักษาเสถียรภาพของเงื่อนไขบันทึกอุณหภูมิตามจริง การจ่าย/คืนน้ำหล่อเย็น สภาวะการเป่า และขั้นตอนของรอบหลังจากกระบวนการถึงสถานะที่ตกลงไว้
- ตรวจสอบเครื่องมือตรวจสอบการปิดเส้นแยกส่วน การวางตำแหน่ง น้ำและอากาศรั่ว สภาพช่องระบายอากาศ พื้นผิวที่หลุดออก และการเคลื่อนไหวที่ปลอดภัย
- ตัวอย่างตามตำแหน่งรักษาเอกลักษณ์ของโพรง ทางออก และสถานีผ่านการชั่งน้ำหนัก การวัดผนัง การตัดแต่ง และการทดสอบการทำงาน
- วัดสภาพเสร็จ.รวมถึงผลกระทบของการรีม การเจาะ การแฟลช หรือขั้นตอนการตกแต่งอื่น ๆ ที่รวมอยู่ด้วย
- บันทึกการสูญเสียทั้งหมดบันทึกการปฏิเสธ การหยุด การเตือน การแก้ไขด้วยตนเอง และการหยุดชะงักของดาวน์สตรีมในระหว่างกรอบเวลาที่ตกลงไว้
- บันทึกพื้นฐานอนุมัติการแก้ไขแบบร่าง สูตร รูปถ่าย หน่วยวัด เกจ และเปิดดำเนินการแก้ไขร่วมกัน
วินิจฉัยรูปแบบก่อนเปลี่ยนสูตร
| รูปแบบที่สังเกตได้ | พื้นที่เครื่องมือหรือกระบวนการที่จะตรวจสอบ | หลักฐานที่จะรวบรวม |
|---|---|---|
| รอยเชื่อมหางอ่อนหรือไม่สม่ำเสมอ | ตำแหน่งพาริสัน รายละเอียดการบีบ การปิดแม่พิมพ์ อุณหภูมิท้องถิ่น การผ่อนผันแฟลช และการกะพริบ | ตัวอย่างการเชื่อมที่มีป้ายกำกับตำแหน่ง มวลรวม ลำดับปิด และการทดสอบการทำงาน |
| พื้นผิวไม่ดีหรือรายละเอียดไม่สมบูรณ์ | ช่องระบายอากาศ ตำแหน่งของอากาศที่ติดอยู่ สภาพโพรง การสัมผัสภายในห้อง และอุณหภูมิ | แผนที่ข้อบกพร่อง การตรวจสอบช่องระบายอากาศ สภาพกระบวนการจริง และภาพถ่ายของโพรง |
| การบิดเบี้ยวหลังจากการดีดออก | การกระจายตัวของผนัง สมดุลการทำความเย็น จังหวะการดีดออก การจัดการ และหลังการทำความเย็น | อุณหภูมิ/การไหลตามวงจร การตรวจสอบมิติตามเวลา และแผนที่ผนัง |
| แฟลชด้านหนึ่ง | การจัดตำแหน่ง การขนานของแท่นวาง พื้นผิวการแยกส่วน การติดตั้งแม่พิมพ์ และการวางศูนย์กลางพาริสัน | ประวัติตำแหน่ง การตรวจสอบการปิด และทำซ้ำชิ้นส่วนก่อน/หลังการแก้ไข |
| วงจรช้าหรือแปรผัน | ข้อจำกัดของวงจรทำความเย็น บริเวณที่ร้อน ความหนาของชิ้นส่วน การระบายอากาศ และความล่าช้าของดาวน์สตรีม | ระยะเวลาของวงจร เงื่อนไขการจัดหา/คืน และบันทึกการหยุด |
ใช้คิงเกิลส์ขั้นตอนการทำงานหลักฐาน HMIเมื่อสัญญาณเตือนหรือการเปลี่ยนแปลงลำดับเกิดขึ้นพร้อมกับปัญหาเชื้อรา นำจุดตรวจสอบที่ได้รับอนุมัติเข้าไปในแผนการบำรุงรักษาเชิงป้องกันแทนที่จะรอให้คุณภาพชิ้นส่วนดริฟท์
RFQ แม่พิมพ์เป่าและรายการตรวจสอบการออกแบบ-ทบทวน
- ไฟล์ชิ้นส่วน 2D/3D ที่ควบคุม การแก้ไข ความจุ ขนาดสูงสุด และเนื้อหาที่ต้องการ
- การวาดการปิดและการตกแต่งส่วนคอ ตัวอย่างฝาครอบ ข้อมูลการปิดผนึก และสภาพการตัดแต่งที่เสร็จสิ้นแล้ว
- เกรดเรซิน สี/สารเติมแต่ง แผนการบด/PCR และข้อมูลซัพพลายเออร์วัสดุที่แน่นอน
- น้ำหนักสำเร็จรูป แพริสันรวมโดยประมาณ และเส้นทางแฟลช
- ตำแหน่งผนังและมิติที่สำคัญพร้อมวิธีทดสอบและขีดจำกัดการยอมรับ
- การทดสอบการรั่ว การตกหล่น โหลดด้านบน แรงบิด สภาพแวดล้อม หรือการทดสอบการทำงานเฉพาะโครงการอื่นๆ
- รุ่นเครื่องจักร จำนวนสถานีและช่อง แผนผังทางออกของหัวดาย และระยะห่างจากศูนย์กลางเขตวัด
- ส่วนต่อประสานแท่นวาง/การติดตั้ง ซองแม่พิมพ์ ความหนา การเปิด แคลมป์ และการจัดเรียงหมุดเป่า
- เส้นแยกส่วน การหนีบออก ช่องแฟลช ที่สอดคอ ช่องระบายอากาศ วงจรทำความเย็น และการตกแต่งพื้นผิว
- การนำออก ตัดแต่ง ทดสอบการรั่วไหล การลำเลียง และการจัดการเศษเหล็ก
- วัสดุเครื่องมือ เกรดเม็ดมีด ความแข็ง/การรักษาที่เกี่ยวข้อง อะไหล่ และวิธีการซ่อมแซม
- ปริมาณวัสดุทดลอง ระยะเวลาการทำงาน ตัวอย่าง เกจ บันทึกข้อมูล และความรับผิดชอบในการยอมรับ
- การจัดเตรียมทั่วไป จุดยก มวลแม่พิมพ์/จุดศูนย์ถ่วง และขั้นตอนการเปลี่ยนที่ได้รับการอนุมัติ
- ขอบเขตขอบเขต: แม่พิมพ์ อุปกรณ์แม่พิมพ์ ข้อต่อ ท่อ แบบร่าง การฝึกอบรม บรรจุภัณฑ์ และสินค้าที่ผู้ซื้อเป็นผู้จัดหา
สำหรับบริการในโรงงาน ให้เชื่อมต่อวงจรแม่พิมพ์ขั้นสุดท้ายและการจัดเตรียมการเป่าเข้ากับ Kinggle'sคู่มือการวางแผนยูทิลิตี้และเค้าโครง. สำหรับระดับเครื่องจักรและลำดับการผลิต ให้ใช้คู่มือการขึ้นรูปแบบเป่าขึ้นรูปอย่างต่อเนื่องและยืนยันว่าจำเป็นต้องมีแพลตฟอร์มสะสมสำหรับส่วนสุดท้ายหรือไม่
คำถามที่พบบ่อย
อะไรคือความแตกต่างระหว่างแม่พิมพ์เป่าและหัวแม่พิมพ์เป่า?
หัวดายจะสร้างส่วนที่หลอมเหลวก่อนการขึ้นรูป แม่พิมพ์เป่าจะปิดรอบๆ ปารีส ปิดผนึก รับลม ทำให้ชิ้นส่วนเย็นลง และกำหนดรูปร่างภายนอก เป็นระบบเครื่องมือที่แยกจากกันแต่เชื่อมโยงกัน
ข้อมูลใดบ้างที่จำเป็นในการออกแบบแม่พิมพ์เป่าแบบอัดขึ้นรูป?
จัดทำแบบควบคุมชิ้นส่วนและการปิด เกรดเรซิน น้ำหนักพาริสันสำเร็จรูปและรวม ผนังและขนาดที่สำคัญ การทดสอบการทำงาน เป้าหมายเอาต์พุต ส่วนต่อประสานของเครื่องจักร แผนผังโพรง วิธีการตัดแต่ง และสาธารณูปโภคของโรงงาน
เหตุใดการออกแบบการบีบออกจึงมีความสำคัญในการขึ้นรูปแบบเป่าขึ้นรูป
การบีบออกจะบีบอัดและปิดผนึกวัสดุพาริสันร้อน และช่วยกำหนดตำแหน่งที่แฟลชแยกออกจากกัน รูปทรงของมันโต้ตอบกับวัสดุ ความหนาของพาริสัน การปิดแม่พิมพ์ อุณหภูมิ การผ่อนแรงแฟลช และการหลุดออก ดังนั้นจึงต้องได้รับการตรวจสอบความถูกต้องในโครงการจริง
เหตุใดแม่พิมพ์เป่าขึ้นรูปจึงต้องมีช่องระบายอากาศ?
อากาศอาจติดอยู่ระหว่างส่วนที่ขยายและโพรงได้ ช่องระบายอากาศเป็นทางหนีเพื่อให้ Parison สัมผัสกับพื้นผิวแม่พิมพ์และสร้างรูปทรงและรายละเอียดที่ต้องการได้
ช่องระบายความร้อนส่งผลต่อรอบการเป่าขึ้นรูปอย่างไร?
วงจรทำความเย็นจะระบายความร้อนออกจนกว่าชิ้นส่วนจะปล่อยออกมาโดยไม่เสียรูปจนเป็นที่ยอมรับ บริเวณที่ร้อนช้าที่สุดสามารถจำกัดวงจรได้ ดังนั้นจึงต้องประเมินโครงร่างวงจร การไหล อุณหภูมิ วัสดุแม่พิมพ์ และการกระจายตัวของผนังร่วมกัน
แม่พิมพ์เป่าที่มีอยู่สามารถนำไปใช้กับเครื่องจักรอื่นได้หรือไม่?
เป็นไปได้แต่อย่าคิดไปเอง ตรวจสอบความกว้าง ความสูง ความหนา มวล การติดตั้ง การเปิด แคลมป์ ตำแหน่งโบลว์พิน ระบบสาธารณูปโภค เส้นทางนำออก การจัดตำแหน่งหัวดาย และการควบคุมกับเครื่องรับ
ฉันควรเลือกแม่พิมพ์เป่าอลูมิเนียมหรือเหล็ก?
ตัวเลือกขึ้นอยู่กับประสิทธิภาพการระบายความร้อน หน้าที่การผลิต เรซิน พื้นผิวและการสึกหรอ กลยุทธ์การใช้เม็ดมีด ความสามารถในการซ่อมแซม ระยะเวลาดำเนินการและต้นทุน ขอสมมติฐานเกรดและการออกแบบที่แน่นอน แทนที่จะเลือกจากชื่อโลหะเพียงอย่างเดียว