การเป่าขึ้นรูปยานยนต์สามารถผลิตชิ้นส่วนกลวง เช่น ท่ออากาศ และถังเก็บของเหลว การเลือกอุปกรณ์เริ่มต้นด้วยการวาดชิ้นส่วน เรซินที่ระบุ และข้อกำหนดการยอมรับ ปริมาณคอนเทนเนอร์ที่โฆษณาของเครื่องจักรเพียงอย่างเดียวไม่สามารถระบุได้ว่าจะสร้างท่อเฉพาะ รองรับแม่พิมพ์ หรือส่งมอบผลงานสำเร็จรูปที่ต้องการหรือไม่
การตรวจสอบการซื้อที่เป็นประโยชน์จะติดตามชิ้นส่วนผ่านกระบวนการทั้งหมด: การขึ้นรูป การถอด การตัดแต่ง การประกอบ และการตรวจสอบ แก้ไขข้อกำหนดบังคับของผลิตภัณฑ์และเครื่องมือก่อนที่จะเปรียบเทียบผลผลิตหรือราคาที่ระบุ มิฉะนั้น วงจรการขึ้นรูปที่รวดเร็วสามารถปกปิดเซลล์การผลิตที่ยังคงพลาดเป้าหมายการส่งมอบได้

การเป่าชิ้นส่วนยานยนต์: การใช้งานและความเหมาะสมของกระบวนการ
จัดกลุ่มชิ้นส่วนยานยนต์ตามสิ่งที่ต้องทำ ไม่ใช่โดยข้อเท็จจริงที่ว่ามันกลวง ท่ออากาศในห้องโดยสาร ส่วนประกอบช่องอากาศเข้าของเครื่องยนต์ และถังเก็บของเหลว จำเป็นต้องมีการตรวจสอบที่แตกต่างกัน สภาพการทำงานและอินเทอร์เฟซเป็นตัวกำหนดคำถามที่ข้อเสนอเครื่องจักรต้องตอบ
| ครอบครัวส่วนหนึ่ง | อินพุตที่จะสร้าง | คำถามเกี่ยวกับอุปกรณ์และเครื่องมือ |
|---|---|---|
| ท่อ HVAC ในห้องโดยสาร | ทางเดินอากาศ รูปทรงการเชื่อมต่อ พื้นที่ติดตั้ง และการตรวจสอบการทำงานที่ระบุ | เส้นทางที่นำเสนอสามารถสร้างร่างกายและออกจากตำแหน่งการตัดแต่งและการตรวจสอบที่เข้าถึงได้หรือไม่ |
| ชิ้นส่วนช่องอากาศเข้าของเครื่องยนต์ | อุณหภูมิ ความดัน หรือสภาวะสุญญากาศ การสัมผัสตัวกลาง และข้อกำหนดในการเชื่อมต่อที่ระบุ | เรซิน เส้นทางการขึ้นรูป และเซลล์ที่สมบูรณ์เหมาะสมกับสภาวะเฉพาะเหล่านั้นหรือไม่ |
| อ่างเก็บน้ำของเหลว | ของไหล เงื่อนไขการบริการ พอร์ต คุณสมบัติการติดตั้ง และเกณฑ์การยอมรับ | ตัวถัง อินเทอร์เฟซ และส่วนประกอบใดๆ ในภายหลังจะได้รับการผลิตและตรวจสอบอย่างไร |
| ชิ้นส่วนทางเทคนิคกลวงอื่นๆ | กล่องบรรจุ ขนาด คุณลักษณะการประกอบ และการใช้งานตามวัตถุประสงค์ | การเป่าขึ้นรูปเหมาะสมหรือไม่ หรือควรเปรียบเทียบการขึ้นรูปหรือการเชื่อมแบบอื่น |
เก็บโครงการระบบเชื้อเพลิงไว้ในเส้นทางการอนุมัติแยกต่างหาก ตัวอย่างเช่น,RISE อธิบายการทดสอบการดับเพลิงจากถังเชื้อเพลิงพลาสติกภายใต้ระเบียบ UN 34 ภาคผนวก 5 ข้อ 5 ซึ่งเป็นขอบเขตการทดสอบเฉพาะ ไม่ใช่รายการตรวจสอบการอนุมัติที่สมบูรณ์ กำหนดตลาด ข้อกำหนด และความรับผิดชอบในการอนุมัติสำหรับโครงการระบบเชื้อเพลิงจริง แค็ตตาล็อกเครื่องจักรที่ลงรายการ "ถังรถยนต์" ไม่ได้กำหนดการผลิตถังเชื้อเพลิงที่เป็นไปตามข้อกำหนด
ท่อ HVAC แบบเป่า: รูปทรง อินเทอร์เฟซ และข้อกำหนดของเครื่องจักร
สำหรับท่อ HVAC ที่มีการเป่าขึ้นรูป ให้ตรวจสอบทางเดินอากาศและการเชื่อมต่อทุกจุดเข้าด้วยกัน ร่างกายที่สามารถขึ้นรูปได้ยังต้องมีช่องเปิดที่สามารถตัดแต่ง วางตำแหน่ง และตรวจสอบได้ ดังนั้นงานท่อพลาสติกแบบกำหนดเองควรถึงขั้นเสนอราคาโดยกำหนดทั้งรูปทรงที่ขึ้นรูปและรูปทรงที่เสร็จแล้วตามที่ตั้งใจไว้
แยกการระบายอากาศในห้องโดยสารออกจากข้อกำหนดการรับอากาศเข้าของเครื่องยนต์
อย่าถ่ายโอนวัสดุช่องอากาศเข้าของเครื่องยนต์หรือสภาวะการทดสอบไปยังท่อในห้องโดยสารเพียงเพราะทั้งสองท่อส่งอากาศ บันทึกสภาพแวดล้อมการติดตั้ง วัสดุที่ได้รับอนุมัติ และการตรวจสอบที่จำเป็นสำหรับชิ้นส่วนนั้นๆ หากความดัน สุญญากาศ การหมุนเวียนของอุณหภูมิ หรือการสัมผัสกับของเหลวมีความสำคัญ ให้ระบุเงื่อนไขที่เกี่ยวข้องในข้อกำหนดเฉพาะของโครงการ
ตรวจสอบการเชื่อมต่อที่เสร็จสิ้นแล้ว ไม่ใช่แค่ช่องเปิดแบบหล่อ
ทำเครื่องหมายจุดสิ้นสุดการเชื่อมต่อ จุดยึด การเปลี่ยนแปลงส่วน และตำแหน่งการตัดที่เสนอบนแบบร่าง จากนั้นตรวจสอบว่าชิ้นส่วนจะอยู่ในอุปกรณ์ตกแต่งหรืออุปกรณ์ตรวจสอบอย่างไร คำถามทบทวนที่เป็นประโยชน์คือระบบ Datum เดียวกันสามารถระบุตำแหน่งชิ้นส่วนอย่างสม่ำเสมอในระหว่างการตัดแต่ง การวัด และการประกอบได้หรือไม่
ระบุการไหล ทางเดิน ความพอดี หรือการปิดผนึกที่จำเป็นก่อนกำหนดเซลล์ การตรวจสอบเหล่านี้อาจต้องใช้อุปกรณ์ติดตั้งเฉพาะหรือสถานีแยกต่างหาก พวกเขาควรมีซัพพลายเออร์ที่ได้รับมอบหมายและวิธีการยอมรับ แทนที่จะถือว่ามาพร้อมกับเครื่องเป่าขวดพลาสติก
เลือกเส้นทางกระบวนการก่อนเลือกขนาดเครื่อง
อภิปรายว่า parison จะไปถึงโพรงแม่พิมพ์ได้อย่างไรก่อนที่จะเลือกเครื่องจักรที่ใหญ่กว่า parison คือท่อกลวงร้อนที่กระบวนการก่อตัวและพองตัว การจัดการและการจัดวางต้องเหมาะสมกับรูปทรง
การอัดขึ้นรูปทั่วไปเทียบกับการขึ้นรูปแบบเป่าแบบดูด 3 มิติ
คำอธิบายทางเทคนิคของ Toray เกี่ยวกับการขึ้นรูปแบบเป่าแบบดูด 3 มิติอธิบายการดูดเพื่อนำพาริสันเข้าไปในโพรงแม่พิมพ์สำหรับรูปทรงกลวงที่ยาวและซับซ้อน นี่คือการจัดการกระบวนการที่ชัดเจน เครื่องเป่าขึ้นรูปแบบอัดรีดทั่วไปที่มีหุ่นยนต์ถอดชิ้นส่วนไม่ควรถือเป็นหลักฐานที่เทียบเท่ากับความสามารถดังกล่าว
สำหรับเส้นทางที่น่าอึดอัดใจ ให้ขอการตรวจสอบเส้นทางการขึ้นรูปโดยใช้รูปทรงและเรซินจริง เปรียบเทียบการขึ้นรูปแบบเป่าอัดขึ้นรูปแบบทั่วไป ตำแหน่งเฉพาะหรือเส้นทางการดูด และการเชื่อมส่วนที่ขึ้นรูปตามความเหมาะสม การเปรียบเทียบควรกล่าวถึงความเป็นไปได้ในการขึ้นรูป การเชื่อมต่อ และงานดาวน์สตรีม แทนที่จะคิดว่าเส้นทางเดียวจะเหมาะกับทุกท่อของยานยนต์
แยกการจัดส่งเมลต์และการกำหนดค่าไดรฟ์ออกจากกัน
การอัดขึ้นรูปอย่างต่อเนื่องและการทำงานของหัวสะสมจะอธิบายการส่งมอบหลอมเหลว ตำแหน่ง Parison อธิบายส่วนอื่นของกระบวนการ ไดรฟ์ไฮดรอลิก เซอร์โวไฮดรอลิก และไฟฟ้าอธิบายการกระตุ้น การเปรียบเทียบสิ่งเหล่านี้บนแกนที่แยกจากกันจะทำให้ตีความใบเสนอราคาได้ง่ายขึ้น และป้องกันไม่ให้ฉลากระบบอัตโนมัติเข้ามาแทนที่ความสามารถในการขึ้นรูป
เลือกเรซินเป่าขึ้นรูปสำหรับการใช้งานด้านยานยนต์จริง
ระบุเกรด ไม่ใช่เฉพาะตระกูลโพลีเมอร์ “PA” หรือ “PP” ทิ้งคำถามเปิดเกี่ยวกับการเสริมแรง การดัดแปลง พฤติกรรมการประมวลผล และความเหมาะสมสำหรับชิ้นส่วนที่ต้องการ เอนวาลิเออร์ผลงาน Durethan PA6ตัวอย่างเช่น แยกแยะเกรดการเป่าขึ้นรูปและเกรดเสริมสำหรับท่อและท่ออากาศ ชื่อสกุลไม่ได้ระบุสูตรที่ใช้แทนกันได้
จับคู่การเตรียมวัสดุและการทำให้เป็นพลาสติกตามเกรด
รับคำแนะนำในการดำเนินการเฉพาะเกรดปัจจุบัน ตรวจสอบการเตรียมการอบแห้งและการป้อนที่เสนอ การวัดความชื้นตามที่จำเป็น ความเหมาะสมของสกรูและหัว การควบคุมอุณหภูมิ และข้อกำหนดเฉพาะด้านความทนทานต่อการสึกหรอที่จำเป็นสำหรับสารประกอบ รายการเหล่านี้เป็นรายการสำหรับการยืนยันทางเทคนิค ไม่ใช่เหตุผลที่ต้องเผยแพร่อุณหภูมิการอบแห้งเดียวสำหรับพลาสติกวิศวกรรมทั้งหมด
Toray ระบุความหนืดหลอมเหลวและความเสถียรในการคงรูปร่าง โดยสัมพันธ์กับความเหมาะสมของเรซินการขึ้นรูปแบบเป่า บันทึกสภาพของวัสดุและการตั้งค่ากระบวนการระหว่างการทดลอง เพื่อตรวจสอบปัญหาการขึ้นรูปกับสูตรที่ทราบ อย่ายอมรับอัตราการอัดขึ้นรูป HDPE ที่เผยแพร่ของเครื่องจักรเพื่อเป็นหลักฐานยืนยันอัตราการส่งมอบด้วยเรซินอื่น
บดซ้ำตามสูตรที่ได้รับอนุมัติ
บันทึกแหล่งที่มา ประวัติการประมวลผล และสัดส่วนการบดที่เสนอ พร้อมด้วยการอนุญาตจากลูกค้าและการตรวจสอบที่จำเป็นเพื่อให้มีคุณสมบัติตามสูตร ทดสอบส่วนผสมการผลิตที่ต้องการ การทดลองใช้เฉพาะเรซินบริสุทธิ์ไม่ได้สร้างประสิทธิภาพด้วยการบดซ้ำในภายหลัง
แปลการวาดชิ้นส่วนเป็นข้อกำหนดของอุปกรณ์เป่าขึ้นรูป
ใช้ตารางข้อกำหนดต่อหลักฐานเพื่อตรวจสอบอุปกรณ์การเป่าขึ้นรูป ข้อกำหนดบังคับแต่ละข้อจำเป็นต้องมีข้อกำหนดเฉพาะ ภาพวาด หรือบันทึกการทดลองที่สอดคล้องกัน รายการที่ยังไม่ได้แก้ไขควรยังคงมองเห็นได้จนกว่าฝ่ายที่รับผิดชอบจะปิดรายการเหล่านั้น
| ความต้องการ | ตรวจสอบข้อเสนอ | หลักฐานและการปิดบัญชี |
|---|---|---|
| ความต้องการวัสดุและการยิงรวม | การทำให้เป็นพลาสติกเฉพาะเกรด ช็อตที่ใช้งานได้และการส่งมอบ รวมเศษของกระบวนการแทนที่จะรวมน้ำหนักสำเร็จรูปเพียงอย่างเดียว | บันทึกวัสดุและการทดลองสร้างตัวแทน |
| การติดตั้งแม่พิมพ์ | ซองจดหมาย การติดตั้ง ความหนาของแม่พิมพ์และมวล สาธารณูปโภคและการเข้าถึงบริการ | การเขียนแบบส่วนต่อประสานระหว่างเครื่องจักรกับแม่พิมพ์ |
| การเปิดและการถอดออก | พื้นที่เปิด การเคลื่อนย้ายแม่พิมพ์ที่จำเป็น ทางเดินของมือจับ และระยะห่างสำหรับส่วนที่ร้อน | การตรวจสอบการเคลื่อนไหวและลำดับการลบพยาน |
| บริเวณกำแพงวิกฤต | เครื่องมือหัวหน้า การควบคุมเรือนจำ และสถานที่ตรวจสอบที่เสนอ | การวัดที่แมปกับขีดจำกัดการวาด |
| อินเทอร์เฟซที่เสร็จสิ้นแล้ว | การตัดแต่ง การต่อ การประกอบ และการวางตำแหน่งอุปกรณ์ติดตั้ง | การตรวจสอบมิติและการทำงานของชิ้นส่วนสำเร็จรูป |
| เอาท์พุทที่ยอมรับ | เติมเซลล์ จุดนับ กฎการหยุดชะงัก และการจัดการการปฏิเสธ | ทดลองใช้ตามกำหนดเวลาด้วยปริมาณที่ยอมรับและหยุดบันทึก |
ฉันจะตรวจสอบโครงการฉีดขึ้นรูปยานยนต์ได้อย่างไร
สำหรับโครงการเป่าขึ้นรูปยานยนต์ ฉันจะตรวจสอบการวาดชิ้นส่วนก่อนที่จะหารือเกี่ยวกับกำลังการผลิตของเครื่องจักร คำถามเริ่มต้นของฉันจะเกี่ยวกับเกรดวัสดุ สภาพแวดล้อมการทำงาน จุดเชื่อมต่อ และข้อกำหนดในการยอมรับ ปริมาตรภาชนะที่ระบุของเครื่องจะยังคงเป็นข้อมูลอ้างอิงในการคัดกรอง ไม่ใช่พื้นฐานสำหรับการอนุมัติท่อหรือถังเก็บน้ำที่ผิดปกติ
หากชิ้นส่วนทดลองบรรลุเป้าหมายน้ำหนัก แต่ไม่ผ่านการตรวจสอบความหนาของผนังในพื้นที่ ฉันจะตรวจสอบการกระจายวัสดุก่อนที่จะเพิ่มน้ำหนักชิ้นส่วนโดยรวม ฉันจะเปรียบเทียบสถานที่ตรวจสอบที่ระบุกับโปรไฟล์ของโรงงาน การเตรียมวัสดุ เครื่องมือ และการตั้งค่ากระบวนการที่บันทึกไว้ การเพิ่มวัสดุทุกที่จะยังคงเป็นข้อเสนอการเปลี่ยนแปลงจนกว่าการตรวจสอบชิ้นส่วนที่เกี่ยวข้องจะแสดงให้เห็นว่าสามารถแก้ไขปัญหาได้
การตรวจสอบเครื่องมือจะครอบคลุมมากกว่าว่าแม่พิมพ์จะพอดีระหว่างแท่นหรือไม่ ฉันจะตรวจสอบการติดตั้ง ความหนาของแม่พิมพ์ พื้นที่เปิด การเคลื่อนไหวที่จำเป็น และเส้นทางการกำจัดชิ้นส่วนทั้งหมด พอร์ตและคุณลักษณะการติดตั้งจะต้องมีการวางแผนที่ชัดเจนสำหรับการตัด การวางตำแหน่ง และการตรวจสอบหลังการขึ้นรูป
สำหรับเกรดพลาสติกวิศวกรรมที่ระบุ ฉันจะขอคำแนะนำในการประมวลผลและตรวจสอบการอบแห้ง การป้อน สกรู และการจัดส่วนหัวที่เสนอ ฉันจะไม่ใช้ตัวเลขปริมาณงาน HDPE เป็นข้อพิสูจน์ประสิทธิภาพกับเรซินชนิดอื่น สูตรการบดที่เสนอจะยังคงขึ้นอยู่กับวัสดุที่เกี่ยวข้องและข้อกำหนดของลูกค้า
ก่อนที่จะอนุมัติเซลล์การผลิต ฉันจะรวมงานปลายน้ำไว้ในแผนการทดลองด้วย ท่อขึ้นรูปยังคงต้องผ่านขั้นตอนการตัดแต่ง การประกอบ และการตรวจสอบตามที่ตกลงกันไว้ ฉันจะบันทึกผลลัพธ์ที่ยอมรับ การหยุดชะงัก และการปรับเปลี่ยนด้วยตนเอง จากนั้นแยกข้อกำหนดที่ผ่านออกจากรายการที่ต้องแก้ไขหรือหลักฐานเพิ่มเติม
คำแนะนำของฉันจะขึ้นอยู่กับข้อค้นพบเหล่านั้น เครื่องจักรที่ใหญ่กว่านั้นไม่ใช่การตอบสนองอัตโนมัติของฉันต่อการขาดแคลนการผลิต ก่อนอื่น ฉันต้องพิสูจน์ก่อนว่าข้อจำกัดนี้มาจากการขึ้นรูป การจัดการ การตกแต่ง หรือการตรวจสอบ
การออกแบบแม่พิมพ์เป่า การกระจายตัวของผนัง และส่วนต่อประสานที่สำคัญ
น้ำหนักของชิ้นส่วนที่เสร็จแล้วคือการวัดครั้งเดียวของวัตถุทั้งหมด ไม่สามารถระบุความหนาที่ส่วนโค้ง การเชื่อมต่อ หรือการบีบออกได้ กำหนดตำแหน่งการตรวจสอบจากแบบร่างและฟังก์ชัน จากนั้นเปรียบเทียบการวัดที่ทำในสภาพชิ้นส่วนที่กำหนดไว้
แยกการควบคุมตามยาวและเส้นรอบวง
ทบทวนการเขียนโปรแกรมพาริสันตามยาวแยกจากการกระจายผนังรอบเส้นรอบวงของชิ้นส่วน Toray อธิบายการควบคุมความหนาของผนังรัศมีในการอภิปรายกระบวนการดูด 3 มิติ ยืนยันฟังก์ชันการควบคุมที่แท้จริงของระบบที่นำเสนอ การนับจุดการเขียนโปรแกรมจำนวนมากเพียงอย่างเดียวไม่ได้แสดงให้เห็นว่าตำแหน่งที่สำคัญทุกแห่งจะถึงขีดจำกัด
สำหรับความล้มเหลวเฉพาะที่ ให้แมปการวัดกับตำแหน่งบนชิ้นส่วน และตรวจสอบกระบวนการที่เกี่ยวข้องและตัวแปรเครื่องมือ ติดตามการเปลี่ยนแปลงเพื่อให้สามารถตรวจสอบผลกระทบได้ ที่มีอยู่คู่มือการเขียนโปรแกรมปารีสอธิบายหัวข้อการควบคุมโดยละเอียดยิ่งขึ้น
ดำเนินการ Datum ผ่านการตกแต่งและการประกอบ
กำหนดวิธีการวัดพอร์ต ขอบตัด และคุณลักษณะการติดตั้งโดยสัมพันธ์กับข้อมูลที่ระบุ เห็นด้วยกับการสนับสนุนและเงื่อนไขการวัดของชิ้นส่วน ตรวจสอบอินเทอร์เฟซเหล่านี้กับซัพพลายเออร์แม่พิมพ์และอุปกรณ์ติดตั้งโดยใช้การออกแบบแม่พิมพ์และการตรวจสอบส่วนต่อประสานของเครื่องจักรแทนที่จะถือว่าการตกแต่งเป็นประเด็นแยกต่างหากหลังจากได้รับการอนุมัติแม่พิมพ์
กำหนดเซลล์เป่าขึ้นรูปยานยนต์ที่สมบูรณ์
วาดเส้นทางจากการเตรียมเรซินไปยังจุดนับชิ้นส่วนที่ยอมรับ รวมการถอด ตัดแต่ง การเปิด การเชื่อมต่อ การประกอบ และการตรวจสอบเฉพาะในส่วนที่ต้องการเท่านั้น สำหรับการดำเนินการแต่ละครั้ง ให้ระบุชื่อซัพพลายเออร์ หลักฐานการยอมรับ และความรับผิดชอบในการบูรณาการ
ตรวจสอบอินเทอร์เฟซของสถานี: วิธีการถ่ายโอนชิ้นส่วน วิธีวางชิ้นส่วน เกิดอะไรขึ้นเมื่อสถานีดาวน์สตรีมหยุด และวิธีแยกชิ้นส่วนที่ถูกปฏิเสธ ใบเสนอราคาควรแยกแยะอุปกรณ์ที่ผู้สร้างเครื่องจักรจัดหาให้จากอุปกรณ์ที่ผู้อื่นจัดหาให้ ที่คู่มือการกำหนดค่าบรรทัดอัตโนมัติครอบคลุมขอบเขตการจัดหาเหล่านี้
เลือกการตรวจสอบจากฟังก์ชันและข้อมูลจำเพาะของชิ้นส่วน การทดสอบการรั่ว (หากจำเป็น) ไม่ได้แทนที่หลักฐานด้านมิติ ทางเดิน การประกอบ หรือความทนทาน หลีกเลี่ยงรายการทดสอบทั่วไปหนึ่งรายการสำหรับการใช้งานในยานยนต์ทุกประเภท
พิสูจน์ชิ้นส่วนและกระบวนการผลิตแยกกัน
วางแผนการทดลองโดยตัวแทนเกี่ยวกับการแก้ไขแบบร่าง วัสดุที่ได้รับอนุมัติ และสูตรอาหารที่ต้องการ บันทึกแม่พิมพ์ การตั้งค่า ล็อตวัสดุ และแผนการวัดผล เก็บปริมาณที่ยอมรับ เหตุผลในการปฏิเสธ การหยุด และการแทรกแซงด้วยตนเองไว้ข้างบันทึกรอบการทำงาน
การทดสอบเครื่องจักรของซัพพลายเออร์และการอนุมัติชิ้นส่วนการผลิตของลูกค้านั้นมีวัตถุประสงค์ที่แตกต่างกันภาพรวม PPAP สาธารณะของ AIAGเชื่อมโยงการอนุมัติชิ้นส่วนการผลิตเข้ากับบันทึกการออกแบบและข้อกำหนดเฉพาะที่สม่ำเสมอในระหว่างดำเนินการผลิตจริงตามอัตราการผลิต ขอบเขตดังกล่าวกว้างกว่าการสาธิตการเคลื่อนที่ของเครื่องจักรหรือการสร้างตัวอย่างที่ยอมรับได้
| กิจกรรม | คำถามที่อยู่ | หลักฐานที่จะกำหนด | ไม่ได้สร้างขึ้นมาเอง |
|---|---|---|---|
| เครื่องจักรหรือเซลล์ FAT | อุปกรณ์ที่ให้มาเป็นไปตามขอบเขตการยอมรับที่ตกลงกันไว้หรือไม่ | การตรวจสอบตามสัญญา การกำหนดค่า เงื่อนไขการทดลองใช้ และบันทึกรายการที่เปิดอยู่ | ฟังก์ชั่นชิ้นส่วนสำเร็จรูปทั้งหมดหรือการอนุมัติการผลิตของลูกค้า |
| การตรวจสอบการทำงานของชิ้นส่วน | ชิ้นส่วนสำเร็จรูปตรงตามข้อกำหนดการใช้งานที่ระบุหรือไม่? | บันทึกมิติ การประกอบ การทำงาน และความทนทานที่เกี่ยวข้อง | ประสิทธิภาพการผลิตที่ยั่งยืนอยู่นอกเงื่อนไขที่ประเมิน |
| การอนุมัติชิ้นส่วนการผลิตของลูกค้า | กระบวนการผลิตที่ตั้งใจไว้เป็นไปตามข้อกำหนดการอนุมัติที่เกี่ยวข้องของลูกค้าหรือไม่ | การส่งและหลักฐานการผลิตที่ลูกค้ากำหนด รวมถึง PPAP หากจำเป็น | การอนุมัติการเปลี่ยนแปลงวัสดุ การเขียนแบบ หรือกระบวนการโดยไม่ต้องมีการตรวจสอบ |
กำหนดปริมาณตัวอย่าง ระยะเวลาทดลองใช้ วิธีการวัด และเกณฑ์ทางสถิติในแผนการตอบรับโครงการ อย่ายืมเป้าหมาย Cpk สากลหรือระยะเวลาการทำงานจากบทความเกี่ยวกับเครื่องจักรทั่วไป สำหรับส่วนของอุปกรณ์ ให้ใช้คู่มือการวางแผน FATเพื่อสร้างเช็คที่ตกลงกันไว้
ปิดข้อกำหนดแต่ละข้อตามที่ผ่าน ต้องมีการแก้ไขและทดสอบซ้ำ หรือยังไม่ได้รับการตรวจสอบ กำหนดเจ้าของและหลักฐานการปิดบัญชีให้กับสองประเภทหลัง การแยกสถานะเหล่านี้ออกจากกันจะป้องกันไม่ให้การทดลองที่ไม่สมบูรณ์กลายเป็นเวอร์ชันที่ใช้งานจริงที่ชัดเจน
เปรียบเทียบผลผลิตและราคาตามขอบเขตส่วนที่ยอมรับ
นับชิ้นส่วนยานยนต์สำเร็จรูปที่ผ่านการตรวจสอบตามตกลง ระบุว่าเป้าหมายมีการเปลี่ยน การหยุดชะงัก และการดำเนินการดาวน์สตรีมหรือไม่ และใช้เกณฑ์เวลาเดียวกันสำหรับทุกสถานี ดูคู่มือการคำนวณอัตราการผลิตสำหรับความแตกต่างระหว่างรอบที่ระบุและเอาต์พุตที่ยอมรับ
การประเมินเซลล์ท่อ HVAC นอกเหนือจากรอบการขึ้นรูป
สำหรับโครงการท่อ HVAC ในรถยนต์สมมุติ ฉันจะเริ่มต้นด้วยข้อกำหนด 95 ชิ้นส่วนที่ยอมรับต่อชั่วโมงที่กำหนด สมมติว่าแม่พิมพ์แบบช่องเดียว วงจรการขึ้นรูป 32 วินาที ความพร้อมใช้งานในการขึ้นรูป 90% และผลผลิตขั้นสุดท้ายที่ยอมรับได้ 96% ตลอดทั้งกระบวนการ
อัตราการปั้นที่กำหนดจะอยู่ที่ 3,600 ۞ 32 หรือ 112.5 ส่วนต่อชั่วโมง การใช้ความพร้อมในการดำเนินการที่สมมติขึ้นจะทำให้ความสามารถในการขึ้นรูปอยู่ที่ 101.25 ชิ้นส่วนต่อชั่วโมงที่กำหนด
ตัวเลขนั้นจะไม่สร้างผลลัพธ์ที่เสร็จสิ้นแล้ว ฉันจะเปรียบเทียบความสามารถในการตัดแต่ง การจัดการ และการตรวจสอบด้วย ตารางด้านล่างแสดงสถานการณ์การวางแผนสองสถานการณ์ โดยถือว่าไม่มีการสูญเสียการถ่ายโอนหรือการโต้ตอบเพิ่มเติมระหว่างการหยุดสถานี ตัวเลขความจุดาวน์สตรีมทั้งสองใช้เวลาตามกำหนดการและอนุญาตให้มีการหยุดชะงักของสถานีที่สันนิษฐานไว้แล้ว ผลตอบแทน 96% จะถูกนำไปใช้เพียงครั้งเดียวในตอนท้าย
| มาตรการการวางแผน | สถานการณ์ดาวน์สตรีมเริ่มต้น | สถานการณ์ดาวน์สตรีมที่แก้ไขแล้ว |
|---|---|---|
| ความจุขั้นตอนการปั้น | 101.25 ส่วน/ชม | 101.25 ส่วน/ชม |
| ความสามารถในการประมวลผลขั้นปลาย | 90 ชิ้น/ชม | 105 ชิ้น/ชม |
| ถือว่าผลผลิตที่ยอมรับขั้นสุดท้าย | 96% | 96% |
| เอาท์พุตที่ยอมรับที่คาดการณ์ไว้ | 86.4 ส่วน/ชม | 97.2 ส่วน/ชม |
| เอาต์พุตที่ยอมรับที่จำเป็น | 95 ชิ้น/ชม | 95 ชิ้น/ชม |
ในสถานการณ์เริ่มต้น กำลังการผลิตดาวน์สตรีมจะจำกัดเซลล์ไว้ที่ 90 ส่วนต่อชั่วโมงก่อนอัตราผลตอบแทนสุดท้าย ดังนั้นผลผลิตที่คาดว่าจะยอมรับได้จะเท่ากับ 90 × 0.96 = 86.4 ส่วนต่อชั่วโมง ซึ่งต่ำกว่าข้อกำหนด
ต่อไปฉันจะประเมินการจัดการปลายน้ำที่สามารถประมวลผล 105 ส่วนต่อชั่วโมง เมื่อขั้นตอนการขึ้นรูปมีการจำกัดอุปทาน ผลผลิตที่ยอมรับที่คาดการณ์ไว้จะกลายเป็น 101.25 × 0.96 = 97.2 ส่วนต่อชั่วโมง
การคำนวณที่แก้ไขจะเกินเป้าหมายเพียง 2.2 ส่วนต่อชั่วโมง ฉันจะถือว่าสิ่งนั้นเป็นเพียงช่องว่างในการวางแผนที่จำกัด ไม่ใช่ข้อพิสูจน์ถึงอัตราการผลิตที่ได้รับอนุมัติ การทดลองเซลล์ที่เป็นตัวแทนยังคงต้องสร้างวงจรจริง การหยุดชะงัก ประสิทธิภาพขั้นปลายน้ำ และผลผลิตที่ยอมรับได้
การเปรียบเทียบนี้จะนำการตรวจสอบทางวิศวกรรมไปสู่การเตรียมการตกแต่งและการตรวจสอบก่อนที่จะขอเครื่องเป่าขึ้นรูปที่มีขนาดใหญ่ขึ้น
เปรียบเทียบขอบเขตการผลิตเดียวกัน
แยกต้นทุนเครื่องจักร แม่พิมพ์ การเตรียมวัสดุ อุปกรณ์ตกแต่งขั้นสุดท้าย การตรวจสอบ การรวม และการทดลองในแต่ละข้อเสนอ ราคาเฉพาะเครื่องจักรไม่สามารถเปรียบเทียบกับราคาเต็มเซลล์ได้โดยตรง ประเมินกำลังการผลิตเพิ่มเติมโดยเทียบกับผลผลิตที่ยอมรับและความต้องการของโครงการ อย่าคิดว่าเครื่องจักรขนาดใหญ่จะขจัดปัญหาคอขวดดาวน์สตรีมได้
เตรียม RFQ ชิ้นส่วนยานยนต์สำหรับ Kinggle
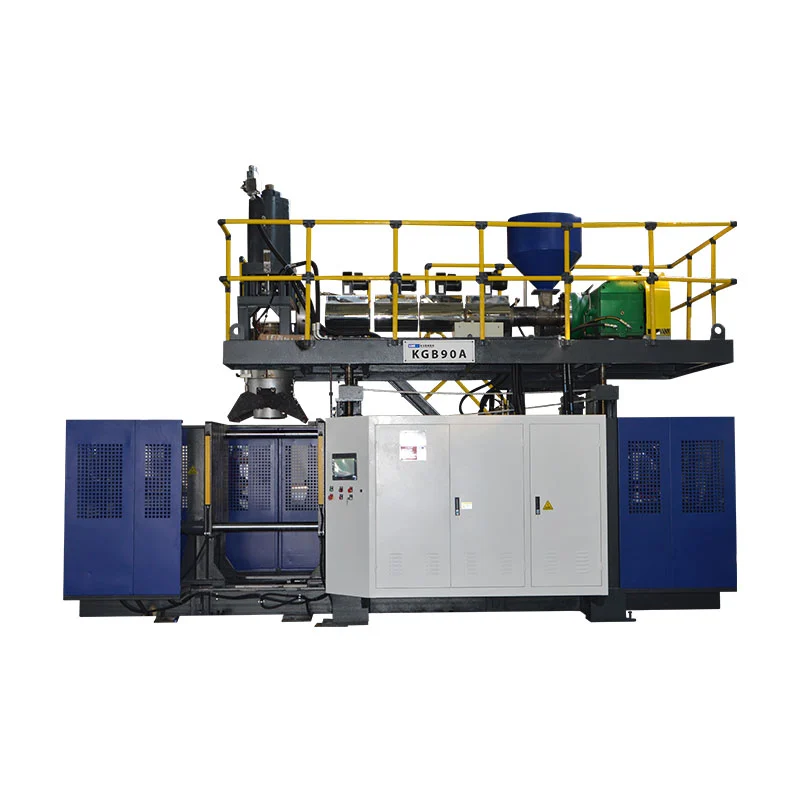
แพลตฟอร์มสะสมที่เผยแพร่ของ Kinggle ให้การอ้างอิงข้อมูลจำเพาะสำหรับการสนทนาเบื้องต้น ไม่ใช่การเลือกอัตโนมัติสำหรับตัวอย่างท่อสมมุติหรือชิ้นส่วนยานยนต์ทุกชิ้น วัสดุ แม่พิมพ์ และขอบเขตการผลิตที่สมบูรณ์ที่นำเสนอยังคงต้องมีการตรวจสอบทางเทคนิค
| ฟิลด์อ้างอิง | KGB80A | KGB100B |
|---|---|---|
| โฆษณาความจุคอนเทนเนอร์สูงสุด | 30 ลิตร | 120 ลิตร |
| แรงหนีบ | 215 กิโลนิวตัน | 440 กิโลนิวตัน |
| ขนาดแท่นพิมพ์ กว้าง × สูง | 750 × 860 มม | 1,200 × 1,200 มม |
| ขนาดแม่พิมพ์สูงสุด กว้าง × สูง | 520 × 860 มม | 920 × 1,200 มม |
| ความหนาของแม่พิมพ์ | 360 ถึง 420 มม | 510 ถึง 600 มม |
| การเชื่อมต่อแอปพลิเคชันที่ระบุไว้ | ท่อส่งชิ้นส่วนรถยนต์ | อะไหล่รถยนต์และตัวถังรถยนต์ |
ตารางสร้างฟิลด์ที่เลือกจากหน้าผลิตภัณฑ์ Kinggle ที่เชื่อมโยง ขนาดแท่นวางและขนาดแม่พิมพ์สูงสุดนั้นแตกต่างกัน ไม่ได้ยืนยันการเคลื่อนไหวที่สมบูรณ์ เอาท์พุตเฉพาะเกรด กระบวนการดูดแบบพิเศษ หรือการอนุมัติระบบเชื้อเพลิง ขอรูปวาดอินเทอร์เฟซและการกำหนดค่าสำหรับบิลด์ที่เสนอ

ส่งแพ็คเกจการตรวจทาน ไม่ใช่แค่ปริมาณเครื่องที่ร้องขอ
- การเขียนแบบชิ้นส่วน 3 มิติและ 2 มิติพร้อมการแก้ไข เรขาคณิตที่เสร็จสิ้นแล้ว ข้อมูลอ้างอิง และข้อกำหนดผนังหรืออินเทอร์เฟซที่สำคัญ
- เกรดเรซินที่ระบุ สูตรการผลิตที่ได้รับอนุมัติ และคำแนะนำในการประมวลผลที่เกี่ยวข้อง
- น้ำหนักชิ้นส่วน การจัดเรียงแม่พิมพ์ที่วางแผนไว้ ข้อมูลเครื่องมือที่มีอยู่ และลำดับการตกแต่งที่เสนอ
- ผลผลิตที่ยอมรับตามเกณฑ์ด้านเวลา ความต้องการรายปี ส่วนผสมผลิตภัณฑ์ และข้อกำหนดในการตรวจสอบ
- สภาพไซต์งานและรายชื่อที่ชัดเจนว่าใครเป็นผู้จัดหาแม่พิมพ์ อุปกรณ์เสริม การตกแต่ง การตรวจสอบ และการประกอบ
อินพุตเหล่านี้ช่วยให้ที่อยู่การตรวจสอบทางเทคนิคเหมาะสม ข้อกำหนดที่ยังไม่ได้รับการแก้ไข และเงื่อนไขการทดลองใช้ ก่อนที่การกำหนดค่าเครื่องจะเสร็จสิ้น
คำถามที่พบบ่อย
ท่ออากาศในยานยนต์ทุกท่อสามารถผลิตด้วยเครื่องฉีดพลาสติกแบบธรรมดาได้หรือไม่?
ไม่ ตรวจสอบรูปทรง เรซินที่ระบุ อินเทอร์เฟซ และการเข้าถึงเครื่องมือ รูปร่างบางแบบรับประกันการประเมินการวางตำแหน่งพาร์ริสันแบบพิเศษ การเป่าแบบดูดหรือส่วนที่ต่อกัน เครื่องจักรทั่วไปที่มีหุ่นยนต์นำออกไม่ได้สร้างความสามารถในการขึ้นรูปเหล่านั้นด้วยตัวมันเอง
ปริมาณสะสมเพียงพอที่จะเลือกเครื่องจักรสำหรับชิ้นส่วนยานยนต์หรือไม่?
ไม่ ความต้องการช็อตที่ใช้งานได้ การจัดส่งเฉพาะวัสดุ การติดตั้งแม่พิมพ์ พื้นที่เปิด การเคลื่อนย้ายที่จำเป็น การถอดชิ้นส่วน และงานปลายน้ำก็จำเป็นต้องได้รับการตรวจสอบเช่นกัน ปริมาณตู้คอนเทนเนอร์ที่โฆษณาไว้เป็นเพียงข้อมูลอ้างอิงในการคัดกรอง ไม่ใช่วิธีการเลือกที่สมบูรณ์สำหรับชิ้นส่วนทางเทคนิคที่ผิดปกติ
เครื่อง HDPE สามารถแปรรูปเกรดพลาสติกวิศวกรรมที่ระบุได้หรือไม่?
ซึ่งต้องมีการทบทวนเฉพาะเกรดในการเตรียมวัสดุ การทำพลาสติก เครื่องมือหัว การควบคุม และกระบวนการที่นำเสนอ อัตราการอัดรีด HDPE ที่เผยแพร่ไม่ได้พิสูจน์ผลลัพธ์ด้วยเรซินอื่น ยืนยันการกำหนดค่าและดำเนินการทดลองตัวแทนกับวัสดุที่ต้องการ
เหตุใดชิ้นส่วนจึงสามารถบรรลุเป้าหมายน้ำหนัก แต่ไม่ผ่านการตรวจสอบความหนาของผนัง
น้ำหนักจะอธิบายชิ้นส่วนทั้งหมด ในขณะที่การตรวจสอบความหนาจะวัดตำแหน่ง วัสดุสามารถกระจายไปตามภูมิภาคที่แตกต่างกันได้ โดยไม่มีการเปลี่ยนแปลงน้ำหนักรวมที่สอดคล้องกัน จัดทำแผนที่ตำแหน่งที่ล้มเหลว และตรวจสอบวัสดุ เครื่องมือ และเงื่อนไขกระบวนการที่เกี่ยวข้อง ก่อนที่จะตัดสินใจว่าจะแก้ไขอย่างไร
การผ่านเครื่องจักร FAT ถือเป็นการอนุมัติชิ้นส่วนการผลิตของลูกค้าหรือไม่
ไม่ FAT ครอบคลุมขอบเขตการยอมรับอุปกรณ์ที่ตกลงกันไว้ การตรวจสอบชิ้นส่วนที่เสร็จสมบูรณ์และการอนุมัติการผลิตของลูกค้าจำเป็นต้องมีหลักฐานที่เกี่ยวข้องของตนเอง ในกรณีที่จำเป็นต้องมี PPAP ให้ยืนยันการส่งของลูกค้าและข้อกำหนดระหว่างการผลิต แทนที่จะถือว่าการส่งมอบอุปกรณ์เป็นการอนุมัติ
การซื้อเครื่องเป่าขึ้นรูปยานยนต์เหมือนกับการจัดหาชิ้นส่วนที่ขึ้นรูปเองหรือไม่
ไม่ การจัดหาอุปกรณ์เกี่ยวข้องกับเครื่องจักร ส่วนเชื่อมต่อเครื่องมือ การบูรณาการและขอบเขตการยอมรับสำหรับกระบวนการผลิต การจัดหาชิ้นส่วนสำเร็จรูปเกี่ยวข้องกับความรับผิดชอบของผู้ผลิตในการผลิตและจำหน่ายชิ้นส่วนเหล่านั้น ชี้แจงขอบเขตที่ร้องขอก่อนที่จะเปรียบเทียบซัพพลายเออร์
สำหรับการตรวจสอบอุปกรณ์ชิ้นส่วนยานยนต์ โปรดส่งแบบและข้อกำหนดด้านวัสดุผ่านทางหน้าติดต่อของ Kinggleหรืออีเมลsales@kinggle.com. โทรศัพท์:+86-574-87103665. ข้อมูลบริษัทมีอยู่ที่Kinggle เกี่ยวกับหน้า.
อนุมัติเส้นทางการผลิตก่อนส่งมอบเครื่องจักร
เริ่มต้นด้วยชิ้นส่วนและวัสดุ กำหนดเส้นทางการขึ้นรูป และเปลี่ยนแบบร่างให้เป็นอุปกรณ์ที่ชัดเจนและข้อกำหนดในการตรวจสอบความถูกต้อง จากนั้นเปรียบเทียบข้อเสนอที่สมบูรณ์ในขอบเขตส่วนที่ยอมรับ ปัญหาด้านความพอดีจำเป็นต้องได้รับการแก้ไข รอบที่เร็วขึ้นหรือราคาซื้อที่ต่ำกว่าไม่สามารถปิดได้