การทดสอบการรั่วของขวดพลาสติกจะตรวจสอบภาชนะหรือบรรจุภัณฑ์ที่กำหนดไว้โดยเทียบกับเกณฑ์การรั่วไหลที่ตกลงกันไว้ เลือกวิธีการสำหรับขวดจริง ตรวจสอบเงื่อนไขการทดสอบและฟิกซ์เจอร์ทดสอบ จากนั้นตรวจสอบการตรวจจับและการจัดการคัดแยก การผ่านขวดเปล่าไม่สามารถตรวจสอบการปิดผนึกฝาขั้นสุดท้ายหรือประสิทธิภาพการกระจายได้ด้วยตัวเอง
การตัดสินใจสี่ประการก่อนอนุมัติการตรวจสอบ
- กำหนดว่าการทดสอบครอบคลุมขวดเปล่าหรือบรรจุภัณฑ์ที่ปิด
- รักษาขีดจำกัดการยอมรับตามเงื่อนไขและหน่วยการทดสอบ
- ท้าทายระบบด้วยตัวอย่างที่มีเอกลักษณ์เฉพาะตัว
- ยืนยันว่าขวดที่ล้มเหลวและยังไม่ผ่านการทดสอบไม่สามารถเข้าสู่กระแสที่ยอมรับได้โดยไม่มีใครสังเกตเห็น
การทดสอบการรั่วเหมาะสมกับกระบวนการเป่าขึ้นรูปอย่างไร
ในกระบวนการขึ้นรูปแบบเป่าขึ้นรูป ขวดจะถูกขึ้นรูป ระบายความร้อน ปล่อยและเสร็จสิ้นก่อนที่จะถึงจุดตรวจสอบที่ตกลงไว้ เลือกจุดรอบการดำเนินการที่ได้รับการตรวจสอบ การทดสอบก่อนการตัดแต่งไม่สามารถพิสูจน์ได้ว่าขวดยังคงไม่เสียหายหลังจากการตัดแต่ง การจัดการหลังการตรวจสอบควรได้รับการตรวจสอบแบบเดียวกัน
ขวดและภาชนะที่เป่าขึ้นรูป: กำหนดขอบเขตการตรวจสอบ
สำหรับภาชนะที่ขึ้นรูปด้วยการเป่า การทดสอบขวดเปล่าจะปิดผนึกช่องเปิดด้วยฟิกซ์เจอร์ทดสอบ การปิดจริงอาจใช้พื้นผิวสัมผัสหรือการปิดผนึกที่แตกต่างกัน ระบุว่าคอใดมีคุณสมบัติที่ฟิกซ์เจอร์ประเมินและส่วนใดที่ข้าม การวาดแบบขวด การวาดแบบปิด และรูปทรงของฟิกซ์เจอร์ควรอธิบายงานการตรวจสอบเดียวกัน
การทดสอบบรรจุภัณฑ์แบบปิดรวมถึงเงื่อนไขการปิดและการประกอบที่ระบุ การตรวจสอบความถูกต้องของการกระจายจะเพิ่มข้อกำหนดในการโหลดและการปรับสภาพของตัวเอง แยกข้อสรุปเหล่านั้นออกจากกัน: ผลลัพธ์ที่ได้รับจากขอบเขตหนึ่งไม่ควรกลายเป็นหลักฐานของอีกขอบเขตหนึ่งโดยเงียบๆ
เก็บการรั่วไหล ขนาด และความแข็งแรงเป็นข้อกำหนดแยกต่างหาก
ขวดสามารถตอบสนองเกณฑ์การรั่วซึมได้ในขณะที่ไม่ผ่านข้อกำหนดด้านมิติหรือความแข็งแรง ในทางกลับกัน การวัดน้ำหนักหรือผนังที่น่าพอใจไม่ได้ทำให้เกิดผลการรั่วไหล ระบุการตรวจสอบที่ผลิตภัณฑ์ต้องการ แทนที่จะถือว่าเครื่องมือเดียวเป็นระบบคุณภาพที่สมบูรณ์
สำหรับการกระจายผนังให้ใช้คู่มือการเขียนโปรแกรม parison และคู่มือการควบคุมความหนาของผนัง. เมื่อข้อร้องเรียนเกี่ยวข้องกับการขึ้นรูป การตัดแต่ง หรือส่วนคอ ให้เก็บตัวอย่างที่ล้มเหลวไว้เพื่อการตรวจสอบกระบวนการแยกต่างหาก การตรวจสอบระบุการตอบสนองที่ไม่เป็นไปตามข้อกำหนด การค้นหาสาเหตุของมันจำเป็นต้องมีหลักฐานเพิ่มเติม
วิธีทดสอบการรั่วของขวด: เปรียบเทียบตัวเลือกสำหรับบรรจุภัณฑ์จริง
เปรียบเทียบวิธีการกับแพ็คเกจและความล้มเหลวที่สำคัญ ไม่ใช่ตัวเลขความไวที่แยกออกจากเงื่อนไขการทดสอบ การเปรียบเทียบที่มีประโยชน์จะระบุถึงสิ่งที่ปิดผนึก ตำแหน่งที่วัดความดัน วิธีรองรับภาชนะ และข้อบกพร่องใดที่การทดลองต้องแยกแยะ
การสลายตัวของแรงดันสำหรับการใช้งานในภาชนะเปล่าที่เหมาะสม
การทดสอบการสลายตัวของแรงดันจะสังเกตการเปลี่ยนแปลงของแรงดันหลังจากกำหนดสภาวะแรงดันบวกที่กำหนดไว้แล้ว ซัพพลายเออร์จะต้องอธิบายว่าการทดสอบแยกการรั่วไหลออกจากการเปลี่ยนแปลงอื่นๆ ในการจัดการทดสอบอย่างไร การเติม การทำให้เสถียร และการวัดเป็นส่วนที่แตกต่างกันของลำดับ แม้ว่าตัวควบคุมจะแสดงเป็นโปรแกรมเดียวก็ตาม
มาตรฐาน มาตรฐาน ASTM E2930-26อธิบายการปฏิบัติเกี่ยวกับการสลายตัวของแรงดันโดยใช้ความดัน อุณหภูมิ และเวลาที่วัดได้ เพื่อระบุการสูญเสียมวล ขอบเขตที่เผยแพร่ไว้อย่างชัดเจนไม่รวมภาชนะที่เปลี่ยนรูปได้ ข้อจำกัดดังกล่าวไม่ได้กำหนดว่าการตรวจสอบโดยใช้แรงดันเป็นไปไม่ได้สำหรับขวดแบบยืดหยุ่น หมายความว่าไม่สามารถอ้างสิทธิ์มาตรฐานสำหรับแอปพลิเคชันนั้นได้โดยอัตโนมัติ
สำหรับขวด HDPE ที่บางหรือยืดหยุ่นได้ ให้ขอหลักฐานเฉพาะการใช้งานจากระบบการตรวจสอบที่เลือก ฟิกซ์เจอร์ การตอบสนองของขวด และกฎการตัดสินใจที่ได้รับการตรวจสอบแล้วอยู่ในหลักฐานนั้น อย่าถ่ายโอนการคำนวณแรงดันสู่การรั่วไหลจากภาชนะอื่นโดยไม่ทบทวนสมมติฐาน
การสลายตัวของสุญญากาศจำเป็นต้องมีการจัดเรียงห้องและบรรจุภัณฑ์ที่กำหนดไว้
มาตรฐาน มาตรฐาน มาตรฐาน ASTM F2338-24อธิบายการตรวจจับการสลายตัวของสุญญากาศในห้องอพยพที่มีบรรจุภัณฑ์ ก๊าซหรือไอระเหยออกจากบรรจุภัณฑ์ส่งผลให้แรงดันในห้องเพิ่มขึ้น การจัดเรียงนี้แตกต่างจากการเอาออกจากด้านในของขวดที่เปิดอยู่
วิธีการที่เผยแพร่ครอบคลุมบรรจุภัณฑ์หลายประเภท แต่ความไวที่รายงานมาจากการศึกษาเกี่ยวกับบรรจุภัณฑ์ผลิตภัณฑ์ที่ระบุ ตัวเลขเหล่านี้ไม่ใช่ขีดจำกัดการตรวจจับแบบสากลสำหรับขวด HDPE ฝาปิด หรือฟิกซ์เจอร์อื่นๆ ประเมินการกำหนดค่าจริงก่อนเลือกขีดจำกัด
| เข้าใกล้ | สิ่งที่ได้รับการประเมิน | สิ่งที่ต้องการการยืนยัน |
|---|---|---|
| การสลายตัวของแรงดันบวก | การตอบสนองแรงกดของปริมาตรทดสอบที่ปิดสนิทในช่วงเวลาที่กำหนด | การเสียรูปของขวด สภาวะของอุณหภูมิ การปิดผนึกฟิกซ์เจอร์ และกฎการตัดสินใจที่ได้รับการตรวจสอบแล้ว |
| การสลายตัวของสุญญากาศในห้อง | การตอบสนองแรงดันในห้องโดยมีบรรจุภัณฑ์ที่ระบุอยู่ข้างใน | การเตรียมบรรจุภัณฑ์ การจัดฟิกซ์เจอร์/ห้อง และแสดงให้เห็นประสิทธิภาพการตรวจจับ |
| การประเมินแพ็คเกจปิดแบบออฟไลน์ | ระบบปิดขวดและปิดที่ระบุตามขั้นตอนที่กำหนด | การใช้งานการปิด การปรับสภาพ การโหลด และข้อสรุปที่แน่นอนที่ขั้นตอนรองรับ |
การทดสอบแพ็กเกจออฟไลน์จะตอบคำถามอื่น
ข้อกำหนดบางประการเกี่ยวกับการรั่วไหลของของเหลวจากระบบปิดภาชนะบรรจุและปิดสำเร็จรูปภายใต้เงื่อนไขการกระจาย ตัวอย่างเช่น,มาตรฐาน มาตรฐาน ASTM D5094/D5094M-24จัดการกับการรั่วไหลของของเหลวโดยรวมสำหรับการปิดแบบเกลียวหรือแบบดึงที่ระบุบนภาชนะแข็งและกึ่งแข็งที่มีปริมาตรสูงสุด 4 ลิตร นอกจากนี้ขอบเขตยังระบุข้อจำกัดสำหรับการขนส่งวัตถุอันตรายด้วย
ใช้ขั้นตอนดังกล่าวภายในขอบเขตที่เกี่ยวข้องเท่านั้น ไม่ใช่สูตรทดสอบออนไลน์เริ่มต้นสำหรับขวดทุกขวดหรือทดแทนข้อกำหนดในการจำหน่ายอื่นๆ ทั้งหมด
กำหนดขีดจำกัดการทดสอบก่อนตั้งสูตร
เริ่มต้นด้วยความล้มเหลวที่บรรจุภัณฑ์ต้องต่อต้านและหลักฐานที่จำเป็นสำหรับการยอมรับ จากนั้นตกลงกันว่าระบบการตรวจสอบจะระบุการตอบสนองที่ยอมรับไม่ได้ได้อย่างไร ขนาดรูที่เล็กที่สุดของซัพพลายเออร์ที่โฆษณาไว้ไม่สามารถระบุข้อกำหนดทั้งหมดได้หากไม่มีบรรจุภัณฑ์ การจัดการทดสอบ และเงื่อนไขการปฏิบัติงาน
เก็บปริมาณที่รายงานไว้ตามเงื่อนไข
ขีดจำกัดแรงดันตกและอัตราการรั่วตามปริมาตรเป็นปริมาณที่รายงานต่างกัน บันทึกสิ่งที่เครื่องมือวัดจริงและเป็นพื้นฐานสำหรับการแปลงใดๆ รักษาหน่วย เงื่อนไขอ้างอิง และช่วงการวัดด้วยขีดจำกัด ตัวเลขที่คัดลอกมาจากสูตรอาหารอื่นจะไม่สมบูรณ์หากไม่มีบริบทนั้น
ศูนย์ที่แสดงยังต้องมีการตีความภายในความละเอียดของเครื่องมือและกฎการตัดสินใจ ไม่ควรเขียนใหม่เพื่อพิสูจน์ว่ามีการรั่วไหลเป็นศูนย์อย่างแน่นอนในทุกสภาวะ ระบุเกณฑ์การยอมรับที่กำหนดไว้และรักษาผลลัพธ์ที่ได้รับจริง
| สนาม | กำหนดสำหรับการใช้งานจริง |
|---|---|
| เอกลักษณ์ของผลิตภัณฑ์ | การแก้ไขขวดและฝาปิด เกรดเรซิน และรูปทรงหรือช่วงน้ำหนักที่เกี่ยวข้อง |
| ขอบเขตการตรวจสอบ | ขวดเปล่าหรือบรรจุภัณฑ์ปิด; ประเมินการสัมผัสพื้นผิวและฟิกซ์เจอร์ |
| ผลลัพธ์และขีดจำกัด | ปริมาณที่วัด หน่วย กฎการยอมรับ และการจัดการผลลัพธ์ที่ไม่ถูกต้อง |
| กำลังโหลดและกำหนดเวลา | สภาวะความดัน/สุญญากาศ ขั้นตอนการเติมหรือการอพยพ ความคงตัวและช่วงการวัด |
| สภาพตัวอย่าง | สภาวะอุณหภูมิ ระยะเวลาตั้งแต่การขึ้นรูป และการปรับสภาพหรือการจัดการที่เกี่ยวข้อง |
| เอกลักษณ์ของอุปกรณ์ | ผู้ทดสอบ หัวทดสอบ ฟิกซ์เจอร์ ซีล การแก้ไขโปรแกรม และสถานะการตรวจสอบการอ้างอิง |
| การตรวจสอบและการจัดการ | ชุดตัวอย่าง การตรวจสอบ กฎการทดสอบซ้ำ การยืนยันการปฏิเสธ และความรับผิดชอบในการปล่อย |
แก้ไขขอบเขตฟิกซ์เจอร์ก่อนอนุมัติขีดจำกัด
ถามว่าหัวซีลสัมผัสกับคุณสมบัติที่สำคัญในการให้บริการหรือไม่ ตรวจสอบว่าการสัมผัสสามารถปิดช่องเปิดที่การทดสอบควรจะเปิดเผยหรือไม่ ตรวจสอบความผันแปรในการนำเสนอความสูงของขวดและคอกับซัพพลายเออร์อุปกรณ์จับยึด แทนที่จะชดเชยที่นั่งที่ไม่ดีโดยการเปลี่ยนขีดจำกัดการปฏิเสธ
โปรแกรมที่ได้รับอนุมัติควรเดินทางพร้อมกับชิ้นส่วนการเปลี่ยนแปลงที่ตรงกัน สูตรอาหารที่บันทึกไว้ไม่ได้ระบุว่ามีการติดตั้งเครื่องมือซีลหรือคอที่ถูกต้อง ถือว่าโปรแกรม อุปกรณ์ติดตั้ง และคำจำกัดความของผลิตภัณฑ์เป็นการตั้งค่าที่มีการควบคุมเพียงชุดเดียว
ทำไมขวดที่ดีถึงล้มเหลวในขณะที่ขวดที่ชำรุดผ่าน?
เราขอแนะนำให้เก็บหลักฐานไว้ก่อนที่จะเปลี่ยนสูตรการขึ้นรูปหรือขีดจำกัดการปฏิเสธ ติดฉลากขวด บันทึกโพรงและเอกลักษณ์ของหัวทดสอบ และคงผลลัพธ์เดิมไว้ การอ่านที่ล้มเหลวทำให้การสืบสวนเริ่มต้นขึ้น มันไม่ได้ระบุส่วนประกอบที่ผิดพลาด
เก็บหลักฐานการเปลี่ยนแปลง
หากต้องการการปฏิเสธที่เพิ่มขึ้นอย่างรวดเร็วหลังการเปลี่ยนขวด ให้ตรวจสอบการจัดการทดสอบก่อนทำการแก้ไขกระบวนการ ยืนยันโปรแกรมที่เลือก เครื่องมือคอ สภาพการซีล และการนำเสนอขวดเทียบกับการตั้งค่าที่ได้รับอนุมัติ จากนั้นจึงเปรียบเทียบตัวอย่างที่ยอมรับได้และมีข้อบกพร่องที่มีลักษณะเฉพาะอย่างเป็นอิสระภายใต้เงื่อนไขการตรวจสอบเดียวกัน
การเปรียบเทียบต้องมีอุณหภูมิและเวลาของตัวอย่างที่กำหนดไว้ตั้งแต่การขึ้นรูปจนถึงการทดสอบ การเปลี่ยนแปลงแรงดันไม่สามารถตีความได้โดยอิสระจากรุ่นและเงื่อนไขเบื้องหลังการวัด ไม่ควรเปรียบเทียบขวดอุ่นที่ทดสอบทันทีหลังการเล็มกับขวดอ้างอิงที่เย็นลงข้างเครื่อง เก็บเงื่อนไขเหล่านั้นไว้ในบันทึก
แยกการค้นพบฟิกซ์เจอร์ออกจากการค้นหากระบวนการ
หากหลักฐานชี้ไปที่สิ่งที่พบ ให้จัดการกับการค้นพบนั้นแทนที่จะชดเชยด้วยขีดจำกัดที่ผ่อนคลายลง หากผู้ทดสอบดำเนินการอย่างถูกต้องกับตัวอย่างที่ได้รับการตรวจสอบแล้ว ให้ติดตามภาชนะที่ถูกปฏิเสธกลับไปยังบันทึกการขึ้นรูป ตัดแต่ง และการจัดการ เปลี่ยนเฉพาะตัวแปรที่ได้รับอนุญาตซึ่งหลักฐานสนับสนุน จากนั้นทำการตรวจสอบที่เกี่ยวข้องซ้ำ
รูปแบบที่จำกัดไว้เพียงหัวทดสอบหนึ่งหัวทำให้การตรวจสอบมีจุดเริ่มต้นที่เป็นประโยชน์ รูปแบบที่เกี่ยวข้องกับโพรงแม่พิมพ์หนึ่งช่องก็เช่นกัน ไม่ได้กำหนดสาเหตุเพียงอย่างเดียว การกำหนดเส้นทางขวดอาจเชื่อมโยงช่องเฉพาะกับส่วนหัวเฉพาะ รักษาตัวตนทั้งสองไว้ก่อนที่จะตัดสินใจว่าจะปรับอินเทอร์เฟซด้านใด
เรายังแนะนำให้แยกการตรวจจับออกจากการยืนยันการปฏิเสธด้วย สัญญาณความล้มเหลวที่ถูกต้องจะไม่เพียงพอ หากนำขวดผิดออกหรือขวดที่ถูกปฏิเสธกลับคืนสู่กระแสที่ยอมรับ รวมการติดตาม การกำจัดทางกายภาพ และการกู้คืนข้อผิดพลาดไว้ในแผนการตรวจสอบ เก็บการตั้งค่าที่แก้ไขและผลลัพธ์ไว้ด้วยกันเพื่อให้กะอื่นสามารถตรวจสอบซ้ำได้
ใช้ขั้นตอนการเข้าถึงและการแยกที่ได้รับอนุญาตสำหรับการบริการคำแนะนำด้านพลังงานอันตรายของ OSHAกล่าวถึงการเริ่มต้นและการปล่อยพลังงานที่เก็บไว้โดยไม่คาดคิด ปัญหาในการตรวจสอบไม่ได้เกิดจากการเอื้อมมือเข้าไปในอุปกรณ์ที่กำลังเคลื่อนที่หรือการเข้าถึงส่วนประกอบที่มีแรงดันแบบด้นสด
ตรวจสอบความถูกต้องของการตรวจจับด้วยตัวอย่างที่ทราบดีและที่ทราบข้อบกพร่อง
ผลลัพธ์ที่คาดหวังจะต้องมาจากหลักฐานที่ไม่ขึ้นอยู่กับการทดสอบที่กำลังประเมิน มิฉะนั้น การเรียกขวดว่า "ดี" เนื่องจากผู้ทดสอบคนเดียวกันผ่านการทดสอบจะสร้างเช็คแบบวงกลม ระบุตัวตนของตัวอย่างการตรวจสอบแต่ละตัวอย่าง และบันทึกว่าสภาพที่ยอมรับได้หรือบกพร่องนั้นเกิดขึ้นได้อย่างไร
มาตรฐาน มาตรฐาน มาตรฐาน ASTM F2338-24แสดงให้เห็นหลักการนี้สำหรับวิธีการสลายสุญญากาศ: เกณฑ์การยอมรับเปรียบเทียบการวัดพื้นฐานจากบรรจุภัณฑ์ที่ไม่รั่วไหลกับบรรจุภัณฑ์ที่รั่ว และการรั่วไหลจำลองที่ใช้เครื่องวัดการไหลที่ปรับเทียบแล้ว การตรวจสอบข้อมูลอ้างอิงและการทดสอบแพ็คเกจมีส่วนทำให้เกิดหลักฐานที่แตกต่างกัน ไม่ควรแทนที่อีกอันหนึ่งอย่างเงียบ ๆ
| ตัวอย่างหรือตรวจสอบ | พื้นฐานที่เป็นอิสระ | สิ่งที่จะบันทึก |
|---|---|---|
| ภาชนะที่ยอมรับได้ | สร้างขึ้นโดยเทียบกับผลิตภัณฑ์ที่ตกลงกันและขั้นตอนการอ้างอิง | รหัสตัวอย่าง เงื่อนไข การนำเสนอ ผลลัพธ์ และการปฏิเสธที่ผิดพลาดใดๆ |
| ข้อบกพร่องทางกายภาพที่เกี่ยวข้อง | เอกสารการระบุข้อบกพร่อง ตำแหน่ง และลักษณะเฉพาะ | ความล้มเหลวที่คาดหวัง การตัดสินใจที่แท้จริง การระบุตัวตนของหัวหน้า และการยืนยันการปฏิเสธ |
| กรณีใกล้ถึงขีดจำกัด | มีลักษณะสัมพันธ์กับเกณฑ์การตัดสินใจที่ตกลงกันไว้ | ความแปรปรวน ความสม่ำเสมอในการตัดสินใจ และการติดตามผลที่จำเป็น |
| การอ้างอิงตราสาร | ข้อมูลระบุตัวตนอ้างอิงและสถานะการตรวจสอบที่เกี่ยวข้อง | การตอบสนองของเครื่องมือและผลลัพธ์ภายใต้การตรวจสอบที่กำหนด |
นับการนำเสนอและตัวอย่างทางกายภาพ
การนำเสนอตัวอย่างหนึ่งซ้ำหลายครั้งจะช่วยตรวจสอบความสามารถในการทำซ้ำ แต่ไม่ใช่ขวดแยกอิสระเพิ่มเติม บันทึกจำนวนตัวอย่างและจำนวนการนำเสนอแยกกัน รวมหัวทดสอบ รูปแบบ และสภาวะการผลิตปกติที่เกี่ยวข้องไว้ในแผนที่ตกลงกัน
แยกการยอมรับที่ผิดและการปฏิเสธที่ผิดให้ชัดเจน ตัวอย่างการท้าทายที่มีข้อบกพร่องที่ระบบยอมรับนั้นแตกต่างไปจากตัวอย่างที่ยอมรับได้ซึ่งถูกปฏิเสธโดยระบบ รายงานแต่ละกลุ่มต่อกลุ่มท้าทายที่เหมาะสม อย่ารวมเข้ากับอัตราการปฏิเสธการผลิตปกติและเรียกใช้ความแม่นยำในการตรวจสอบทั้งหมด
ตั้งกฎการทดสอบซ้ำก่อนที่จะเกิดผลลัพธ์ที่ล้มเหลว
กำหนดผู้ที่สามารถอนุมัติการทดสอบซ้ำได้ ขั้นตอนใดที่ใช้ และสิ่งที่เกิดขึ้นกับผลลัพธ์เดิม การทำการทดสอบซ้ำจนกระทั่งผ่านปรากฏไม่ใช่กฎการปล่อย ความล้มเหลวที่ยังไม่ได้รับการแก้ไขจำเป็นต้องมีการจัดการที่ได้รับการควบคุม รวมถึงช่วงการผลิตที่ได้รับผลกระทบซึ่งแผนคุณภาพกำหนดไว้
ชุดความท้าทายที่ไม่มีการพลาดที่สังเกตได้ยังคงเป็นผลลัพธ์สำหรับชุดนั้นและเงื่อนไขเหล่านั้น การตรวจสอบอย่างต่อเนื่อง สภาพตัวอย่าง และการเปลี่ยนแปลงที่เกี่ยวข้องกับอุปกรณ์ติดตั้งหรือโปรแกรมยังคงอยู่ในแผนการตรวจสอบ
เลือกระบบทดสอบการรั่วของขวดแบบอินไลน์สำหรับสายการผลิต
ความเหมาะสมที่สุดคือระบบที่ตรงตามข้อกำหนดการตรวจสอบจริงในอัตราขาเข้าและสภาพการจัดการที่ต้องการ เริ่มต้นด้วยขวด จากนั้นประเมินตำแหน่งทดสอบและถ่ายโอน ตัวควบคุมแบบรวดเร็วไม่สามารถชดเชยฟิกซ์เจอร์ที่มีที่นั่งไม่สอดคล้องกันหรือกลไกการคัดแยกที่ทำให้สูญเสียเอกลักษณ์ของผลิตภัณฑ์
นับลำดับการทดสอบที่สมบูรณ์
รวมถึงการโหลด การปิดผนึก การบรรจุหรือการอพยพ การรักษาเสถียรภาพ การวัด การปล่อย และการขนถ่าย ระบุว่าเหตุการณ์ใดสามารถทับซ้อนกันและใช้ทรัพยากรร่วมกัน ช่วงการวัดที่ยกมาเพียงอย่างเดียวไม่ใช่เวลารอบที่สมบูรณ์ของสถานี ที่คู่มือการกำหนดค่าสายการผลิตอัตโนมัติเชื่อมต่อการตรวจสอบเหล่านี้กับการตัดแต่ง การขนย้าย และการบรรจุ
ตัวอย่างการวางแผน: ผู้ทดสอบแปดวินาทีบนเส้น 600 ขวด/ชั่วโมง
สมมติว่าสายการผลิตขวด HDPE ขนาด 1 ลิตรส่งตู้คอนเทนเนอร์ 600 ตู้ต่อชั่วโมงเพื่อตรวจสอบ นอกจากนี้ สมมติว่าตำแหน่งทดสอบเดียวต้องใช้เวลาแปดวินาทีในลำดับที่สมบูรณ์ รวมถึงการขนถ่ายด้วย
ความจุตามทฤษฎีตำแหน่งเดียว = 3,600 วินาที/ชม. ÷ 8 วินาที/ขวด = 450 ขวด/ชม.
สถานีที่สันนิษฐานไว้นั้นสั้นถึง 150 ขวดต่อชั่วโมง แม้กระทั่งก่อนที่จะเกิดการหยุดชะงักก็ตาม บัฟเฟอร์สามารถดูดซับไฟกระชากชั่วคราวได้ มันไม่สามารถกำจัดความไม่ตรงกันที่ยั่งยืนนี้ได้
หากตำแหน่งอิสระสองตำแหน่งทำลำดับแปดวินาทีเดียวกันโดยขนานกัน โดยไม่มีการจัดการร่วมกันหรือปัญหาคอขวดแบบนิวแมติก ความจุทางทฤษฎีรวมกันจะกลายเป็น 900 ขวดต่อชั่วโมง การคำนวณดังกล่าวสนับสนุนการประเมินการจัดเรียงแบบขนานโดยยังคงรักษาเงื่อนไขการตรวจสอบไว้ มันไม่ได้สร้างผลลัพธ์ที่ยอมรับจริง
อนุมัติข้อตกลงที่เลือกหลังจากที่ระบบที่ติดตั้งแสดงให้เห็นถึงการเลือกปฏิบัติ การถ่ายโอน และการปฏิเสธการจัดการที่จำเป็นกับคอนเทนเนอร์จริงเท่านั้น ตัวเลขข้างต้นเป็นเพียงสมมติฐานในการวางแผน ไม่ใช่ผลลัพธ์การผลิตของ Kinggle
ยืนยันเส้นทางทางกายภาพของผลลัพธ์แต่ละรายการ
ข้อบ่งชี้ความล้มเหลวจะต้องเชื่อมโยงกับขวดที่ถูกต้องจนกว่าการกำจัดจะเสร็จสมบูรณ์ กำหนดการติดตามผลิตภัณฑ์ การปฏิเสธการดำเนินการ และการยืนยัน ขวดที่ไม่ได้รับการทดสอบหรือผลลัพธ์ที่ไม่ถูกต้องจำเป็นต้องมีเส้นทางที่มีการควบคุมของตัวเอง และไม่ควรกลายเป็นทางผ่านเพียงเพราะสายพานลำเลียงยังคงทำงานต่อไป
ท้าทายการตอบสนองที่ระบุต่อขวดที่หายไป ที่นั่งที่ล้มเหลว การรบกวนการจ่าย ข้อผิดพลาดในการคัดแยก ถังคัดแยกเต็ม และการหยุดสายการผลิต ยอมรับวิธีการระบุและกักเก็บผลิตภัณฑ์ที่ได้รับผลกระทบ การกู้คืนข้อผิดพลาดต้องรักษาความแตกต่างระหว่างขวดที่ยอมรับ ถูกปฏิเสธ และขวดที่ยังไม่ได้รับการแก้ไข
ใช้บันทึกการตรวจสอบเพื่อควบคุมคุณภาพการเป่าขึ้นรูป
เชื่อมต่อผลลัพธ์กับเวลา รูปแบบขวด โพรง หัวทดสอบ และการแก้ไขสูตรโดยที่ระบบรองรับฟิลด์เหล่านั้น เพิ่มบันทึกล็อตวัสดุและกระบวนการที่เกี่ยวข้องเมื่อตรวจสอบการเปลี่ยนแปลง ทำให้การตรวจสอบมีประโยชน์ในการควบคุมกระบวนการฉีดขึ้นรูปโดยไม่ใช้รูปแบบผลลัพธ์เป็นการวินิจฉัย
นอกจากนี้ ให้ตรวจสอบเส้นทางการจัดการเพื่อดูความเสียหายที่เกิดจากไกด์ การถ่ายโอน หรือการปฏิเสธ การตรวจสอบบรรจุภัณฑ์แบบอินไลน์สามารถคัดกรองความล้มเหลวที่กำหนดไว้ได้ การลดการก่อตัวของความล้มเหลวนั้นจำเป็นต้องมีการแก้ไขและตรวจสอบต้นทาง เก็บประสิทธิภาพการตรวจจับและการเรียกร้องการลดข้อบกพร่องไว้เป็นผลลัพธ์ที่แยกกัน
ระบุและยอมรับขอบเขตการทดสอบการรั่วด้วยไลน์การขึ้นรูป
คำขอสำหรับ "การทดสอบการรั่วไหลอัตโนมัติ" ทำให้การตัดสินใจยอมรับหลักๆ ยังไม่ได้รับการแก้ไข ให้คำจำกัดความของขวด ขอบเขตการตรวจสอบ สภาพตัวอย่าง และผลลัพธ์ที่ต้องการแก่ซัพพลายเออร์ รวมส่วนผสมผลิตภัณฑ์และการเปลี่ยนแปลงเพื่อให้ข้อเสนอครอบคลุมการผลิตตามปกติ แทนที่จะสาธิตอย่างต่อเนื่อง
| ข้อมูลผู้ซื้อ | การตอบสนองของซัพพลายเออร์ที่จะได้รับ |
|---|---|
| ภาพวาดขวด คอ และฝาปิด วัสดุและผลิตภัณฑ์ | ขอบเขตการตรวจสอบ การจัดฟิกซ์เจอร์ และชิ้นส่วนที่ต้องเปลี่ยน |
| ความล้มเหลวที่กำหนด ตัวอย่าง และข้อกำหนดการยอมรับ | วิธีการที่นำเสนอ กฎการตัดสินใจ และแผนการตรวจสอบการสมัคร |
| อัตราขาเข้า ระยะห่าง การวางแนว และสภาพคอนเทนเนอร์ | พื้นฐานรอบการทำงานที่สมบูรณ์ การจัดการการถ่ายโอน และสภาวะการทำงานที่รองรับ |
| ข้อกำหนดในการปฏิเสธ ผลลัพธ์ที่ไม่ถูกต้อง และการกู้คืน | ความรับผิดชอบในการติดตาม การยืนยัน การกักกัน และอินเทอร์เฟซ |
| ข้อกำหนดในการบันทึก การเปลี่ยนแปลง และการเผยแพร่ | การควบคุมโปรแกรม ผลลัพธ์ที่เก็บไว้ หลักฐานการยอมรับ และขอบเขตการส่งมอบ |
ข้อมูลอ้างอิงเครื่องขวด Kinggle สองเครื่อง
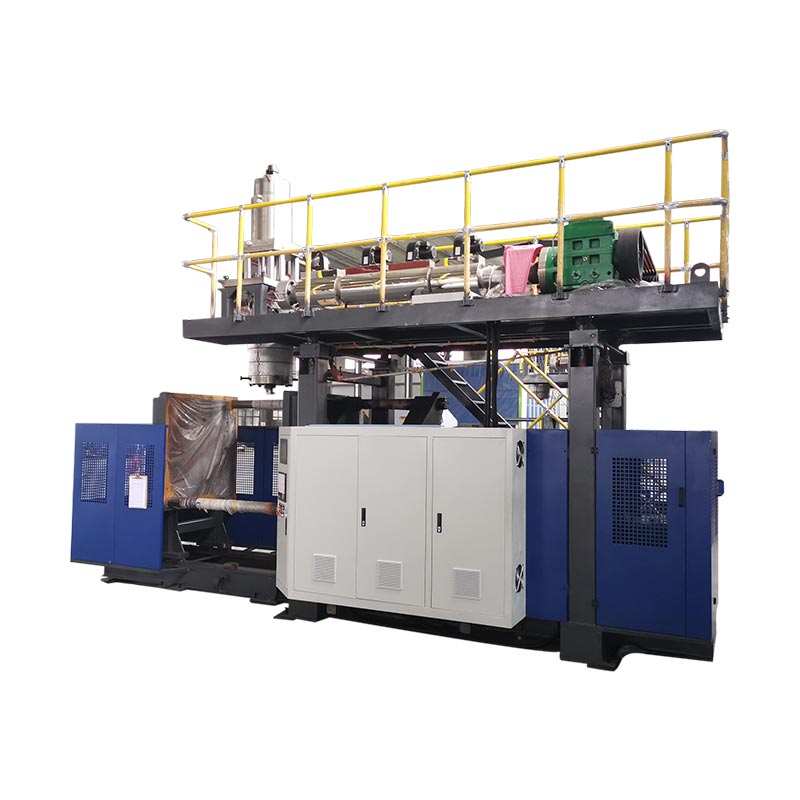
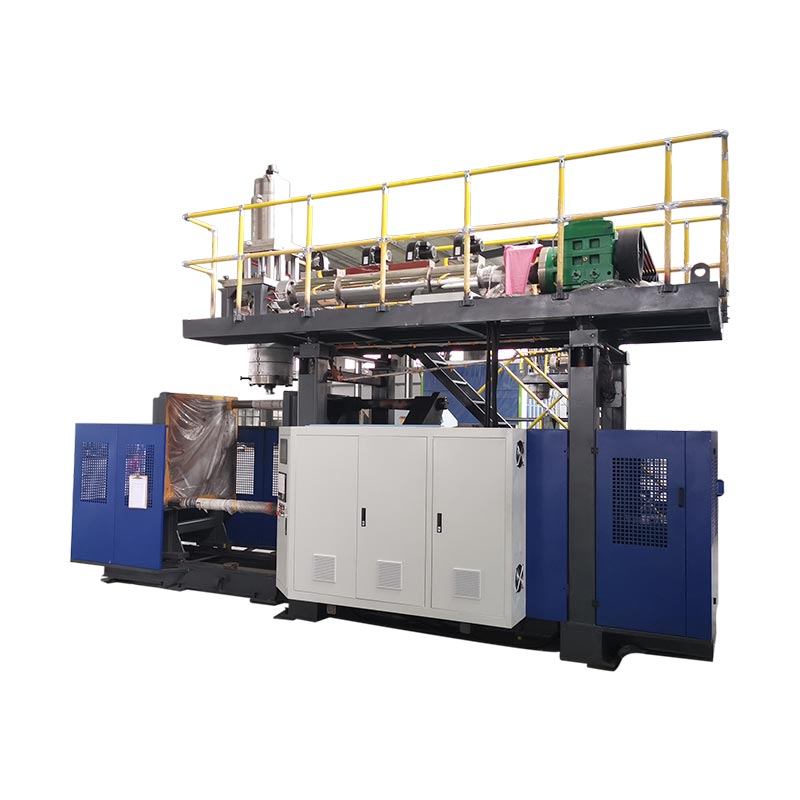
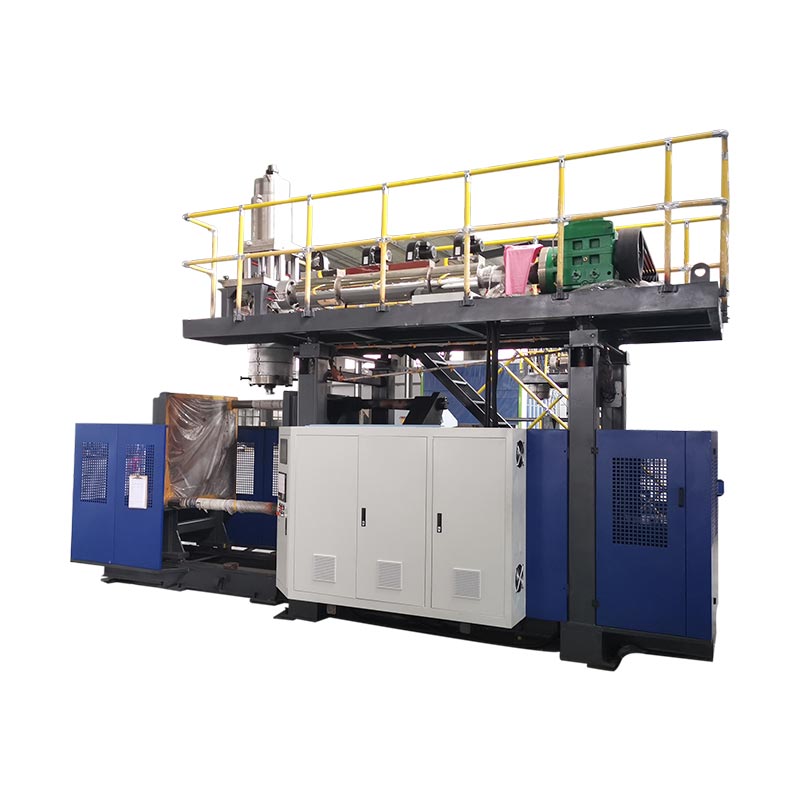
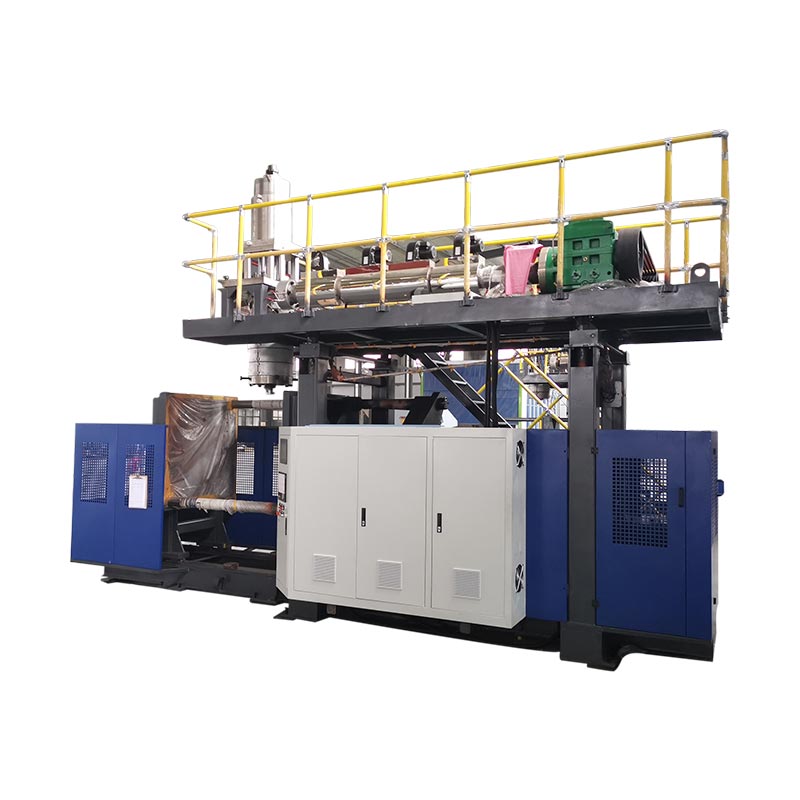
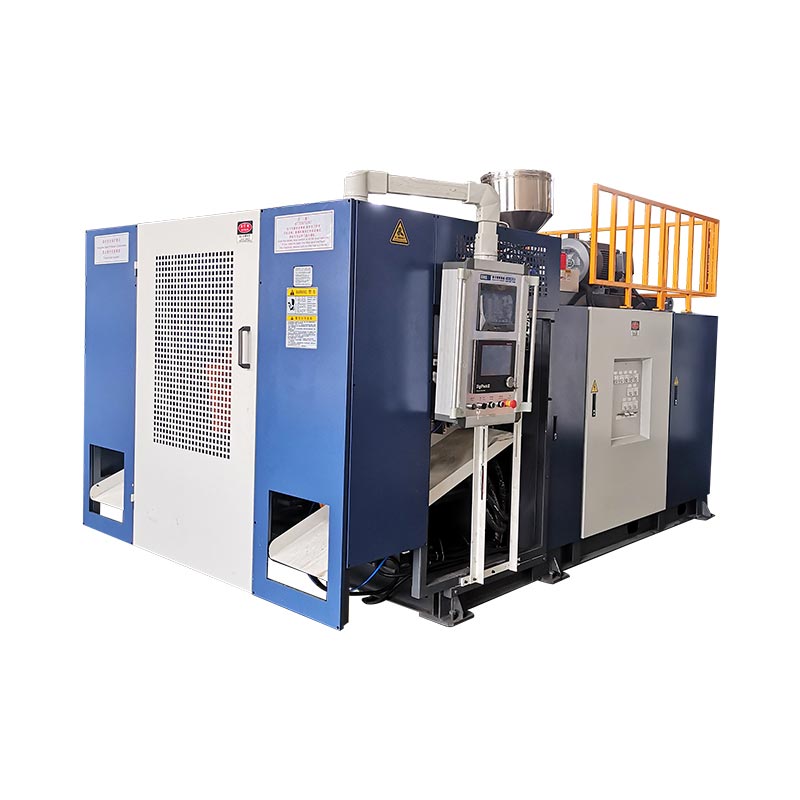
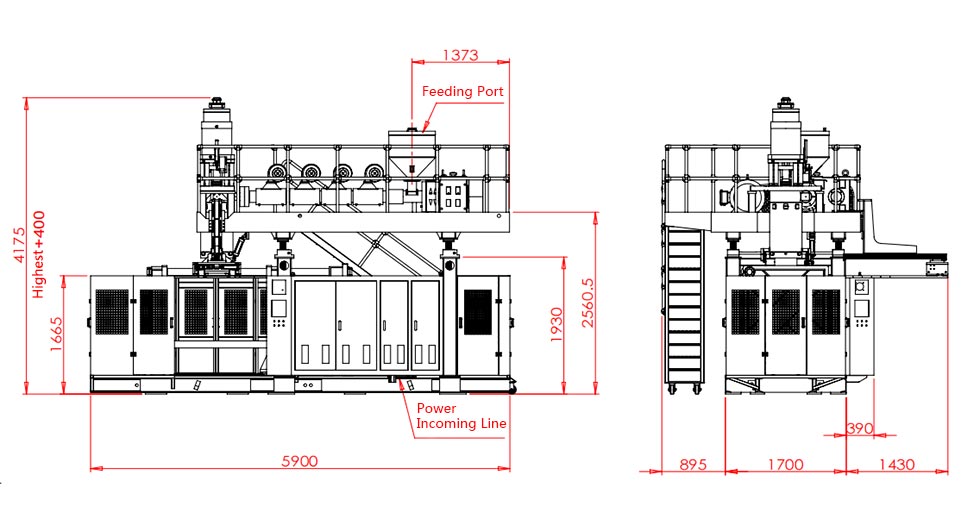
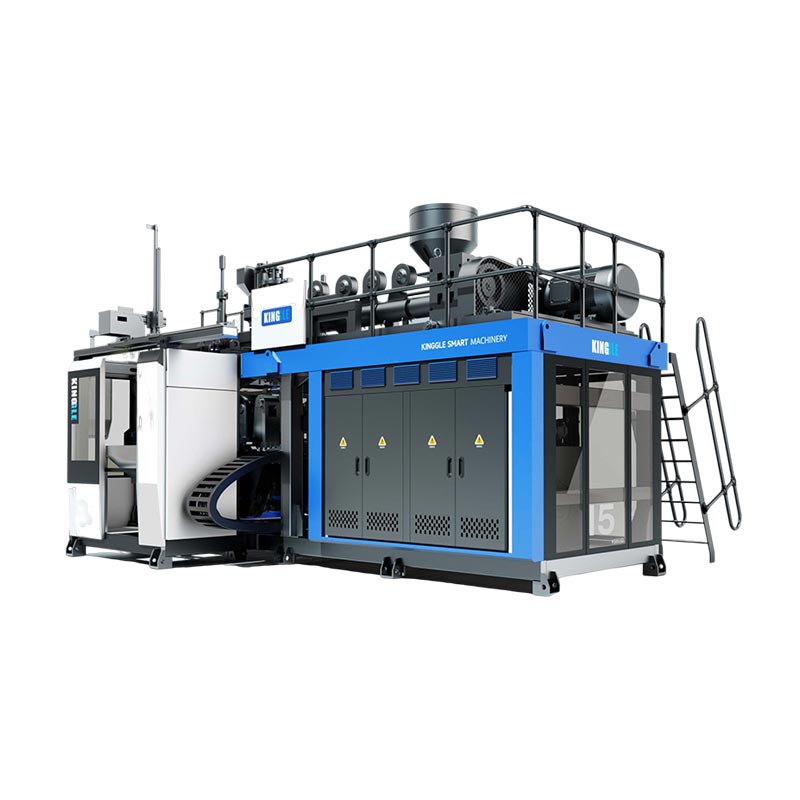
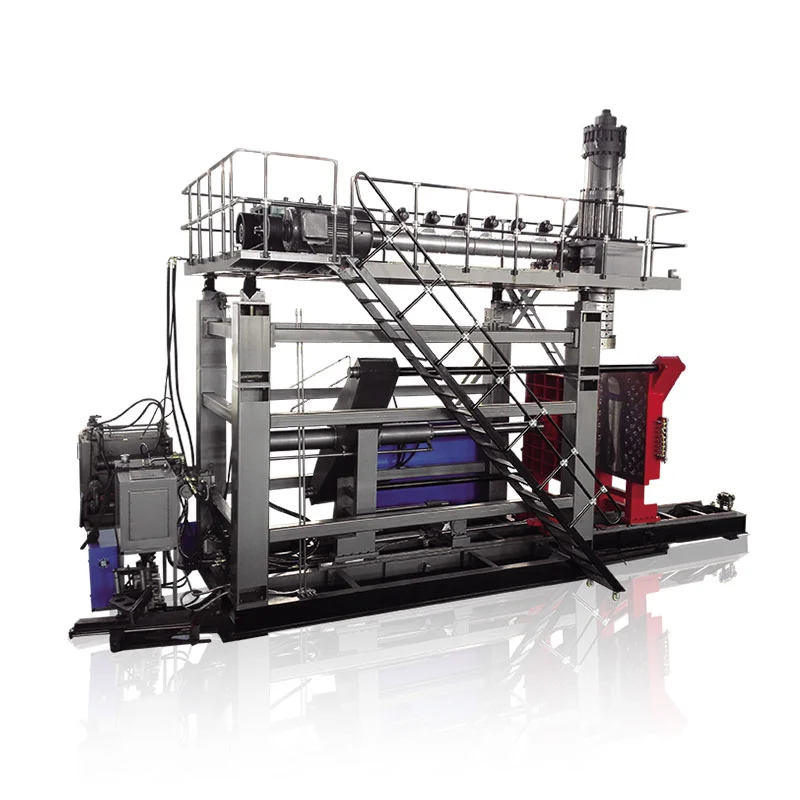
ที่แพลตฟอร์มสถานีเดียว KGB5LและKGB5D แพลตฟอร์มสองสถานีมีการเผยแพร่การอ้างอิงเครื่อง 5 ลิตร พวกเขาให้ตัวอย่างแพลตฟอร์มการขึ้นรูปสำหรับโครงการขวด ระบบการตรวจสอบยังคงต้องการการเลือกโดยเทียบกับขวดจริง เค้าโครงแม่พิมพ์ รูปแบบการปล่อย และข้อกำหนดในการทดสอบ

ระบุอินเทอร์เฟซ ไม่ใช่อุปกรณ์เสริมที่สันนิษฐาน
ระบุว่าฝ่ายใดเป็นผู้จัดหาโมดูลการตรวจสอบ อุปกรณ์ติดตั้ง การถ่ายโอน ควบคุมการรวมระบบ และการปฏิเสธอุปกรณ์
เก็บข้อกำหนดการขึ้นรูปที่เผยแพร่ของแต่ละเครื่องแยกจากเงื่อนไขการตรวจสอบที่ตกลงกันไว้ แรงดันเป่าในข้อกำหนดการขึ้นรูปไม่ใช่แรงดันทดสอบการรั่วของขวด
สำหรับข้อกำหนดการขึ้นรูปที่กว้างขึ้น ให้ใช้คู่มือการเลือกเครื่องขวด HDPE.
ยอมรับเครื่องมือ แอปพลิเคชัน และไลน์
บันทึกการยอมรับควรแยกแยะการตรวจสอบอ้างอิง การเลือกปฏิบัติต่อคอนเทนเนอร์จริง และลำดับการปฏิเสธโดยสมบูรณ์ รวมรูปแบบปกติและการตรวจสอบการหยุดชะงักหรือการกู้คืนที่ตกลงกันไว้ ระบุปริมาณ เงื่อนไข ความล้มเหลว และการดำเนินการแก้ไข แทนที่จะอาศัยวิดีโอของขวดหลายขวดที่ผ่านไป
ดำเนินการแก้ไขผลิตภัณฑ์ อุปกรณ์ติดตั้ง และโปรแกรมลงในบันทึกการส่งมอบ ระบุว่าใครเป็นผู้อนุมัติการเผยแพร่หลังจากการเปลี่ยนแปลงที่เกี่ยวข้อง ที่คู่มือการทดสอบการยอมรับจากโรงงานครอบคลุมการประเมินเครื่องจักรในวงกว้าง เก็บหลักฐานเฉพาะการตรวจสอบแนบไปกับบันทึกโครงการนั้น
คำถามที่พบบ่อยเกี่ยวกับการทดสอบการรั่วของขวด
การทดสอบการรั่วของขวดเปล่าช่วยยืนยันการปิดผนึกฝาปิดขั้นสุดท้ายหรือไม่
ไม่ใช่ด้วยตัวเอง ฟิกซ์เจอร์ทดสอบอาจสัมผัสกับพื้นผิวที่แตกต่างจากการปิดจริง ยืนยันคุณลักษณะที่ได้รับการตรวจสอบ จากนั้นระบุการประเมินบรรจุภัณฑ์แบบปิดเพิ่มเติมใดๆ ที่จำเป็นสำหรับการออกแบบขวดและการปิด รักษาข้อมูลประจำตัวการปิดและเงื่อนไขการสมัครด้วยผลลัพธ์นั้น
แรงดันสลายตัวเหมาะสมกับขวด HDPE ทุกขวดหรือไม่?
ไม่ควรเลือกวิธีการจากชื่อเรซินเพียงอย่างเดียว รูปทรงของขวด การเสียรูป อุณหภูมิ อุปกรณ์จับยึด และการเลือกปฏิบัติเกี่ยวกับความล้มเหลวที่จำเป็น ขอการตรวจสอบคอนเทนเนอร์จริง อย่าสันนิษฐานว่ามาตรฐานการลดแรงดันซึ่งครอบคลุมภาชนะที่ไม่สามารถเปลี่ยนรูปได้จะกำหนดมาตรฐานสำหรับขวดที่มีความยืดหยุ่น
กล้องหรือ CT scan สามารถแทนที่การทดสอบการรั่วไหลที่ระบุได้หรือไม่
หลักฐานด้านมิติและภาพถ่ายสามารถสนับสนุนการวิเคราะห์ข้อบกพร่องได้ แต่ไม่ควรติดป้ายกำกับใหม่ว่าเป็นผลการรั่วไหลของการทำงาน คงการทดสอบการรั่วไหลที่ระบุไว้ เว้นแต่จะมีการแสดงทางเลือกอื่นที่ตรงตามข้อกำหนดการยอมรับเดียวกัน และได้รับอนุมัติผ่านขั้นตอนคุณภาพที่เกี่ยวข้อง
ขวดที่ถูกปฏิเสธสามารถทดสอบซ้ำได้หรือไม่
ตามขั้นตอนการกำจัดที่ตกลงกันไว้เท่านั้น รักษาผลลัพธ์แรก ระบุเหตุผลและเงื่อนไขสำหรับการทดสอบซ้ำ และรักษาอำนาจและผลลัพธ์ การผ่านในภายหลังไม่ควรลบความล้มเหลวก่อนหน้านี้อย่างเงียบๆ หรืออนุญาตให้มีการทดสอบซ้ำจนกว่าผลลัพธ์ที่ต้องการจะปรากฏขึ้น
การทดสอบการรั่วรวมอยู่ในเครื่องเป่าขวดพลาสติกอัตโนมัติทุกเครื่องหรือไม่?
ไม่ วงจรการขึ้นรูปอัตโนมัติไม่ได้กำหนดขอบเขตการตรวจสอบขั้นปลายน้ำ ข้อเสนอด้านเทคนิคควรระบุผู้ทดสอบ อุปกรณ์ติดตั้ง การถ่ายโอน อุปกรณ์คัดแยก อินเทอร์เฟซการควบคุม และงานการยอมรับ ยืนยันรายการเหล่านั้นสำหรับระบบที่สั่งซื้อแทนที่จะอนุมานจากคำว่า "อัตโนมัติ"
หารือเกี่ยวกับขอบเขตการขึ้นรูปและการตรวจสอบร่วมกัน
ส่งแบบร่างขวด วัสดุ ข้อกำหนดในการปิด อัตราขาเข้าเป้าหมาย และความล้มเหลวที่การตรวจสอบต้องระบุ เพิ่มตัวอย่างที่เป็นตัวแทนและบันทึกการทดสอบปัจจุบัน หากมี เพื่อให้การอภิปรายเกี่ยวกับอุปกรณ์เริ่มต้นด้วยข้อกำหนดการผลิตที่กำหนดไว้
หารือเกี่ยวกับข้อกำหนดการผลิตและการตรวจสอบNingbo Kinggle เครื่องจักร Co., Ltd. ·ข้อมูลบริษัท