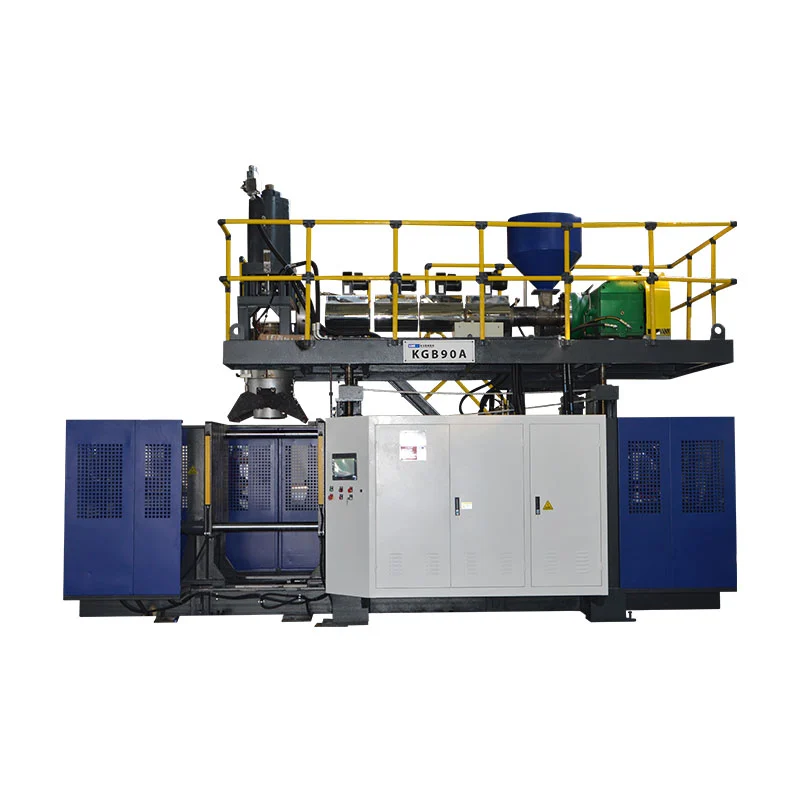
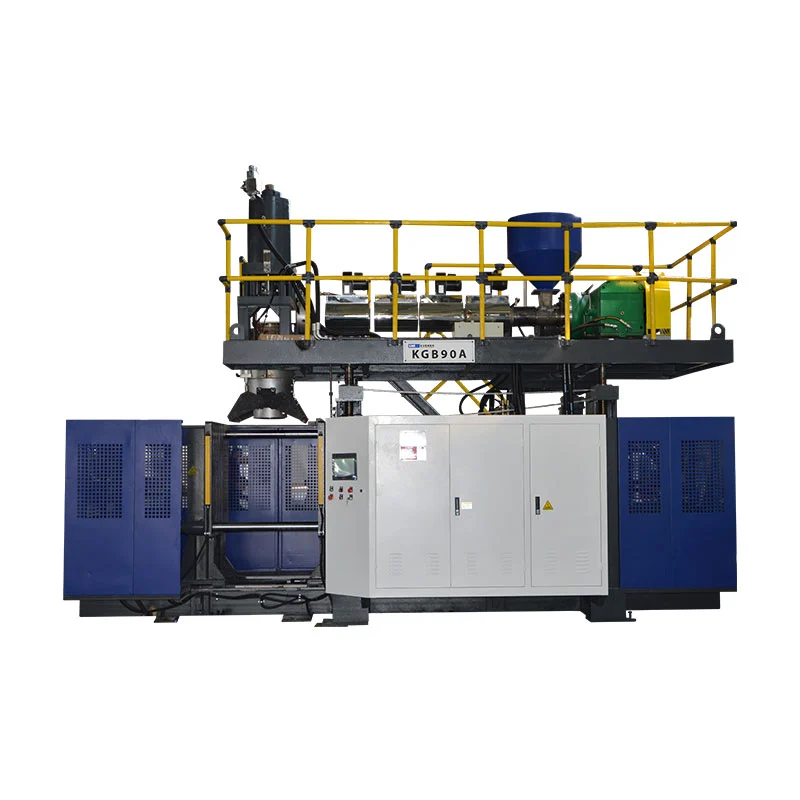
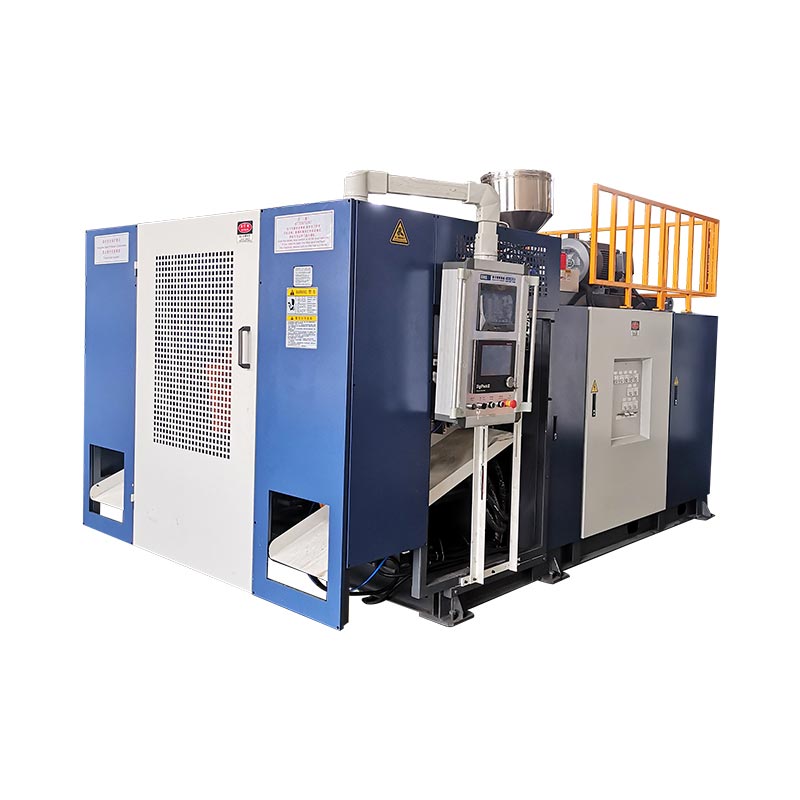
กำหนดค่า KGB110A จากตัวอย่างผลิตภัณฑ์ที่วัดได้ ไม่ใช่จากชื่อ 160L เพียงอย่างเดียว บันทึกรูปทรงของชิ้นส่วน น้ำหนักสุทธิ แผนผังผนัง เรซิน ส่วนตกแต่ง และเป้าหมายการผลิต จากนั้นใช้อินพุตเหล่านั้นเพื่อตรวจสอบซองแม่พิมพ์ ความต้องการปริซึมรวม การกู้คืนการอัดขึ้นรูป ข้อกำหนดแคลมป์ และสาธารณูปโภคของโรงงาน
เครื่องเป่าขึ้นรูปขนาด 160 ลิตรสามารถสร้างผลิตภัณฑ์ที่แตกต่างกันได้มาก แผงกั้นถนนกลวงมีพื้นที่ฉายภาพกว้าง โป๊ะอาจมีโซนลากยาวและข้อกำหนดการปิดผนึก แผงโต๊ะอาจมีความกว้างแต่ค่อนข้างตื้น ชื่อรุ่นหนึ่งไม่สามารถลบความแตกต่างเหล่านั้นได้
จุดเริ่มต้นที่มีประโยชน์ที่สุดมักเป็นสิ่งของที่อยู่บนโต๊ะของผู้ซื้ออยู่แล้ว วัด ชั่งน้ำหนัก และทำเครื่องหมายบริเวณที่มีความสำคัญ ตัวอย่างนั้นกลายเป็นความเชื่อมโยงระหว่างการออกแบบผลิตภัณฑ์ เครื่องมือ การกำหนดค่าเครื่องจักร และการทดสอบการยอมรับ

ไฟล์ตัวอย่างหกหน้าที่ควรขับเคลื่อนโครงการ
การเขียนแบบแสดงขนาดชิ้นส่วน ขนาดโดยรวม ช่องเปิด ส่วนแทรก และส่วนต่อประสานการประกอบ
น้ำหนักชิ้นส่วนสุทธิ เกรดวัสดุ สี สารเติมแต่ง และการลับที่อนุญาต
แผนที่ความหนาของผนังพร้อมตำแหน่งสำคัญและข้อกำหนดในการทดสอบผลิตภัณฑ์
ตัดแต่งแผนที่แสดงแฟลชด้านบน หางด้านล่าง ที่จับเศษซาก และความสูญเสียอื่นๆ
เป้าหมายเอาต์พุต รูปแบบกะ ระบบอัตโนมัติ และงานดาวน์สตรีมที่ยอมรับได้
ไฟฟ้าในโรงงาน อากาศ น้ำ การเข้าถึง การยก และพื้นที่เซลล์ว่าง
หมายเหตุข้อมูลที่เผยแพร่:ชื่อหน้าปัจจุบันและข้อความแอปพลิเคชันของ Kinggle ทำให้ KGB110A อยู่ในคลาส 160L หน้าเดียวกันนี้แสดง 120 ลิตรในตารางสรุปและความจุสูงสุด บทความนี้เป็นไปตามการวางตำแหน่งผลิตภัณฑ์ 160L ที่เผยแพร่ แต่กำลังการผลิตที่สั่งซื้อที่แน่นอนจะต้องได้รับการยืนยันในใบเสนอราคาและข้อตกลงทางเทคนิค
เริ่มต้นด้วยตัวอย่างผลิตภัณฑ์ ไม่ใช่ฉลากแค็ตตาล็อก
ตัวอย่างจะบอกคุณว่าจุดใดที่การตัดสินใจของเครื่องอาจล้มเหลว ขนาดภายนอกส่งผลต่อแม่พิมพ์ น้ำหนักและการตัดแต่งส่งผลต่อตัวสะสม พื้นผิวที่กว้างส่งผลต่อพื้นที่ที่ฉายภาพ มุมลึกและที่จับส่งผลต่อการกระจายตัวของผนัง พฤติกรรมการทำความเย็นส่งผลต่อรอบเวลาและการถอดออก
ปริมาณยังคงมีประโยชน์ ช่วยให้โครงการอยู่ในกลุ่มเครื่องจักรทั่วไป ผลิตภัณฑ์สองรายการที่มีปริมาตรปิดเท่ากันอาจต้องใช้หัว แคลมป์ หรือช่องเปิดแม่พิมพ์ที่แตกต่างกัน ทุ่นขนาดใหญ่สามารถบรรจุอากาศได้มากขึ้นในขณะที่ใช้เรซินน้อยกว่าแผงทางเทคนิคที่มีความหนาแน่นซึ่งมีโครงเฉพาะและโซนติดตั้งที่หนา
อย่าพึ่งพาชิ้นส่วนสำเร็จรูปของคู่แข่งเป็นแหล่งเดียว หากเป็นไปได้ ให้เพิ่มไฟล์การออกแบบต้นฉบับและข้อกำหนดด้านประสิทธิภาพที่ต้องการ ตัวอย่างที่คัดลอกอาจมีความหนาของผนังเพื่อชดเชยแม่พิมพ์หรือกระบวนการเก่า การทำซ้ำกำแพงนั้นโดยไม่เข้าใจงานของมันสามารถเพิ่มน้ำหนักได้โดยไม่ต้องปรับปรุงประสิทธิภาพ
เอกสารของคิงเกิลกระบวนการขายเริ่มต้นด้วยรูปถ่ายสินค้า แบบร่าง น้ำหนัก ขนาด และวัสดุ นอกจากนี้ยังถามถึงข้อกำหนดด้านความหนา ผลผลิต และความทนทานต่อสารเคมี คำสั่งซื้อนั้นใช้ได้จริงเนื่องจากคำแนะนำเกี่ยวกับเครื่องจักรเป็นไปตามหลักฐานผลิตภัณฑ์
ไฟล์ตัวอย่างควรมีหมายเลขการแก้ไขหนึ่งหมายเลข หากคอ ด้ามจับ ส่วนแทรก หรือความยาวโดยรวมเปลี่ยนแปลง ให้อัปเดตไฟล์ก่อนที่เครื่องจักรและแม่พิมพ์จะถูกแช่แข็ง วิธีนี้จะหลีกเลี่ยงโปรเจ็กต์ที่ใบเสนอราคาพอดีกับตัวอย่างแรกๆ แต่แบบการผลิตไม่เหมาะกับเซลล์ที่ยกมาอีกต่อไป
สร้างเอกสารตัวอย่างที่สามารถทนต่อการตรวจสอบทางวิศวกรรมได้
เริ่มต้นด้วยการวัดขั้นพื้นฐาน บันทึกความยาว ความกว้าง และความสูงโดยรวม เพิ่มเส้นผ่านศูนย์กลางของช่องเปิด ผิวคอ ขนาดหน้าแปลน ระยะห่างของด้ามจับ และตำแหน่งของเม็ดมีด ทำเครื่องหมายเส้นแบ่งส่วนและพื้นที่หยิกที่มองเห็นได้หากตัวอย่างแสดงให้เห็น
ชั่งน้ำหนักผลิตภัณฑ์ทั้งหมดด้วยเครื่องชั่งที่สอบเทียบแล้ว จากนั้นแยกส่วนประกอบที่ถอดออกได้ที่ไม่ได้ผ่านการเป่าขึ้นรูปออก ไม่ควรนับฝาปิด ปลั๊ก ที่เสียบโลหะ หรือไส้โฟมเป็นพลาสติกขึ้นรูป บันทึกวิธีการระบุวัสดุแทนการสันนิษฐานว่าเป็นโพลีเมอร์จากรูปลักษณ์ภายนอก
ความหนาของผนังจำเป็นต้องมีแผนที่ตำแหน่ง นับคะแนนบนภาพวาดหรือภาพถ่าย รวมถึงมุม การเปลี่ยนไหล่ ที่จับ หน้าสัมผัสฐาน โซนการติดตั้ง และแผงกว้าง ความหนาเฉลี่ยเพียงค่าเดียวจะซ่อนพื้นที่บางที่อาจควบคุมประสิทธิภาพ
จากนั้น ให้เขียนการทดสอบผลิตภัณฑ์ ลูกลอย สิ่งกีดขวางการจราจร แผงเฟอร์นิเจอร์ และตู้คอนเทนเนอร์อุตสาหกรรมไม่มีเกณฑ์ผ่านเหมือนกัน ใช้ภาพวาดจริงของผู้ซื้อ ข้อกำหนดด้านกฎระเบียบ หรือการทดสอบภายใน อย่ายืมการทดสอบความสูงจากการตก การรับน้ำหนัก หรือการรั่วไหลจากผลิตภัณฑ์ที่ไม่เกี่ยวข้อง
| หลักฐานตัวอย่าง | วิธีการบันทึกมัน | การตัดสินใจของเครื่องได้รับผลกระทบ |
|---|---|---|
| เรขาคณิตโดยรวม | การวาดภาพตามขนาดหรือไฟล์ 3D ที่ตรวจสอบแล้ว | ซองแม่พิมพ์ เส้นกึ่งกลาง ตำแหน่งหัว และเส้นทางการถอด |
| น้ำหนักแม่พิมพ์สุทธิ | น้ำหนักไม่รวมชิ้นส่วนที่ประกอบแยกกัน | จุดเริ่มต้นสำหรับมวลรวมพาราริสัน |
| การกระจายผนัง | ตำแหน่งที่มีหมายเลขกำกับด้วยวิธีการวัดที่เลือก | โปรไฟล์ของ Parison การกระจายช็อต และเกณฑ์การพิจารณาคดี |
| ระบบเรซิน | เกรด ซัพพลายเออร์ สี สารเติมแต่ง และกฎการลับคม | ความเหมาะสมของสกรู อัตราการหลอมเหลว และกรอบเวลาการประมวลผล |
| ตัดแต่งและแฟลช | คาดว่ามีเศษด้านบน ด้านล่าง ที่จับ และด้านข้าง | ความต้องการสะสมและโหลดการลับคม |
| การทดสอบการทำงาน | วิธีการตั้งชื่อ เงื่อนไข ขนาดตัวอย่าง และขีดจำกัดการผ่าน | การออกแบบแม่พิมพ์ การทำความเย็น เป้าหมายผนัง และขอบเขต FAT |
| เอาท์พุทที่ยอมรับ | อะไหล่ดีต่อชั่วโมงหรือกะหลังการตรวจสอบ | อัตราการฟื้นตัว การทำความเย็น ระบบอัตโนมัติ และความจุดาวน์สตรีม |
ตัวอย่างเป็นเพียงหลักฐาน ไม่ใช่ข้อกำหนดที่สมบูรณ์ อาจมีสารเคมีที่เสื่อมสภาพ บิดเบี้ยว หรือถูกดูดซึม ใช้เพื่อถามคำถามที่ดีขึ้น จากนั้นวางรูปวาดที่ได้รับอนุมัติและมาตรฐานการทดสอบไว้เหนือตัวอย่างจริงในลำดับชั้นของเอกสาร
อ่านข้อมูลจำเพาะ KGB110A เป็นชุดการตรวจสอบ
ที่หน้าสินค้า KGB110Aเผยแพร่ขนาดเครื่อง 6.6 x 4.2 x 5.2 ม. และน้ำหนักเครื่อง 22 ตัน ส่วนการจับยึดมีค่า 760 kN, แท่นวางขนาด 1100 x 1400 มม. และแม่พิมพ์สูงสุด 1000 x 1400 มม. หน้านี้ยังให้ช่วงความหนาของแม่พิมพ์ 610 ถึง 750 มม.
สำหรับการเปิดและการเคลื่อนไหว หน้าจะแสดงระยะเคลื่อนที่ 600 ถึง 1600 มม. และระยะเคลื่อนที่ 600 มม. ตัวเลขเหล่านี้จำเป็นต้องมีชุดแม่พิมพ์อยู่ข้างๆ คำถามที่เป็นประโยชน์คือชิ้นส่วนที่ระบายความร้อนทั้งชิ้นสามารถปลดและทิ้งแม่พิมพ์ไว้กับหุ่นยนต์ที่ต้องการได้หรือไม่ ส่วนเม็ดมีดและส่วนปิดยังคงติดอยู่
ส่วนการอัดขึ้นรูปประกอบด้วยสกรู 110 มม., อัตราส่วน 25 ลิตร/ลึก, มอเตอร์เครื่องอัดรีด 75 kW และโซนให้ความร้อนสี่โซน ความสามารถในการหลอมละลาย HDPE ที่เผยแพร่อยู่ที่ 160 ถึง 200 กิโลกรัมต่อชั่วโมง ช่วงนั้นเป็นของข้อความ HDPE ของหน้า ไม่สามารถพิสูจน์อัตราเดียวกันสำหรับวัสดุหรือสูตรอื่นได้
ส่วนหัวแสดงความจุถังสะสม 12(20) ลิตร และน้ำหนักถังสะสม PE 9(15) กก. นอกจากนี้ ยังมีรายการเส้นผ่านศูนย์กลางดายพินสูงสุด 450(600) มม. ค่าวงเล็บสามารถสะท้อนถึงตัวเลือกการกำหนดค่าได้ แต่เพจไม่ได้กำหนดกฎ ข้อเสนอจะต้องระบุหัวพิมพ์ แม่พิมพ์ และพื้นฐานของเรซินที่เลือก
หน้านี้อธิบายรุ่นมาตรฐานพร้อมตัวควบคุมความหนา MOOG 100 แขนหุ่นยนต์ และระบบเป่าด้านล่าง สิ่งเหล่านี้เป็นคำชี้แจงที่เผยแพร่โดยบุคคลที่หนึ่ง ใบเสนอราคาควรยังคงตั้งชื่อแต่ละรายการที่ให้มา อินเทอร์เฟซ และการเปลี่ยนแปลงเฉพาะโครงการ
การอ่านจากโรงงาน:อย่าคัดลอกตารางลงในใบสั่งซื้อโดยไม่มีคำถาม วางการวัดตัวอย่าง การวาดแบบแม่พิมพ์ หรือการคำนวณเชิงอรรถประโยชน์ไว้ข้างๆ ทุกข้อกำหนดที่ต้องการ
แปลรูปร่างของผลิตภัณฑ์ให้พอดีกับแม่พิมพ์และพื้นที่ถอดออก
การวาดภาพผลิตภัณฑ์จะกลายเป็นแม่พิมพ์หลังจากเพิ่มกลยุทธ์การหดตัว เหล็กโพรง การระบายความร้อน การหนีบออก ช่องระบายอากาศ อุปกรณ์ที่คอ และการติดตั้งเท่านั้น การประกอบที่ได้อาจมีขนาดใหญ่กว่าผลิตภัณฑ์มาก ชิ้นส่วนที่ดูสบายตาภายในขีดจำกัด 1000 x 1400 มม. อาจแน่นหนาเมื่อมีการเพิ่มการเชื่อมต่อและอุปกรณ์เคลื่อนที่
ตรวจสอบความกว้าง ความสูง และความหนาที่ติดตั้งแยกกัน ใช้ชุดประกอบทั้งชุด รวมถึงแผ่นรองหลังและอะแดปเตอร์ ตรวจสอบรูปแบบการติดตั้งกับการอ้างอิงแท่นวางขนาด 1100 x 1400 มม. แสดงการเชื่อมต่อน้ำ ไฮดรอลิก นิวแมติก และไฟฟ้าในตำแหน่งที่ติดตั้ง
พื้นที่เปิดเป็นปัญหาการเคลื่อนไหว แผงโต๊ะอาจต้องล้างซี่โครงที่ลึก สิ่งกีดขวางอาจทำให้ช่องหลุดออกไปในมุมหนึ่ง โป๊ะสามารถยืดหยุ่นได้ในขณะที่ร้อนและอาจต้องการความช่วยเหลือระหว่างนำออกจากบ้าน ด้ามจับหุ่นยนต์และการหมุนชิ้นส่วนจำเป็นต้องมีซองกวาดในตัว
วางแผนเส้นทางเปลี่ยนแม่พิมพ์ไปพร้อมๆ กัน หน้า KGB110A ให้น้ำหนักเครื่องจักร 22 ตัน แต่ไม่ได้เผยแพร่น้ำหนักแม่พิมพ์ที่อนุญาต สอบถาม Kinggle เกี่ยวกับขีดจำกัดน้ำหนักแม่พิมพ์ขั้นสุดท้าย จุดยก และการเขียนแบบการจัดเรียงทั่วไป จากนั้นตรวจสอบเครนของโรงงาน ความสูงของขอเกี่ยวและแนวทาง
การระบายความร้อนของแม่พิมพ์สามารถควบคุมวงจรทั้งหมดได้ พื้นผิวขนาดใหญ่ต้องการวงจรที่สมดุล ในขณะที่คุณสมบัติที่หนาอาจต้องการการระบายความร้อนแบบเน้นจุด ที่คู่มือแม่พิมพ์เป่าขึ้นรูปครอบคลุมรายละเอียดเพิ่มเติมเกี่ยวกับการแยกส่วน การระบายอากาศ และการวางแผนวงจร
คำนวณความต้องการ parison รวมก่อนที่จะเลือกหัว
ตัวสะสมจะต้องส่งมอบวัสดุทั้งหมดที่ออกจากแม่พิมพ์ระหว่างการขึ้นรูปครั้งเดียว น้ำหนักผลิตภัณฑ์สำเร็จรูปเป็นเพียงส่วนเดียวเท่านั้น นอกจากนี้ หัวยังป้อนแฟลช หาง เศษที่จับ และวัสดุใดๆ ก็ตามที่กระบวนการตัดแต่งเอาออก
มวลรวมของพาริสัน = ผลิตภัณฑ์ขึ้นรูปสุทธิ + แฟลชและส่วนตกแต่ง + ค่าเผื่อกระบวนการที่จัดทำเป็นเอกสาร
ใช้ค่าที่วัดได้หรือค่าที่ได้มาจากแม่พิมพ์ ไม่มีเปอร์เซ็นต์เศษซากสากลสำหรับลูกลอย สิ่งกีดขวาง เฟอร์นิเจอร์ และชิ้นส่วนทางเทคนิค
Kinggle เผยแพร่ 9(15) กก. เป็นเส้นน้ำหนักสะสม PE สำหรับ KGB110A ถือเป็นการอ้างอิงส่วนหัวและวัสดุ ไม่ใช่กำลังการผลิตผลิตภัณฑ์สำเร็จรูป เกรด PE อุณหภูมิหลอมเหลว ปริมาณรีไซเคิล และการตั้งค่าแม่พิมพ์สามารถเปลี่ยนพฤติกรรมการใช้งานได้ เรซินชนิดอื่นต้องมีการตรวจสอบของตัวเอง
ความยาวปารีสงขึ้นอยู่กับมวล Parison ที่ยาวสามารถย้อยหรือยืดได้ก่อนที่แม่พิมพ์จะปิด แม่พิมพ์ที่มีความกว้างอาจช่วยลดการดึงรอบผลิตภัณฑ์ แต่สามารถเปลี่ยนข้อกำหนดของหัวและเครื่องมือได้ บันทึกขนาดแม่พิมพ์ ช่องว่างที่ตั้งโปรแกรมไว้ เวลาในการอัดขึ้นรูป และตำแหน่งของพาริสันระหว่างการทดลอง
ความต้องการรวมยังส่งผลต่อการลับคมอีกด้วย แฟลชที่หนักอาจพอดีกับตัวสะสมในขณะที่สร้างกระแสเศษเหล็กขนาดใหญ่ ระบบเครื่องบดย่อย การลำเลียง และการผสมต้องตามทัน หากการบดกลับคืนสู่ผลิตภัณฑ์ เปอร์เซ็นต์การควบคุมและการปนเปื้อนจะอยู่ในสูตรที่ได้รับอนุมัติ
ออกจากช่วงการควบคุมเพื่อแก้ไขโปรไฟล์ หัวที่วิ่งตามขอบที่ใช้งานได้จริงอาจมีพื้นที่น้อยสำหรับมุมที่หนากว่าหรือมุมที่ยาวกว่า การทดลองควรแสดงมวลรวมที่เสถียร เบาะรองนั่งที่ยอมรับได้ และการวางตำแหน่งพาริสันที่ทำซ้ำได้เหนือหน้าต่างตัวอย่างที่กำหนด
เปลี่ยนแผนที่ติดผนังให้กลายเป็นโปรไฟล์เขตควบคุม
แผนที่ติดผนังระบุตำแหน่งที่ผลิตภัณฑ์ต้องการวัสดุ โปรไฟล์ของพาริสันบอกว่าเมื่อใดที่ช่องว่างของดายควรเปลี่ยนเมื่อพาริสันออกจากหัว การเชื่อมต่อทั้งสองเรคคอร์ดนั้นมีประโยชน์มากกว่าการคัดลอกโปรไฟล์จากส่วนอื่น
ระบุตำแหน่งผนังตามแบบตัวอย่าง หลังจากการทดลองแต่ละครั้ง ให้ตัดหรือวัดสถานที่เดียวกันในลำดับเดียวกัน บันทึกน้ำหนักชิ้นส่วนและการแก้ไขโปรไฟล์กับทุกกลุ่ม หากการตั้งค่าหลายอย่างเปลี่ยนแปลงพร้อมกัน ทีมจะสูญเสียเหตุผลของผลลัพธ์
หน้า KGB110A ตั้งชื่อตัวควบคุมความหนา MOOG 100 กคู่มือ Moog DigiPack III จัดทำโดย Kinggleอธิบายวิธีการควบคุมที่เก็บไฟล์ผลิตภัณฑ์และเชื่อมโยงความหนาของผนังที่ตั้งโปรแกรมไว้กับตำแหน่งของเครื่องจักร นี่เป็นหลักฐานกระบวนการที่มีประโยชน์ แต่ไม่ได้ระบุอินเทอร์เฟซของคอนโทรลเลอร์ที่แน่นอนที่ให้มาใน KGB110A ทุกตัว
โปรไฟล์ไม่สามารถแก้ไขข้อบกพร่องทุกอย่างได้ รูปทรงของแม่พิมพ์และแมนเดรล การวางศูนย์กลางของหัว อุณหภูมิหลอมเหลว การบวมของพาริสัน และจังหวะเวลาของแม่พิมพ์ยังคงมีความสำคัญ หากพาริสันเข้าสู่แม่พิมพ์นอกศูนย์กลาง การเติมวัสดุอาจซ่อนอาการในขณะที่น้ำหนักเพิ่มขึ้น
เมื่อชิ้นส่วนผ่านแล้ว ให้บันทึกสูตรทั้งหมดไว้ รวมถึงวัสดุ สี อุณหภูมิ การตั้งค่าช็อต ไฟล์โปรไฟล์ การเป่า การทำความเย็น และการแก้ไขแม่พิมพ์ ที่คู่มือการเขียนโปรแกรมปารีสให้ลำดับการปรับแต่งที่สมบูรณ์ยิ่งขึ้น
จับคู่การกู้คืนการอัดขึ้นรูปกับการทำความเย็นและเอาต์พุตที่ยอมรับ
ตารางสาธารณะแสดงรายการ 160 ถึง 200 กก./ชม. เป็นช่วงความสามารถในการหลอมเหลว HDPE KGB110A คำถามในการผลิตคือว่าสกรูที่เลือกสามารถเติมตัวสะสมก่อนการฉีดช็อตถัดไปโดยยังคงรักษาคุณภาพการหลอมให้คงที่ได้หรือไม่ อัตราโบรชัวร์สูงสุดไม่สามารถตอบได้ด้วยตัวเอง
คำนวณความต้องการรวมรายชั่วโมงจากเขตทั้งหมด ใช้เหตุการณ์การขึ้นรูปที่วางแผนไว้ต่อชั่วโมงและช่องจ่ายไฟที่ใช้งานอยู่ จากนั้นเปรียบเทียบผลลัพธ์กับอัตราการหลอมเหลวที่ทดสอบแล้วสำหรับเรซิน สี และสภาพการบดจริง
ความต้องการวัสดุรวม, กก./ชม. = มวลรวมของพาริซัน x เหตุการณ์การขึ้นรูปต่อชั่วโมง x จำนวนแพริซันที่ใช้งานอยู่ต่อเหตุการณ์
หน้า KGB110A แสดงรายการ 320 ชิ้น/ชม. แต่ติดป้ายกำกับว่าเป็นวงจรแห้ง วงจรแห้งคือการอ้างอิงการเคลื่อนที่ของเครื่องจักร ผลลัพธ์ของผลิตภัณฑ์รวมถึงการกู้คืนตัวสะสม การสร้าง parison การเป่า การระบายความร้อน ไอเสีย การเปิด การนำออก การตัดแต่ง และการสูญเสียคุณภาพ
ชิ้นส่วนขนาดใหญ่มักจะใช้เวลาส่วนใหญ่ในการระบายความร้อนของวงจร เวลานั้นสามารถให้เครื่องอัดรีดเติมหัวได้ หากการหล่อเย็นของแม่พิมพ์ดีขึ้นทำให้รอบการทำงานสั้นลง อัตราการหลอมเหลวที่ต้องการจะเพิ่มขึ้น การเพิ่มประสิทธิภาพวงจรจึงต้องตรวจสอบการฟื้นตัวและคุณภาพของผนัง ไม่ใช่แค่อุณหภูมิของแม่พิมพ์เท่านั้น
รายงานส่วนที่ยอมรับต่อชั่วโมงหลังจากการตรวจสอบที่ตกลงกัน เก็บวงจรแบบแห้ง รอบรวม การคัดแยก และหยุดไว้ในคอลัมน์แยกกัน ที่คู่มือการเพิ่มประสิทธิภาพรอบเวลาแสดงวิธีสร้างงบประมาณเวลาทีละขั้นตอน
ตรวจสอบ 760 kN เทียบกับพื้นที่ที่ฉายภาพและความดันในกระบวนการ
Kinggle เผยแพร่แรงจับยึด 760 kN สำหรับ KGB110A ตัวเลขนั้นจะมีประโยชน์เฉพาะกับพื้นที่ที่คาดการณ์ไว้ของโพรงและความดันภายในที่ตกลงกันไว้เท่านั้น พื้นที่ที่ฉายคือเงาของโพรงบนระนาบการแยกส่วน ไม่ใช่ปริมาตรภาชนะหรือพื้นที่ผิว
สิ่งกีดขวางหรือท็อปโต๊ะที่กว้างสามารถสร้างภาระในการแยกที่สำคัญได้แม้ว่าจะตื้นก็ตาม ทุ่นที่ลึกแต่แคบอาจมีพฤติกรรมแตกต่างออกไป เค้าโครงหลายช่องหรือหลายส่วนจะเพิ่มพื้นที่ฉายทั้งหมดที่แคลมป์มองเห็น
หน้าผลิตภัณฑ์แสดงแรงดันลมเป่า 0.8 MPa ใช้ช่วงเวลาการผลิตจริงในการคำนวณ การระบายอากาศของแม่พิมพ์ อุณหภูมิหลอมเหลว รายละเอียดพื้นผิว และความหนาของผนัง สามารถเปลี่ยนแรงดันที่ต้องการได้ การทดสอบจากโรงงานควรบันทึกแรงดันที่ตั้งไว้และแรงดันทางเข้าเครื่องจักรที่มีอยู่
สภาพแฟลชเป็นหลักฐานที่มีประโยชน์ แฟลชที่เพิ่มขึ้นอาจชี้ไปที่แรงแยกที่มากเกินไป บริเวณที่หนีบสึกหรอ ปัญหาการจัดตำแหน่ง หรือวัสดุส่วนเกิน อย่าแก้ไขปัญหาแฟลชทุกปัญหาด้วยการเพิ่มแรงยึด ตรวจสอบแม่พิมพ์และดำเนินการร่วมกัน
ผู้จำหน่ายเครื่องจักรและผู้จำหน่ายแม่พิมพ์ควรอนุมัติการคำนวณหนึ่งครั้ง ใส่พื้นที่ที่ฉาย ความดันในกระบวนการ ความต้องการแคลมป์ และปัจจัยที่สันนิษฐานไว้ในไฟล์ทางเทคนิค ซึ่งจะช่วยป้องกันการอนุมัติสองครั้งที่แยกจากกันซึ่งขึ้นอยู่กับสมมติฐานที่แตกต่างกัน
ตรวจสอบการคำนวณอีกครั้งหากโครงร่างของช่องเปลี่ยนแปลง การเพิ่มส่วนที่สอง การย้ายเส้นแบ่งส่วน หรือการขยายแผงสามารถเปลี่ยนพื้นที่ฉายภาพได้ เม็ดมีดและการกระทำด้านข้างอาจเปลี่ยนแปลงวิธีปฏิกิริยาของแม่พิมพ์ การวาดแม่พิมพ์ขั้นสุดท้ายควรปิดการตรวจสอบนี้ แทนที่จะร่างแบบร่างผลิตภัณฑ์ในช่วงแรกๆ
กำหนดเลเยอร์วัสดุแทนที่จะอาศัยวลีคุณลักษณะ
หน้า KGB110A กล่าวว่าแพลตฟอร์มดังกล่าวสามารถจัดหาผลิตภัณฑ์แบบชั้นเดียวและยังสามารถสร้างโครงสร้างสองชั้นหรือหลายชั้นได้อีกด้วย ตารางข้อมูลจำเพาะสาธารณะเดียวกันนี้แสดงรายการสกรู 110 มม. หนึ่งตัวและมอเตอร์เครื่องอัดรีด 75 kW หนึ่งตัว โปรเจ็กต์แบบหลายเลเยอร์จึงต้องมีการเขียนแบบการกำหนดค่านอกเหนือจากตารางมาตรฐาน
เริ่มต้นด้วยเหตุผลของผลิตภัณฑ์สำหรับอีกชั้นหนึ่ง อาจเป็นการจัดวางสี วัสดุหลักรีไซเคิล หรืออุปสรรคในการใช้งาน ระบุวัสดุในแต่ละชั้นและอัตราส่วนเป้าหมาย ตรวจสอบความเข้ากันได้ อุณหภูมิในการประมวลผล และความแปรผันที่อนุญาต
จากนั้นขอแผนภาพเส้นทางหลอมละลาย ควรระบุเครื่องอัดรีด อะแดปเตอร์ ช่องส่วนหัว และจุดควบคุมทุกเครื่อง ข้อเสนอควรแสดงขนาดมอเตอร์ โหลดความร้อน การจัดการวัสดุ และยอดรวมสาธารณูปโภคที่แก้ไข ป้าย "หลายชั้น" ทั่วไปไม่ได้กำหนดอุปกรณ์นี้
งานเปลี่ยนแปลงจะเติบโตขึ้นตามเส้นทางวัสดุแต่ละเส้นทาง ปริมาณการล้าง การเข้าถึงการทำความสะอาด ลำดับสี และการแยกเศษจะส่งผลต่อเวลาปฏิบัติงาน หากสินค้าไม่ต้องการหลายชั้น ระบบพิเศษอาจเพิ่มงานโดยไม่สร้างมูลค่าให้กับผู้ซื้อ
ทิศทางชั้นเดียว
ใช้เรซินที่กำหนดเพียงหนึ่งเดียวเมื่อสามารถบรรลุประสิทธิภาพ สี และแผนการรีไซเคิลของผลิตภัณฑ์ด้วยโครงสร้างผนังเดียว
ทิศทางหลายชั้น
ขอการกำหนดค่าการอัดรีดร่วมเฉพาะโครงการเมื่อแต่ละเลเยอร์มีฟังก์ชันที่บันทึกไว้และช่วงการยอมรับ
คิงเกิลส์คู่มือการอัดรีดร่วมหลายชั้นอธิบายบทบาทของเลเยอร์และคำถามที่อยู่ใน RFQ
วางแผนเซลล์ทั้งหมดรอบเครื่องจักรขนาด 22 ตัน
ขนาดเครื่องที่เผยแพร่คือ 6.6 x 4.2 x 5.2 ม. น้ำหนักเครื่องคือ 22 ตัน ค่าเหล่านี้เริ่มต้นโครงร่างโรงงาน ไม่รวมถึงการเคลียร์บริการ บันได การจัดการแม่พิมพ์ อุปกรณ์เรซิน คอมเพรสเซอร์ ระบบทำความเย็น การนำออกหรือการตกแต่งขั้นสุดท้าย
ตรวจสอบเส้นทางแนวตั้งก่อน อาคารต้องมีความสูงเพียงพอสำหรับเครื่องจักร การเข้าถึงแท่น และการยกตามแผน ทำเครื่องหมายเส้นทางสำหรับหัวแม่พิมพ์และส่วนประกอบเครื่องอัดรีด หากการบำรุงรักษาจำเป็นต้องถอดค่าใช้จ่ายออก ยืนยันความจุของเครนและระยะขอเกี่ยวจากแบบร่างสุดท้าย
หน้า KGB110A เผยแพร่ 0.3 MPa และ 120 ลิตร/นาทีสำหรับน้ำหล่อเย็น เอกสารโครงการยังต้องการอุณหภูมิทางเข้า ขีดจำกัดการส่งคืน คุณภาพน้ำ การกรอง และขอบเขตของวงจร ตัวเลขการไหลที่ไม่มีอุณหภูมิไม่สามารถกำหนดขนาดระบบทำความเย็นได้
สำหรับอากาศอัด หน้านี้จะแสดง 0.8 MPa และ 1.8 m³/min ยืนยันความต้องการสูงสุดและค่าเฉลี่ย ขนาดตัวรับ จุดน้ำค้าง การกรอง และขนาดการเชื่อมต่อ เหตุการณ์ลมเป่าขนาดใหญ่สามารถดึงแรงกดดันลงได้เมื่อส่วนหัวมีขนาดเล็กเกินไป
หน้านี้มีป้ายกำกับว่า 52 ถึง 60 kW เป็นการใช้พลังงานโดยเฉลี่ย เนื่องจากกิโลวัตต์คือกำลัง ให้ถือเป็นการอ้างอิงกำลังปฏิบัติการที่เผยแพร่ไว้ อย่าแปลงเป็น kWh ต่อส่วนยูโรแมป 46.2เชื่อมโยงการวัดพลังงานที่เกี่ยวข้องกับผลิตภัณฑ์เข้ากับเครื่องจักร แม่พิมพ์ และผลิตภัณฑ์ที่กำหนดภายใต้สภาวะที่มั่นคง
ที่คู่มือยูทิลิตี้โรงงานครอบคลุมขอบเขตไฟฟ้า อากาศ น้ำ งานโยธา และการเข้าถึง ใช้แบบร่างการจัดเตรียมทั่วไปขั้นสุดท้ายแทนซองสาธารณะสำหรับการอนุมัติการติดตั้ง

พิสูจน์การกำหนดค่าด้วยการทดลองใช้ผลิตภัณฑ์แบบตรวจสอบย้อนกลับได้
การทดลองใช้งานจากโรงงานควรสร้างงานผลิตภัณฑ์ขึ้นใหม่ตามที่อธิบายไว้ในไฟล์ตัวอย่าง ต้องมีแม่พิมพ์ เรซิน และตัวเลือกหลักที่ได้รับอนุมัติ หากใช้สิ่งทดแทน ให้บันทึกความแตกต่างและจำกัดข้อสรุปตามนั้น
วางแผนลำดับตัวอย่างก่อนดำเนินการ หมายเลขชิ้นส่วนตามลำดับการขึ้นรูป กำหนดว่าการผลิตที่มั่นคงจะเริ่มต้นเมื่อใด และกรอบเวลาการวัดจะคงอยู่นานเท่าใด EUROMAP 46.2 ต้องการสภาพเครื่องจักรที่มั่นคงสำหรับวิธีการใช้พลังงานที่เกี่ยวข้องกับผลิตภัณฑ์ และบันทึกคุณภาพของผลิตภัณฑ์โดยเป็นส่วนหนึ่งของบริบทการทดสอบ
- ระบุการกำหนดค่าบันทึกหมายเลขเครื่อง ตัวเลือกหัว อุปกรณ์แม่พิมพ์ การแก้ไขแม่พิมพ์ ตัวควบคุม และระบบอัตโนมัติที่ติดตั้ง
- ตรวจสอบสูตรบันทึกเกรดเรซิน ซัพพลายเออร์ สี สารเติมแต่ง และเนื้อหาการลับคมจากวัสดุทดลองจริง
- แคปสูตรครับ.บันทึกอุณหภูมิ การตั้งค่าช็อต โปรไฟล์ผนัง การตั้งค่าการเป่า สภาพความเย็น และเวลาอัตโนมัติ
- ปิดสมดุลมวลชั่งน้ำหนักผลิตภัณฑ์ ทุกสตรีมที่ตัดแต่ง และปริมาณรวมทั้งหมด เปรียบเทียบกับพื้นฐานที่ยกมา
- วัดแผนที่ผนังใช้สถานที่ที่มีหมายเลขและวิธีการที่ตกลงกันไว้ ให้ค่าที่อ่านเชื่อมโยงกับหมายเลขตัวอย่างแต่ละหมายเลข
- ดำเนินการตรวจสอบการทำงานใช้เฉพาะการทดสอบและขีดจำกัดเฉพาะผลิตภัณฑ์ซึ่งเขียนไว้ในข้อกำหนดที่ได้รับอนุมัติเท่านั้น
- นับเอาท์พุตอย่างตรงไปตรงมาแยกวงจรแห้ง รอบรวม ชิ้นส่วนที่ยอมรับ การคัดแยกและหยุดตามระยะเวลาที่ตกลงกัน
- บันทึกสาธารณูปโภควัดพลังงาน อากาศ และน้ำตามขอบเขตที่กำหนดในขณะที่กำลังผลิตผลิตภัณฑ์ที่ได้รับการยอมรับ
- ปิดรายการที่เปิดอยู่ให้เจ้าของการเบี่ยงเบนแต่ละครั้ง การดำเนินการแก้ไข ข้อกำหนดหลักฐาน และวันครบกำหนด
อย่าเลือกเฉพาะส่วนที่ดีที่สุดสำหรับรายงาน เก็บลำดับที่แสดงความแปรผัน หากสูตรเปลี่ยนแปลง ให้เริ่มกลุ่มตัวอย่างใหม่ สิ่งนี้แยกการพัฒนากระบวนการออกจากหลักฐานการยอมรับ
เห็นด้วยกับเครื่องมือวัดก่อนการทดสอบ บันทึกความละเอียดของสเกล วิธีการวัดความหนา และสถานะการสอบเทียบที่ส่งผลต่อผลลัพธ์ ใช้เครื่องมือเดียวกันสำหรับลำดับตัวอย่าง หากผู้ซื้อและซัพพลายเออร์วัดผลด้วยวิธีที่แตกต่างกัน ให้เปรียบเทียบวิธีการเหล่านั้นก่อนที่จะตัดสินใจว่าชิ้นส่วนนั้นไม่เห็นด้วย
ผลลัพธ์ที่ล้มเหลวต้องมีบริบท เก็บการตั้งค่าที่เกี่ยวข้อง ประวัติการแจ้งเตือน หมายเลขตัวอย่าง และบันทึกการตรวจสอบ ชิ้นส่วนที่ได้รับการแก้ไขสามารถพิสูจน์การซ่อมแซมได้ แต่ไม่ควรลบส่วนเบี่ยงเบนก่อนหน้านี้ ประวัตินี้ช่วยให้ทีมตัดสินใจว่าการแก้ไขจะเสถียรหรือชั่วคราว
จัดเก็บข้อมูลดิบ รูปภาพ การส่งออกสูตรอาหาร และข้อมูลสรุปที่ลงนามไว้ด้วยกัน ที่คู่มือการทดสอบการยอมรับจากโรงงานให้ระเบียบปฏิบัติที่กว้างขึ้นสำหรับการตรวจสอบเครื่องจักร ผลิตภัณฑ์ และเอกสาร
ใช้สี่ประตูเพื่อตัดสินใจว่า KGB110A เหมาะกับหรือไม่
KGB110A อยู่ในรายชื่อเมื่อประตูหลักฐานสี่บานปิดลง ขั้นแรก แม่พิมพ์จะพอดีกับแท่นวาง ซองจดหมาย ช่วงความหนา และการเคลื่อนไหว ประการที่สอง หัวที่เลือกสามารถส่งพาริสันรวมพร้อมระยะการควบคุมที่เป็นประโยชน์ได้ ประการที่สาม การนำวัสดุกลับมาใช้ใหม่ช่วยสนับสนุนวงจรเป้าหมายด้วยวัสดุจริง ประการที่สี่ โรงงานสามารถจัดหาสาธารณูปโภคและการจัดการที่จำเป็นได้
ป้ายขนาด 160 ลิตรไม่สามารถแทนที่ประตูใดๆ ได้ ชิ้นส่วนที่ยาวอาจทำให้การตรวจสอบแม่พิมพ์ล้มเหลว ส่วนที่มีน้ำหนักมากอาจทำให้การตรวจสอบช็อตล้มเหลว รอบที่สั้นอาจทำให้การตรวจสอบการกู้คืนล้มเหลว โรงงานที่มีความสูงจำกัดอาจไม่ผ่านการตรวจสอบการติดตั้ง
เลื่อนกลุ่มเครื่องจักรลงเมื่อผลิตภัณฑ์และแม่พิมพ์มีขนาดเล็กลงมากและแพลตฟอร์มที่ใหญ่ขึ้นก็ไม่เพิ่มกำลังการผลิตที่เป็นประโยชน์ เลื่อนขึ้นหรือขอการกำหนดค่าอื่นเมื่อความต้องการการยิงรวม พื้นที่แม่พิมพ์ หรือแคลมป์เกินช่วงที่พิสูจน์แล้ว ที่ไกด์ KGB100B 120Lให้การตรวจสอบทางวิศวกรรมช่วงล่างที่อยู่ติดกัน
เสร็จสิ้นการเลือกด้วยเมทริกซ์ข้อกำหนดที่ลงนามแล้ว แต่ละบรรทัดควรระบุชื่อข้อมูลของผู้ซื้อ การกำหนดค่าที่เสนอ และหลักฐานที่จะพิสูจน์การปฏิบัติตามข้อกำหนด รายการที่ไม่รู้จักควรยังคงเปิดอยู่แทนที่จะถูกแทนที่ด้วยข้อสันนิษฐานของโบรชัวร์
รุ่นเครื่องจึงเป็นผลลัพธ์ของไฟล์ผลิตภัณฑ์ คำสั่งดังกล่าวทำให้ผู้ออกแบบแม่พิมพ์ ผู้ผลิตเครื่องจักร และผู้ซื้อได้รับข้อเท็จจริงเพียงชุดเดียว
คำถามที่พบบ่อย
เครื่องเป่าขวด KGB110A 160L มีไว้เพื่อผลิตภัณฑ์ใดบ้าง
หน้าผลิตภัณฑ์ของ Kinggle แสดงรายการถัง, เฟอร์นิเจอร์, ทุ่น, โป๊ะ, ของเล่น, ชิ้นส่วนรถยนต์ และสิ่งกีดขวางการจราจร เหล่านี้คือตระกูลแอปพลิเคชัน ผลิตภัณฑ์เฉพาะยังคงต้องมีการตรวจสอบความพอดีของแม่พิมพ์ มวลรวมพาริสัน ความต้องการแคลมป์ วัสดุ การทำความเย็น และการถอดออก
เหตุใดฉันจึงควรส่งตัวอย่างทางกายภาพและภาพวาด?
ภาพวาดจะกำหนดรูปทรงเรขาคณิตที่ได้รับอนุมัติ ในขณะที่ตัวอย่างจะช่วยให้ทีมวิศวกรตรวจสอบน้ำหนัก เส้นแบ่งส่วน ตัดแต่ง การกระจายตัวของผนัง และการจัดการ ใช้ทั้งสองอย่างเมื่อเป็นไปได้ การทดสอบการวาดและการเขียนควรควบคุมว่าตัวอย่างแตกต่างจากการออกแบบปัจจุบันหรือไม่
320 ชิ้น/ชม. เป็นผลผลิตของ KGB110A หรือไม่
ไม่ หน้า KGB110A ติดป้ายกำกับ 320 ชิ้น/ชม. ว่าเป็นรอบแห้ง ผลลัพธ์ที่ยอมรับจะต้องรวมถึงการกู้คืนการอัดขึ้นรูป การสร้าง parison การเป่า การทำความเย็น การนำออก การตัดแต่ง การคัดแยก และการนับหยุดด้วยแม่พิมพ์สำหรับการผลิตและเรซิน
ชิ้นส่วน PE สำเร็จรูป 15 กก. สามารถวิ่งบน KGB110A ได้หรือไม่
ตารางสาธารณะแสดงน้ำหนัก 9(15) กิโลกรัมเป็นข้อมูลอ้างอิงน้ำหนักสะสม PE ไม่ใช่กำลังการผลิตผลิตภัณฑ์สำเร็จรูป มวลรวมของพาริสันรวมผลิตภัณฑ์และแฟลชหรือส่วนตกแต่งทั้งหมด ยืนยันหัวที่เลือก เรซินพื้นฐาน และระยะขอบการดำเนินงาน จากนั้นพิสูจน์ผลลัพธ์ในการทดลองใช้ผลิตภัณฑ์
KGB110A มาตรฐานสร้างผลิตภัณฑ์หลายชั้นได้หรือไม่
รายละเอียดสินค้ากล่าวถึงโซลูชันชั้นเดียวและหลายชั้น ในขณะที่ตารางสาธารณะแสดงรายการสกรูหนึ่งตัวและมอเตอร์เครื่องอัดรีดหนึ่งตัว โปรเจ็กต์แบบหลายชั้นจำเป็นต้องมีการเขียนแบบ Melt-path รายการเครื่องอัดรีด การกำหนดค่าหัว ช่วงอัตราส่วนของชั้น และเอกสารอรรถประโยชน์ที่ได้รับการปรับปรุงแยกกัน
สิ่งที่ควรรวมอยู่ในการสอบถาม KGB110A?
ส่งแบบผลิตภัณฑ์ รูปถ่ายตัวอย่าง ขนาด น้ำหนักสุทธิ แผนที่ผนัง เรซิน ประมาณการตัดแต่ง การทดสอบคุณภาพ เป้าหมายเอาต์พุตที่ยอมรับ ข้อมูลแม่พิมพ์ และสาธารณูปโภคของโรงงาน Kinggle จึงสามารถยืนยันส่วนหัว พื้นที่ของแม่พิมพ์ การจัดเตรียมการอัดขึ้นรูป และแผนการรับได้
ส่งหลักฐานสินค้าไม่เฉพาะปริมาณ
แบ่งปันไฟล์ตัวอย่าง ข้อมูลแม่พิมพ์ เป้าหมายเอาต์พุต และสภาพโรงงานกับ Kinggle ทีมงานโครงการสามารถใช้ข้อเท็จจริงเหล่านั้นเพื่อยืนยันการกำหนดค่า KGB110A และกำหนดการทดลองใช้ผลิตภัณฑ์
ขอรับการตรวจสอบการกำหนดค่า KGB110Aแหล่งที่มาและเกณฑ์การทบทวน
- Kinggle เครื่องเป่าขวดแบบสะสม 160 ลิตร รุ่น KGB110A. ตำแหน่งผลิตภัณฑ์ ข้อมูลจำเพาะ และการใช้งานที่ระบุ ตรวจสอบเมื่อวันที่ 15 กันยายน 2026
- กระบวนการขายคิงเกิล. คำขอข้อมูลผลิตภัณฑ์และขั้นตอนการตรวจสอบที่ระบุ ตรวจสอบเมื่อวันที่ 15 กันยายน 2026
- คู่มือการใช้งาน Moog DigiPack III จัดทำโดย Kinggle. ไฟล์ผลิตภัณฑ์ที่จัดเก็บและการควบคุมความหนาของผนังที่ตั้งโปรแกรมไว้สำหรับเครื่องสะสมหรือเครื่องจักรต่อเนื่อง
- ยูโรแมป 46.2, เครื่องเป่าขวดพลาสติกแบบอัดรีด, การกำหนดการใช้พลังงานที่เกี่ยวข้องกับผลิตภัณฑ์. เวอร์ชัน 1.0 มกราคม 2014
หมายเหตุบรรณาธิการ:Kinggle เป็นผู้ผลิตและผู้จัดพิมพ์คู่มือนี้ ข้อมูลผลิตภัณฑ์จะแสดงเป็นข้อมูลที่เผยแพร่โดยบุคคลที่หนึ่ง ข้อกำหนดโครงการที่ลงนามและการทดลองที่เป็นพยานควรควบคุมเครื่องจักรที่สั่งซื้อ