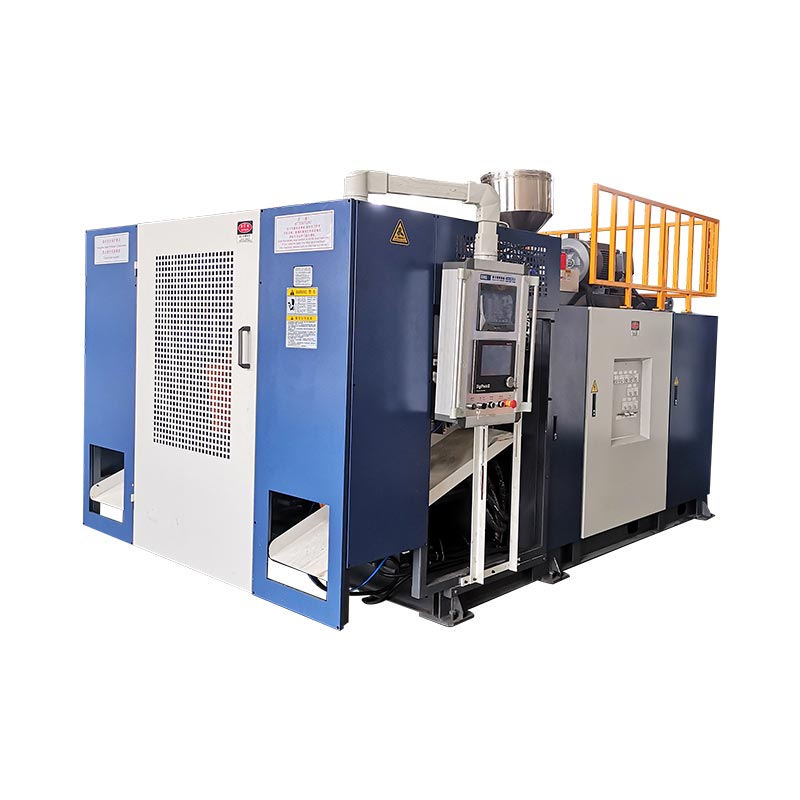
เครื่องเป่าพลาสติก IBC ขนาด 1,000 ลิตรสร้างภาชนะพลาสติกด้านใน ไม่ได้พิสูจน์ IBC ที่สมบูรณ์ด้วยตัวมันเอง เลือกและยอมรับเครื่องจักรโดยเทียบกับขวดด้านใน กรง พาเลท ฝาปิด ระบบวัสดุ แม่พิมพ์ การประกอบขั้นปลาย และการทดสอบบรรจุภัณฑ์ที่จำเป็น
ความจุขนาดใหญ่ทำให้โครงการ IBC ดูเหมือนแบบฝึกหัดขนาดเครื่องจักร งานยากอยู่ที่อินเทอร์เฟซ ช่องเปิดด้านบนต้องเป็นไปตามช่องปิด ทางออกด้านล่างจะต้องตรงกับทางเข้าของวาล์วและกรง ตัวแม่พิมพ์จะต้องวางบนพาเลทอย่างถูกต้อง กรงจะต้องปกป้องเต้ารับด้านในโดยไม่สร้างความเสียหายให้กับหน้าสัมผัส
คู่มือนี้จะเปลี่ยนอินเทอร์เฟซเหล่านั้นให้เป็นอินพุตของเครื่องและหลักฐานการทดสอบจากโรงงาน ใช้แพลตฟอร์ม IBC ขนาด 1,000 ลิตรของ Kinggle ในปัจจุบันเป็นข้อมูลอ้างอิงอุปกรณ์ที่เผยแพร่

สินค้าเป็นระบบประกอบชุดเดียว
ขวดด้านในพอดีกับกรง พาเลท วาล์ว และส่วนต่อเติม
ส่วนหัว โปรไฟล์พาริสัน แม่พิมพ์ และการระบายความร้อนทำให้แผนผังผนังได้รับการอนุมัติ
การนำออก การตัดแต่ง การประกอบ และการทดสอบช่วยให้ได้ผลลัพธ์ที่ยอมรับตามที่ต้องการ
การทดลองเชื่อมโยงแต่ละหน่วยที่ยอมรับเข้ากับวัสดุ การตั้งค่า การวัด และผลการทดสอบ
KGB1000L-IBCขณะที่ตารางข้อมูลจำเพาะใช้KGS1000L-IBC. แถวรอบการอบแห้งจะแสดงขึ้นด้วย150 ลิตรซึ่งไม่ใช่อัตราที่ใช้ได้ บทความนี้เรียกอุปกรณ์ว่าแพลตฟอร์ม Kinggle 1000L IBC จนกระทั่งหน้าสดและใบเสนอราคาใช้รหัสรุ่นที่ได้รับการยืนยันและหน่วยเอาต์พุตกำหนดว่าเครื่องเป่าพลาสติก IBC ขนาด 1000 ลิตรจ่ายอะไร
เครื่องเป่าขึ้นรูปทำให้ตัวเครื่องเป็นพลาสติก ในศัพท์เฉพาะของ IBC ตัวขวดนั้นมักเรียกว่าขวดด้านใน ภาชนะด้านใน ซับใน หรือภาชนะรองรับด้านใน ภาษาการค้นหาแตกต่างกันไปตามตลาด ข้อตกลงทางเทคนิคควรใช้คำควบคุมหนึ่งคำ
IBC แบบคอมโพสิตที่สมบูรณ์จะมีมากกว่าตัวแบบหล่อ โครงสร้างภายนอกอาจรวมถึงกรงโลหะและพาเลท ส่วนปิด ปะเก็น วาล์วปล่อยด้านล่าง ฉลาก และเครื่องหมายระบุทำให้บรรจุภัณฑ์สมบูรณ์ อุปกรณ์ประกอบและสถานีทดสอบอาจตั้งอยู่นอกเซลล์การขึ้นรูป
ความแตกต่างมีผลในทางปฏิบัติ ซัพพลายเออร์เครื่องจักรสามารถพิสูจน์กระบวนการขึ้นรูปและขนาดที่รวมอยู่ในการทดลองที่ตกลงกันไว้ได้ เจ้าของ IBC โดยสมบูรณ์จะต้องพิสูจน์ว่าส่วนประกอบที่ให้มาทั้งหมดทำงานร่วมกันได้ หากกรง พาเลท หรือวาล์วมาจากซัพพลายเออร์รายอื่น ผู้ซื้อจำเป็นต้องมีการควบคุมอินเทอร์เฟซระหว่างบริษัทต่างๆ
กฎของสหรัฐอเมริกาในปัจจุบันเป็นตัวอย่างที่ชัดเจน49 CFR 178.707อธิบายว่า IBC แบบคอมโพสิตนั้นเป็นบรรจุภัณฑ์ภายนอกที่แข็งและปิดล้อมภาชนะพลาสติกด้านใน ข้อความระบุว่าเต้ารับด้านในและบรรจุภัณฑ์ด้านนอกเป็นบรรจุภัณฑ์ที่รวมกันเป็นหนึ่งเดียว นอกจากนี้ยังระบุด้วยว่าเต้ารับด้านในไม่ได้มีไว้เพื่อทำหน้าที่กักเก็บโดยไม่มีบรรจุภัณฑ์ด้านนอก
กฎดังกล่าวเป็นกฎเฉพาะของตลาด แต่บทเรียนด้านวิศวกรรมก็ดำเนินไปด้วยดี อย่ายอมรับขวดด้านในแบบแยกส่วนหากผลิตภัณฑ์เชิงพาณิชย์เป็น IBC ที่ประกอบแล้ว นำกรงการผลิต พาเลท ฝาปิดด้านบน วาล์ว และปะเก็นมาไว้ในแผนการตรวจสอบคุณสมบัติ
ใบเสนอราคาควรระบุขอบเขตของผู้จำหน่ายเครื่องจักร ตั้งชื่อแม่พิมพ์ หุ่นยนต์ อุปกรณ์ทดสอบการรั่ว สายพานลำเลียง และเครื่องมือประกอบที่ให้มา ทำเครื่องหมายส่วนประกอบและบริการทั้งหมดที่ผู้ซื้อเป็นผู้จัดหา การวาดขอบเขตด้วยสีมีประโยชน์มากกว่ารายการ "อุปกรณ์เสริมมาตรฐาน" ที่ยาวเหยียด
ควบคุมขวดด้านใน กรง พาเลท และวาล์วด้านในด้วยภาพวาดเดียว
การวาดขวดด้านในไม่ควรหยุดอยู่ที่ขนาดด้านนอก ต้องแสดงให้เห็นว่าขวดมาบรรจบกับ IBC ที่เหลืออย่างไร สร้างภาพวาดการควบคุมอินเทอร์เฟซหนึ่งรายการโดยอ้างอิงถึงภาพวาดส่วนประกอบที่ได้รับอนุมัติ
เริ่มต้นที่ด้านบน บันทึกการเปิดเติม ส่วนต่อประสานของเกลียวหรือการปิด หน้าการซีล ระยะห่างของฝาปิด และการเข้าถึงกรง เพิ่มความสูงพื้นผิวด้านบนให้สัมพันธ์กับกรง ฝาปิดสามารถตอบสนองเกจของตัวเองได้ แต่ติดตั้งได้ยากเมื่อขวดด้านในสูงหรือต่ำเกินไป
ย้ายไปที่ทางออกด้านล่าง แสดงเส้นกึ่งกลางทางออก มุม ส่วนรองรับ การเชื่อมต่อวาล์ว และระยะห่างผ่านกรง รวมความสัมพันธ์ของพาเลท ขวดอุ่นอาจเปลี่ยนรูปร่างระหว่างการทำความเย็น ดังนั้นควรวัดส่วนต่อประสานหลังจากระยะเวลาการปรับสภาพที่ตกลงไว้
จัดทำแผนที่หน้าสัมผัสของกรง ทำเครื่องหมายรัศมีมุม โซนแผง และส่วนรองรับในพื้นที่ หน้าสัมผัสอาจเปลี่ยนแปลงได้เมื่อมีการจัดการหรือวางหน่วยที่เติมไว้ ขวดด้านในควรอยู่ในตำแหน่งที่ดีไซน์วางไว้ ไม่ควรพึ่งพาส่วนนูนโดยไม่ตั้งใจเพื่อรองรับ
| อินเทอร์เฟซ | หลักฐานที่ถูกควบคุม | การตัดสินใจเกี่ยวกับเครื่องจักรหรือแม่พิมพ์ |
|---|---|---|
| การเปิดและปิดด้านบน | เสร็จสิ้นการวาด ปิดผนึกหน้า ระยะห่างเกจและฝาปิด | อุปกรณ์จัดคอ การเป่า การระบายความร้อน และการตัดแต่ง |
| ทางออกด้านล่างและวาล์ว | เส้นกึ่งกลาง มุม ส่วนรองรับ ปะเก็น และการเข้าถึงกรง | การแทรกแม่พิมพ์ โปรไฟล์ผนังเฉพาะ การทำความเย็นและการตกแต่ง |
| กรงด้านนอก | ซองภายใน ตำแหน่งราง และโซนสัมผัสขวด | รูปทรงของขวด แผนผังผนัง และสภาพการปล่อย |
| พาเลทหรือฐาน | เรขาคณิตของตัวระบุตำแหน่ง พื้นผิวรองรับ และระยะห่างในการจัดการ | รูปร่างฐานของแม่พิมพ์ ส่วนรองรับแบบถอดออก และฟิกซ์เจอร์หลังการทำความเย็น |
| พื้นที่ติดฉลากและทำเครื่องหมาย | ความเรียบ ตำแหน่ง และการระบุตัวตนที่จำเป็น | พื้นผิวแม่พิมพ์ โปรไฟล์ผนัง และการจัดการปลายน้ำ |
ระบุหมายเลขแต่ละอินเทอร์เฟซ ใช้ตัวเลขเดียวกันในการเขียนแบบแม่พิมพ์ แผนการตรวจสอบ และรายงานการทดลองใช้ของโรงงาน เมื่อมิติหนึ่งล้มเหลว ทีมงานสามารถติดตามมิตินั้นไปยังเครื่องมือ การระบายความร้อน การถอด หรือการประกอบ โดยไม่ต้องโต้แย้งว่าการควบคุมการวาดแบบใด
คิงเกิลส์กระบวนการขายขอรูปถ่ายสินค้า แบบร่าง น้ำหนัก ขนาด วัสดุ ความหนา ผลลัพธ์ และความทนทานต่อสารเคมี สำหรับโครงการ IBC ให้เพิ่มกรง พาเลท วาล์ว และแบบปิดลงในบรรจุภัณฑ์นั้น
อ่านซองเครื่อง 1000 ลิตรที่เผยแพร่โดยไม่ต้องอ่านมากเกินไป
คิงเกิลส์หน้าผลิตภัณฑ์ IBC 1000Lให้ซองการเปรียบเทียบ โดยแสดงรายการประเภทตู้คอนเทนเนอร์สูงสุด 1,000 ลิตร เครื่องจักรขนาด 55 ตัน และเครื่องขนาด 9.5 x 5.1 x 6.5 ม. เค้าโครงสุดท้ายยังต้องการการเข้าถึง การบำรุงรักษา และพื้นที่เสริม
โต๊ะจับยึดสาธารณะมีค่า 1,000 kN, แท่นขนาด 1800 x 1600 มม. และขนาดแม่พิมพ์สูงสุด 1600 x 1500 มม. มีช่วงความหนาของแม่พิมพ์ตั้งแต่ 1200 ถึง 1400 มม. ตัวเลขเหล่านี้สนับสนุนการตรวจสอบความพอดีของแม่พิมพ์ตั้งแต่เนิ่นๆ พวกเขาไม่ได้แทนที่แบบร่างการประกอบแม่พิมพ์ที่สมบูรณ์
ส่วนการอัดขึ้นรูปประกอบด้วยสกรูขนาด 100 มม. สองตัวที่มีอัตราส่วน 32 L/D ความสามารถในการหลอมละลาย HDPE ที่เผยแพร่คือ 180 กก./ชม. ต่อสกรู ส่วนหัวดายแสดงรายการถังสะสม 45 ลิตร และน้ำหนักถังสะสม PE 33 กก.
| รายการที่เผยแพร่ | มูลค่าเว็บไซต์ | การตรวจสอบโครงการที่จำเป็น |
|---|---|---|
| คลาสคอนเทนเนอร์ | 1,000 ลิตร | ขวดด้านในที่ได้รับการอนุมัติ กระสุนรวม เชื้อรา และเส้นทางการกำจัด |
| ขนาดและน้ำหนักเครื่อง | 9.5 x 5.1 x 6.5 ม. 55 ตัน | การเขียนแบบ GA ขั้นสุดท้าย การวางรากฐาน การแยกการขนส่ง และแผนการยก |
| แรงหนีบ | 1,000 กิโลนิวตัน | พื้นที่ที่ฉาย แรงดันลม การบีบออก และระยะขอบ |
| ขนาดแม่พิมพ์สูงสุด | 1600 x 1500 มม | แม่พิมพ์แบบเต็ม ท่อร่วม ท่อ ชิ้นส่วนที่เคลื่อนไหว และระยะห่างของหุ่นยนต์ |
| ความหนาของแม่พิมพ์ | 1200 ถึง 1400 มม | สแต็คปิดและส่วนต่อประสานแท่นวาง |
| สกรู | 100 มม. x 2; 32 ลิตร/วัน | โครงสร้างชั้น เกรดเรซิน และเส้นทางการหลอมตามคำสั่งจริง |
| เผยแพร่กำลังการผลิต HDPE ละลาย | 180 กก./ชม. x 2 | การฟื้นตัวอย่างมั่นคงด้วยสูตรที่ได้รับอนุมัติ |
| การอ้างอิงแบบสะสม | 45 ลิตร; พีอี 33 กก | มวลรวมพาริสัน ปริมาณสำรอง พื้นฐานเรซิน และโปรไฟล์ |
| เป่าลม | 0.8 เมกะปาสคาล; 2 ลบ.ม./นาที | อัตราการไหลสูงสุด ตัวรับ คุณภาพอากาศ และความดันที่ตัวเครื่อง |
| น้ำหล่อเย็น | 0.3 เมกะปาสคาล; 120 ลิตร/นาที | อุณหภูมิ โหลดความร้อน คุณภาพน้ำ และความสมดุลของวงจร |
| การอ้างอิงอำนาจที่เผยแพร่ | เฉลี่ย 110 ถึง 150 กิโลวัตต์ | ขอบเขตการวัด ผลิตภัณฑ์ การตั้งค่า และเอาต์พุตที่ยอมรับ |
แถววงจรแห้งของหน้าแสดงอยู่ในปัจจุบัน150 ลิตร. ลิตรไม่ใช่อัตรารอบ อย่าเปลี่ยนแถวนั้นเป็น 150 ชิ้นต่อชั่วโมงหรืออ้างสิทธิ์ในผลลัพธ์อื่น ขอให้ Kinggle ยืนยันหมายเลขและหน่วยที่ต้องการในใบเสนอราคา
แต่ละแถวจะตอบคำถามแคบๆ หนึ่งข้อ ความกว้างของแม่พิมพ์สูงสุดไม่ได้พิสูจน์ระยะห่างของหุ่นยนต์ มวลสะสมไม่ได้พิสูจน์น้ำหนักขวดด้านในที่เสร็จแล้ว ตัวเลขความจุหลอมไม่เท่ากับเอาต์พุตที่ยอมรับ เชื่อมต่อแถวต่างๆ ผ่านผลิตภัณฑ์ที่ได้รับอนุมัติและแผนการทดลองใช้
ขอตารางการโหลดที่เชื่อมต่อด้วย แถวมอเตอร์และเครื่องทำความร้อนอธิบายถึงส่วนประกอบหลัก แต่โหลดที่ติดตั้งขั้นสุดท้ายอาจรวมถึงส่วนควบคุม ปั๊ม หุ่นยนต์ การจัดการวัสดุ และตัวช่วยที่สั่งซื้อ
สร้างการตัดสินใจแบบสะสมจากความสมดุลของมวลที่วัดได้
ขวดด้านในที่เสร็จแล้วเป็นเพียงส่วนหนึ่งของแต่ละช็อตเท่านั้น Parison ยังสร้างแฟลชด้านบน หางด้านล่าง ตัดแต่งทางออก และเศษกระบวนการอื่น ๆ ตัวสะสมจะต้องจัดหา parison ทั้งหมดภายใต้เกณฑ์วัสดุที่ได้รับอนุมัติ
ชั่งน้ำหนักตัวอย่างการผลิตที่ทราบ หากมี ถอดตัวปิด วาล์ว และชิ้นส่วนที่ประกอบแยกกันออก จากนั้นชั่งน้ำหนักหรือประมาณสตรีมการตัดแต่งแต่ละรายการ เก็บค่าประมาณไว้โดยเชื่อมโยงกับการออกแบบแม่พิมพ์และแบบบีบที่เสนอ
เต้ารับด้านในที่เสร็จแล้ว + แฟลชด้านบน + ส่วนท้ายด้านล่าง + แผ่นปิดทางออก + เศษแม่พิมพ์อื่น ๆ
เปรียบเทียบผลลัพธ์นี้กับข้อมูลอ้างอิงน้ำหนักสะสม PE 33 กก. ที่เผยแพร่ อย่าเปรียบเทียบน้ำหนักสำเร็จรูปเพียงอย่างเดียว โครงการยังต้องการสำรองการดำเนินงานด้วย การจัดเรียงเรซิน สี และชั้นที่เลือกอาจเปลี่ยนแปลงพื้นฐานมวลที่มีประโยชน์
Volume สร้างการตรวจสอบอีกครั้ง หน้านี้แสดงรายการถังสะสมขนาด 45 ลิตร ความสัมพันธ์ระหว่างปริมาตรและมวลขึ้นอยู่กับการหลอมละลายจริงและคำจำกัดความของผู้ผลิต อย่าแปลง 45 ลิตรเป็นน้ำหนักผลิตภัณฑ์สำเร็จรูปโดยตรงโดยไม่ได้รับการคำนวณจากซัพพลายเออร์
เวลาในการคายประจุของตัวสะสมมีความสำคัญเนื่องจาก parison ที่ยาวและหนักสามารถลดลงได้ ส่วนหัวจะต้องส่ง parison ที่ตั้งโปรแกรมไว้ก่อนที่แรงโน้มถ่วงจะเปลี่ยนการกระจายตัวของผนังจนเกินกว่าจะควบคุมได้ บันทึกช่วงเวลาการคายประจุ สภาพการหลอมเหลว และโปรไฟล์ช่องว่างแม่พิมพ์ระหว่างการทดลอง
การฟื้นตัวก็มีความสำคัญเช่นกัน เครื่องอัดรีดทั้งสองจะต้องเตรียมช็อตถัดไปภายในวงจรการผลิต เปรียบเทียบเวลาฟื้นตัวที่วัดได้กับงานทำความเย็นและดาวน์สตรีม อัตราการหลอมละลายของแค็ตตาล็อกที่สูงไม่สามารถช่วยได้หากระบบวัสดุที่ได้รับอนุมัติฟื้นตัวช้าหรือเซลล์ดาวน์สตรีมเต็มแล้ว
ใช้บันทึกจำนวนมากกับ Kinggle'sคู่มือการเขียนโปรแกรมปารีส. มวลจะบอกคุณว่ามีวัสดุเข้าสู่แม่พิมพ์มากน้อยเพียงใด แผนที่ติดผนังแสดงว่าวัสดุนั้นไปอยู่ที่ไหน
เขียนงานให้ทุกชั้นก่อนสั่งเครื่องอัดรีดสองเครื่อง
หน้าผลิตภัณฑ์จะอธิบายการผลิตแบบหลายชั้นและแสดงรายการเครื่องอัดรีดสองเครื่อง นั่นคือหลักฐานของแพลตฟอร์มหลายสตรีม ไม่ใช่ข้อกำหนดเฉพาะของเลเยอร์ที่สมบูรณ์
เขียนฟังก์ชันของแต่ละเลเยอร์ ชั้นหนึ่งอาจจัดให้มีพื้นผิวสัมผัสที่ควบคุมได้ อีกเครื่องหนึ่งอาจมีการลับคมในกระบวนการที่ได้รับอนุมัติ สีหรือสารป้องกันรังสียูวีอาจอยู่ในกระแสที่กำหนด การออกแบบที่แน่นอนขึ้นอยู่กับผลิตภัณฑ์ เนื้อหา ตลาด และโปรแกรมการทดสอบที่ได้รับอนุมัติ
จากนั้นกำหนดวัสดุที่ได้รับอนุญาต ตั้งชื่อเกรดเรซิน มาสเตอร์แบทช์ สารเติมแต่ง และแหล่งที่มาของการลับคม บันทึกว่าการบดซ้ำมาจากกระบวนการผลิตเดียวกันหรือไม่ อย่าใช้คำว่า "รีไซเคิล" แทนข้อกำหนดเฉพาะของวัสดุควบคุม
ข้อกำหนดปัจจุบันของสหรัฐอเมริกาแสดงให้เห็นว่าเหตุใดจึงมีความสำคัญ มาตรา 178.707 กำหนดให้ทราบข้อมูลจำเพาะเกี่ยวกับพลาสติกสำหรับเต้ารับด้านในแบบคอมโพสิตของ IBC นอกจากนี้ยังจำกัดวัสดุที่ใช้แล้วเว้นแต่จะได้รับการอนุมัติ ในขณะเดียวกันก็อนุญาตให้มีสารตกค้างในการผลิตหรือการลับคมจากกระบวนการผลิตเดียวกันภายใต้เงื่อนไขที่ระบุไว้ ตลาดอื่นๆ อาจใช้กฎที่แตกต่างกัน
อัตราส่วนเลเยอร์ต้องมีเป้าหมายและระยะการทำงาน ระบุว่าจะกำหนดและตรวจสอบอัตราส่วนอย่างไร บันทึกการป้อนแบบกราวิเมตริก การตรวจสอบเอาท์พุตของเครื่องอัดรีด หรือการวิเคราะห์ส่วนแบบทำลายอาจสนับสนุนแผนการควบคุม เลือกวิธีการก่อนการทดลองใช้จากโรงงาน
การวาดหัวควรแสดงเส้นทางที่หลอมละลาย ระบุว่าเครื่องอัดรีดตัวใดที่ป้อนแต่ละชั้น บันทึกจำนวนตอนและลำดับที่แม่พิมพ์ เพิ่มขั้นตอนการล้างและเปลี่ยนวัสดุ หากโครงการจะดำเนินการทั้งผลิตภัณฑ์ชั้นเดียวและหลายชั้น ให้กำหนดขั้นตอนการแปลงและการตรวจสอบการยอมรับ
คำอธิบายเครื่อง
สกรูขนาด 100 มม. สองตัวที่เผยแพร่และข้อความหลายชั้นแสดงทิศทางของแท่น พวกเขาไม่ได้กำหนดฟังก์ชันหรืออัตราส่วนของเลเยอร์ที่ได้รับคำสั่ง
ข้อกำหนดโครงการ
แผนภาพชั้นจะตั้งชื่อการไหลของวัสดุ ฟังก์ชัน อัตราส่วนเป้าหมาย ช่วงที่อนุญาต วิธีการตรวจสอบ และกฎการควบคุมการเปลี่ยนแปลง
อย่ารับประกันว่าจะมีต้นทุนที่ต่ำลงหรืออายุการใช้งานยาวนานขึ้นจากการก่อสร้างหลายชั้นโดยไม่มีสูตรและหลักฐานการทดสอบที่ได้รับอนุมัติ ผลลัพธ์เหล่านั้นขึ้นอยู่กับวัสดุที่เลือก การจัดจำหน่าย และการออกแบบ IBC สำเร็จรูป
ตรวจสอบเส้นทางของแม่พิมพ์ แคลมป์ และพาริสันเป็นระบบกลไกเดียว
แม่พิมพ์ขนาด 1,000 ลิตรใช้พื้นที่มากกว่าความกว้างและความสูงของแค็ตตาล็อก ประกอบด้วยท่อร่วมหล่อเย็น ท่อ อุปกรณ์คอ ช่องทางออก พื้นที่หนีบ จุดยก และรายละเอียดที่เคลื่อนไหวใดๆ หุ่นยนต์และขวดด้านในที่ร้อนจำเป็นต้องมีเส้นทางการถอดที่ชัดเจน
วางซ้อนภาพวาดแม่พิมพ์ที่สมบูรณ์บนภาพวาดแท่นวาง ตรวจสอบคันผูก เส้นศูนย์กลางการหนีบ อุปกรณ์เป่า และการเชื่อมต่อบริการ ตรวจสอบความหนาที่ปิดและลำดับการเปิด แม่พิมพ์สามารถใส่ระหว่างแท่นวางได้และยังคงกีดขวางท่อหรือการเคลื่อนที่ของหุ่นยนต์
การเลือกแคลมป์ควรใช้พื้นที่ฉายภาพและแรงดันลมเป่า 1000 kN ที่เผยแพร่เป็นการอ้างอิงหน้าเครื่องจักร สอบถามการคำนวณโครงการ รวมแรงบีบออกและระยะขอบที่ระบุไว้ จอแบนขนาดใหญ่สามารถสร้างพื้นที่ฉายภาพที่ต้องการได้ แม้ว่าขวดด้านในจะเบาเมื่อเทียบกับปริมาตรก็ตาม
เส้นทาง Parison ต้องการความสนใจเท่ากัน ยืนยันเส้นกึ่งกลางแม่พิมพ์ ความยาวการระบาย การจับยึดแม่พิมพ์ และลำดับการปิด กรงขังยาวสามารถแกว่งหรือยืดออกได้ก่อนที่จะถูกจับ โปรไฟล์ต้องคำนึงถึงไหล่ มุม โซนทางออก และฐานด้วย
บริเวณที่หยิกต้องใช้วัสดุเพียงพอในการเชื่อม แต่วัสดุส่วนเกินจะเพิ่มการตัดแต่งและการระบายความร้อน ช่องจ่ายไฟต้องมีการควบคุมภายในเครื่อง ช่องเปิดด้านบนต้องมีรูปทรงที่มั่นคงในการปิด คุณลักษณะเหล่านี้อยู่ในแผนที่ติดผนังที่มีหมายเลขกำกับอยู่
การระบายอากาศและการตกแต่งพื้นผิวส่งผลต่อการหลุดออกและรูปลักษณ์ กรงอาจซ่อนแผงบางส่วนไว้ แต่ไม่สามารถซ่อมแซมข้อบกพร่องที่ขึ้นรูปได้ ตรวจสอบบริเวณหน้าสัมผัสและฉลากทั้งหมดที่ยังคงใช้งานได้หลังการประกอบ
คิงเกิลส์คู่มือการออกแบบแม่พิมพ์ครอบคลุมความพอดี การหนีบ การระบายอากาศ และการระบายความร้อน ใช้กับแบบประกอบขั้นสุดท้าย ไม่ใช่รายการตรวจสอบแม่พิมพ์ทั่วไป
อนุมัติแม่พิมพ์หลังจากที่ซัพพลายเออร์เครื่องจักร ผู้สร้างแม่พิมพ์ ซัพพลายเออร์กรง และเจ้าของ IBC เห็นด้วยกับอินเทอร์เฟซเท่านั้น บันทึกการแก้ไขแบบร่างที่ได้รับอนุมัติแต่ละรายการในไฟล์การซื้อ
ปกป้องรูปทรง IBC ผ่านการทำความเย็น การกำจัด และการปรับสภาพ
พื้นผิวขนาดใหญ่ยังคงเคลื่อนที่ต่อไปหลังจากที่แม่พิมพ์เปิดออก ขวดด้านในอาจดูยอมรับได้เมื่อปล่อยและลอยในขณะที่เย็นตัวลง การเคลื่อนไหวดังกล่าวสามารถเปลี่ยนความสูงของการปิด ตำแหน่งวาล์ว หรือหน้าสัมผัสของกรงได้
ออกแบบวงจรทำความเย็นรอบโซนความร้อน ไหล่ มุม คอ ส่วนเสริมทางออก และส่วนรองรับฐานอาจต้องการการไหลที่แตกต่างกัน ตั้งชื่อแต่ละวงจรบนแบบแม่พิมพ์ เพิ่มอุณหภูมิทางเข้าและการไหลเป้าหมาย การอ่านค่าแรงดันเพียงครั้งเดียวไม่สามารถพิสูจน์การระบายความร้อนที่สมดุลได้
วัดเงื่อนไขการจัดหาและการคืนสินค้าระหว่างการทดลอง ตรวจสอบการไหลในแต่ละวงจรที่ระบบอนุญาต บันทึกอุณหภูมิแม่พิมพ์ ณ ตำแหน่งที่ตกลงกัน หากโซนใดโซนหนึ่งยังคงร้อนอยู่ อย่าซ่อนโซนนั้นโดยขยายเวลาทั้งหมดออกไปโดยไม่ตรวจสอบวงจร
ส่วนรองรับการถอดออกเป็นส่วนหนึ่งของการระบายความร้อน กำหนดตำแหน่งที่หุ่นยนต์จับและตำแหน่งที่ขวดตกลง แผงอุ่นอาจเสียรูปภายใต้มือจับแคบหรือรางสายพานลำเลียง ทางออกด้านล่างจะต้องหลีกเลี่ยงการกระแทก ฐานควรได้รับการรองรับในขณะที่ชิ้นส่วนมีความแข็งแรงในการจัดการ
ตั้งเวลาการปรับสภาพก่อนการตรวจสอบมิติ ระบุสภาพแวดล้อมเมื่อเป็นเรื่องสำคัญ ใช้เวลาเท่ากันสำหรับตัวอย่างทดลองและการตรวจสอบการผลิต การวัดขวดหนึ่งร้อนและเย็นอีกขวดทำให้เกิดเสียงรบกวนที่ดูเหมือนกระบวนการเคลื่อนตัว
หน้าผลิตภัณฑ์แสดงรายการ 0.3 MPa และ 120 ลิตร/นาที เป็นข้อมูลอ้างอิงน้ำหล่อเย็น ตัวเลขเหล่านี้ช่วยวางแผนการเชื่อมต่อ ไม่ได้ระบุอุณหภูมิของน้ำหรือความสามารถในการขจัดความร้อนทั้งหมด สอบถามโหลดความร้อนของเครื่องจักรและแม่พิมพ์
ติดตามเวลาการทำความเย็นเทียบกับคุณภาพ คิงเกิลส์คู่มือรอบเวลาแยกการระบายความร้อน การคืนสภาพ และการจัดการออกจากกัน เป้าหมายที่มีประโยชน์คือวงจรเสถียรที่สั้นที่สุดซึ่งตรงตามมิติและแผนการทำงาน
พิสูจน์ขวดขึ้นรูปกับกรงการผลิต พาเลท และชิ้นส่วนวาล์ว
ใช้ส่วนประกอบที่มีจุดประสงค์ในการผลิตในระหว่างการตรวจสอบคุณสมบัติ กรงต้นแบบหรือพาเลทที่ดัดแปลงด้วยมือสามารถซ่อนข้อผิดพลาดของอินเทอร์เฟซได้ บันทึกซัพพลายเออร์ หมายเลขชิ้นส่วน และการแก้ไขสำหรับส่วนประกอบแต่ละชิ้น
เริ่มต้นด้วยแบบแห้ง วางขวดด้านในปรับอากาศไว้ในกรงและพาเลท ตรวจสอบหน้าสัมผัสของตัวระบุตำแหน่ง ระยะห่างของแผง ทางเข้าช่องเปิดด้านบน และตำแหน่งทางออก ติดตั้งวาล์วและฝาปิดด้านบนด้วยเครื่องมือและวิธีการแรงบิดที่กำหนดไว้ตามความเหมาะสม
วัดหน่วยประกอบที่อินเทอร์เฟซ อย่าทำซ้ำทุกมิติที่ขึ้นรูป มุ่งเน้นไปที่สิ่งที่ควบคุมการบรรจุ การระบาย การจัดการ การวางซ้อน และการเตรียมการทดสอบ ใช้เกจ go หรือ no-go ซึ่งจะช่วยลดการตัดสินใจของผู้ปฏิบัติงาน
ตรวจสอบการสัมผัสหลังการจัดการ ยกหรือเคลื่อนย้ายเครื่องด้วยวิธีที่ได้รับอนุมัติ มองหาเครื่องหมายใหม่ จุดกดดันในพื้นที่ หรือการเคลื่อนไหว ขวดและกรงด้านในควรใช้งานได้ตามที่ออกแบบไว้ ไม่ใช่แค่พอดีขณะอยู่กับที่เท่านั้น
| การตรวจสอบการประกอบ | สิ่งที่จะบันทึก | การเชื่อมต่อกระบวนการที่เป็นไปได้ |
|---|---|---|
| การใส่กรง | การกวาดล้าง การรบกวน การวางแนว และวิธีการแทรก | ขนาดของร่างกาย การระบายความร้อน การเสียรูปเมื่อนำออก |
| ที่นั่งพาเลท | รองรับการสัมผัส การโยก ความพอดีของตัวระบุตำแหน่ง และความสูงของทางออก | รูปร่างฐาน ส่วนรองรับความเย็น และส่วนแทรกของแม่พิมพ์ |
| ปิดด้านบน | ผลเกจ หน้าซีล และความสูงที่ติดตั้ง | เครื่องมือคอ การเล็ม การหดตัว และการจัดการ |
| วาล์วล่าง | เส้นกึ่งกลาง มุม สภาพของปะเก็น และการเข้าถึงกรง | การแทรกช่องจ่าย การกระจายและการตกแต่งผนัง |
| หน่วยที่เสร็จสมบูรณ์ | การระบุตัวตน สภาพการมองเห็น และการแก้ไขส่วนประกอบที่ตรวจสอบย้อนกลับได้ | การควบคุมการประกอบและการตรวจสอบขั้นสุดท้าย |
การทดสอบการรั่วควรใช้การตั้งค่าที่ได้รับอนุมัติ กำหนดส่วนประกอบที่จะติดตั้ง ตัวกลางทดสอบ แรงดันหรือสุญญากาศ การรักษาเสถียรภาพ ระยะเวลา และกฎการปฏิเสธ วิธีการจะต้องตรงกับโปรแกรมผลิตภัณฑ์ที่เกี่ยวข้อง การตรวจสอบพื้นที่ปฏิบัติงานอย่างรวดเร็วไม่ได้แทนที่การทดสอบอย่างเป็นทางการโดยอัตโนมัติ
เก็บชุดประกอบที่ได้รับอนุมัติหนึ่งชุดไว้เป็นตัวอย่างขอบเขต ถ่ายภาพอินเทอร์เฟซ จัดเก็บสูตรการขึ้นรูป ล็อตวัสดุ การแก้ไขกรง การแก้ไขพาเลท ข้อมูลวาล์วและการปิดพร้อมกับบันทึกตัวอย่าง
แยก FAT ของเครื่องออกจากการอนุมัติประเภทการออกแบบ IBC โดยสมบูรณ์
การทดสอบการยอมรับของโรงงานจะพิสูจน์ว่าเซลล์การขึ้นรูปตามคำสั่งเทียบกับผลิตภัณฑ์และเงื่อนไขที่ตกลงกันไว้ ไม่อนุญาตให้มีการอนุมัติ IBC, สารเติมหรือตลาดทุกรายการ
ที่UNECE UN Model กฎระเบียบ ฉบับที่ 24เป็นสิ่งพิมพ์อ้างอิงระดับโลกฉบับปัจจุบันประจำปี 2025 บทที่ 6.5 กล่าวถึงการสร้างและการทดสอบ IBC กฎระดับชาติและกฎกิริยาอาจใช้ฉบับเฉพาะหรือข้อกำหนดเพิ่มเติม ยืนยันหน่วยงานที่เกี่ยวข้องและเส้นทางการทดสอบที่ผ่านการรับรองก่อนที่จะหยุดแผนการตรวจสอบ
อย่าเริ่มต้นด้วยความสูงเพียงหยดเดียวที่พบในออนไลน์ ประเภทการออกแบบ วัสดุ ปริมาณที่ต้องการ กลุ่มการบรรจุ การเตรียม การปรับสภาพ การปิด และลำดับการทดสอบที่สมบูรณ์จะส่งผลต่อโปรแกรม หน่วยงานผู้มีอำนาจหรือห้องปฏิบัติการที่มีคุณสมบัติเหมาะสมควรกำหนดหลักฐานที่จำเป็น
คุณสมบัติของเครื่องจักรควรสร้างหลักฐานต้นทางที่เป็นประโยชน์ บันทึกข้อมูลจำเพาะของวัสดุ การจัดเรียงชั้น มวลรวมและมวลสุทธิ แผนที่ผนัง ขนาด ผลลัพธ์การรั่วไหล การแก้ไขสูตรและส่วนประกอบ เก็บตัวอย่างจากล็อตที่ทดสอบ ข้อมูลนี้ช่วยเชื่อมโยงกระบวนการผลิตกับการทดสอบบรรจุภัณฑ์ในภายหลัง
แยกเอกสารสามฉบับ รายงาน FAT ของเครื่องจักรครอบคลุมถึงประสิทธิภาพของการสร้างและกระบวนการ รายงานคุณสมบัติการประกอบครอบคลุมถึงกรง พาเลท วาล์ว และขนาดที่พอดี รายงานการทดสอบตามกฎระเบียบครอบคลุมประเภทการออกแบบที่เกี่ยวข้อง รายงานแต่ละฉบับควรระบุขอบเขตและข้อจำกัดของตน
การควบคุมการผลิตดำเนินต่อไปหลังจากได้รับอนุมัติ จัดการการเปลี่ยนแปลงของเรซิน เม็ดสี สารยับยั้ง การบดซ้ำ อัตราส่วนชั้น แม่พิมพ์ การปิด วาล์ว กรง และพาเลท ผ่านระบบคุณภาพที่ได้รับอนุมัติ การเปลี่ยนแปลงเล็กน้อยอาจส่งผลต่อพื้นฐานที่ใช้ในการทดสอบ
สำหรับสายการบรรจุภัณฑ์ที่มีการควบคุมขนาดเล็กคู่มือเซลล์ดรัมเคมี KGB200L/LPแสดงความแตกต่างเดียวกันระหว่างหลักฐานเครื่องจักรและการอนุมัติบรรจุภัณฑ์
วัดเอาต์พุตที่ประตูเซลล์สุดท้ายที่ยอมรับ
หน้าผลิตภัณฑ์ปัจจุบันไม่ได้ระบุอัตราการผลิตที่ใช้งานได้ แถวของวงจรแห้งจะปรากฏขึ้น150 ลิตรดังนั้นบทความนี้จึงไม่ได้สรุปจำนวนหน่วยต่อชั่วโมง โปรเจ็กต์นี้ต้องการเป้าหมายผลลัพธ์ที่ได้รับการยอมรับโดยพิจารณาจากขวดด้านในจริงและเซลล์ที่สมบูรณ์
เลือกขอบเขตเอาต์พุตก่อน ขวดด้านในที่ขึ้นรูปต่อชั่วโมงจะวัดเซลล์การขึ้นรูป IBC ที่ประกอบและทดสอบการรั่วไหลต่อชั่วโมงจะวัดค่าระบบที่ใหญ่กว่า ตัวเลขทั้งสองนั้นมีประโยชน์ แต่ไม่ควรแชร์ป้ายกำกับเดียวกัน
ขวดชั้นในผ่านการตรวจสอบการขึ้นรูปตามที่ตกลงไว้ ۞ นาทีที่สังเกต x 60
หน่วยที่ประกอบผ่านประตูสุดท้ายที่ตกลงกัน ไว้ที่ นาทีที่สังเกต x 60
นับการเริ่มต้น ปฏิเสธ และหยุดทั้งหมด จำแนกสาเหตุ. การกู้คืนการอัดขึ้นรูป การทำความเย็น การจัดการหุ่นยนต์ การตัดแต่ง การใส่กรง การติดตั้งวาล์ว และการทดสอบการรั่วไหล สามารถกำหนดอัตราเซลล์ได้ เกตที่เสถียรช้าที่สุดจะกำหนดเอาต์พุตที่เสร็จสมบูรณ์
ความต้องการวัสดุควรใช้มวลรวมช็อตและเหตุการณ์การขึ้นรูป น้ำหนักขวดด้านในที่เสร็จแล้วพลาดการตัดแต่งและการสูญเสียการเริ่มต้น รายงานกิโลกรัมรวมต่อขวดที่ยอมรับรวมทั้งจำนวนชิ้นต่อชั่วโมง
พลังงานต้องการขอบเขตเดียวกัน Kinggle เผยแพร่ 110 ถึง 150 kW เป็นข้อมูลอ้างอิงกำลังเฉลี่ยสำหรับแพลตฟอร์ม ไม่ใช่ kWh ต่อ IBC บันทึกจุดการวัดที่เลือก สถานะการผลิต ระยะเวลาการทำงาน และจำนวนที่ยอมรับ ที่คู่มือการวัดพลังงานอธิบายความแตกต่างนั้น
ใช้การทดลองใช้ที่นานพอที่จะเปิดเผยการกู้คืนและคิวดาวน์สตรีม การระเบิดสั้นๆ อาจแสดงการเคลื่อนไหวของเครื่องจักร แต่พลาดการเคลื่อนตัวของวัสดุ ความไม่สมดุลของการทำความเย็น หรือการสะสมของกรง
แดชบอร์ดที่มีประโยชน์ประกอบด้วยขวดขึ้นรูปที่ยอมรับ IBC ที่สมบูรณ์ที่ยอมรับ ผลผลิตที่ผ่านครั้งแรก กิโลกรัมรวมต่อขวดที่ยอมรับ มวลตัดแต่ง รอบเฉลี่ย เวลาหยุดทำงานที่นับได้ และพลังงานต่อหน่วยที่ยอมรับ กำหนดคำศัพท์แต่ละคำในโปรโตคอลการยอมรับ
วางแผนอาคารตามแบบร่างการจัดทั่วไปในปัจจุบัน
เครื่องจักรขนาด 55 ตันต้องการพื้นที่มากกว่าพื้น อาคารต้องรองรับการติดตั้ง การบำรุงรักษา การเคลื่อนย้ายวัสดุ และการเข้าถึงอย่างปลอดภัย เริ่มต้นด้วยภาพวาดการจัดเตรียมทั่วไปในปัจจุบันของซัพพลายเออร์สำหรับการแก้ไขที่สั่งซื้อ
ตารางสาธารณะแสดงรายการเครื่องจักรขนาด 9.5 x 5.1 x 6.5 ม. การวาดหน้าผลิตภัณฑ์จะแสดงขนาดของตัวเอง ถือว่าภาพวาดเป็นข้อมูลอ้างอิงด้วยภาพจนกว่า Kinggle จะยืนยันว่าการแก้ไขภาพวาดใดตรงกับคำพูด อย่าใช้ภาพเว็บเพื่อออกแบบรากฐาน

ทำเครื่องหมายเส้นทางแม่พิมพ์ รวมถึงขนาดประตู ความจุของพื้น ความสูงของตะขอเครน จุดยก และการจัดเก็บ แสดงพื้นที่ดึงสกรูและการเข้าถึงหัวสะสม เพิ่มบันไดที่ปลอดภัยและการเข้าถึงชานชาลารอบๆ อุปกรณ์ยกระดับ
จัดทำแผนผังการไหลของวัสดุจากการจัดเก็บไปยังเครื่องอัดรีดแต่ละเครื่อง เพิ่มมาสเตอร์แบทช์ การลับคม การลำเลียง การบด และการควบคุมฝุ่น เก็บอุปกรณ์ตกแต่งที่สะอาดแยกจากขยะผสม แสดงให้เห็นว่าจะให้บริการถังบรรจุเต็มหรือท่อส่งคืนที่ถูกบล็อกอย่างไร
ใช้แผ่นงานยูทิลิตี้เฉพาะโครงการ หน้านี้แสดงรายการ 0.8 MPa และ 2 ลบ.ม./นาที สำหรับลมเป่าลม โดยแสดงค่าน้ำหล่อเย็นที่ 0.3 MPa และ 120 ลิตร/นาที วางแผนแรงดันที่เครื่องจักร อัตราการไหลสูงสุด ตัวรับ การบำบัด อุณหภูมิการจ่าย สภาวะการส่งคืน และการปฏิเสธความร้อน
การออกแบบทางไฟฟ้าจำเป็นต้องมีโหลด แรงดันไฟฟ้า ความถี่ การป้องกัน เส้นทางสายเคเบิล และโหลดเสริมที่เชื่อมต่ออยู่ ข้อมูลอ้างอิงเฉลี่ย 110 ถึง 150 kW ที่เผยแพร่ไม่ใช่โหลดที่เชื่อมต่อ รวมเครื่องทำความเย็น คอมเพรสเซอร์ อุปกรณ์วัสดุ เครื่องบด สถานีประกอบและทดสอบในโรงงานทั้งหมด
ใช้คิงเกิลส์คู่มือข้อกำหนดด้านสาธารณูปโภคเพื่อสร้างแผ่นขอบเขต ตรึงแผ่นงานนั้นด้วยเค้าโครงและการวาดรากฐาน
ติดตามล็อต IBC ที่ตรวจสอบย้อนกลับได้หนึ่งล็อตผ่านการทดสอบการยอมรับจากโรงงาน
FAT ที่เป็นประโยชน์เริ่มต้นก่อนที่เครื่องจะทำงาน ยอมรับแบบร่างขวดด้านใน การแก้ไขส่วนประกอบ เรซิน โครงสร้างชั้น แผนที่ผนัง แผนตัวอย่าง ขอบเขตผลผลิต และขีดจำกัดการยอมรับ ตั้งชื่อเครื่องมือและวิธีการทดสอบ
- ยืนยันแพลตฟอร์มที่สั่งซื้อตรวจสอบรหัสรุ่นสุดท้าย เครื่องอัดรีด หัวสะสม การจัดเรียงแคลมป์ ตัวควบคุม หุ่นยนต์ อุปกรณ์เป่า อุปกรณ์ป้องกัน และอุปกรณ์เสริมตามสัญญา
- ยืนยันยูทิลิตี้และการสอบเทียบบันทึกพลังงาน อากาศ และสภาวะความเย็น แสดงรายการเครื่องมือวัดและสถานะการสอบเทียบ
- โหลดวัสดุควบคุมบันทึกแต่ละเกรดเรซิน ล็อต สี สารเติมแต่ง และสตรีมการลับคม ตรวจสอบเส้นทางการป้อนไปยังเครื่องอัดรีดแต่ละเครื่อง
- ทำให้กระบวนการขึ้นรูปมีความเสถียรเข้าถึงการคืนสภาพ การคายประจุ การหล่อเย็นของแม่พิมพ์ การถอด และการตัดแต่งแบบทำซ้ำได้ ก่อนที่จะเริ่มดำเนินการอย่างเป็นทางการ
- แช่แข็งสูตรเริ่มต้นบันทึกอุณหภูมิ ความเร็ว การตั้งค่าเลเยอร์ โปรไฟล์พาริสัน การกำหนดเวลา ความดัน และการตั้งค่าดาวน์สตรีมภายใต้การแก้ไขครั้งเดียว
- เรียกใช้หน้าต่างการผลิตที่ตกลงกันไว้นับเริ่มต้น ยอมรับขวด การปฏิเสธ และทุกการหยุด เก็บรหัสเหตุผลไว้เฉพาะเจาะจง
- วัดแผนแม่พิมพ์ตรวจสอบสุทธิและมวลรวม ส่วนตัดแต่ง แผนผังผนัง ช่องเปิด ทางออก ฐาน รูปทรงของร่างกาย ลักษณะที่ปรากฏ และผลการรั่วไหล
- ประกอบส่วนประกอบการผลิตติดตั้งกรง พาเลท ฝาปิดด้านบน วาล์ว และปะเก็นที่ได้รับอนุมัติ ทำเกจอินเทอร์เฟซและการตรวจสอบการประกอบให้เสร็จสิ้น
- ปิดแพ็คเกจหลักฐานเก็บตัวอย่างที่มีป้ายกำกับ ส่งออกสูตรสุดท้าย และบันทึกทุกค่าเบี่ยงเบนที่เปิดไว้กับเจ้าของและวิธีการทดสอบซ้ำ
เลือกตัวอย่างจากจุดเริ่มต้น กลาง และสิ้นสุดของการดำเนินการอย่างเป็นทางการ ติดป้ายกำกับด้วยเวลาและการแก้ไขสูตร เก็บการแก้ไขกรง พาเลท วาล์ว และการปิดไว้พร้อมกับบันทึกตัวอย่าง
ใช้สถานีปลายทางจริงเมื่อเป็นไปได้ ตัวอย่างที่ตัดแต่งด้วยมืออาจผ่านไปได้ในขณะที่อุปกรณ์ติดตั้งสำหรับการผลิตสร้างความเสียหายให้กับเต้าเสียบ การทดสอบการรั่วในห้องปฏิบัติการอาจซ่อนคิวไว้ที่ผู้ทดสอบสายที่วางแผนไว้
อย่าผสมการอนุมัติตามกฎระเบียบเข้ากับลายเซ็น FAT ทั่วไป หากมีผู้พบเห็นการทดสอบอย่างเป็นทางการ ให้แนบระเบียบการทดสอบและรายงานแยกต่างหาก ระบุประเภทการออกแบบ การเตรียมตัวอย่าง และอำนาจหน้าที่
ถ่ายภาพป้ายชื่อเครื่องจักร การระบุแม่พิมพ์ และตัวอย่างที่เก็บไว้ บันทึกประวัติการแจ้งเตือนและตัวนับการผลิตเมื่อสิ้นสุดการดำเนินการ บันทึกการดำเนินการด้วยตนเองใดๆ ที่ทำให้เกิดการเปลี่ยนแปลงขวด แม้ว่าจะผ่านการตรวจสอบขั้นสุดท้ายแล้วก็ตาม รายละเอียดเหล่านี้ช่วยให้ทีมงานไซต์สร้างสถานะที่ยอมรับได้หลังการติดตั้ง
กระบวนการขายของ Kinggle รวมถึงการตรวจสอบและการเชิญให้เข้าร่วมการทดสอบ ใช้คู่มือ FAT ของเครื่องเพื่อกำหนดบันทึก ตรวจสอบภาพอุปกรณ์ที่มีอยู่ใน Kinggle'sหน้าวิดีโอก่อนการเยี่ยมเยียนเพื่อให้ทีมงานเตรียมคำถามที่เจาะจงได้
ส่งไฟล์โครงการ IBC พร้อมใบเสนอราคาแทนวอลุ่มเพียงอย่างเดียว
คำขอที่ระบุว่ามีเพียง "เครื่องจักร IBC ขนาด 1,000 ลิตร" เท่านั้นที่ทำให้งานสำคัญไม่ได้กำหนดไว้ ส่งภาพวาดและรูปถ่ายขวดด้านในที่ได้รับอนุมัติ เพิ่มตัวอย่างทางกายภาพเมื่อใช้งานได้จริง ระบุความจุที่ระบุและเนื้อหาที่ตั้งใจไว้
รวมน้ำหนักสุทธิของแม่พิมพ์ การประมาณการช็อตรวม แผนที่ตัดแต่ง และแผนที่ความหนาของผนัง ตั้งชื่อแต่ละกระแสเรซิน สารเติมแต่ง สี และกฎการลับคม แนบแผนภาพเลเยอร์และวิธีการตรวจสอบ
เพิ่มภาพวาดกรง พาเลท การปิดด้านบน วาล์วด้านล่าง และปะเก็น ทำเครื่องหมายอินเทอร์เฟซที่มีการควบคุม ระบุว่าใครเป็นผู้จัดหาส่วนประกอบแต่ละชิ้นระหว่างการทดลองแม่พิมพ์ FAT และการเริ่มต้นไซต์
รายการตรวจสอบผลิตภัณฑ์ทั้งหมด รวมถึงขนาด เกจ ระยะเวลาในการปรับสภาพ วิธีการรั่ว และการตรวจสอบการประกอบ ระบุโปรแกรมประเภทการออกแบบ หน่วยงานผู้มีอำนาจ หรือห้องปฏิบัติการทดสอบที่เกี่ยวข้อง อย่าวางรายการทดสอบทั่วไปจากตลาดอื่น
กำหนดเอาต์พุตที่ยอมรับได้ที่เกตที่ถูกต้อง ระบุรูปแบบกะที่วางแผนไว้และความต้องการรายปี อธิบายการนำหุ่นยนต์ออก การตัดแต่ง การรองรับการทำความเย็น การใส่กรง การปิดและการประกอบวาล์ว การทดสอบการรั่วไหล การทำเครื่องหมาย และการไหลของพาเลท
ระบุแรงดันไฟฟ้าของโรงงาน ความถี่ อากาศและความเย็นที่มีอยู่ สภาพแวดล้อม ระดับความสูง แผนผังชั้น ข้อมูลเครน และเส้นทางการเข้าถึง ขอการจัดการทั่วไปขั้นสุดท้าย น้ำหนักของฐานราก เอกสารสาธารณูปโภค และการแยกการขนส่ง
การตอบสนองของซัพพลายเออร์ควรระบุชื่อรุ่นเครื่องจักรขั้นสุดท้ายและการแก้ไข ควรรวมถึงสถาปัตยกรรมของเครื่องอัดรีดและส่วนหัว พื้นฐานการสะสม ซองแม่พิมพ์ การตรวจสอบแคลมป์ ขอบเขตเสริม โปรโตคอลการยอมรับ และการส่งมอบข้อมูล
ใช้คิงเกิลส์ศูนย์ดาวน์โหลดสำหรับเอกสารปัจจุบัน ส่งไฟล์โครงการควบคุมผ่านทางหน้าการติดต่อ. ใบเสนอราคาสามารถตอบโครงการ IBC จริงแทนฉลากขนาด 1,000 ลิตรแบบกว้างๆ
คำถามที่พบบ่อย
คำตอบเหล่านี้แก้ไขปัญหาการเลือกเครื่องจักรที่มักเปลี่ยนขอบเขต การทดลอง หรือแผนของโรงงาน ข้อมูลโมเดลที่เผยแพร่ยังคงเป็นข้อมูลอ้างอิงเริ่มต้น ข้อตกลงทางเทคนิคที่ลงนามควรควบคุมระบบที่ได้รับคำสั่ง
เครื่องเป่าขวด IBC ขนาด 1,000 ลิตร มีประโยชน์อย่างไร?
โดยสร้างเป็นช่องพลาสติกด้านในหรือที่เรียกว่าขวดด้านในหรือซับใน IBC แบบคอมโพสิตที่สมบูรณ์ยังรวมถึงกรงด้านนอกหรือบรรจุภัณฑ์ พาเลท ฝาปิดด้านบน วาล์วด้านล่าง ปะเก็น และบริการอื่นๆ หรือชิ้นส่วนโครงสร้าง
หมายเลขรุ่นของเครื่อง IBC 1000L ของ Kinggle คืออะไร
หน้าภาษาอังกฤษปัจจุบันไม่สอดคล้องกัน สรุปผลิตภัณฑ์แสดง KGB1000L-IBC ในขณะที่ตารางข้อมูลจำเพาะแสดง KGS1000L-IBC ยืนยันรหัสรุ่นสุดท้ายและแก้ไขในใบเสนอราคา แบบร่าง ป้ายชื่อ และคู่มือ
ค่าสะสม 33 กก. ที่เผยแพร่หมายถึงขวดสำเร็จรูปขนาด 33 กก. หรือไม่
ไม่ หน้านี้มีป้ายกำกับว่า 33 กก. เป็นข้อมูลอ้างอิงน้ำหนักสะสม PE มวลรวมของพาริสันรวมถึงเต้ารับด้านในที่เสร็จแล้วและขอบที่ขึ้นรูปทั้งหมด ยืนยันพื้นฐานของเรซิน การสำรอง โครงสร้างชั้น และการคำนวณช็อตที่สมบูรณ์
ผลผลิตของแพลตฟอร์ม Kinggle 1000L IBC เป็นเท่าใด
แถววัฏจักรแห้งปัจจุบันแสดง 150 ลิตร ซึ่งไม่ใช่หน่วยอัตราการผลิตที่ใช้งานได้ อย่าอนุมานจำนวนชิ้นต่อชั่วโมง กำหนดขวดขึ้นรูปที่ยอมรับหรือ IBC ที่สมบูรณ์ที่ยอมรับต่อชั่วโมง และพิสูจน์อัตราดังกล่าวในระหว่างการทดลองการผลิตที่ตกลงกันไว้
เหตุใดจึงต้องมีกรงและพาเลทในระหว่างการทดลองใช้เครื่องจักร
ขวดจะต้องพอดีและใช้งานได้ภายในชุดประกอบทั้งหมด กรงการผลิต พาเลท ฝาปิด และวาล์วในการผลิตทำให้เกิดข้อผิดพลาดในด้านความสูง ตำแหน่งทางออก การรองรับ ระยะห่าง และการจัดการ ซึ่งการตรวจสอบขวดแบบแยกส่วนอาจพลาดได้
ฉันควรส่งข้อมูลใดสำหรับใบเสนอราคาเครื่อง IBC ขนาด 1,000 ลิตร
ส่งแบบร่างขวดด้านใน ตัวอย่าง น้ำหนัก แผนที่ผนัง วัสดุ การออกแบบชั้น และประมาณการการตัดแต่ง เพิ่มแบบกรง พาเลท การปิดและวาล์ว การทดสอบ เป้าหมายเอาต์พุต ขอบเขตดาวน์สตรีม แผนผังโรงงาน และเงื่อนไขด้านสาธารณูปโภค
สร้างข้อเสนอเครื่องจักรรอบ IBC ที่สมบูรณ์
ส่ง Kinggle ไฟล์ขวดด้านในที่มีการควบคุม ส่วนต่อประสานส่วนประกอบ แผนวัสดุและเลเยอร์ เป้าหมายเอาต์พุต การทดสอบ และสาธารณูปโภคของโรงงาน จากนั้นทีมวิศวกรจะสามารถยืนยันแพลตฟอร์ม 1000L แม่พิมพ์ อุปกรณ์เสริม และขอบเขตการยอมรับได้
ขอโซลูชันเครื่องจักร IBC ขนาด 1000 ลิตร