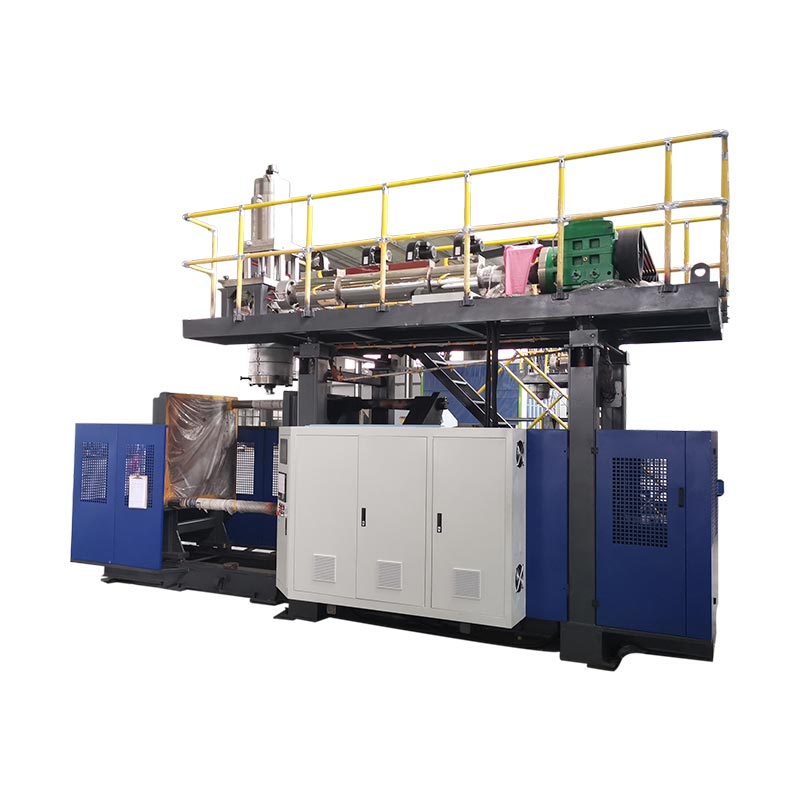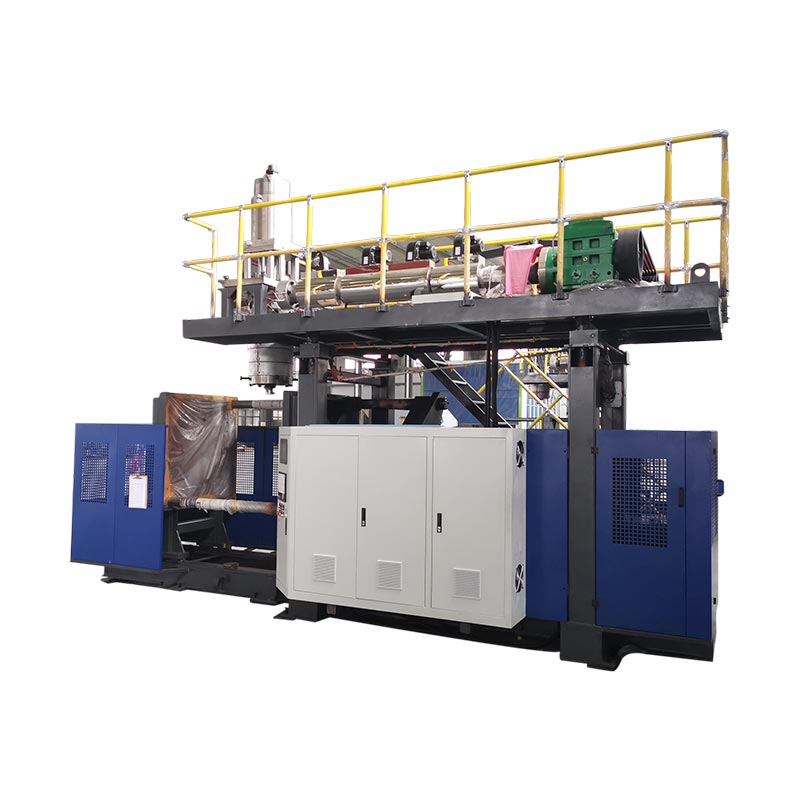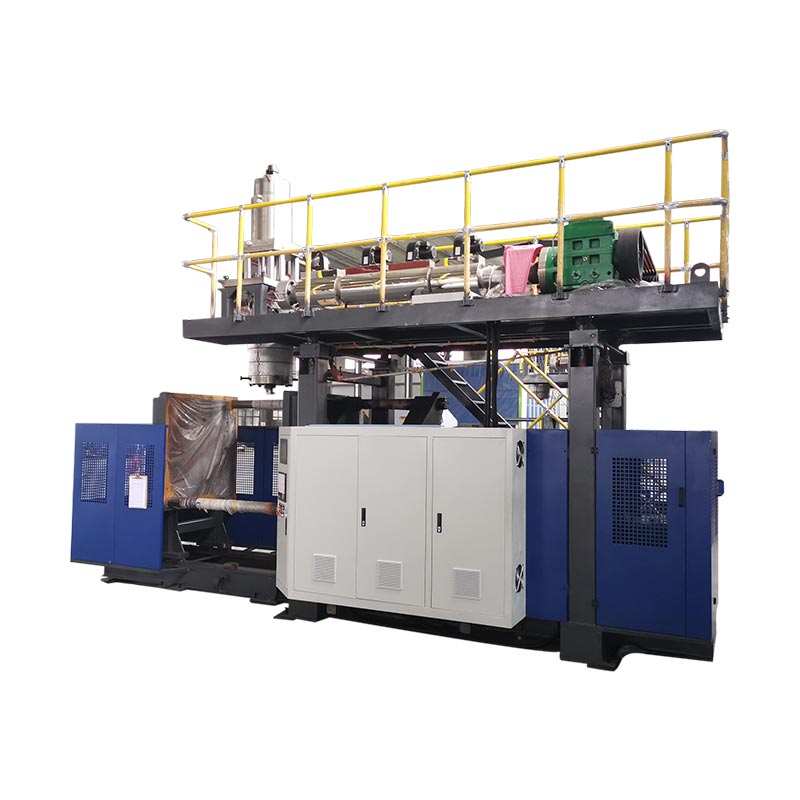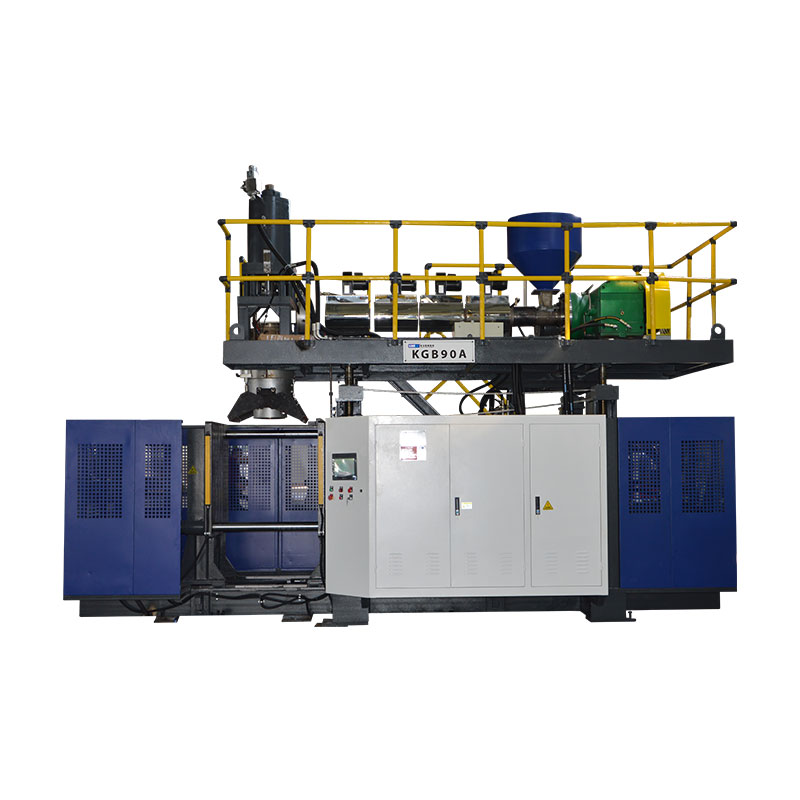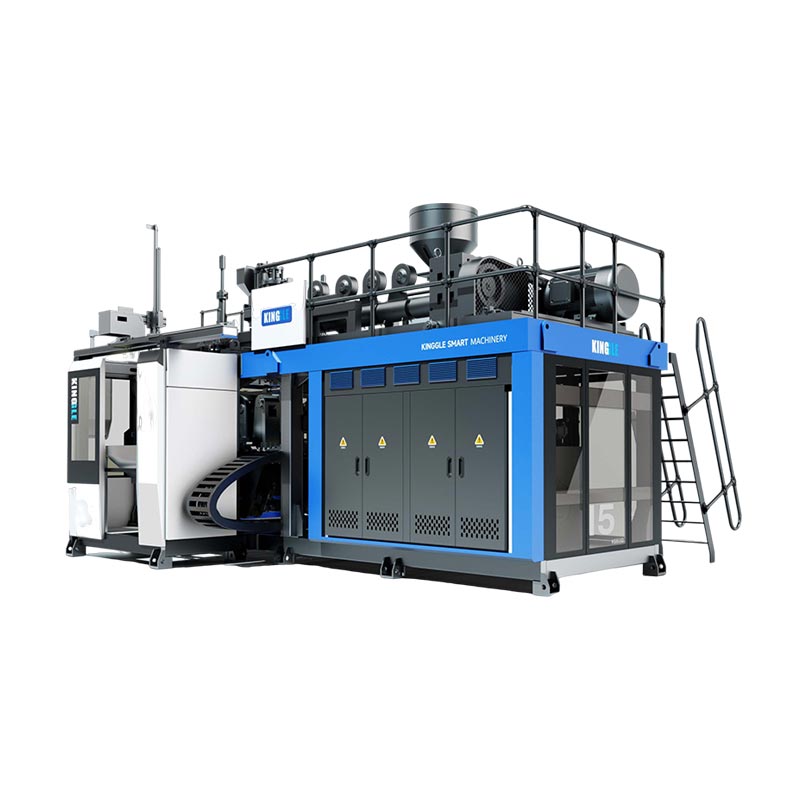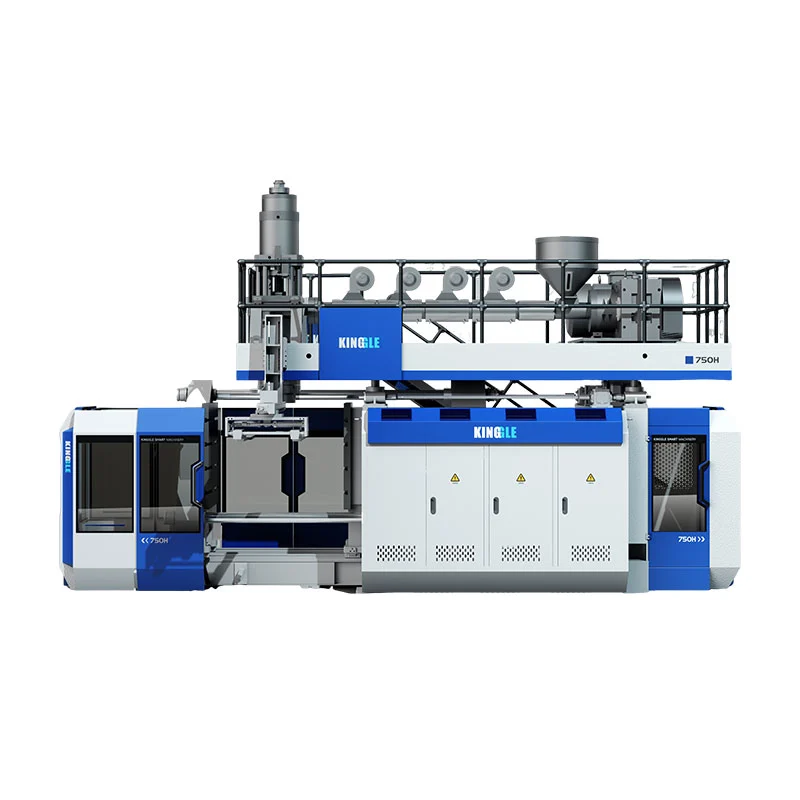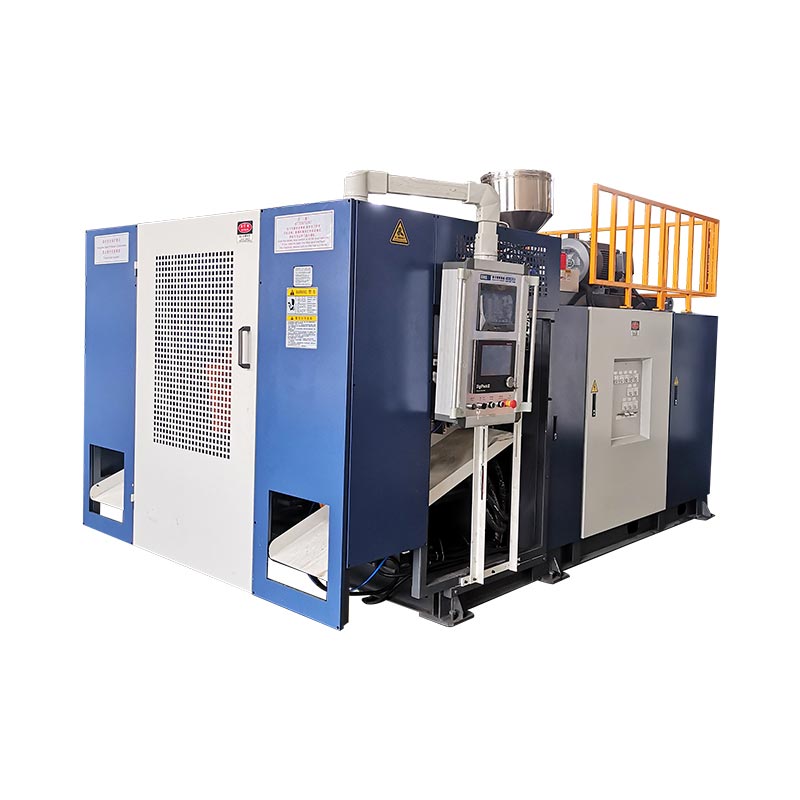
ควรลดเวลารอบการเป่าขึ้นรูปหลังจากที่ทีมงานวัดว่ารอบปัจจุบันถูกใช้ไปเมื่อใด และยืนยันว่าชิ้นส่วนที่ยอมรับยังคงเป็นไปตามข้อกำหนดการระบายความร้อนมักจะครอบครองพื้นที่บล็อกที่ใหญ่ที่สุด แต่การจัดส่งแบบพาร์สัน การเคลื่อนที่แบบแคลมป์ การเป่า การปล่อยไอเสีย การเอาออก และการรอในขั้นตอนท้ายน้ำก็สามารถกำหนดความเร็วได้เช่นกัน สร้างพื้นฐานที่มั่นคง ตั้งชื่อข้อจำกัดที่มีหลักฐานชัดเจน เปลี่ยนเฉพาะตัวแปรที่ควบคุม แล้วเปรียบเทียบเอาต์พุตที่ยอมรับ การกระจายตัวของผนัง ขนาด รูปร่างหลังการดีดออก การทดสอบการทำงานและข้อบกพร่องที่จำเป็นก่อนที่จะรักษาวงจรที่สั้นลง โดยบันทึกผลิตภัณฑ์ เรซิน แม่พิมพ์ สภาพการใช้งาน และการแก้ไขสูตรขั้นสุดท้าย เพื่อให้การเปลี่ยนแปลงอื่นสามารถทำซ้ำผลลัพธ์ได้

คำศัพท์เฉพาะที่ทีมงานฝ่ายผลิตใช้:การเพิ่มประสิทธิภาพรอบเวลาการขึ้นรูปแบบเป่า, รอบการขึ้นรูปแบบการอัดขึ้นรูป, รอบเวลาของเครื่องเป่าขวด, ผลผลิตของเครื่องเป่าขึ้นรูปแบบ, การลดรอบ, การเพิ่มประสิทธิภาพเวลาการทำความเย็น และประสิทธิภาพการผลิตการขึ้นรูปแบบเป่า ข้อกำหนดเหล่านี้ชี้ไปที่เป้าหมายทางธุรกิจเดียวกัน แต่งานด้านเทคนิคเริ่มต้นด้วยกระบวนการที่วัดผลมากกว่าเปอร์เซ็นต์เป้าหมาย
หกแห่งที่สามารถจำกัดวงจรได้
| บล็อกวงจร | วัดที่เครื่อง | หลักฐานก่อนย่อ | ความล้มเหลวที่อาจเกิดขึ้นในภายหลัง |
|---|---|---|---|
| ปารีสอนหรือถูกยิง | สัญญาณเริ่มต้น/สิ้นสุดที่ทำซ้ำได้ ความยาวพาร์ริสัน ตำแหน่งช็อตหรือตัวสะสม | การส่งมอบที่มั่นคงและความสัมพันธ์ที่ถูกต้องในการปิดแม่พิมพ์ | ความหย่อนคล้อย ขาสั้น สายรัด น้ำหนักหรือการเปลี่ยนแปลงโปรไฟล์ |
| ปิดและล็อค | คำสั่ง การตอบสนองตำแหน่ง และสถานะความสมบูรณ์ | การเคลื่อนไหวที่ชัดเจน ปิดสนิท และสภาพเครื่องที่ได้รับอนุมัติ | แฟลช ความเสียหายจากการหนีบ การปิดหรือการชนที่ไม่สมบูรณ์ |
| เป่าและไอเสีย | เวลา สภาพอากาศเข้าเครื่อง และพฤติกรรมแรงดันในระหว่างการแข่งขัน | อัตราเงินเฟ้อครบถ้วน รายละเอียด การระบายอากาศ และการปล่อยอย่างปลอดภัย | ชิ้นส่วนไม่สมบูรณ์ ระเบิด ติด หรือเปิดเร็ว |
| ระบายความร้อน | เงื่อนไขการจ่ายและการคืนสินค้าตามวงจร รูปแบบอุณหภูมิแม่พิมพ์ และสถานะของชิ้นส่วนเมื่อดีดออก | ขนาดที่มั่นคง ผนัง คอ ฐาน และรูปร่างหลังดีดออก | การบิดเบี้ยว คอรูปไข่ การหดตัว ก้นโยก หรือการตัดแต่งร้อน |
| การรับออกและปลายน้ำ | ลำดับหุ่นยนต์ สายพานลำเลียง ทริมเมอร์ และเครื่องทดสอบ | ชิ้นส่วนจะล้างแต่ละอินเทอร์เฟซตามขั้นตอนการผลิต | การชน การติดขัด ความเสียหายของขอบรถ หรืองานค้างของผู้ทดสอบ |
01 / พื้นฐานเริ่มต้นด้วยวงจรที่สายกำลังทำงานอยู่จริง
โครงการรอบเวลาจำเป็นต้องมีจุดการวัดที่ทำซ้ำได้หนึ่งจุด บนสายการอัดรีดแบบต่อเนื่อง จุดนั้นอาจเป็นสัญญาณที่เกี่ยวข้องกับการตัดพาริสันหรือจุดเริ่มต้นของลำดับเครื่องจักรที่ทำซ้ำครั้งถัดไป บนเครื่องสะสม การผลิตอาจเข้าใจได้ดีขึ้นผ่านการเตรียมช็อต ตำแหน่งถังสะสม การดันออก และลำดับการขึ้นรูป เลือกสัญญาณที่ปรากฏขึ้นหนึ่งครั้งต่อเหตุการณ์การขึ้นรูปที่สมบูรณ์และบันทึกไว้ อย่าเปรียบเทียบเป้าหมาย HMI จากเครื่องหนึ่งกับการสังเกตแบบกำหนดเวลาจากอีกเครื่องหนึ่ง
The Kinggle เป็นเจ้าบ้านคู่มือ Moog DigiPack IIIอธิบายความแตกต่างได้ชัดเจน สำหรับการอัดขึ้นรูปอย่างต่อเนื่อง ตัวควบคุมสามารถเชื่อมโยงโปรไฟล์พาริสันกับเวลาของวงจร และสามารถวัดช่วงเวลาระหว่างสัญญาณสตาร์ทที่ต่อเนื่องกัน สำหรับเครื่องสะสม โปรไฟล์พาริสันจะสัมพันธ์กับตำแหน่งของตัวสะสมในขณะที่วัสดุถูกผลักออก ความแตกต่างนี้มีความสำคัญเนื่องจากการแก้ไขด้วยจังหวะเวลาเดียวกันสามารถเปลี่ยนโปรไฟล์ผนังในเครื่องหนึ่งได้ ในขณะเดียวกันก็ส่งผลกระทบที่แตกต่างกันไปยังอีกเครื่องหนึ่งด้วย
บันทึกเหตุการณ์ติดต่อกันอย่างน้อยเพียงพอเพื่อดูการเปลี่ยนแปลงปกติ โรงงานควรเลือกระยะเวลาตัวอย่าง แต่ต้องครอบคลุมรูปแบบการปฏิบัติงานจริง: ทั้งสองสถานีบนสายสถานีคู่ ช่องทางออกหรือโพรงแม่พิมพ์ที่เกี่ยวข้องทั้งหมด การถอดชิ้นส่วนตามปกติ และอุปกรณ์ปลายน้ำที่ควบคุมการปล่อย จดบันทึกการเตือน การหยุดระยะสั้น และการแทรกแซงด้วยตนเองแยกกัน ค่าเฉลี่ยที่รวมเวลาหยุดทำงานที่ไม่เป็นความลับจะซ่อนวงจร ในขณะที่เหตุการณ์เดียวที่ดีที่สุดจะซ่อนความสามารถในการทำซ้ำ
เก็บส่วนที่ยอมรับไว้ข้างบันทึกเวลา บันทึกการแก้ไขผลิตภัณฑ์และแม่พิมพ์ เกรดเรซินและล็อต กฎสีหรือการบด การแก้ไขสูตร สถานะอุณหภูมิจริง สภาพอากาศเข้าของเครื่องจักรและน้ำหล่อเย็น น้ำหนักชิ้นส่วน ตำแหน่งผนังที่สำคัญ ขนาด และการทดสอบการทำงานที่จำเป็น บันทึกนี้เป็นข้อมูลพื้นฐาน หากการทดลองใช้ที่สั้นกว่าล้มเหลว ทีมงานสามารถกลับไปสู่กระบวนการที่รู้จัก แทนที่จะสร้างขึ้นใหม่จากหน่วยความจำ
02 / การวินิจฉัยติดตามเหตุการณ์ที่จำกัดรอบถัดไป
HMI ส่วนใหญ่ทำให้การตั้งค่าเวลาแก้ไขได้ง่าย ความสะดวกนั้นสามารถนำทีมลดจำนวนที่มองเห็นได้มากที่สุดก่อนที่จะค้นหาสิ่งที่ควบคุม แบ่งวงจรออกเป็นบล็อกทางกายภาพและเฝ้าดูขอบเขต: การเตรียมพาริสันหรือช็อต การถ่ายโอนแม่พิมพ์ การปิดและล็อค การเคลื่อนที่ของโบลว์พิน การพองตัว การทำความเย็น ไอเสีย การเปิด การนำออก และการจัดการขั้นปลายน้ำ บางบล็อกเกิดขึ้นเป็นอนุกรม อื่นๆทับซ้อนกัน. วงจรทั้งหมดถูกกำหนดโดยเส้นทางที่ต้องทำให้เสร็จสิ้นก่อนจึงจะสามารถเริ่มเหตุการณ์การก่อตัวครั้งถัดไปได้
ไทม์ไลน์แบบธรรมดามีประโยชน์มากกว่ารายการการตั้งค่า บันทึกสัญญาณเริ่มต้นและสิ้นสุดสำหรับแต่ละบล็อก และเปรียบเทียบคำสั่งกับผลป้อนกลับจริง หากการระบายความร้อนสิ้นสุดลงแต่เครื่องรอสัญญาณ Robot-Clear การลดเวลาการทำความเย็นอาจสร้างชิ้นส่วนที่ร้อนขึ้นโดยไม่ต้องเปลี่ยนรอบการทำงาน หากพาร์ริสันถัดไปไม่พร้อมเมื่อแม่พิมพ์กลับมา การเปิดที่เร็วขึ้นจะไม่สามารถเพิ่มเอาท์พุตได้ หากทริมเมอร์ไม่สามารถเคลียร์ชิ้นส่วนด้วยความเร็วใหม่ แสดงว่าข้อจำกัดได้เคลื่อนไปด้านล่างแล้ว
คิงเกิลส์คู่มือการตั้งค่า HMI และการเตือนแยกค่าที่ตั้งไว้ออกจากค่าจริงด้วยเหตุผลนี้ คำสั่งจะแสดงสิ่งที่คอนโทรลเลอร์ร้องขอ สถานะของเซ็นเซอร์ การตอบรับตำแหน่ง และการสังเกตทางกายภาพแสดงให้เห็นว่ามีการกระทำเกิดขึ้นหรือไม่ ประวัติการแจ้งเตือนของเครื่องยังสามารถเปิดเผยอินเตอร์ล็อคแรกหรือการอนุญาตที่ขัดจังหวะลำดับได้ การรีเซ็ตอาจลบเบาะแสที่ดีที่สุดออก
จำแนกแต่ละความล่าช้าก่อนที่จะแก้ไขสูตร ต้องใช้เวลาในการผลิตเพื่อสร้างและรักษาเสถียรภาพของชิ้นส่วน เวลาตามเงื่อนไขจะป้องกันการเคลื่อนไหวหรือรอการตรวจสอบสถานะ การรอคอยที่หลีกเลี่ยงได้นั้นมาจากหุ่นยนต์ที่ทำงานล่าช้า ยูทิลิตี้ที่ไม่เสถียร วงจรระบายความร้อนที่ถูกบล็อก การพาริสันไม่สอดคล้องกัน การยืนยันด้วยตนเอง หรือการติดขัดที่ปลายน้ำ การสูญเสียการบำรุงรักษามาจากการสึกหรอ การรั่วไหล การหล่อลื่นไม่ดี เซ็นเซอร์เสียหาย หรือปัญหาการจัดตำแหน่ง แต่ละชั้นเรียนมีเจ้าของที่แตกต่างกันและการแก้ไขที่แตกต่างกัน
03 / การกำจัดความร้อนตรวจสอบประสิทธิภาพการทำความเย็นก่อนที่จะลดเวลาในการทำความเย็น
ลียงเดลล์บาเซลล์คู่มือการเป่าโพลีโอเลฟินส์ระบุว่าการระบายความร้อนจะใช้เวลาส่วนใหญ่ของวงจรการขึ้นรูปในการใช้งานแม่พิมพ์เป่าโพลีโอเลฟินส์หลายประเภท คู่มือนี้จะเชื่อมโยงรอบที่สั้นกว่ากับสภาวะการถ่ายเทความร้อน เช่น อุณหภูมิหลอมเหลว อุณหภูมิแม่พิมพ์ การไหลของน้ำ และความปั่นป่วน โดยที่ยังคงต้องการคุณภาพของชิ้นส่วนที่ต้องการ นี่เป็นแนวทางที่มีประโยชน์สำหรับการวินิจฉัย ไม่ใช่ชุดของค่า Kinggle สากล
เริ่มต้นที่แหล่งทำความเย็นและติดตามวงจรจริง บันทึกการจ่ายน้ำหล่อเย็นและเงื่อนไขการส่งคืนที่การผลิตที่มั่นคง ไม่ใช่แค่หน้าจอเครื่องทำความเย็นเท่านั้น ตรวจสอบว่าแม่พิมพ์ได้รับการไหลตามที่ระบุหรือไม่ และวงจรคู่ขนานมีความสมดุลหรือไม่ มองหาวงจรที่อุ่น ท่อที่จำกัด ช่องที่ปนเปื้อน การเชื่อมต่อที่ไม่ถูกต้อง ช่องอากาศ ซีลรั่ว หรือโหลดความร้อนที่ใช้ร่วมกันกับเครื่องจักรอื่น ที่คู่มืออรรถประโยชน์เครื่องเป่าขวดอธิบายว่าทำไมจึงต้องแยกแยะเงื่อนไขการจัดหาของโรงงานและทางเข้าของเครื่องจักร
แมปแม่พิมพ์และส่วนที่ดีดออกมา การอ่านค่าพื้นผิวเดียวไม่สามารถแสดงถึงแม่พิมพ์ที่มีส่วนแทรกบริเวณคอ พื้นที่หนีบ ด้ามจับหนา ฐานลึก และวงจรที่แยกจากกัน ใช้วิธีการวัดที่ได้รับอนุมัติจากโรงงานและเปรียบเทียบตำแหน่งที่ทำซ้ำได้ สังเกตเมื่อเกิดการเสียรูป: ภายในแม่พิมพ์ ระหว่างนำออก กำลังตัดแต่ง บนสายพานลำเลียงความเย็น หรือหลังจากชิ้นส่วนถึงสภาพห้องแล้ว ส่วนที่ร้อนซึ่งดูพอรับได้เป็นเวลาหนึ่งนาทีในภายหลังอาจแสดงคอรูปไข่ ก้นโยก การหดตัว หรือการเคลื่อนตัวของมิติ
ฟอร์โมซา พลาสติกส์'คู่มือกระบวนการเป่าขึ้นรูปโพลีเอทิลีนแสดงรายการรอบการทำงานสั้น อุณหภูมิแม่พิมพ์สูง และช่องจ่ายน้ำหล่อเย็นอุดตัน สาเหตุที่เป็นไปได้เมื่อชิ้นส่วนร้อนเกินไป นอกจากนี้ยังเชื่อมต่อการหล่อเย็นของแม่พิมพ์ที่ไม่เพียงพอกับการบิดเบี้ยว และแนะนำให้ตรวจสอบการไหลของน้ำ อุณหภูมิของแม่พิมพ์ และสภาพของช่อง ความสัมพันธ์เหล่านี้สนับสนุนการตรวจสอบการทำความเย็น แต่เกรดเรซิน แม่พิมพ์ และผลิตภัณฑ์จะตัดสินช่วงระยะเวลาการทำงานที่ยอมรับได้
อย่าลดอุณหภูมิน้ำหล่อเย็นลงตามนิสัย การควบแน่นขึ้นอยู่กับความสัมพันธ์ระหว่างอุณหภูมิพื้นผิว อุณหภูมิโดยรอบ และความชื้น น้ำบนหรือรอบๆ แม่พิมพ์อาจส่งผลต่อชิ้นส่วน และสร้างปัญหาให้กับอุปกรณ์หรือสถานที่ทำงาน บันทึกสภาพห้องเมื่อการควบแน่นอยู่ใกล้ขอบเขตการปฏิบัติงาน และปฏิบัติตามขั้นตอนของเครื่องทำความเย็น แม่พิมพ์ และโรงงาน การปรับปรุงการกระจายการไหลหรือการทำความสะอาดวงจรที่ถูกจำกัดอาจนำการถ่ายเทความร้อนกลับคืนมาโดยไม่ต้องขยับเป้าหมายอุณหภูมิ
04 / การออกแบบชิ้นส่วนการกระจายตัวของผนังจะเปลี่ยนปริมาณความร้อนที่แม่พิมพ์ต้องขจัดออก
ความต้องการความเย็นเป็นไปตามพลาสติกในชิ้นส่วน พื้นที่หนาประกอบด้วยวัสดุที่ร้อนมากกว่าพื้นที่บางและสามารถคงความนุ่มนวลได้หลังจากที่ผนังใกล้เคียงพร้อมสำหรับการดีดออก การขยายขั้นตอนการทำความเย็นทั้งหมดอาจป้องกันตำแหน่งนั้นได้ แต่ยังช่วยยึดพื้นที่อื่นๆ ในแม่พิมพ์ให้นานขึ้นอีกด้วย ก่อนที่จะยอมรับว่าวงจรที่ยาวนานเป็นสิ่งที่หลีกเลี่ยงไม่ได้ ให้เปรียบเทียบแผนผังผนังที่วัดได้กับข้อกำหนดการออกแบบและระยะยืดที่คาดหวังจากปริซันหนึ่งไปยังอีกโพรงหนึ่ง
คู่มือ Moog DigiPack III ซึ่งจัดทำโดย Kinggle อธิบายว่าการเขียนโปรแกรม parison ควบคุมช่องว่างแม่พิมพ์ตามความยาวของผลิตภัณฑ์ นอกจากนี้ยังเชื่อมโยงส่วนผนังหนักที่ไม่จำเป็นเข้ากับการระบายความร้อนที่ยาวนานขึ้น และอธิบายว่าโปรไฟล์ควรได้รับการตรวจสอบเทียบกับความหนาของผนังที่วัดได้บนคอนเทนเนอร์ทดลอง ใช้ความสัมพันธ์นี้อย่างระมัดระวัง การถอดวัสดุออกไม่ใช่ทางลัดของรอบเวลา เว้นแต่ชิ้นส่วนที่ได้รับการปรับปรุงยังคงเป็นไปตามข้อกำหนดด้านน้ำหนัก ผนังขั้นต่ำ แรงกระแทก น้ำหนักด้านบน การตกหล่น ความดัน ความทนทานต่อสารเคมี และข้อกำหนดด้านขนาดที่ใช้กับผลิตภัณฑ์
ขั้นแรกให้ค้นหาบริเวณที่ร้อนหรือบิดเบี้ยวบนชิ้นส่วนที่เสร็จแล้ว จากนั้นเชื่อมต่อตำแหน่งนั้นกับโปรแกรมพาริสัน การยืดแม่พิมพ์ การบีบออก และวงจรการทำความเย็น ฐานที่หนักอาจมาจากโครง การยึดส่วนหาง หรือรูปทรง ที่จับแบบร้อนอาจเกี่ยวข้องกับการใช้สายรัด การยืดเฉพาะที่ การระบายอากาศ หรือการระบายความร้อน คอที่อบอุ่นอาจเกี่ยวข้องกับการใช้หมุดเป่า การระบายความร้อนของวัสดุ วัสดุส่วนเกิน หรือการคลายออกล่าช้า ที่คู่มือการเขียนโปรแกรมปารีสให้วิธีการวัดสำหรับการเคลื่อนย้ายวัสดุโปรไฟล์ แทนที่จะแก้ไขจุดตามลักษณะที่ปรากฏ
การออกแบบแม่พิมพ์ยังกำหนดเส้นทางการถ่ายเทความร้อนที่มีอยู่ การวางตำแหน่งช่องทาง ทางเดินการไหล ส่วนแทรก โครงสร้างส่วนคอ การระบายอากาศ การสัมผัสพื้นผิว และการออกแบบแนวแยกส่วนสามารถจำกัดความเร็วของความเสถียรของชิ้นส่วนได้ ใช้คิงเกิลส์คู่มือการออกแบบแม่พิมพ์เป่าขึ้นรูปเมื่อพื้นที่ร้อนยังคงอยู่หลังจากตรวจสอบระบบสาธารณูปโภคและการกระจายตัวของผนังที่ได้รับอนุมัติแล้ว ข้อจำกัดในท้องถิ่นที่คงอยู่อาจจำเป็นต้องแก้ไขแม่พิมพ์ ไม่ใช่เปลี่ยนตัวจับเวลาอีกครั้ง

คงน้ำหนักชิ้นส่วนที่ได้รับอนุมัติไว้เป็นผลลัพธ์ ไม่ใช่การควบคุมเพียงอย่างเดียว ชิ้นส่วนสองชิ้นที่มีน้ำหนักรวมเท่ากันอาจมีการกระจายตัวของผนังและพฤติกรรมการทำความเย็นที่แตกต่างกัน แบ่งหรือวัดตำแหน่งที่ควบคุมประสิทธิภาพ และตรวจสอบรูปร่างหลังการดีดออกตามเวลาที่กำหนดโดยแผนควบคุมผลิตภัณฑ์ นี่คือวิธีที่งานที่มีความหนาของผนังกลายมาเป็นหลักฐานกระบวนการที่มีประโยชน์ แทนที่จะเป็นข้อกล่าวอ้างทั่วไปเกี่ยวกับการประหยัดวัสดุ
05 / ตรรกะของเครื่องเครื่องต่อเนื่องและเครื่องสะสมไม่ได้ใช้โมเดลการจับเวลาแบบเดียวกัน
สำหรับเครื่องฉีดขึ้นรูปแบบอัดรีดแบบต่อเนื่อง เครื่องอัดรีดจะส่งพาริสันอย่างต่อเนื่องในขณะที่สถานีแม่พิมพ์ตั้งแต่หนึ่งสถานีขึ้นไปเคลื่อนที่ตามลำดับ จึงสามารถเชื่อมโยงรอบเวลา ความยาวพาริสัน จังหวะการตัด และโปรแกรมความหนาของผนังได้ หากรอบการเปลี่ยนแปลง ผู้ควบคุมยังคงต้องวางโปรไฟล์ที่ต้องการไว้ตามแนวทางกายภาพและภายในแม่พิมพ์ ลำดับสถานีที่สั้นกว่าซึ่งเปลี่ยนโปรไฟล์ไม่ใช่การเปลี่ยนความเร็วที่เป็นกลาง
คู่มือตัวควบคุม Moog อธิบายการควบคุมโปรไฟล์ตามเวลาสำหรับเครื่องจักรต่อเนื่องและการควบคุมตามตำแหน่งสำหรับเครื่องสะสม ในการตั้งค่าแบบต่อเนื่อง สามารถกำหนดเวลารอบจากช่วงเวลาระหว่างสัญญาณเริ่มต้น เช่น การตัดพาร์ริสันที่ต่อเนื่องกัน ในการตั้งค่าแอคคิวมูเลเตอร์ โปรไฟล์ผนังจะตามตำแหน่งของแอคคิวมูเลเตอร์ในระหว่างการดันออก ความแตกต่างที่เผยแพร่นี้คือสาเหตุที่โรงงานควรระบุโหมดเครื่องจักรและตัวควบคุมก่อนที่จะยืมวิธีรอบเวลาจากสายการผลิตอื่น
เครื่องสะสมยังต้องเตรียมช็อตที่ต้องการในขณะที่ลำดับการขึ้นรูปดำเนินต่อไป ถามว่าการทำให้เป็นพลาสติกหรือการสะสมเสร็จสิ้นก่อนที่แม่พิมพ์จะพร้อมสำหรับการฉีดครั้งต่อไปหรือไม่ หากหม้อสะสมยังคงเติมอยู่ การตัดวินาทีจากการเปิดแม่พิมพ์อาจไม่ทำให้รอบการทำงานทั้งหมดลดลง หากการสะสมเสร็จสิ้นเร็ว เส้นทางการขึ้นรูปและการหล่อเย็นอาจเป็นข้อจำกัด บันทึกการเตรียมช็อตจริง ตำแหน่งกันกระแทกหรือจุดสิ้นสุด สถานะหลอมเหลว และน้ำหนักชิ้นส่วน แทนที่จะอนุมานความพร้อมจากค่าเป้าหมายเดียว
ผังสถานีก็เปลี่ยนไทม์ไลน์ด้วย เครื่องจักรต่อเนื่องแบบสองสถานีสามารถใช้สถานีหนึ่งในขณะที่อีกสถานีเย็นลงหรือปล่อยชิ้นส่วนได้ แต่เครื่องอัดรีด หัวดาย การเคลื่อนที่แบบถ่ายโอน ระบบทำความเย็น และอุปกรณ์ปลายน้ำจะต้องรองรับการทับซ้อนกัน คิงเกิลส์การเปรียบเทียบสถานีเดี่ยวกับสถานีคู่อธิบายการตัดสินใจเรื่องความจุนี้ เค้าโครงแบบหลายหัวและหลายช่องส่งผลต่อส่วนต่างๆ ต่อเหตุการณ์และความสมดุลระหว่างช่องทางออกหรือช่องต่างๆ ที่คู่มือหลายหัวและหลายช่องแยกข้อกำหนดเหล่านั้นออกจากกัน
ใช้ตัวส่วนที่ถูกต้องเมื่อเปรียบเทียบเครื่องจักร เหตุการณ์ที่เกิดขึ้นไม่ได้เป็นเพียงส่วนหนึ่งเสมอไป นับชิ้นส่วนที่ยอมรับจากส่วนหัว โพรง และสถานีที่เกี่ยวข้องทั้งหมด จากนั้นรวมข้อจำกัดที่ทำให้ชิ้นส่วนเหล่านั้นขายได้ เครื่องจักรที่มีการเคลื่อนที่แบบแห้งเร็วยังคงสามารถผลิตชิ้นส่วนที่ยอมรับได้น้อยลงต่อชั่วโมง หากการอัดขึ้นรูป การทำความเย็น การตัดแต่ง หรือความเสถียรของคุณภาพไม่สามารถก้าวทันได้
06 / ลำดับกู้คืนเวลารอคอยโดยไม่มีอันตรายทับซ้อนกัน
หลังจากที่เข้าใจการระบายความร้อนและการส่งมอบพาร์ริสันแล้ว ให้ตรวจสอบช่องว่างระหว่างการกระทำ ความล่าช้าอาจเป็นประวัติการณ์มากกว่าที่จำเป็น แต่ก็อาจทำให้เกิดการหลบเลี่ยง การรักษาเสถียรภาพของแรงดัน ไอเสีย การยืนยันสัญญาณ หรือการส่งมอบอย่างปลอดภัย ระบุเงื่อนไขที่แต่ละความล่าช้าจะป้องกัน จากนั้นตรวจสอบว่าตัวควบคุมมีข้อเสนอแนะที่เชื่อถือได้สำหรับเงื่อนไขนั้นแล้วหรือไม่ การแทนที่การรอแบบตายตัวด้วยสัญญาณการเสร็จสิ้นที่ผ่านการตรวจสอบแล้วสามารถปรับปรุงความสามารถในการทำซ้ำได้ แต่เมื่อการออกแบบเครื่องจักรและตรรกะการควบคุมที่ได้รับอนุมัติรองรับเท่านั้น
Kinggle's เป็นพิธีกรคู่มือการใช้งานเครื่องฉีดพลาสติกแบบอัตโนมัติแยกหมวดหมู่การกำหนดเวลา เช่น การปิดแม่พิมพ์ จังหวะการเป่า การกระทำที่เกี่ยวข้องกับไอเสีย การเปิดแบบไมโครของแม่พิมพ์ การเคลื่อนที่ของโบลว์พิน และความล่าช้าของหุ่นยนต์ คู่มือจะเชื่อมโยงค่าต่างๆ กับผลิตภัณฑ์จริงหรือสภาพการผลิตซ้ำๆ อินเทอร์เฟซใช้กับตระกูลเครื่องที่จัดทำเอกสารไว้ และอาจแตกต่างกันไปตามรุ่น ตัวเลือก หรือเวอร์ชันซอฟต์แวร์ ดังนั้นจึงไม่ควรเปลี่ยนเป็นรายการวินาทีทั่วไปที่แนะนำ
ดูลำดับทางกายภาพในสภาวะที่ลดลงและควบคุมตามขั้นตอนของเครื่องจักร ยืนยันว่าท่อ สายไฟ หมุดเป่า แกน อุปกรณ์นำออก และชิ้นส่วนยังคงชัดเจนตลอดเส้นทาง อ่านคำสั่งและข้อเสนอแนะร่วมกัน หากการเคลื่อนไหวมาถึงตำแหน่งก่อนเวลาแต่ลำดับยังคงรออยู่ ให้หาค่าอนุญาตที่แน่นอน หากการตอบรับมาถึงล่าช้าหรือเป็นช่วงๆ ให้แก้ไขเซ็นเซอร์ กลไก หรือสาเหตุด้านสาธารณูปโภค ก่อนที่จะลดตัวจับเวลาที่ปิดบังไว้
งานปลายน้ำอยู่ในไทม์ไลน์เดียวกัน หุ่นยนต์อาจเคลียร์แม่พิมพ์อย่างรวดเร็ว แต่วางชิ้นส่วนบนสายพานลำเลียงที่เต็มแล้ว ทริมเมอร์อาจต้องการอุณหภูมิชิ้นส่วนที่มั่นคง เครื่องทดสอบการรั่วอาจกลายเป็นปัญหาคอขวดหลังจากที่เครื่องจักรมีกำลังเพิ่มขึ้น บันทึกความยาวของคิวและหยุดสาเหตุผ่านการรันต่อเนื่องครั้งแรก ไม่ใช่แค่ระหว่างสองสามรอบที่เครื่องเท่านั้น รอบการทำงานของเครื่องจักรที่ปลอดภัยเร็วที่สุดจะไม่มีประโยชน์หากเคลื่อนย้ายข้อบกพร่องหรือความแออัดออกไปหนึ่งสถานี
07 / การทดลองดำเนินการทดลองรอบเวลาที่มีการควบคุมซึ่งกะอื่นสามารถทำซ้ำได้
การทดลองที่เป็นประโยชน์เริ่มต้นด้วยคำถาม เช่น “วงจรแม่พิมพ์ B จำกัดการดีดออกอย่างปลอดภัยหรือไม่” หรือ “ความล่าช้าในการเคลียร์หุ่นยนต์ยังคงอยู่หลังจากเซ็นเซอร์ได้รับการตรวจสอบแล้วหรือไม่” ไม่ได้ขึ้นต้นด้วย “ทำให้วงจรเร็วขึ้น” ระบุข้อจำกัดที่น่าสงสัย การเปลี่ยนแปลง การตอบสนองที่คาดหวัง และการตรวจสอบชิ้นส่วนที่สามารถปฏิเสธการทดลองได้ มอบหมายให้คนหนึ่งควบคุมการแก้ไขสูตร และอีกหนึ่งคนบันทึกผลลัพธ์ เพื่อไม่ให้มีการปรับเปลี่ยนหลายครั้งระหว่างตัวอย่าง
-
ตรึงพื้นฐานที่ได้รับอนุมัติบันทึกหรือพิมพ์การตั้งค่าที่ออก ระบุแพ็คเกจผลิตภัณฑ์ และเก็บตัวอย่างที่ยอมรับไว้ บันทึกความแปรผันของวงจรจริงและเอาต์พุตที่ยอมรับภายใต้สภาวะที่มั่นคง
-
ตั้งชื่อข้อจำกัดหนึ่งรายการใช้ลำดับเวลา แผนที่การทำความเย็น การอ่านอรรถประโยชน์ ประวัติการแจ้งเตือน และการสังเกตดาวน์สตรีม เขียนหลักฐานที่ชี้ถึงข้อจำกัดนี้
-
กำหนดการเปลี่ยนแปลงที่ได้รับอนุญาตใช้เอกสารเกี่ยวกับเครื่องจักร แม่พิมพ์ และเรซิน ตั้งค่าขีดจำกัดการปรับแบบควบคุมและจุดกลับ อย่าเปลี่ยนตัวแปรอื่นในระหว่างหน้าต่างการสังเกต
-
ตั้งค่าทริกเกอร์การปฏิเสธรวมสัญญาณที่เกี่ยวข้อง เช่น Parison ที่ไม่เสถียร การเคลื่อนไหวที่ไม่สมบูรณ์ ชิ้นส่วนที่ร้อนหรือเกาะติด การบิดเบี้ยว การเคลื่อนที่ของมิติ น้ำหนักหรือความล้มเหลวของผนัง วาบไฟ ระเบิดออก สัญญาณเตือน การติดขัด หรือพฤติกรรมที่ไม่ปลอดภัย
-
วิ่งผ่านการรักษาเสถียรภาพทำเครื่องหมายชิ้นส่วนตามเวลา สถานี หัว หรือช่อง อย่าตัดสินเงื่อนไขใหม่จากชิ้นแรกหากตัวแปรที่เปลี่ยนแปลงต้องใช้เวลาในการเข้าสู่สถานะคงตัวใหม่
-
วัดช่วงการผลิตที่ยอมรับใช้การตรวจสอบด้วยภาพ น้ำหนัก ผนัง มิติ และการทำงานที่ได้รับการควบคุม รวมไปถึงการตัดแต่งปลายน้ำ การทดสอบ และการบรรจุหีบห่อเมื่อกำหนดชิ้นส่วนที่ขายได้
-
เก็บ ปฏิเสธ หรือสอบสวนเก็บการเปลี่ยนแปลงเฉพาะเมื่อหน้าต่างที่กำหนดผ่านไปและผลลัพธ์ที่ยอมรับได้รับการปรับปรุงเท่านั้น คืนค่าพื้นฐานหากคุณภาพหรือการควบคุมลดลง เปิดการดำเนินการเกี่ยวกับเครื่องมือ อรรถประโยชน์ หรือการบำรุงรักษา เมื่อการทดลองพบสาเหตุทางกายภาพ
แผนตัวอย่างควรตรงกับบรรทัด บนเครื่อง double-station ให้รวมทั้งสองด้าน ในการตั้งค่าแบบหลายหัว ให้รักษาเอกลักษณ์ของศีรษะไว้ บนแม่พิมพ์ที่มีหลายช่อง ให้รักษาเอกลักษณ์ของช่องไว้ในกรณีที่ใช้งานได้จริง ค่าเฉลี่ยสามารถปกปิดวงจรร้อนหนึ่งวงจรหรือเอาท์พุตแบบบางหนึ่งวงจรได้ ที่คู่มือข้อบกพร่องการเป่าขึ้นรูปแสดงให้เห็นว่ารูปแบบคงที่และสุ่มนำไปสู่การตรวจสอบที่แตกต่างกันอย่างไร
บันทึกการทดลองควรประกอบด้วยค่าเดิม ค่าใหม่ เวลาของการเปลี่ยนแปลง ผู้รับผิดชอบ การกระจายวงจรตามจริง ล็อตวัสดุ สถานะสาธารณูปโภค รหัสตัวอย่าง ผลลัพธ์ที่วัดได้ การปฏิเสธ และการตัดสินใจขั้นสุดท้าย ภาพถ่ายมีประโยชน์สำหรับรูปร่างและตำแหน่งของข้อบกพร่อง แต่ไม่ได้แทนที่การวัด หากกระบวนการกลับคืนสู่ระดับพื้นฐาน ให้บันทึกสิ่งนั้นด้วย การทดลองที่ล้มเหลวยังคงสามารถป้องกันไม่ให้การเปลี่ยนแปลงอื่นซ้ำกับแนวคิดเดียวกัน
08/ความจุคำนวณเอาท์พุตจากชิ้นส่วนที่ยอมรับ ไม่ใช่การเคลื่อนที่แบบแห้ง
เอาท์พุตแบบวัฏจักรแห้งอธิบายการเคลื่อนที่ของเครื่องจักรโดยไม่มีภาระด้านวัสดุ การระบายความร้อน และการรับชิ้นส่วนที่สมบูรณ์ มันมีประโยชน์สำหรับการตรวจสอบความสามารถในการเคลื่อนไหว แต่ไม่ใช่การรับประกันว่าจะมีการผลิตที่สามารถขายได้ การคำนวณการผลิตต้องใช้ชิ้นส่วนจริง เรซิน แม่พิมพ์ จำนวนหัวหรือคาวิตี้ ระบบหล่อเย็น อุปกรณ์ปลายน้ำ และวิธีการยอมรับ นี่คือเหตุผลที่คิงเกิลส์กระบวนการข้อมูลโครงการสอบถามขนาดผลิตภัณฑ์ น้ำหนัก วัสดุ ความหนา และข้อกำหนดด้านผลลัพธ์ก่อนที่จะแนะนำเครื่องจักร
วัดเอาต์พุตที่ยอมรับได้โดยตรงผ่านหน้าต่างการผลิตที่เป็นตัวแทน นับเฉพาะส่วนที่ผ่านเกณฑ์การปล่อยที่กำหนดไว้ และบันทึกการหยุดตามแผน การหยุดโดยไม่ได้วางแผน การตั้งค่าการสูญเสีย และการปฏิเสธแยกกัน อย่าซ่อนสิ่งเหล่านี้ไว้ในปัจจัยด้านประสิทธิภาพที่ไม่สามารถอธิบายได้เพียงปัจจัยเดียว ถ้าบรรทัดสร้างหลายส่วนต่อเหตุการณ์ ให้กระทบยอดการนับตามสถานี ส่วนหัว หรือช่อง เพื่อให้เอาท์พุตที่ปิดใช้งานไม่หายไปภายในผลรวม
| เมตริก | การคำนวณหรือการสังเกต | ใช้ | ข้อผิดพลาดการรายงานทั่วไป |
|---|---|---|---|
| วนรอบวินาที | เวลาระหว่างเหตุการณ์เดียวกันในรอบคงที่ที่เกิดซ้ำ | แสดงจังหวะและการเปลี่ยนแปลงของเหตุการณ์เครื่องจักร | รายงานเหตุการณ์เดียวที่สั้นที่สุด |
| ชิ้นส่วนต่อเหตุการณ์ | ยอมรับชิ้นส่วนทางกายภาพที่ปล่อยออกมาจากเหตุการณ์การขึ้นรูปเสร็จสมบูรณ์ครั้งเดียว | เชื่อมต่อส่วนหัว โพรง และสถานีด้วยระดับเสียง | สมมติว่าทุกร้านมีการผลิต |
| ผลผลิตรายชั่วโมงทางทฤษฎี | (3,600 / รอบวินาที) × ส่วนต่อเหตุการณ์ | การเปรียบเทียบการวางแผนในสภาวะที่ไม่หยุดชะงัก | เรียกได้ว่าการันตีผลงานครับ |
| ยอมรับเอาต์พุตรายชั่วโมง | ชิ้นส่วนที่ยอมรับ/ชั่วโมงการผลิตที่สังเกตได้ | แสดงผลที่ใช้งานได้จากแพ็คเกจผลิตภัณฑ์ที่ทดสอบ | การนับการล้าง การติดตั้ง หรือชิ้นส่วนที่ถูกปฏิเสธ |
| เปลี่ยนผลลัพธ์ | เอาต์พุตที่ยอมรับหลังจากลบเอาต์พุตที่ยอมรับก่อนหน้า ภายใต้เงื่อนไขที่ตรงกัน | ทดสอบว่าการแก้ไขปรับปรุงเป้าหมายที่แท้จริงหรือไม่ | การเปรียบเทียบผลิตภัณฑ์ กะ หรือสาธารณูปโภคที่แตกต่างกัน |
รายงานคุณภาพนอกเหนือจากความเร็ว รวมผลลัพธ์น้ำหนักและผนัง ขนาดที่สำคัญ ผลการทดสอบการทำงาน จำนวนเศษหรือวัสดุคงเหลือ สภาพอรรถประโยชน์ และการแก้ไขสูตร การลดลงสองวินาทีไม่มีความหมายแบบสแตนด์อโลนหากไม่มีรอบการทำงานเดิม จำนวนชิ้นส่วน อัตราผลตอบแทนที่ยอมรับ และเงื่อนไขการทดสอบ บทความนี้จึงไม่เผยแพร่เป้าหมายการปรับปรุงเป็นเปอร์เซ็นต์ ผลลัพธ์จะต้องมาจากข้อมูลรายการของผู้ซื้อ
สำหรับเครื่องจักรหรือแม่พิมพ์ใหม่ ให้กำหนดวิธีการส่งออกก่อนการทดลอง คิงเกิลส์คู่มือการทดสอบการยอมรับจากโรงงานอธิบายวิธีการเชื่อมต่อการทดสอบที่วัดได้กับผลิตภัณฑ์ วัสดุ แม่พิมพ์ และสภาพการใช้งานที่แน่นอน ใช้รายการตรวจสอบการเริ่มต้นเพื่อสร้างสภาวะที่มั่นคงก่อนเวลา และคู่มือการเปลี่ยนแปลงเพื่อแยกการสูญเสียการตั้งค่าออกจากการผลิตที่มั่นคง
09 / ขีดจำกัดหยุดการทดลองใช้เมื่อกระบวนการสูญเสียการควบคุม
หยุดและฟื้นฟูสภาพที่ได้รับอนุมัติ หากการ์ด อินเตอร์ล็อค การหยุดฉุกเฉิน หรือการควบคุมพลังงานอันตรายไม่ทำงานตามที่ตั้งใจไว้ หยุดเนื่องจากการเคลื่อนตัวของเครื่องจักรโดยไม่คาดคิด ความเสี่ยงในการชนกัน พฤติกรรมไฮดรอลิกหรือนิวแมติกที่ผิดปกติ ส่วนประกอบแรงดันเสียหาย ไฟฟ้าร้อนเกิน การรั่วไหล หรือความขัดแย้งระหว่างการป้อนกลับที่แสดงและตำแหน่งทางกายภาพ งานตามรอบเวลาไม่เคยอนุญาตการดำเนินการเกี่ยวกับข้อบกพร่อง
หลักฐานส่วนหนึ่งสามารถหยุดการพิจารณาคดีได้เช่นกัน มองหาชิ้นส่วนที่ไม่มาถึงตำแหน่งที่ถูกต้องอีกต่อไป การปิดแม่พิมพ์ที่ไม่สมบูรณ์ แฟลชที่เพิ่มขึ้น น้ำหนักที่ไม่แน่นอน ผนังวิกฤตบาง การหลุดออก รายละเอียดที่ไม่สมบูรณ์ การติดกัน ความเสียหายที่เกิดขึ้นจากการตัดแต่ง การบิดเบี้ยว คอรูปไข่ ก้นโยก การหดตัว หรือความล้มเหลวในการทดสอบการทำงาน คู่มือกระบวนการของ Formosa เชื่อมโยงอาการต่างๆ เหล่านี้เข้ากับความร้อนที่มากเกินไป การระบายความร้อนไม่เพียงพอ รอบการลัดวงจร หรือสภาวะของช่องทำความเย็น ใช้อาการเพื่อเปิดการวินิจฉัยที่ถูกต้องอีกครั้ง แทนที่จะเพิ่มเวลาระบายความร้อนในวงกว้างโดยไม่พบสาเหตุ
ยกระดับเมื่อข้อจำกัดต้องมีการเปลี่ยนช่องแม่พิมพ์ การปรับเปลี่ยนแม่พิมพ์หรือสลักเป่า การเปลี่ยนโปรแกรมควบคุม การเปลี่ยนอินเตอร์ล็อค งานระบบแรงดันหรือการทำงานนอกเรซินและหน้าต่างเครื่องจักรที่ผ่านการรับรอง ใช้คู่มือการบำรุงรักษาเชิงป้องกันสำหรับการค้นหาอุปกรณ์ที่ทำซ้ำได้ กลไกที่สึกหรออาจทำให้วงจรช้าลง แต่คำสั่งที่เร็วกว่าจะไม่สามารถซ่อมแซมได้
สิ้นสุดโครงการด้วยพื้นฐานที่เผยแพร่ อัปเดตสูตรผ่านกระบวนการอนุมัติของโรงงานเท่านั้น แนบตัวอย่างและบันทึกการวัดผล และระบุว่าผลลัพธ์ครอบคลุมผลิตภัณฑ์ แม่พิมพ์ เรซิน และเครื่องจักรใดบ้าง เก็บการทดลองที่ถูกปฏิเสธไว้ในบันทึกการเปลี่ยนแปลง เมื่อกะถัดไปสามารถสร้างวงจรที่ยอมรับและอธิบายขีดจำกัดได้ การปรับปรุงก็พร้อมสำหรับการผลิตตามปกติ
10 / คำตอบคำถามที่พบบ่อยเกี่ยวกับรอบเวลาการเป่าขึ้นรูป
อะไรเป็นตัวกำหนดรอบเวลาของรอบการขึ้นรูปแบบเป่าขึ้นรูป
รอบเวลาถูกกำหนดโดยเส้นทางที่ต้องการที่ช้าที่สุดผ่านการเตรียมพาริสันหรือช็อต การเคลื่อนตัวของแม่พิมพ์ การพองตัว การทำความเย็น ไอเสีย การเปิด การนำออก และการจัดการขั้นปลายน้ำ รูปทรงของผลิตภัณฑ์ การกระจายตัวของผนัง พฤติกรรมของเรซิน การระบายความร้อนของแม่พิมพ์ สถาปัตยกรรมของเครื่องจักร และเกณฑ์ชิ้นส่วนที่ยอมรับ ล้วนส่งผลต่อเส้นทางดังกล่าว วัดลำดับตามจริงและสัญญาณตอบรับก่อนที่จะตัดสินใจว่าตัวจับเวลาตัวใดที่รับผิดชอบ
การระบายความร้อนเป็นส่วนที่ยาวที่สุดของวงจรการเป่าขึ้นรูปเสมอไปหรือไม่?
การระบายความร้อนครอบครองพื้นที่ส่วนใหญ่ของวงจรการขึ้นรูปในการใช้งานโพลีโอเลฟินส์หลายประเภท ตามคู่มือการขึ้นรูปแบบเป่าของ LyondellBasell แต่ก็ไม่ใช่ข้อจำกัดที่ทำงานอยู่โดยอัตโนมัติในทุกสายการผลิต การจัดส่งแบบพาริสัน การบรรจุแบบสะสม การถ่ายโอนแม่พิมพ์ การกวาดล้างของหุ่นยนต์ การตัดแต่ง หรือการทดสอบอาจควบคุมการเริ่มต้นครั้งถัดไป ไทม์ไลน์จะแสดงให้เห็นว่าการลดการทำความเย็นจะเปลี่ยนทั้งวงจรหรือเพียงดีดชิ้นส่วนที่ร้อนขึ้นเท่านั้น
เวลาในการทำความเย็นจะลดลงโดยไม่ทำให้เกิดการบิดเบี้ยวได้อย่างไร?
อันดับแรก ตรวจสอบเงื่อนไขการจ่ายน้ำหล่อเย็นและการส่งคืน ความสมดุลของวงจร ความสะอาดของช่อง รูปแบบอุณหภูมิแม่พิมพ์ และตำแหน่งที่ร้อนบนชิ้นส่วน เปรียบเทียบการกระจายตัวของผนังกับแบบและกระบวนการที่ได้รับอนุมัติ เปลี่ยนเงื่อนไขที่บันทึกไว้ ปล่อยให้กระบวนการมีเสถียรภาพ และตรวจสอบขนาดและรูปร่างหลังจากช่วงเวลาหลังการดีดออกที่ต้องการ หากยังคงมีพื้นที่ร้อนในท้องถิ่นเหมือนเดิม การกระจายตัวของเชื้อราหรือผนังอาจต้องมีการตรวจสอบทางวิศวกรรม
รอบที่สั้นลงจะเพิ่มเอาท์พุตการเป่าขึ้นรูปเสมอหรือไม่?
ไม่ เอาท์พุตจะเพิ่มขึ้นเฉพาะเมื่อรอบที่เปลี่ยนแปลงคือข้อจำกัดของไลน์และชิ้นส่วนเพิ่มเติมได้รับการยอมรับ เหตุการณ์เครื่องจักรที่เร็วขึ้นสามารถสร้างชิ้นส่วนที่ร้อนขึ้น การปฏิเสธมากขึ้น หุ่นยนต์ติด ความเสียหายในการตัด หรืองานค้างของผู้ทดสอบ เปรียบเทียบชิ้นส่วนที่ยอมรับต่อชั่วโมงที่สังเกตภายใต้เงื่อนไขของผลิตภัณฑ์ วัสดุ แม่พิมพ์ ประโยชน์ใช้สอย และคุณภาพที่ตรงกัน เก็บการเคลื่อนที่ของวงจรแห้ง ผลลัพธ์ทางทฤษฎี และการผลิตที่ยอมรับไว้เป็นตัวเลขแยกกัน
การเขียนโปรแกรม parison ส่งผลต่อรอบเวลาอย่างไร
การเขียนโปรแกรม Parison เปลี่ยนแปลงเมื่อมีเนื้อหาวางอยู่ข้างผลิตภัณฑ์ พื้นที่หนักที่ไม่จำเป็นอาจต้องการการระบายความร้อนมากขึ้น ในขณะที่พื้นที่บางเกินไปอาจไม่ผ่านการทดสอบผลิตภัณฑ์ บนเครื่องจักรต่อเนื่อง โปรไฟล์ผนังสามารถซิงโครไนซ์กับรอบเวลาได้ ดังนั้นการเปลี่ยนแปลงเวลาอาจทำให้ตำแหน่งโปรไฟล์เปลี่ยน ตรวจสอบตำแหน่งผนัง น้ำหนักชิ้นส่วน และการจัดตำแหน่งโปรไฟล์หลังจากเปลี่ยนรอบการทำงาน แทนที่จะถือว่าเส้นโค้งที่บันทึกไว้ยังคงถูกต้อง
ข้อมูลใดที่ควรถูกส่งไปยัง Kinggle สำหรับปัญหารอบเวลา
ส่งรุ่นเครื่องจักรและเวอร์ชันคอนโทรลเลอร์, แบบผลิตภัณฑ์, รหัสแม่พิมพ์และเครื่องมือ, เกรดเรซินและล็อต, การแก้ไขสูตร, วิดีโอรอบการทำงานที่ถ่ายจากสถานที่ที่ปลอดภัย, ไทม์ไลน์ของเหตุการณ์, ประวัติการแจ้งเตือน, น้ำหนักชิ้นส่วนและแผนผังผนัง, ขนาดที่สำคัญ, ภาพถ่ายข้อบกพร่อง, การสังเกตอากาศเข้าของเครื่องจักรและน้ำหล่อเย็น, สาเหตุการหยุดดาวน์สตรีมและเอาต์พุตที่ยอมรับในช่วงเวลาที่กำหนด หลักฐานนี้ช่วยแยกสาเหตุการระบายความร้อน เครื่องมือ การควบคุม สาธารณูปโภค วัสดุ และความสมดุลของสายการผลิต

หารือเกี่ยวกับผลิตภัณฑ์และวงจรเป็นระบบเดียว
ส่งแบบชิ้นส่วนจริง เรซิน แม่พิมพ์ การกำหนดค่าเครื่องจักร ลำดับเวลาของรอบปัจจุบัน การสังเกตด้านอรรถประโยชน์ และผลลัพธ์ด้านคุณภาพที่วัดได้ Kinggle สามารถตรวจสอบหลักฐานเกี่ยวกับเครื่องจักร เครื่องมือ การควบคุม และเป้าหมายการผลิตได้
ส่งข้อมูลการผลิตของคุณแหล่งข้อมูลที่ใช้สำหรับคู่มือนี้
คู่มือที่โฮสต์โดย Kinggle สนับสนุนคำชี้แจงเกี่ยวกับการควบคุมที่จัดทำเป็นเอกสารและลำดับของเครื่อง คู่มือผู้ผลิตโพลีเมอร์สนับสนุนความสัมพันธ์ระหว่างการระบายความร้อนและข้อบกพร่อง แหล่งที่มาของ OSHA รวมอยู่ในขอบเขตความปลอดภัยของสหรัฐอเมริกา แหล่งที่มาเหล่านี้ไม่มีเป้าหมายรอบการทำงานสากลสำหรับผลิตภัณฑ์หรือเครื่องจักรทุกเครื่อง
- คู่มือการใช้งานเครื่องเป่าขวดพลาสติกอัตโนมัติที่โฮสต์โดย Kinggleเข้าถึงเมื่อวันที่ 8 กันยายน 2026.
- คู่มือควบคุมความหนาของผนัง Moog DigiPack III Parison, MRJ06301จัดโดย Kinggle เข้าถึงเมื่อวันที่ 8 กันยายน 2026
- LyondellBasell คู่มือการเป่าโพลีโอเลฟินส์เข้าถึงเมื่อวันที่ 8 กันยายน 2026.
- พลาสติกฟอร์โมซา, คู่มือกระบวนการเป่าขึ้นรูปโพลีเอทิลีนเข้าถึงเมื่อวันที่ 8 กันยายน 2026.
- OSHA 29 CFR 1910.147 การควบคุมพลังงานอันตรายเข้าถึงเมื่อวันที่ 8 กันยายน 2026.
- OSHA 29 CFR 1910.212 ข้อกำหนดทั่วไปสำหรับเครื่องจักรทั้งหมดเข้าถึงเมื่อวันที่ 8 กันยายน 2026.