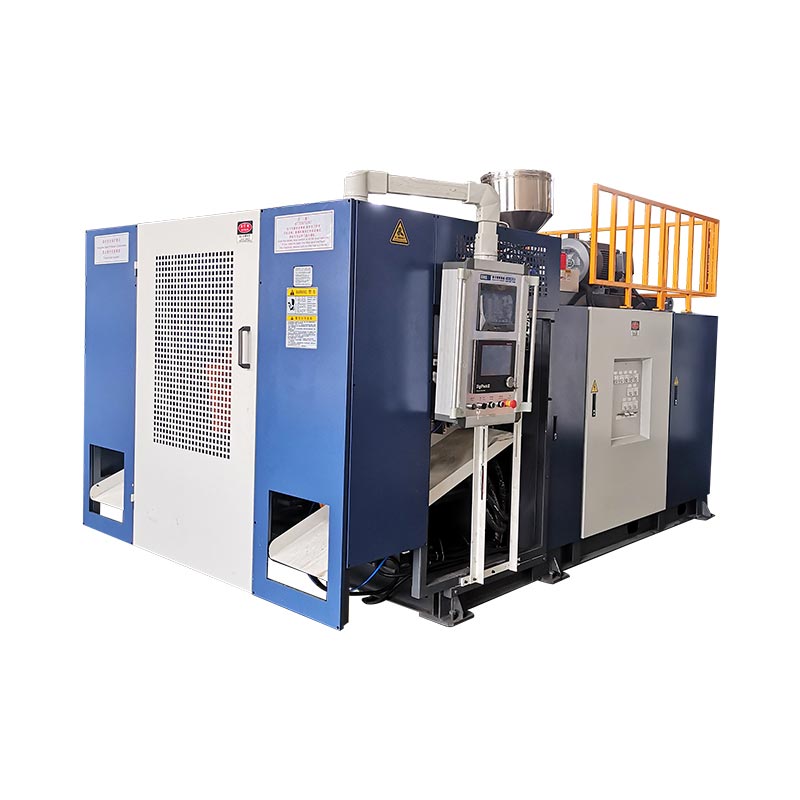
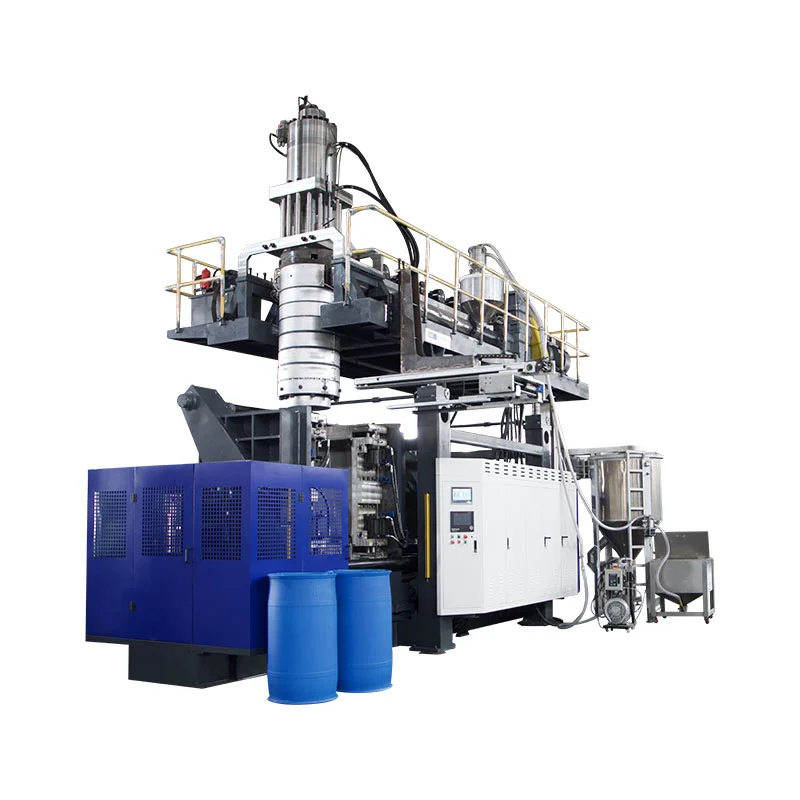
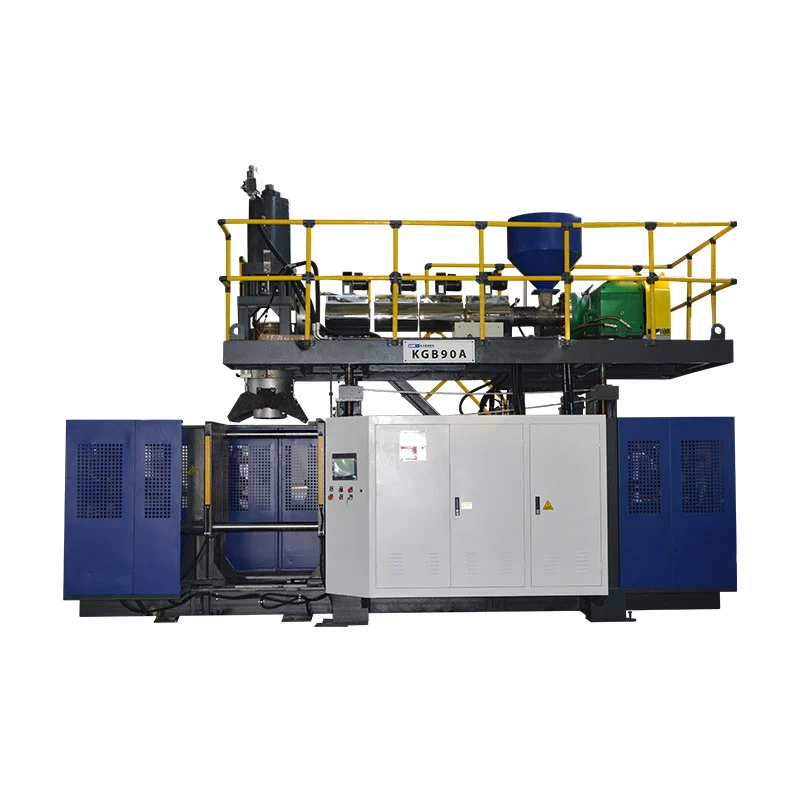
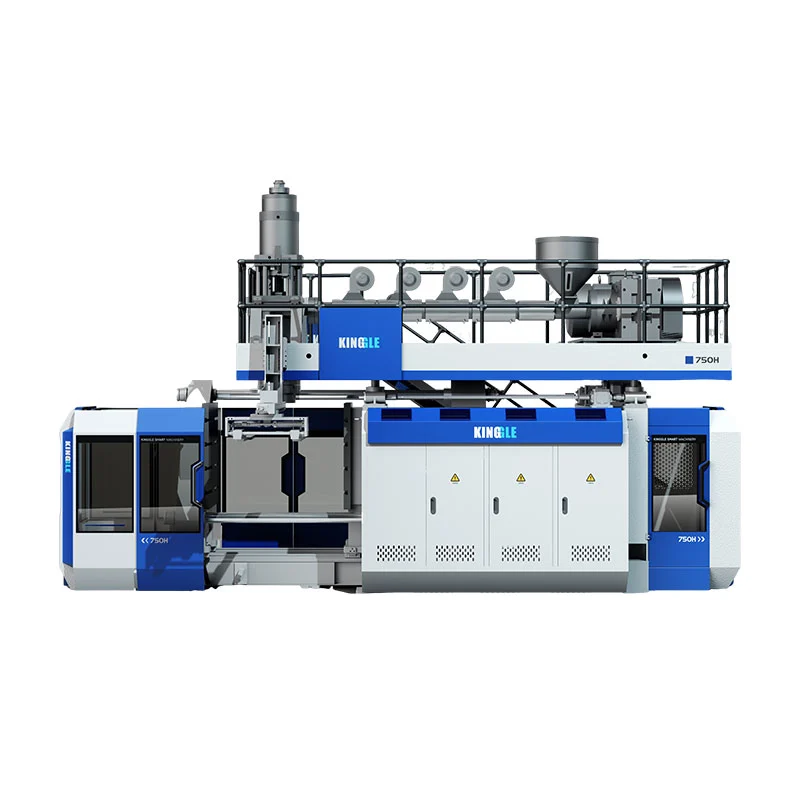
สถานีที่สองจะเปลี่ยนวิธีที่เครื่องจักรใช้การอัดขึ้นรูป การทำความเย็น และเวลาในการจัดการแม่พิมพ์ มันไม่ได้เพิ่มผลผลิตเป็นสองเท่าโดยอัตโนมัติ ลดพลังงานต่อขวด หรือสร้างผลิตภัณฑ์ที่มีขนาดใหญ่ขึ้น ขนาดเครื่อง Kinggle ที่จับคู่กันสามขนาดแสดงให้เห็นว่าความแตกต่างที่แท้จริงปรากฏที่ใด

ของจริงเครื่องเป่าขวดแบบสถานีเดี่ยวและสถานีคู่การเปรียบเทียบจึงเป็นการศึกษาทั้งเซลล์ ไม่ใช่การนับจำนวนการขนส่ง การตัดสินใจจะต้องเชื่อมโยงขวด กำหนดการผลิต ความต้องการการหลอมรวม ลำดับสองสถานี และข้อกำหนดของชิ้นส่วนที่ยอมรับ
มีการเปลี่ยนแปลงอะไรระหว่างหนึ่งสถานีถึงสองสถานี?
ในเครื่องฉีดขึ้นรูปแบบอัดรีดต่อเนื่องแบบสถานีเดียว ตำแหน่งแม่พิมพ์และแคลมป์ตำแหน่งเดียวจะจับพาริสัน สร้างชิ้นส่วน ระบายความร้อน และปล่อยออก เหตุการณ์การปั้นครั้งถัดไปจะต้องสอดคล้องกับลำดับของสถานีนั้น
เครื่องเป่าขึ้นรูปแบบสถานีคู่หรือสถานีคู่จะสลับตำแหน่งแม่พิมพ์สองตำแหน่งรอบๆ ระบบการอัดรีดที่ใช้ร่วมกัน สถานีหนึ่งอาจอยู่ในขั้นตอนการเป่า ทำให้เย็นลง หรือกำจัดชิ้นส่วน ในขณะที่อีกสถานีหนึ่งเตรียมที่จะยึดครองเขตถัดไป นี่คือเหตุผลว่าทำไมอุปกรณ์แบบสถานีคู่จึงถูกเรียกว่าเป็นเครื่องเป่าขึ้นรูปสองด้านหรือแบบกระสวยในบางตลาด
ลำดับแบบง่ายนี้อธิบายโอกาส ไม่ใช่อัตราการผลิตขั้นสุดท้าย การเดินทางของสถานี การก่อตัวของปารีส การปิดแม่พิมพ์ การเป่า การปล่อยไอเสีย การระบายความร้อน การดีดออก การตัดแต่ง และการถ่ายโอนขั้นปลายน้ำ ยังคงต้องเข้ากันได้ เอกสารประกอบเครื่องรับ-ส่งอิสระยังแสดงรายการการกำหนดค่าด้านเดียวและสองด้านแยกจากหัวดายแบบแพริสันเดี่ยวและหลายพาริสัน เสริมว่าสิ่งเหล่านี้เป็นตัวเลือกอุปกรณ์ที่แตกต่างกัน
อย่าสับสนระหว่างจำนวนสถานี จำนวนหัว จำนวนช่อง และจำนวนชั้น
ข้อผิดพลาดในการเสนอราคาหลายครั้งเกิดขึ้นเนื่องจากมีการใช้ “double” โดยไม่บอกว่าอะไรเป็นสองเท่า เครื่องจักรแบบสถานีคู่ไม่จำเป็นต้องเป็นเครื่องจักรแบบสองหัว แม่พิมพ์แบบสองช่อง หรือสายการผลิตแบบสองชั้น
| ภาคเรียน | มันนับอะไร | มันเปลี่ยนแปลงอะไร | คำถามสำหรับซัพพลายเออร์ |
|---|---|---|---|
| สถานีเดี่ยวหรือคู่ | ตำแหน่งแม่พิมพ์และแคลมป์ที่ทำงานตามลำดับ | ลำดับเครื่องจักร ข้อกำหนดในการตั้งค่าแม่พิมพ์ ศักยภาพในการส่งออก รอยพิมพ์ และการจัดการ | เครื่องนี้มีสถานีแม่พิมพ์ครบจำนวนกี่สถานี? |
| ตายหัวเดียวหรือหลายหัว | Parisons อัดแน่นในงานปั้นครั้งหนึ่ง | สามารถป้อนโพรงแม่พิมพ์ได้กี่ช่องในคราวเดียวและระยะห่างของทางออกที่ต้องการ | มีทั้งหมดกี่ช่อง และระยะศูนย์กลางคือเท่าใด |
| แม่พิมพ์ช่องเดียวหรือหลายช่อง | ชิ้นส่วนที่ขึ้นรูปในแม่พิมพ์เดียวปิดสนิท | ชิ้นส่วนต่อเหตุการณ์การขึ้นรูป ขนาดแม่พิมพ์ ความสมดุลของการหล่อเย็น และการตัดแต่ง | งานแม่พิมพ์หนึ่งงานควรผลิตชิ้นส่วนที่สามารถขายได้จำนวนเท่าใด |
| เดี่ยวหรือหลายชั้น | ชั้นวัสดุในผนังส่วนหนึ่ง | เครื่องอัดรีด สถาปัตยกรรมหัวดาย การจัดการวัสดุ และการควบคุมกระบวนการ | วัสดุและโครงสร้างชั้นใดบ้างที่รวมอยู่ในใบเสนอราคา? |
ที่เอกสารข้อมูลกระสวยการอัดขึ้นรูปอย่างต่อเนื่องของ R&Bตัวอย่างเช่น แสดงรายการหัวดายแบบแพริสันเดี่ยวและหลายแพริสันแยกจากการกำหนดค่าแคลมป์หนึ่งหรือสองสเตชั่น เครื่องมือแบบหลายช่องคือคันโยกเอาท์พุตเดียว สถานีแม่พิมพ์ที่สองก็เป็นอีกสถานีหนึ่ง ข้อเสนออาจใช้คันโยกอย่างใดอย่างหนึ่งหรือทั้งสองอย่างรวมกัน ดังนั้นใบเสนอราคาจะต้องระบุแต่ละรายการแยกกัน
คำศัพท์ยังเปลี่ยนแปลงตามภูมิภาค ผู้ซื้ออาจค้นหาเครื่องเป่าขวดแบบสถานีคู่, เครื่องเป่าขวดแบบสถานีคู่, เครื่องเป่าขวดแบบสองสถานีหรือเครื่องปั้นเป่ากระสวยสองด้าน. ยืนยันลำดับทางกายภาพแทนที่จะเลือกตามชื่อเพียงอย่างเดียว
การเปรียบเทียบดั้งเดิม: ขนาดเครื่อง Kinggle สามคู่ที่จับคู่กัน
การวิเคราะห์ต่อไปนี้ใช้ข้อกำหนดที่เผยแพร่ในหน้าผลิตภัณฑ์ Kinggle ปัจจุบันหกหน้า แต่ละคู่มีความจุตู้คอนเทนเนอร์สูงสุดเท่ากัน ซึ่งทำให้มองเห็นความแตกต่างของสถานีได้ง่ายขึ้น ข้อมูลตัวเลขเป็นข้อมูลอ้างอิงในแค็ตตาล็อก ไม่ใช่การรับประกันการผลิตสำหรับขวด เรซิน หัวแม่พิมพ์ หรือแพ็คเกจเสริมทุกรายการ
| ความจุและรุ่น | สถานี | ป้ายกำกับเอาต์พุตที่เผยแพร่ | ความสามารถในการหลอมละลาย HDPE | ขนาดเครื่อง (ยาว×กว้าง×สูง) | ซองขนาด L×W แบบธรรมดา* | น้ำหนัก | แรงหนีบ |
|---|---|---|---|---|---|---|---|
| 2ลิตรKGB2L | เดี่ยว | ปั่นแห้ง 600 ชิ้น/ชม | 30 กก./ชม | 3.1 × 1.7 × 2.5 ม | 5.3 ตร.ม | 2.5 ตัน | 40 กิโลนิวตัน |
| 2ลิตรเคจีบี2ดี | สองเท่า | 600 × 2 ชิ้น/ชม. รอบแห้ง | 55 กก./ชม | 3.1 × 2.2 × 2.5 ม | 6.8 ตร.ม | 4.5 ตัน | 40 กิโลนิวตัน |
| 5ลKGB5L | เดี่ยว | 500 ชิ้น/ชม. รอบแห้ง | 55 กก./ชม | 3.1 × 2.2 × 2.5 ม | 6.8 ตร.ม | 3.0 ตัน | 65 กิโลนิวตัน |
| 5ลKGB5D | สองเท่า | 500 × 2 ชิ้น/ชม. รอบแห้ง | 80 กก./ชม | 3.2 × 2.2 × 2.5 ม | 7.0 ตรม | 5.2 ตัน | 65 กิโลนิวตัน |
| 15ลKGB15L | เดี่ยว | ปั่นแห้ง 450 ชิ้น/ชม | 100 กก./ชม | 4.5 × 2.2 × 2.8 ม | 9.9 ตรม | 7.5 ตัน | 165 กิโลนิวตัน |
| 15ลKGB15D | สองเท่า | วงจรแห้ง 450 × 2 ชิ้น/ชม | 120 กก./ชม | 4.8 × 2.9 × 2.8 ม | 13.9 ตรม | 12.5 ตัน | 165 กิโลนิวตัน |

สิ่งที่ข้อมูลที่จับคู่เปิดเผย
1. จำนวนสถานีไม่ได้กำหนดขนาดชิ้นส่วนสูงสุด
ภายในคู่ Kinggle แต่ละคู่ ความจุเล็กน้อยของคอนเทนเนอร์และแรงจับยึดที่เผยแพร่ยังคงเท่าเดิม: 2L และ 40 kN, 5L และ 65 kN หรือ 15L และ 165 kN สถานีที่สองจะเปลี่ยนลำดับการผลิต มันไม่ได้เปลี่ยนแพลตฟอร์ม 5L ให้เป็นแพลตฟอร์ม 15L
ความแตกต่างนี้มีความสำคัญในระหว่างการเลือกเครื่องจักร ปริมาตรชิ้นส่วน พื้นที่ฉายภาพ ขนาดของแม่พิมพ์ และแคลมป์ที่ต้องการยังคงต้องพอดีกับแท่น คิงเกิลส์คู่มือการเลือกเครื่องฉีดพลาสติกเริ่มจากตู้คอนเทนเนอร์ก่อนเลือกจำนวนสถานี
2. คู่สถานีคู่จะเพิ่มความสามารถในการหลอม แต่ไม่ใช่ด้วยอัตราส่วนคงที่หนึ่งอัตราส่วน
ความสามารถในการหลอม HDPE ที่เผยแพร่เพิ่มขึ้นจาก 30 เป็น 55 กก./ชม. ในคู่ขนาด 2 ลิตร จาก 55 เป็น 80 กก./ชม. ในคู่ขนาด 5 ลิตร และจาก 100 เป็น 120 กก./ชม. ในคู่ขนาด 15 ลิตร การเพิ่มขึ้นเหล่านี้ไม่เหมือนกัน และไม่ควรแปลงเป็น "ตัวคูณสถานีสองเท่า" แบบสากล
นี่เป็นบทเรียนเกี่ยวกับความจุที่สำคัญที่สุดในข้อมูล สองสถานีสามารถสร้างโอกาสในการขึ้นรูปได้มากขึ้น แต่เครื่องอัดรีดยังคงต้องป้อนมวลรวมของพาร์ริสัน ขวดที่หนักกว่า แฟลชมากขึ้น มีช่องทางดายมากขึ้น หรือช่วงเวลาเหตุการณ์สั้นลง จะทำให้ความต้องการหลอมเหลวเพิ่มขึ้น เมื่อการอัดขึ้นรูปกลายเป็นปัญหาคอขวด การเพิ่มความพร้อมของสถานีก็ไม่สามารถแก้ไขได้
3. น้ำหนักและซองติดตั้งเพิ่มขึ้นแตกต่างกันตามขนาด
การเปลี่ยนจากรุ่นเดี่ยวไปเป็นรุ่นคู่จะทำให้น้ำหนักเครื่องจักรที่เผยแพร่จาก 2.5 เป็น 4.5 ตันที่ 2 ลิตร, 3.0 ถึง 5.2 ตันที่ 5 ลิตร และ 7.5 ถึง 12.5 ตันที่ 15 ลิตร ขนาดซองเครื่องจักร L×W ที่คำนวณได้จะเปลี่ยนจากประมาณ 5.3 เป็น 6.8 ตร.ม., 6.8 ถึง 7.0 ตร.ม. และ 9.9 ถึง 13.9 ตร.ม. ตามลำดับ
พื้นที่พื้นจึงไม่สามารถอธิบายได้อย่างปลอดภัยว่า "เกือบเท่ากัน" หรือ "ใหญ่เป็นสองเท่า" ผลลัพธ์ขึ้นอยู่กับแพลตฟอร์ม การคำนวณซองเครื่องจักรไม่ใช่แผนผังโรงงาน การเข้าถึงบริการ การจัดหาวัสดุ ท่อร่วมทำความเย็น ตู้ควบคุม การจ่ายชิ้นส่วน และการจัดการแม่พิมพ์ ยังคงต้องการพื้นที่ ใช้คิงเกิลส์คู่มือระบบไฟฟ้า อากาศ น้ำ และแผนผังก่อนที่จะแช่แข็งแผนไซต์
4. ฉลากวัฏจักรแห้งเป็นสัญญาณเปรียบเทียบ ไม่ใช่สัญญาในการส่งมอบ
วงจรแห้งจะบันทึกการเคลื่อนไหวของเครื่องจักรโดยไม่ต้องพิสูจน์สภาพการผลิตของชิ้นส่วนที่เสร็จสมบูรณ์ ผลลัพธ์ที่แท้จริงต้องรวมถึงการก่อตัวของพาร์ริสัน เวลาเป่าและระบายออก การทำความเย็น การดีดออก การตัดขอบ การสูญเสียคุณภาพ และการหยุดตามแผน ถังเจอร์รี่แคนหนา 15 ลิตรและขวดขนาดเบา 500 มล. ไม่สามารถกำหนดเอาต์พุตเดียวกันได้เพียงเพราะทำงานบนเครื่องจักรที่มีจำนวนสถานีเท่ากัน
คำนวณผลลัพธ์จากเหตุการณ์การขึ้นรูปและความสมดุลของมวล
เริ่มต้นด้วยผลิตภัณฑ์และทำงานย้อนกลับ อย่าเริ่มต้นด้วยการคูณหมายเลขแค็ตตาล็อกด้วยชั่วโมงกะ
ขั้นตอนที่ 1: กำหนดผลลัพธ์ที่ดีที่ต้องการ
แปลงความต้องการที่ยืนยันให้เป็นชิ้นส่วนที่ดีต่อชั่วโมงโดยใช้ชั่วโมงการผลิตที่กำหนดไว้ การเปลี่ยนแปลงตามแผน และสมมติฐานด้านความพร้อมของโรงงาน แยกสถานการณ์ความต้องการออกจากกัน เช่น ฐาน จุดสูงสุดตามฤดูกาล และการเติบโตในอนาคต เพื่อให้มองเห็นกำลังการผลิตส่วนเกินได้ แทนที่จะซ่อนอยู่ในเป้าหมายเชิงบวกเป้าหมายเดียว
ขั้นตอนที่ 2: วัดเหตุการณ์การขึ้นรูปที่สมบูรณ์หนึ่งเหตุการณ์
สำหรับแม่พิมพ์ที่นำเสนอ ให้บันทึกจำนวนแพริสัน ชิ้นส่วนที่เกิดขึ้น มวลรวมพาริสัน มวลชิ้นส่วนสำเร็จรูป เส้นทางแฟลช/ลับคม ช่วงเวลาเหตุการณ์ที่คงที่ และผลลัพธ์ด้านคุณภาพที่ยอมรับ งานปั้นหมายถึงแม่พิมพ์หนึ่งตัวจับวัสดุ parison และผลิตชุดชิ้นส่วน
ชิ้นส่วนที่ดี/h = เหตุการณ์การขึ้นรูป/h × ชิ้นส่วนต่อเหตุการณ์ × เศษส่วนที่ยอมรับ
ความต้องการหลอมละลายขั้นต้น (กก./ชม.) = เหตุการณ์การขึ้นรูป/ชม × มวลพาริสันรวมต่อเหตุการณ์ (กก.)
เศษส่วนที่ยอมรับจะต้องมาจากการพิจารณาคดีที่ตกลงกันไว้หรือสมมติฐานของพืชที่ซื่อสัตย์ มวลรวมพาริสันรวมถึงวัสดุที่เข้าสู่งานปั้น ไม่ใช่เฉพาะขวดที่ทำเสร็จแล้วเท่านั้น หากแฟลชถูกกราวด์ใหม่ การจัดการและการนำแฟลชกลับมาใหม่ยังคงส่งผลต่อเส้น
ขั้นตอนที่ 3: ทดสอบคอขวดเป็นหนึ่งบรรทัด
เปรียบเทียบความต้องการการหลอมรวมขั้นต้นกับเครื่องอัดรีดที่นำเสนอภายใต้วัสดุจริง จากนั้นยืนยันการระบายความร้อนของแม่พิมพ์ การเป่าลม การกำจัดชิ้นส่วน การตัดแต่ง การทดสอบการรั่วไหล การลำเลียง การบรรจุ และความจุของเครื่องบด ระยะที่ยั่งยืนต่ำสุดจะกำหนดเอาต์พุตของไลน์
สำหรับลอจิกเอาท์พุตเครื่องจักรต่อเนื่องที่กว้างขึ้น โปรดดูที่ Kinggle'sคู่มือเครื่องเป่าขวดแบบต่อเนื่อง. หากน้ำหนักชิ้นส่วนหรือการกระจายของผนังเปลี่ยนแปลงระหว่างการทดสอบความเร็ว ให้ใช้คู่มือการเขียนโปรแกรมปารีสและตรวจสอบตำแหน่งผนังเดียวกันในแต่ละเงื่อนไข
การกำหนดค่าใดที่เหมาะกับแผนการผลิต
สถานีเดียวมักจะเป็นตัวเลือกที่สะอาดกว่าเมื่อ...
- ความต้องการที่ตรวจสอบแล้วเหมาะกับสถานีแม่พิมพ์แห่งเดียวที่มีอัตรากำไรจากการดำเนินงานที่ยอมรับได้
- การเปลี่ยนแปลงผลิตภัณฑ์เกิดขึ้นบ่อยครั้งหรือการดำเนินการผลิตสั้นลง
- แนะนำให้ใช้ชุดแม่พิมพ์หนึ่งชุดเพื่อเหตุผลด้านงบประมาณ การบำรุงรักษา หรือการตรวจสอบความถูกต้อง
- วิธีการชิ้นส่วน แม่พิมพ์ หรือการถอดออกทำให้รูปแบบการสลับใช้งานน้อยลง
- พื้นที่โรงงาน การเข้าถึงการยก หรือระบบอัตโนมัติดาวน์สตรีมมีจำกัด
- โครงการกำลังเข้าสู่ตลาดที่ความต้องการยังไม่ได้รับการพิสูจน์
สถานีคู่สมควรได้รับการศึกษาแบบเต็มรูปแบบเมื่อ...
- ความต้องการทำซ้ำที่เสถียรเกินกว่าเอาต์พุตสถานีเดียวที่สมจริง
- สถานีแม่พิมพ์ที่ตรงกันสองสถานีสามารถดำเนินกระบวนการที่ทำซ้ำได้
- เครื่องอัดรีดและหัวดายสามารถจ่ายอัตราการหลอมรวมที่ต้องการได้
- การระบายความร้อนทำให้มีเวลาที่มีประโยชน์ในการสลับงานแม่พิมพ์
- การตัดแต่ง การทดสอบ และการจัดการวัสดุสามารถรับการไหลที่เพิ่มขึ้นได้
- ขอบเขตแม่พิมพ์ เครื่องจักร และสาธารณูปโภคเพิ่มเติมมีกรณีทางธุรกิจที่สามารถป้องกันได้
ไม่มีรายการใดมาแทนที่การทดลองใช้ผลิตภัณฑ์ ช่วยป้องกันข้อผิดพลาดในการจัดซื้อทั่วไป: ถือว่าสถานีที่สองเป็นอุปกรณ์เสริมเอาต์พุตแบบสแตนด์อโลน เป็นการตัดสินใจของระบบที่จะเปลี่ยนแปลงเครื่องมือ การควบคุม การทดสอบการใช้งาน และการไหลของชิ้นส่วนผ่านโรงงาน
สาธารณูปโภคและอุปกรณ์ปลายน้ำสามารถลบความได้เปรียบของสถานีได้
สายการผลิตแบบสถานีคู่อาจส่งความร้อนมากขึ้นเข้าสู่ระบบหล่อเย็นแม่พิมพ์ และสร้างเหตุการณ์การขึ้นรูปที่ใกล้ชิดกันมากขึ้น อากาศอัดจะต้องรักษาแรงดันและส่งกระแสเมื่อท่อต้องการ ไม่ใช่แค่ขณะไม่ได้ใช้งาน น้ำหล่อเย็นจะต้องไปถึงวงจรแม่พิมพ์ทั้งสองด้วยสภาวะที่มั่นคง การจ่ายไฟฟ้า การระบายความร้อนด้วยไฮดรอลิก และสภาพแวดล้อมของตู้ต้องตรงกับโครงสร้างขั้นสุดท้าย
อย่าคำนวณบริการโรงงานจากตารางเปรียบเทียบ ข้อมูลจำเพาะของเว็บ Kinggle ในปัจจุบันบางรายการใช้การพิมพ์หน่วยที่ไม่สอดคล้องกัน และตัวเลขพลังงานเฉลี่ยไม่ได้อธิบายถึงการทดสอบผลิตภัณฑ์ที่เหมือนกัน ขอเอกสารสาธารณูปโภคเฉพาะโครงการ แบบไฟฟ้า และแบบจัดเตรียมทั่วไปสำหรับการกำหนดค่าที่สั่ง
ตรวจสอบทุกขั้นตอนหลังเปิดแม่พิมพ์
- อุปกรณ์นำออกสามารถรับชิ้นส่วนจากสถานีสลับได้หรือไม่
- การตัดขอบสามารถรองรับแฟลชจริงและรูปทรงคอ/ล่างได้หรือไม่
- ผู้ทดสอบการรั่วสามารถตรวจสอบทุกช่องตามอัตราสายที่ต้องการได้หรือไม่?
- สายพานลำเลียงสามารถป้องกันการชน การสะสม และการเสียรูปของชิ้นส่วนได้หรือไม่
- เครื่องบดและเครื่องปั่นสามารถจัดการแฟลชโดยไม่ทำให้สัดส่วนการบดไม่เสถียรได้หรือไม่
- ผู้ปฏิบัติงานสามารถเข้าถึงทั้งสองสถานีได้อย่างปลอดภัยเพื่อการตรวจสอบและเปลี่ยนงานที่ได้รับอนุมัติหรือไม่
หากการทำงานที่เร็วขึ้นทำให้เกิดความหนาของผนังที่ไม่เสถียร แฟลช การระบายความร้อนผิดเพี้ยน หรือสัญญาณเตือนซ้ำ ให้เชื่อมต่อบันทึกการบำรุงรักษาเชิงป้องกันกับคิงเกิลส์วิธีการแก้ไขปัญหา HMIก่อนที่จะซ่อนคอขวดทางกายภาพด้วยการเปลี่ยนแปลงสูตร

เปรียบเทียบต้นทุนการติดตั้งทั้งหมด ไม่ใช่ราคาเครื่องจักรเพียงอย่างเดียว
ผู้ซื้อที่ค้นหาราคาเครื่องทำขวดพลาสติกอาจได้รับใบเสนอราคาสองรายการที่ไม่เท่ากัน อาจรวมถึงชุดแม่พิมพ์ชุดที่สอง การทดสอบการนำออกและการรั่วไหล อีกเครื่องสามารถแสดงเฉพาะเครื่องปั้นฐานเท่านั้น ราคาพาดหัวที่ต่ำกว่าอาจอธิบายเซลล์การผลิตที่สมบูรณ์น้อยกว่า
| ชั้นต้นทุน | คำถามสถานีเดียว | คำถามสองสถานี |
|---|---|---|
| แพลตฟอร์มเครื่องจักร | มีเครื่องอัดรีด แคลมป์ ตัวควบคุม และตัวช่วยมาตรฐานใดบ้าง | มีอุปกรณ์ขนย้าย แคลมป์ เป่า และควบคุมเพิ่มเติมใดบ้าง |
| แม่พิมพ์และหัวตาย | รวมแม่พิมพ์ที่สมบูรณ์หนึ่งชิ้นและแพ็คเกจช่องจ่ายแม่พิมพ์ที่ถูกต้องหรือไม่ | มีสถานีแม่พิมพ์ที่ตรงกันสองสถานีรวมอยู่ด้วย และจำนวนหัวและระยะห่างทางออกเหมือนกับแผนเครื่องมือหรือไม่ |
| บริการโรงงาน | ต้องใช้ไฟฟ้า อากาศ น้ำ พื้น/งานบรรทุกอะไรบ้าง? | บริการที่มีอยู่สามารถรองรับลำดับเหตุการณ์ที่รวดเร็วขึ้นภายใต้ความต้องการของโรงงานพร้อมกันได้หรือไม่ |
| เซลล์ปลายน้ำ | ขั้นตอนการนำออก การเล็ม การทดสอบ การลำเลียง และการเจียรแบบใดเป็นแบบแมนนวลหรือแบบอัตโนมัติ | ทุกขั้นตอนปลายน้ำสามารถรับชิ้นส่วนจากสถานีสลับโดยไม่สะสมได้หรือไม่? |
| การเปลี่ยนแปลงและการตรวจสอบความถูกต้อง | การเปลี่ยนแปลงแม่พิมพ์และสูตรหนึ่งครั้งจะใช้เวลานานเท่าใดภายใต้ขั้นตอนของผู้ซื้อ | สองสถานีจะสอดคล้อง ผ่านการรับรอง และกู้คืนหลังจากการเปลี่ยนแปลงผลิตภัณฑ์อย่างไร |
| ความเสี่ยงจากการดำเนินงาน | เอาต์พุตใดจะสูญหายไปหากสถานีแม่พิมพ์เดี่ยวหยุดทำงาน | สามารถแยกสถานีใดสถานีหนึ่งได้อย่างปลอดภัย และจะเกิดอะไรขึ้นกับลำดับการอัดรีดที่ใช้ร่วมกัน |
การเปรียบเทียบทางเศรษฐกิจที่เป็นประโยชน์จะใช้ขอบเขตโครงการเดียวกันทั้งสองด้าน รวมถึงเครื่องขึ้นรูป แม่พิมพ์ หัวดาย อุปกรณ์เสริม การติดตั้ง การทดสอบการใช้งาน การฝึกอบรม และการดัดแปลงโรงงาน จากนั้นประมาณค่าแรงงาน สาธารณูปโภค การบำรุงรักษาตามแผน การสูญเสียจากการเปลี่ยนแปลง การสูญเสียคุณภาพ และเวลาหยุดทำงานโดยใช้สมมติฐานในการดำเนินงานของผู้ซื้อเอง
ต้นทุนต่อชิ้นส่วนที่ดี = ต้นทุนทั้งหมดในช่วงเวลาเปรียบเทียบ KW ชิ้นส่วนที่ยอมรับที่ผลิตในช่วงเวลาเดียวกัน
ตัวเศษและตัวส่วนต้องใช้หน้าต่างเวลาและขอบเขตเดียวกัน อย่าวางตัวเลขหลักสองสถานีไว้เหนือเอาท์พุตวงจรแห้งแบบสถานีเดียว หรือเปรียบเทียบเส้นคู่แบบอัตโนมัติกับเครื่องจักรพื้นฐานเดียวที่ไม่รวมการตัดแต่งและการทดสอบ หากความต้องการไม่สามารถใช้เอาต์พุตที่เพิ่มเข้ามาได้ ความจุที่ไม่ได้ใช้งานยังคงเป็นต้นทุน หากความต้องการเกินขีดความสามารถของสถานีเดียว การผลิตที่ไม่ได้รับและค่าล่วงเวลาก็ถือเป็นต้นทุนเช่นกัน
ราคายังคงเป็นข้อจำกัดในการซื้อที่ถูกต้อง แต่เป็นไปตามความเหมาะสมทางเทคนิค ขอให้ Kinggle ระบุทุกส่วนประกอบที่รวมอยู่และทุกรายการที่ผู้ซื้อจัดหาเพื่อให้สามารถเปรียบเทียบใบเสนอราคาได้ทีละบรรทัด
RFQ ที่ดีกว่าจะแยกเงื่อนไขการรับประกันออกจากการอ้างอิงแค็ตตาล็อก
ส่งเอกสารข้อมูลเดียวกันไปยังซัพพลายเออร์ทุกราย มิฉะนั้น การเสนอราคาสองรายการอาจใช้สมมติฐานที่แตกต่างกันและยังคงสามารถเปรียบเทียบได้
| ฟิลด์ RFQ | ข้อมูลที่จำเป็น | เหตุใดจึงเปลี่ยนการตัดสินใจของสถานี |
|---|---|---|
| ส่วนหนึ่ง | การวาดหรือตัวอย่าง ขนาดสูงสุด คอ/การตกแต่ง ที่จับ เส้นแบ่งส่วน และข้อกำหนดในการตัดแต่ง | กำหนดความพอดีของแม่พิมพ์ การเคลื่อนย้าย และงานปลายน้ำ |
| วัสดุ | เกรดเรซิน สี สารเติมแต่ง แผนการบด/PCR และข้อมูลซัพพลายเออร์ที่แน่นอน | เปลี่ยนแปลงพฤติกรรมการหลอมเหลว ปริมาณงานรวม และการทำความเย็น |
| มวลและผนัง | น้ำหนักสำเร็จรูป ระยะแพริสันรวม/การประมาณค่าแฟลช ตำแหน่งกำแพงวิกฤต และพิกัดความเผื่อ | เปลี่ยนเป้าหมายวงจรให้เป็นความต้องการที่ลดลงและหลักฐานด้านคุณภาพ |
| ความต้องการ | ชิ้นส่วนที่ดีต่อชั่วโมง กะ ปี และฤดูท่องเที่ยว SKU/แผนการเปลี่ยนแปลง | แสดงว่าสามารถเก็บสถานีที่สองไว้ได้อย่างมีประสิทธิภาพหรือไม่ |
| เครื่องมือ | จำนวนสถานี ช่องทางออกของแม่พิมพ์ โพรง ระยะห่างจากศูนย์กลาง ชุดแม่พิมพ์ และรูปแบบการทำความเย็น | ป้องกันไม่ให้ "สถานีคู่" ซ่อนสมมติฐานของศีรษะหรือโพรงที่แตกต่างกัน |
| คุณภาพ | การทดสอบน้ำหนัก ขนาด ผนัง การรั่วไหล การตก การรับน้ำหนักด้านบน หรือการทดสอบอื่นๆ ที่ตกลงกัน | กำหนดเอาต์พุตที่ดีแทนความเร็วในการเคลื่อนที่ |
| โรงงาน | มาตรฐานกำลังไฟฟ้า สภาพอากาศ/น้ำ ขีดจำกัดพื้นและเพดาน ทางเดินยก และอุปกรณ์ปลายน้ำ | ทดสอบว่าสามารถติดตั้งและรองรับเซลล์สองสถานีเต็มรูปแบบได้หรือไม่ |
บันทึกรายการเหล่านี้ระหว่างการทดลองเพื่อการยอมรับ
- เอกลักษณ์ของเครื่องจักร แม่พิมพ์ หัวแม่พิมพ์ เรซิน และสูตร
- ช่วงเวลาเหตุการณ์การขึ้นรูปที่เสถียรสำหรับแต่ละสถานี ไม่ใช่เหตุการณ์ที่เร็วที่สุดเพียงเหตุการณ์เดียว
- มวลรวมพาริสัน น้ำหนักชิ้นงานสำเร็จรูป และเส้นทางแฟลช
- ยอมรับชิ้นส่วนตามช่องและสถานีเหนือหน้าต่างทดสอบที่ตกลงกันไว้
- ผนังวิกฤติ ผลลัพธ์ด้านมิติและการใช้งาน
- สภาวะอากาศ น้ำ และไฟฟ้าที่เกิดขึ้นจริงภายใต้ภาระที่แสดงให้เห็น
- บันทึกการเตือน การหยุด และการแทรกแซงด้วยตนเองระหว่างการทดลองใช้
บันทึกนี้จะเปลี่ยน "สถานีเดี่ยวและสถานีคู่" ให้เป็นการตัดสินใจโดยพิจารณาจากผลิตภัณฑ์ของผู้ซื้อ นอกจากนี้ยังเป็นพื้นฐานการว่าจ้างสำหรับการแก้ไขปัญหาในอนาคตและการบำรุงรักษาเชิงป้องกัน
คำถามที่พบบ่อย
อะไรเร็วกว่า: เครื่องเป่าขวดแบบสถานีเดียวหรือสองสถานี
เครื่องจักรแบบสถานีคู่มีศักยภาพในการส่งออกสูงกว่า เนื่องจากสถานีแม่พิมพ์สองสถานีสลับกันรอบระบบการอัดรีดที่ใช้ร่วมกัน ผลผลิตที่ดีจริงยังคงขึ้นอยู่กับความสามารถในการหลอมเหลว จำนวนพาร์ริสัน การทำความเย็น การกำจัดชิ้นส่วน อุปกรณ์ปลายน้ำ และคุณภาพที่ยอมรับ
เครื่องเป่าขวดแบบ double-station จะเพิ่มการผลิตเป็นสองเท่าหรือไม่?
ไม่โดยอัตโนมัติ ตัวเลขวัฏจักรแห้งที่เผยแพร่อาจแสดงสถานีสลับกัน 2 สถานี แต่ผลผลิตที่ขายได้อาจถูกจำกัดตามความต้องการการหลอมรวม การทำความเย็น การตัดแต่ง การทดสอบ การหยุด หรือการปฏิเสธ ตรวจสอบเครื่องจักรด้วยผลิตภัณฑ์และวัสดุจริง
เครื่อง double-station เหมือนกับเครื่อง double-head หรือไม่?
ไม่ จำนวนสถานีจะอธิบายตำแหน่งของแม่พิมพ์และแคลมป์ จำนวนหัวจะอธิบายจำนวนโรงเรือนที่ถูกอัดขึ้นรูปสำหรับงานปั้น เครื่องจักรสามารถรวมสองสถานีเข้ากับช่องดายหนึ่งช่องหรือหลายช่องได้
ทั้งสองสถานีสามารถใช้แม่พิมพ์ที่แตกต่างกันได้หรือไม่?
อย่าถือว่าพวกเขาสามารถเรียกใช้ผลิตภัณฑ์ที่ไม่เกี่ยวข้องได้อย่างมีประสิทธิภาพ สถานีมีเงื่อนไขการอัดขึ้นรูปและกระบวนการเหมือนกัน ดังนั้นมวลผลิตภัณฑ์ ระยะเวลาในการขนส่ง การทำความเย็น และงานปลายน้ำจะต้องเข้ากันได้ ยืนยันการจัดเรียงที่แน่นอนระหว่างวิศวกรรม
ฉันควรเลือกสถานีเดียวหรือสองสถานีสำหรับคอนเทนเนอร์ขนาด 5 ลิตร
ปริมาณคอนเทนเนอร์ระบุเฉพาะแพลตฟอร์มเท่านั้น เลือกจำนวนสถานีจากความต้องการชิ้นส่วนที่ดีที่ตรวจสอบแล้ว น้ำหนักผลิตภัณฑ์ ความยาวในการใช้งาน แผนผังแม่พิมพ์และหัวแม่พิมพ์ ระบบสาธารณูปโภคที่มีอยู่ แผนผังโรงงาน และกำลังการผลิตขั้นปลายน้ำ
ควรคำนวณผลผลิตของเครื่องเป่าขวดพลาสติกอย่างไร?
ใช้เหตุการณ์การขึ้นรูปต่อชั่วโมงคูณด้วยชิ้นส่วนต่อเหตุการณ์และเศษส่วนที่ยอมรับ ตรวจสอบผลลัพธ์โดยเทียบกับความต้องการการหลอมรวม การทำความเย็น และทุกขั้นตอนขั้นปลายน้ำ อย่าใช้วงจรแห้งเพียงอย่างเดียวเป็นผลผลิต
ข้อมูลใดที่จำเป็นสำหรับใบเสนอราคาแบบสถานีเดียวหรือสองสถานี?
จัดเตรียมการเขียนแบบชิ้นส่วน เกรดวัสดุ มวลพาริสันสำเร็จรูปและมวลรวม ผนังและข้อกำหนดด้านคุณภาพ เป้าหมายชิ้นส่วนที่ดี แผน SKU แนวคิดแม่พิมพ์และคาวิตี้ สาธารณูปโภค โครงร่าง และอุปกรณ์ปลายน้ำ