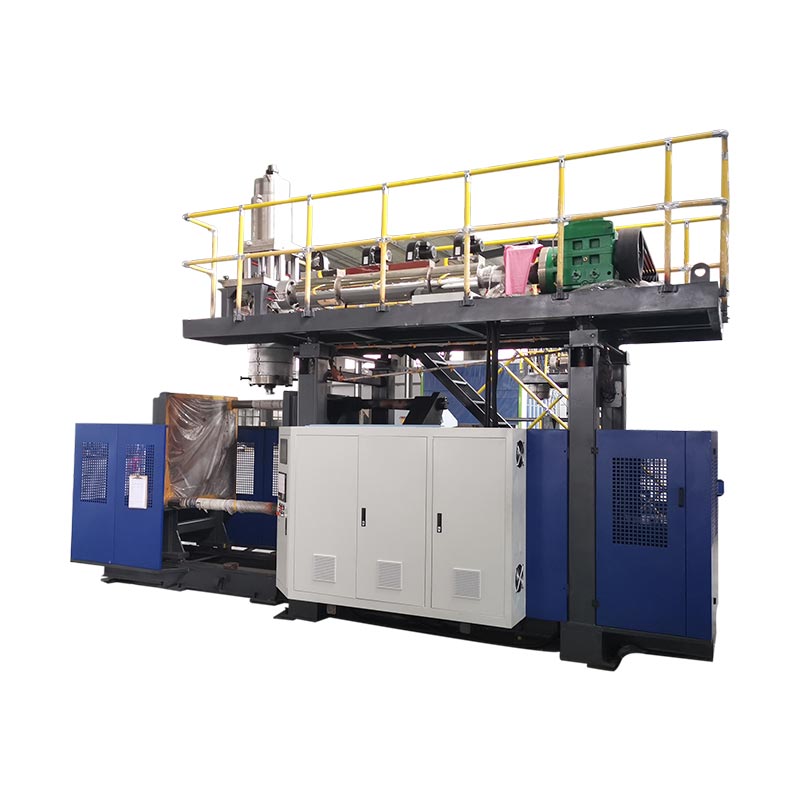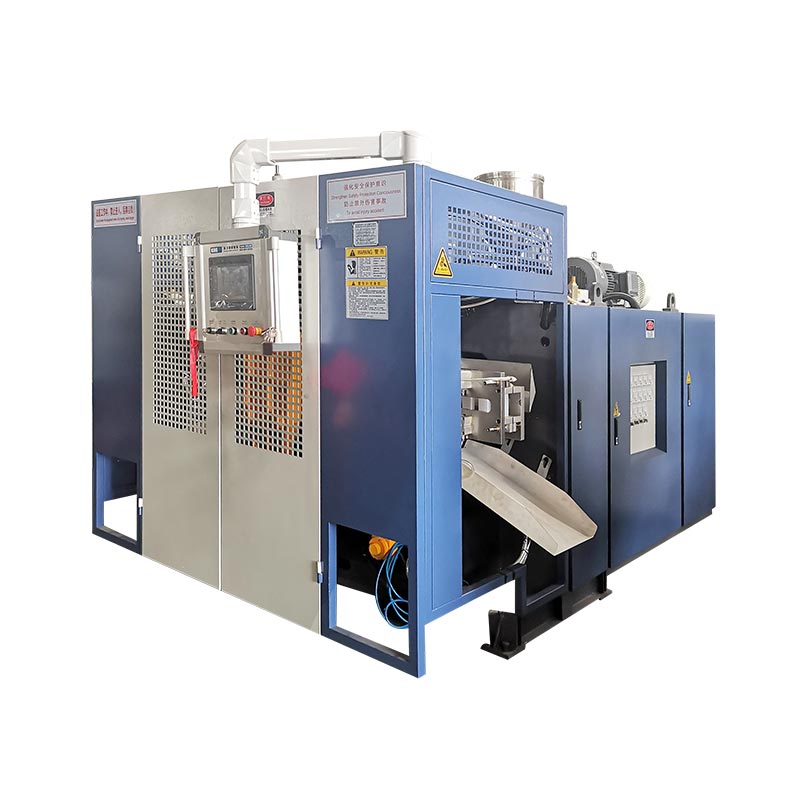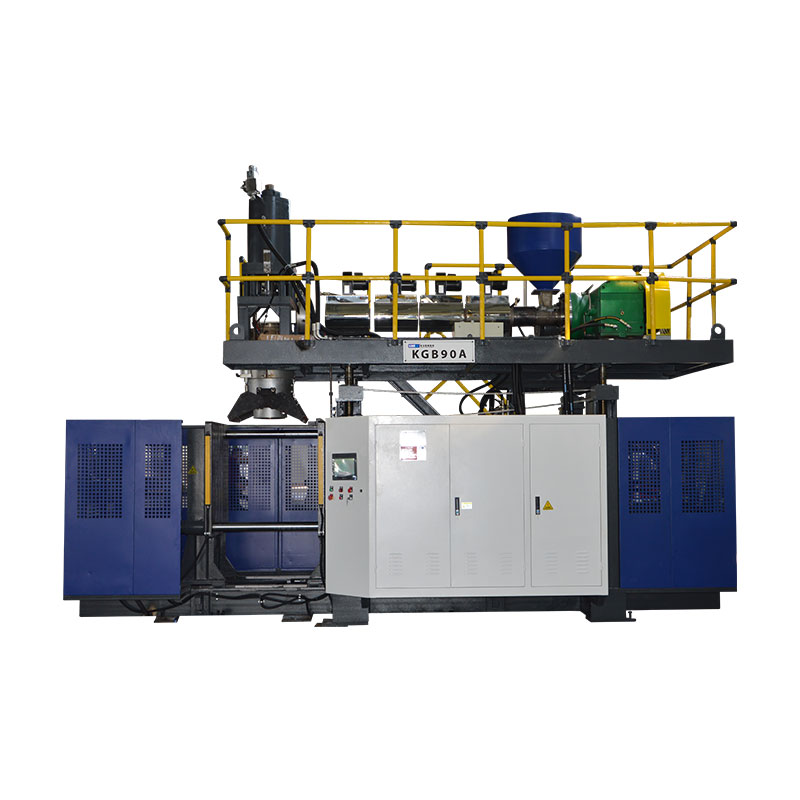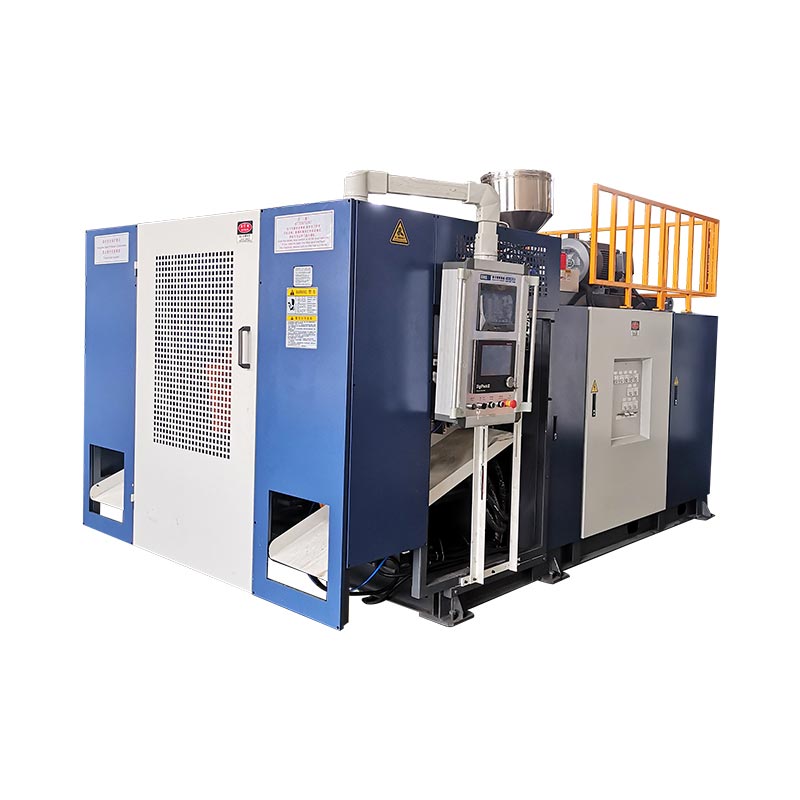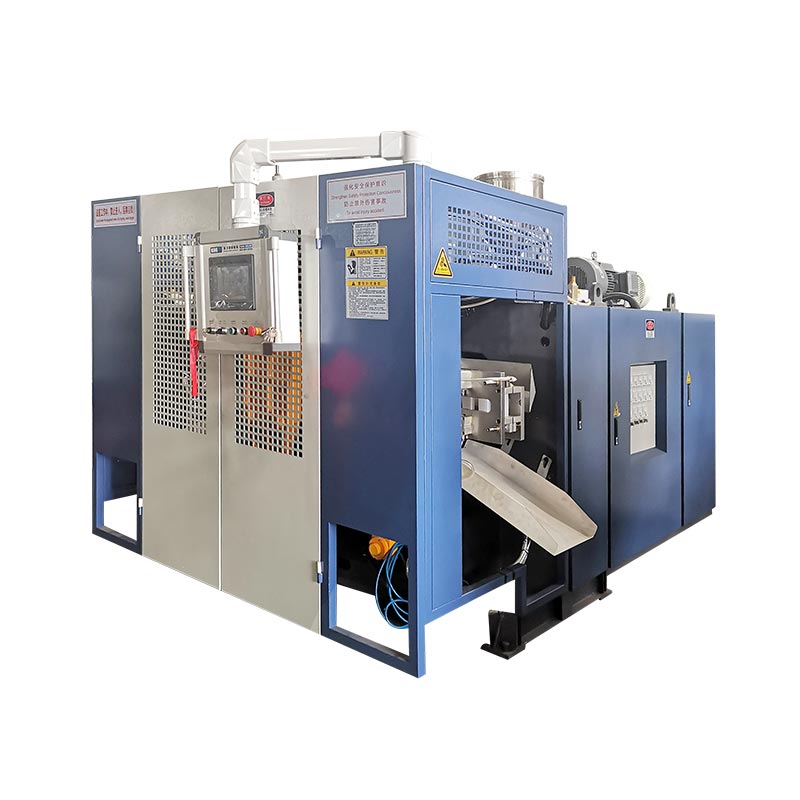
การเปลี่ยนเครื่องฉีดขึ้นรูปจะเสร็จสมบูรณ์ก็ต่อเมื่อมีการระบุแม่พิมพ์ใหม่ เส้นทางวัสดุ เครื่องมือ สูตร และการตั้งค่าดาวน์สตรีมอย่างถูกต้อง และชิ้นส่วนใหม่ผ่านการตรวจสอบที่กำหนดไว้การเริ่มรอบอัตโนมัติถือเป็นความสำเร็จขั้นกลาง ไม่ใช่ข้อพิสูจน์ว่าเสร็จสมบูรณ์ วิธีปฏิบัติที่ปลอดภัยที่สุดและเร็วที่สุดคือการเตรียมทุกอย่างที่เป็นไปได้ก่อนหยุด แยกพลังงานอันตรายสำหรับงานที่เปิดโล่ง คืนการทำงานตามลำดับที่ได้รับการควบคุม และวัดเวลาจนถึงช่วงการผลิตแรกที่ยอมรับ โดยมีคำจำกัดความของการยอมรับ การสูญเสียการเปลี่ยนผ่าน ผู้อนุมัติที่รับผิดชอบ และหลักฐานที่จำเป็นบันทึกไว้ก่อนที่ทีมงานจะเริ่มแคมเปญการผลิตครั้งถัดไปจากพื้นฐานการผลิตที่มีการควบคุมและตรวจสอบย้อนกลับได้

หมายเหตุคำศัพท์:ทีมผู้ผลิตอาจอธิบายงานนี้ว่าเป็นการเปลี่ยนเครื่องฉีดขึ้นรูปด้วยกระบวนการอัดรีด การเปลี่ยนแม่พิมพ์เป่า การเปลี่ยนแม่พิมพ์ การเปลี่ยนเครื่องมือ การเปลี่ยนไลน์ขวด เปลี่ยนสีของแม่พิมพ์เป่า การเปลี่ยนเรซินการขึ้นรูป หรือการเปลี่ยนสูตรการเป่า ป้ายกำกับเหล่านี้ซ้อนทับกัน แต่ไม่ได้อธิบายขอบเขตเดียวกันเสมอไป ชุดงานควรระบุอย่างชัดเจนว่าองค์ประกอบทางกายภาพ วัสดุ ดิจิทัล และดาวน์สตรีมใดที่จะเปลี่ยนแปลง
การตัดสินใจห้าประการที่ควบคุมการเปลี่ยนแปลง
- กำหนดจุดตกแต่งให้เป็นชิ้นส่วนที่ได้รับการยอมรับและช่วงเวลาการผลิตที่มั่นคง
- ระบุรายการที่เปลี่ยนแปลงทุกรายการ: แม่พิมพ์ อุปกรณ์แม่พิมพ์ เข็มหมุด เรซิน สี สูตร และอุปกรณ์ปลายน้ำ
- ย้ายการตรวจสอบ การจัดเตรียม และเอกสารประกอบไปนอกหน้าต่างเครื่องที่หยุดทำงานในบริเวณที่ปลอดภัย
- ใช้ขั้นตอนการใช้พลังงานอันตรายที่ได้รับอนุญาตของไซต์ก่อนที่ใครก็ตามจะเข้าไปในเขตอันตรายที่เปิดเผย
- บันทึกการตั้งค่าและหลักฐานที่ได้รับอนุมัติ เพื่อการดำเนินการครั้งต่อไปจะเริ่มต้นจากเส้นฐานที่ได้รับการควบคุม
| เปลี่ยนโดเมน | สิ่งที่ต้องตรงกับงานใหม่ | เริ่มหลักฐานใหม่ | การพึ่งพาที่ซ่อนอยู่โดยทั่วไป |
|---|---|---|---|
| แม่พิมพ์และอินเทอร์เฟซ | แก้ไขความสัมพันธ์ การติดตั้ง การระบายความร้อน สลักเป่า/แกน และการนำออกให้ถูกต้อง | ควบคุมการเคลื่อนไหวแบบแมนนวลและการเชื่อมต่อที่ไม่รั่วซึม | การเดินท่อน้ำ ตำแหน่งเซ็นเซอร์ หรือระยะห่างด้านท้ายน้ำ |
| เครื่องมือตายและ parison | ข้อมูลประจำตัวของเครื่องมือที่ได้รับการอนุมัติ ตำแหน่งทางกล และการสอบเทียบ | Parison ตรงและมั่นคงอยู่ในตำแหน่งสำหรับแม่พิมพ์ | ไฟล์เครื่องมือไม่ตรงกับฮาร์ดแวร์ที่ติดตั้ง |
| วัสดุและสี | แก้ไขเกรดเรซิน ล็อต มาสเตอร์แบทช์ และกฎการลับคมที่ได้รับอนุมัติ | การหลอมละลายที่เป็นเนื้อเดียวกันที่สะอาดและการเปลี่ยนผ่านของวัสดุที่ตรวจสอบย้อนกลับได้ | เรซินหรือสีเก่ายังคงอยู่ในการจัดการและเส้นทางการหลอมละลาย |
| สูตรและการควบคุม | เปิดตัวการแก้ไขสูตรสำหรับแพ็คเกจผลิตภัณฑ์ที่ติดตั้ง | คำสั่งและสถานะจริงสอดคล้องกันผ่านวงจรควบคุม | มูลค่าผลิตภัณฑ์เก่ายังคงอยู่นอกสูตรอาหารที่บันทึกไว้ |
| การยอมรับบางส่วนและบรรทัด | การเขียนแบบ ขีดจำกัดการมองเห็น น้ำหนัก ผนัง ขนาด และการทดสอบการทำงาน | กำหนดหน้าต่างการยอมรับต่อเนื่องหรือตามเวลา | เครื่องตัดขน อุปกรณ์ทดสอบการรั่วไหล สายพานลำเลียง หรือบรรจุภัณฑ์ยังคงใช้ SKU เก่า |
การเปลี่ยนแปลงจะเสร็จสมบูรณ์ก็ต่อเมื่อขวดใหม่ได้รับการอนุมัติเท่านั้น
พืชมักใช้คำว่าการเปลี่ยนแปลงสำหรับเหตุการณ์ต่างๆ มากมาย หัวหน้างานคนหนึ่งอาจหยุดนาฬิกาเมื่อแม่พิมพ์ใหม่ถูกหนีบไว้ อีกอันอาจหยุดเมื่อรอบอัตโนมัติแรกเริ่มต้นขึ้น คุณภาพอาจกำหนดความสมบูรณ์เป็นส่วนแรกที่ผ่านการตรวจสอบ ในขณะที่การผลิตอาจต้องใช้ชิ้นส่วนที่ได้รับการยอมรับอย่างต่อเนื่อง คำจำกัดความเหล่านี้ให้ตัวเลขที่แตกต่างกัน ดังนั้นการเปรียบเทียบเวลาที่เปลี่ยนแปลงจึงไม่มีความหมายจนกว่าจุดเริ่มต้นและจุดสิ้นสุดจะได้รับการแก้ไข
สำหรับไลน์การขึ้นรูปแบบเป่าขึ้นรูป จุดเริ่มต้นที่เป็นประโยชน์คือชิ้นส่วนสุดท้ายที่ได้รับการยอมรับจากงานที่ส่งออก จุดสิ้นสุดที่เป็นประโยชน์คือหน้าต่างการผลิตแรกที่ได้รับการยอมรับสำหรับงานที่เข้ามา โรงงานจะต้องกำหนดหน้าต่างนั้น อาจเป็นการกำหนดจำนวนชิ้นส่วนติดต่อกัน เวลาที่กำหนดไว้ในสภาวะคงที่ หรือกฎการสุ่มตัวอย่างข้ามสถานี โพรง หรือทางออกของแม่พิมพ์ ข้อกำหนดอยู่ในข้อกำหนดของผลิตภัณฑ์หรือกระบวนการที่ได้รับการควบคุม ไม่ใช่ในหน่วยความจำของผู้ปฏิบัติงาน
คำจำกัดความนี้เปิดเผยงานที่เมตริกแบบแม่พิมพ์เท่านั้นซ่อนอยู่ ผลิตภัณฑ์ที่เข้ามาอาจต้องใช้แม่พิมพ์หรือแมนเดรลอีกอัน หมุดเป่า อุปกรณ์ส่วนคอ การเคลื่อนตัวของแกน โปรไฟล์พาริสัน เรซิน สี กฎการลับคม โปรแกรมทดสอบการรั่วไหล อุปกรณ์จับยึดสำหรับตัดแต่ง ฉลาก ตัวนำทางสายพานลำเลียง หรือรูปแบบการบรรจุหีบห่อ แม้ว่าแม่พิมพ์ทางกายภาพจะยังคงติดตั้งอยู่ การเปลี่ยนวัสดุและสูตรก็ยังคงเป็นการเปลี่ยนแปลงการผลิตขวดพลาสติกเต็มรูปแบบ
แยกผลลัพธ์ออกเป็นสี่การวัด: เวลาเครื่องหยุด, เวลาในการขึ้นรูปชิ้นงานครั้งแรก, เวลาในการยอมรับชิ้นส่วนครั้งแรก และเวลาถึงหน้าต่างการผลิตที่ยอมรับ การตั้งค่าเรกคอร์ดปฏิเสธและกำจัดปริมาณที่อยู่ข้างๆ เวลาดังกล่าว นี่ไม่ได้สัญญาว่าทุกเลขจะตก ทำให้มองเห็นการสูญเสียได้ และป้องกันการรีสตาร์ทอย่างรวดเร็วจากการถูกรายงานว่าเป็นการเปลี่ยนเครื่องฉีดขึ้นรูปแบบอัดขึ้นรูปที่ประสบความสำเร็จ เมื่อสายการผลิตขั้นปลายหรือประตูควบคุมคุณภาพยังคงปฏิเสธชิ้นส่วน
วางแผนแพ็คเกจผลิตภัณฑ์ใหม่ก่อนที่เครื่องจะหยุดทำงาน
การเปลี่ยนแปลงควรเริ่มต้นจากการตรวจสอบข้อมูลในขณะที่งานขาออกยังคงดำเนินอยู่ สร้างชุดงานที่ปล่อยออกมาซึ่งระบุการวาดและการแก้ไขชิ้นส่วน เกรดเรซิน มาสเตอร์แบทช์ การบดซ้ำที่ได้รับอนุญาต น้ำหนักชิ้นส่วนเป้าหมาย ขนาดที่สำคัญ ตำแหน่งความหนาของผนัง เกณฑ์การมองเห็น การทดสอบการทำงาน และการบรรจุหีบห่อที่คาดหวัง เพิ่มแม่พิมพ์, อุปกรณ์แม่พิมพ์, หมุดเป่า, เม็ดมีด, การนำออก และการระบุตัวตนของฟิกซ์เจอร์ดาวน์สตรีม หากสองรายการใช้ชื่อเดียวกัน ให้ใช้บัตรประจำตัวที่คงทนหรือรูปถ่ายที่มีการควบคุมการแก้ไข เพื่อไม่ให้ทีมติดตั้งเลือกตามรูปลักษณ์ภายนอก
Kinggle ได้รับการตีพิมพ์แล้วกระบวนการขายขอให้ผู้ซื้อจัดเตรียมรูปถ่ายหรือภาพวาดผลิตภัณฑ์ น้ำหนัก ขนาด วัสดุ ความหนา ผลลัพธ์ และความต้องการในการต้านทานสารเคมี ก่อนที่จะเลือกโซลูชันของเครื่องจักร หมวดหมู่อินพุตเดียวกันมีประโยชน์ในระหว่างการเปลี่ยนแปลงในภายหลัง เนื่องจากจะเชื่อมต่อการตั้งค่าเครื่องจักรกับชิ้นส่วนที่ต้องผลิต ชุดการผลิตควรมีเฉพาะเจาะจงมากกว่าการสอบถามเดิม และควรมีเฉพาะค่าที่ได้รับอนุมัติสำหรับการรวมเครื่องจักร แม่พิมพ์ และวัสดุจริงเท่านั้น
จัดเตรียมแม่พิมพ์ถัดไปและรายการเสริมที่ได้รับการตรวจสอบแล้วในพื้นที่ที่กำหนด โดยไม่กีดขวางทางออก การป้องกัน หรือการไหลของวัสดุ ตรวจสอบจุดยกและแผนการยกของโรงงาน แต่อย่าสรุปความสามารถในการยกจากขนาดที่ระบุของแม่พิมพ์ ยืนยันว่ามีการเชื่อมต่อการระบายความร้อน การเชื่อมต่ออากาศ เซ็นเซอร์ สายเคเบิล และตัวยึดอยู่และระบุอย่างถูกต้อง เตรียมอุปกรณ์ขนถ่ายวัสดุที่สะอาดและภาชนะแยกสำหรับเรซินขาออก วัสดุเปลี่ยนผ่าน และชิ้นส่วนที่ถูกปฏิเสธ หากสายการผลิตมีเครื่องตัดแต่ง อุปกรณ์ทดสอบการรั่วไหล เครื่องติดฉลาก หรือสายพานลำเลียง ให้รวมสูตรและเปลี่ยนชิ้นส่วนในการทบทวนความพร้อมเดียวกัน
ตัดสินใจเตรียมความพร้อมสั้นๆ ก่อนภาคเก่าสุดท้าย ช่างเซ็ตแม่พิมพ์ยืนยันความพร้อมของเครื่องมือและความพร้อมในการยก การจัดการวัสดุยืนยันล็อตที่ถูกต้องและเส้นทางที่สะอาด ผู้ปฏิบัติงานยืนยันการเข้าถึงสูตร การบำรุงรักษายืนยันงานที่กำหนดเวลาไว้ และคุณภาพยืนยันแผนตัวอย่าง หากรายการที่จำเป็นหายไป ให้ปล่อยให้งานที่กำลังส่งออกดำเนินต่อไปเมื่อใช้งานได้จริง การค้นพบปัญหาก่อนหยุดตามแผนจะเปลี่ยนเวลาหยุดทำงานเป็นเวลาเตรียมการโดยไม่ต้องใช้ทางลัดด้านความปลอดภัย
ควบคุมพลังงานอันตรายก่อนงานแม่พิมพ์หรือเครื่องมือ
การเปลี่ยนแม่พิมพ์เป่าอาจทำให้ผู้คนสัมผัสกับการเคลื่อนที่ของแคลมป์ แท่นเคลื่อนที่ หมุดเป่า เครื่องตัด หุ่นยนต์ แรงดันไฮดรอลิก แรงดันนิวแมติก พลังงานไฟฟ้า โพลีเมอร์ร้อน และเครื่องมือที่ให้ความร้อน การกดปุ่มหยุดปกติไม่ได้สร้างสภาวะที่ปลอดภัยสำหรับการทำงานภายในเขตอันตราย นายจ้างต้องกำหนดว่างานใดคือการบริการหรือการบำรุงรักษา ระบุแหล่งพลังงานทั้งหมด และใช้ขั้นตอนการควบคุมพลังงานเฉพาะเครื่องจักรของไซต์งานผ่านบุคลากรที่ได้รับการฝึกอบรมและได้รับอนุญาต
สำหรับสถานที่ทำงานในสหรัฐอเมริกาOSHA 29 CFR 1910.147เน้นการบริการและการบำรุงรักษาที่การกระตุ้น การสตาร์ท หรือการปล่อยพลังงานที่เก็บไว้โดยไม่คาดคิดอาจทำให้พนักงานได้รับบาดเจ็บได้ โดยต้องมีโปรแกรมควบคุมพลังงาน ขั้นตอนการปฏิบัติงานที่จัดทำเป็นเอกสาร การฝึกอบรม และการตรวจสอบเป็นระยะOSHA 29 CFR 1910.212ให้ข้อกำหนดการป้องกันเครื่องจักรทั่วไป โรงงานนอกสหรัฐอเมริกาต้องปฏิบัติตามกฎหมาย มาตรฐาน และขั้นตอนการปฏิบัติงานของนายจ้างที่ใช้บังคับ ณ สถานที่ตั้งของตน
แผนการเปลี่ยนแปลงยังต้องจัดการกับงานที่ต้องใช้พลังงานชั่วคราวสำหรับการทดสอบหรือการวางตำแหน่ง นั่นไม่ใช่การอนุญาตให้โพล่งออกมา นายจ้างที่รับผิดชอบจะต้องกำหนดลำดับการปฏิบัติตามข้อกำหนดสำหรับการเคลียร์เครื่องมือและผู้คน คืนเฉพาะพลังงานที่จำเป็น ทำการทดสอบ เลิกจ่ายพลังงานอีกครั้งเมื่อจำเป็น และนำการควบคุมมาใช้ใหม่ก่อนที่จะกลับมาทำงานต่อ ม่านกันแสง ประตูที่เชื่อมต่อกัน หรือการหยุดฉุกเฉินอาจป้องกันการทำงานตามปกติ แต่จะต้องไม่ถือเป็นการทดแทนขั้นตอนพลังงานอันตรายที่เกี่ยวข้อง
ปกป้องอุปกรณ์อย่างระมัดระวังเช่นเดียวกับประชาชน Kinggle's เป็นพิธีกรคู่มือการใช้งานเครื่องฉีดพลาสติกแบบอัตโนมัติเตือนว่าการเคลื่อนที่ของหมุดเป่าจะต้องประสานกับสภาวะเปิดของแม่พิมพ์ และอธิบายฟังก์ชันการวางตำแหน่งแท่นและหัวดาย อินเทอร์เฟซที่แน่นอนและลอจิกการเคลื่อนไหวที่ปลอดภัยจะแตกต่างกันไปตามรุ่น ตัวเลือก และเวอร์ชันของซอฟต์แวร์ ดังนั้น ทีมตั้งค่าควรระบุการเคลื่อนไหวที่อนุญาตเฉพาะเครื่องจักรก่อนหยุด แทนที่จะค้นพบการเคลื่อนไหวเหล่านั้นในขณะที่มีแม่พิมพ์แขวนลอยหรือเครื่องมือที่เปิดอยู่
รันลำดับควบคุมหนึ่งลำดับทั่วทั้งแม่พิมพ์ วัสดุ และส่วนควบคุม
ลำดับแปดขั้นตอนต่อไปนี้ถูกเขียนขึ้นโดยเจตนาว่าเป็นโฟลว์ควบคุม ไม่ใช่ขั้นตอนทางกลสากล ขั้นตอนการกำจัดแม่พิมพ์โดยละเอียด ค่าตัวยึด วิธีท่อ ขีดจำกัดอุณหภูมิของเครื่องมือ และการเคลื่อนไหวในการทดสอบจะต้องมาจากเครื่องจักรจริง คำแนะนำของแม่พิมพ์และโรงงาน ค่าของลำดับทั่วไปคือทำให้การปฏิบัติงาน เครื่องมือ การบำรุงรักษา วัสดุ และคุณภาพมีจุดส่งมอบเดียวกัน
-
ปล่อยงานที่ออกมาระบุชิ้นส่วนเก่าที่ได้รับการยอมรับครั้งสุดท้าย บันทึกบันทึกกระบวนการที่จำเป็น และกระทบยอดเรซิน ฉลาก และงานระหว่างทำที่ส่งออก เก็บตัวอย่างที่ได้รับอนุมัติไว้หากแผนการควบคุมของโรงงานต้องการ
-
หยุดในสภาพที่ได้รับอนุมัติปฏิบัติตามคำแนะนำในการปิดเครื่องและเรซิน คำนึงถึงการคงตัวที่ร้อนและวัสดุที่เหลืออยู่ในฮอปเปอร์ เครื่องอัดรีด หัว หรือถังสะสม แทนที่จะคิดว่าการหยุดชั่วคราวตามปกตินั้นเหมาะสมสำหรับการเปลี่ยนเรซิน
-
แยกออกจากงานที่เปิดโล่งบุคลากรที่ได้รับอนุญาตจะใช้พลังงานอันตรายและขั้นตอนการยกของในสถานที่ ตรวจสอบการแยกและจัดการพลังงานไฮดรอลิก นิวแมติก แรงโน้มถ่วง และความร้อนที่เก็บไว้ก่อนที่จะมีใครเข้าไปในเขตอันตรายที่กำหนด
-
ถอดและป้องกันส่วนประกอบขาออกถอด ยก และจัดเก็บแม่พิมพ์และเครื่องมือที่เกี่ยวข้องตามคำแนะนำที่ได้รับการควบคุม ปิดฝาหรือป้องกันการเชื่อมต่อที่สะอาด และบันทึกความเสียหาย การรั่วไหล หรือการสึกหรอที่ผิดปกติ แทนที่จะส่งต่อไปยังการทำงานครั้งถัดไป
-
ตรวจสอบอินเทอร์เฟซทั่วไปตรวจสอบหน้าการติดตั้ง คุณสมบัติการจัดตำแหน่ง การเชื่อมต่อความเย็นและอากาศ เซ็นเซอร์ สายเคเบิล และพื้นที่ป้องกันที่เข้าถึงได้ ปัญหาอินเทอร์เฟซที่ซ่อนอยู่อาจเกิดขึ้นตามแม่พิมพ์ใหม่และดูเหมือนเป็นความผิดพลาดของสูตร
-
ติดตั้งแพ็คเกจขาเข้าที่ตรวจสอบแล้วจับคู่ ID ฟิสิคัลกับแพ็กเก็ตงานที่นำออกใช้ กำหนดเส้นทางการเชื่อมต่อเพื่อหลีกเลี่ยงอันตรายจากการหนีบ ความร้อน และการเคลื่อนไหว จากนั้นดำเนินการตรวจสอบการติดตั้งและการเชื่อมต่อที่ระบุให้เสร็จสิ้น
-
คืนค่าฟังก์ชันโดยการอนุญาตเคลียร์บุคลากรและเครื่องมือ ติดตั้งการ์ดใหม่ ปฏิบัติตามกระบวนการเติมพลังงานที่ได้รับอนุมัติ และพิสูจน์การเคลื่อนไหวด้วยตนเองที่ได้รับอนุญาตในสภาวะที่ได้รับการควบคุม ยืนยันว่าคำสั่ง การตอบรับ และการเคลื่อนไหวทางกายภาพเห็นด้วย
-
แนะนำวัสดุและรับรองผลิตภัณฑ์ดำเนินการเปลี่ยนเรซินหรือสีที่ได้รับอนุมัติให้เสร็จสิ้น โหลดสูตรที่ออก สร้างชิ้นส่วนสำหรับการวินิจฉัย แก้ไขสาเหตุที่เป็นหลักฐานทีละรายการ และปล่อยการผลิตหลังจากผ่านหน้าต่างการยอมรับที่กำหนดไว้เท่านั้น
เจ้าของเวทีควรลงนามหรือรับทราบการมอบแต่ละครั้งแบบดิจิทัล การควบคุมเล็กๆ น้อยๆ นั้นป้องกันข้อความที่ไม่ชัดเจน เช่น “แม่พิมพ์พร้อมแล้ว” เมื่อไม่ได้เชื่อมต่อการทำความเย็น หรือ “โหลดสูตรแล้ว” เมื่ออุปกรณ์เสริมหนึ่งตัวยังคงเก็บ SKU ก่อนหน้าไว้ นอกจากนี้ยังแสดงให้เห็นว่าเวลาเสียไปจริง ๆ แล้วเมื่อใด: การรอการอนุญาต การค้นหาฮาร์ดแวร์ การแก้ไขอินเทอร์เฟซ การล้างสีเก่า การรักษาเสถียรภาพของขอบเขต หรือการทดสอบคุณภาพซ้ำ
สำหรับรายละเอียดเพิ่มเติมเกี่ยวกับความสัมพันธ์ของเครื่องมือ ให้ใช้ Kinggle'sคู่มือการออกแบบแม่พิมพ์เป่าขึ้นรูป. สำหรับการส่งคืนที่มีการควบคุมจากเครื่องจักรที่หยุดทำงานไปสู่การผลิต ให้ใช้รายการตรวจสอบการเริ่มต้นของเครื่องเป่าขวดพลาสติก. บทความเหล่านั้นจะขยายแต่ละขั้นตอน หน้าการเปลี่ยนแปลงนี้เป็นเจ้าของแฮนด์ออฟข้ามสายงานจากงานที่ได้รับการอนุมัติหนึ่งไปยังงานถัดไป
ถือว่าเรซินและการเปลี่ยนสีเป็นการตัดสินใจเกี่ยวกับเส้นทางวัสดุ
การเปลี่ยนวัสดุเป่าขึ้นรูปจะไม่สมบูรณ์เมื่อถุงถัดไปไปถึงฮอปเปอร์ เรซินหรือสีที่ส่งออกอาจยังคงอยู่ในสายการลำเลียง ตัวโหลด ฮอปเปอร์ เครื่องปั่น คอป้อน สกรูและกระบอก อะแดปเตอร์ หัวอัดรีด ทางเดินไหลของตัวสะสม และเครื่องมือแม่พิมพ์ แผนการเปลี่ยนผ่านควรระบุว่าเล่มใดที่เกี่ยวข้อง และที่ใดที่จะรวบรวมวัสดุผสมหรือไม่มีสี นอกจากนี้ควรระบุด้วยว่าวัสดุเปลี่ยนผ่านอาจได้รับคืน ต้องถูกกักกัน หรือต้องกำจัดทิ้งตามกฎวัสดุของโรงงาน
ปฏิบัติตามคำแนะนำในการปิดเครื่อง เริ่มต้นใช้งาน และการไล่ล้างที่ได้รับอนุมัติจากซัพพลายเออร์เรซิน รวมถึงคำแนะนำเกี่ยวกับเครื่องจักร อย่าคิดว่าวัสดุ อุณหภูมิ หรือปริมาณการไล่แบบสากลจะใช้ได้กับโพลีเมอร์ สารแต่งสี และระบบการอัดรีดทุกชนิด การเปลี่ยนจากวัสดุธรรมชาติไปเป็นวัสดุสีเข้ม ทำให้เกิดปัญหาการมองเห็นที่แตกต่างกันจากสีเข้มไปสู่ธรรมชาติ การเปลี่ยนแปลงระหว่างเกรดของโพลีเมอร์ชนิดเดียวกันยังคงสามารถเปลี่ยนแปลงความแข็งแรงของหลอมเหลว การบวมตัว การระบายความร้อน และพฤติกรรมของพาริซันได้ การเปลี่ยนแปลงระหว่างตระกูลโพลีเมอร์อาจต้องมีการตรวจสอบความเข้ากันได้และการย่อยสลายที่เฉพาะเจาะจงมากขึ้น คิงเกิลส์คู่มือการเป่าขึ้นรูป HDPE เทียบกับ PPอธิบายว่าทำไมจึงต้องพิจารณาชิ้นส่วน กระบวนการ และแพ็คเกจการตรวจสอบใหม่ แทนที่จะถือว่าชื่อวัสดุเป็นเพียงการทดแทนอย่างง่าย
ลียงเดลล์บาเซลล์คู่มือการแก้ไขปัญหาการขึ้นรูปแบบเป่าระบุการปนเปื้อนภายนอกและเรซินที่เสื่อมสภาพซึ่งเป็นแหล่งที่มาของเส้นแม่พิมพ์ รอยริ้ว อนุภาคและรูที่ไม่มีสี โดยชี้ให้เห็นโดยเฉพาะถึงการดูแลจัดการวัสดุ การบดบดที่ปนเปื้อน การไล่เรซินที่ไม่ดี และการหยุดระบบหรือการเริ่มต้นที่ไม่ดีนักในฐานะผู้มีส่วนร่วมที่เป็นไปได้ สิ่งเหล่านี้คือความสัมพันธ์ในการวินิจฉัย ไม่ใช่จุดกำหนดการปฏิบัติงานของ Kinggle
สร้างการระบุวัสดุเชิงบวกในแฮนด์ออฟ บันทึกผู้จำหน่ายเรซิน เกรด ล็อต มาสเตอร์แบทช์ อัตราส่วน แหล่งที่มาของการบด และเวลาที่ส่วนผสมใหม่เข้าสู่ระบบป้อน เก็บบันทึกฉลากหรือบาร์โค้ดพร้อมกับตัวอย่างที่เก็บไว้เมื่อจำเป็น หากชิ้นส่วนใหม่ชิ้นแรกแสดงจุดสีดำ ริ้วหรือสีที่พาดผ่าน การประทับเวลาและบันทึกเส้นทางวัสดุจะช่วยแยกแยะการเปลี่ยนแปลงที่คาดการณ์ได้จากการปนเปื้อนหรือการเสื่อมสภาพ ที่คู่มือข้อบกพร่องในการอัดขึ้นรูปเป่าให้เมทริกซ์แสดงอาการต่อหลักฐานที่กว้างขึ้น
เรียกคืนสูตรโดยไม่ต้องนำเข้าสมมติฐานของผลิตภัณฑ์เก่า
สูตรอาหารที่บันทึกไว้จะมีประโยชน์ก็ต่อเมื่อข้อมูลประจำตัวและขอบเขตชัดเจนเท่านั้น บันทึกที่เข้ามาควรระบุการแก้ไขผลิตภัณฑ์ การรวมแม่พิมพ์และเครื่องมือ เกรดเรซิน ไฟล์ตัวควบคุมที่เกี่ยวข้อง สถานะการอนุมัติ และวันที่ตรวจสอบล่าสุด สิทธิ์การเข้าถึงควรแยกแยะสูตรการผลิตที่เผยแพร่ออกจากการทดลองพัฒนา ก่อนที่จะโหลดไฟล์ ผู้ปฏิบัติงานควรยืนยันว่าสถานะเครื่องจริงตรงกับไฟล์ แทนที่จะใช้ชื่อสูตรเป็นหลักฐานว่าฮาร์ดแวร์ถูกต้อง
ขอบเขตของสูตรสามารถแบ่งตามระบบได้ HMI หลักอาจประกอบด้วยตำแหน่งเปิดและปิดแม่พิมพ์ ความเร็วในการเคลื่อนที่ ความล่าช้า จังหวะการเป่า เวลาในการทำความเย็น ลอจิกการนำออก และการเลือกฟังก์ชัน ตัวควบคุมความหนาของผนังที่แยกต่างหากอาจเก็บข้อมูลช็อตหรือรอบการปั่น ค่าช่องว่างดาย และโปรไฟล์พาริสัน อุปกรณ์ปลายน้ำอาจยังคงรักษาการตัดแต่ง การทดสอบการรั่ว หรือการตั้งค่าสายพานลำเลียงไว้ Kinggle's เป็นพิธีกรคู่มือ Moog DigiPack IIIอธิบายว่าไฟล์คอนเทนเนอร์ที่จัดเก็บสามารถรวมโปรไฟล์พาริสันที่ตั้งโปรแกรมไว้และข้อมูลการสอบเทียบเครื่องมือได้ นอกจากนี้ ยังระบุด้วยว่าการสอบเทียบเครื่องมือแบบ Die-Gap ที่แม่นยำเป็นสิ่งสำคัญเมื่อเปลี่ยนจากคอนเทนเนอร์หนึ่งไปยังอีกคอนเทนเนอร์หนึ่ง
หลักฐานดังกล่าวสนับสนุนกฎสำคัญ: อย่าแยกไฟล์ซอฟต์แวร์ออกจากเครื่องมือที่ได้รับการปรับเทียบเพื่อใช้งาน คู่มือคอนโทรลเลอร์ฉบับเดียวกันตั้งข้อสังเกตว่าการเปลี่ยนแม่พิมพ์อาจจำเป็นต้องเปลี่ยนเครื่องมือแบบ die-gap ด้วย ไฟล์ที่สร้างคอนเทนเนอร์ที่ยอมรับโดยมีแม่พิมพ์ แมนเดรล และการสอบเทียบหนึ่งอันจะไม่สามารถใช้งานได้โดยอัตโนมัติหลังจากที่รายการเหล่านั้นมีการเปลี่ยนแปลง ในกรณีที่โรงงานอนุมัติการตั้งค่าหลัก ให้เปรียบเทียบการแก้ไขที่โหลดกับบันทึกที่เผยแพร่ และบันทึกความแตกต่างโดยเจตนา อย่าเขียนทับต้นฉบับขณะปรับแต่งส่วนแรก
ใช้โหมดแมนนวลหรือโหมดการตั้งค่าเพื่อพิสูจน์เฉพาะการเคลื่อนไหวที่อนุญาตโดยขั้นตอนเฉพาะของเครื่องจักร ตรวจสอบระยะห่างของแม่พิมพ์ ความสัมพันธ์ของสลักเป่าหรือแกน ตำแหน่งหัวดายและแท่น เส้นทางนำออก ตัวป้องกัน และการตอบสนองก่อนการปั่นจักรยานอัตโนมัติ คู่มือการใช้งานของ Kinggle อธิบายฟังก์ชั่นแบบแมนนวลและเตือนว่าการเคลื่อนที่ของหมุดเป่าจะต้องประสานกับแม่พิมพ์แบบเปิด เนื่องจากอินเทอร์เฟซและฟังก์ชันเสริมแตกต่างกันไปคู่มือการตั้งค่า HMI และการเตือนควรอ่านควบคู่ไปกับคู่มือเครื่องจักรแทนที่จะใช้แทน
เมื่อการปรับแต่งเริ่มต้นขึ้น ให้เปลี่ยนตัวแปรควบคุมหนึ่งตัวด้วยเหตุผลที่ระบุไว้ บันทึกค่าเก่าและค่าใหม่ และรอการตอบสนองของกระบวนการก่อนที่จะตัดสิน การกระจายตัวของพาริสัน น้ำหนักชิ้นส่วน พฤติกรรมการอัดขึ้นรูป การระบายความร้อน และปฏิกิริยาระหว่างตำแหน่งของแม่พิมพ์ ที่คู่มือการเขียนโปรแกรมปารีสอธิบายวิธีการเชื่อมต่อโปรไฟล์กับตำแหน่งผนังที่วัดได้ แทนที่จะปรับจุดที่เรียบตามลักษณะภายนอกเพียงอย่างเดียว
ตรวจสอบส่วนแรกก่อนที่จะวัดความสำเร็จของการเปลี่ยนแปลง
ส่วนที่ปิดส่วนแรกจะตอบเพียงคำถามเดียว นั่นคือ เส้นสามารถสร้างอะไรบางอย่างได้ ไม่ได้พิสูจน์ว่าชิ้นส่วนนั้นตรงตามข้อกำหนดด้านการวาด การทำงาน หรือกระบวนการ ถือว่าชิ้นแรกๆ เป็นตัวอย่างในการวินิจฉัย ทำเครื่องหมายตามลำดับ เวลา สถานี โพรง หรือทางออกของแม่พิมพ์ตามความเหมาะสม เก็บไว้นานพอที่จะดูว่ากระบวนการกำลังมาบรรจบกัน เคลื่อนตัว หรือเกิดข้อบกพร่องเฉพาะด้านซ้ำหรือไม่
เริ่มต้นด้วยตัวตนและสภาพโดยรวม ยืนยันชิ้นส่วนที่ถูกต้องและการแก้ไข เรซินและสี รูปทรงของคอหรือส่วนต่อประสาน การสร้างที่สมบูรณ์ เส้นทางการตัด และความเสียหายที่ชัดเจน จากนั้นใช้แผนควบคุมสำหรับน้ำหนักชิ้นส่วน การกระจายตัวของผนัง ขนาดที่สำคัญ ลักษณะ และการทดสอบการทำงานที่จำเป็น การทดสอบการรั่ว การตก แรงดัน โหลด ความทนทานต่อสารเคมี หรือความพอดีเป็นการทดสอบเฉพาะของผลิตภัณฑ์ รวมเฉพาะสิ่งที่จำเป็นตามแผนการวาดภาพมาตรฐานหรือการตรวจสอบของผู้ซื้อ อย่าสร้างเกณฑ์ความคลาดเคลื่อนสากลหรือจำนวนตัวอย่างขึ้นมา
ตัวอย่างการยอมรับควรแสดงถึงการเตรียมการผลิตจริง บนเครื่องที่มีสถานีคู่ ให้เก็บตัวอย่างทั้งสองด้าน ในการตั้งค่าแบบหลายหัวหรือหลายช่อง ให้คงเอกลักษณ์ของส่วนหัวหรือช่องไว้ เพื่อไม่ให้ค่าเฉลี่ยไม่สามารถซ่อนเอาท์พุตที่ล้มเหลวได้ หากทริมเมอร์ดาวน์สตรีมหรือเครื่องทดสอบรอยรั่วเป็นส่วนหนึ่งของกระบวนการชิ้นส่วนที่ขายได้ จะต้องมีคุณสมบัติตามคุณสมบัติของอุปกรณ์นั้นด้วย ขวดที่ผ่านแม่พิมพ์แต่ล้มเหลวหลังจากการตัดแต่งไม่ถือเป็นผลลัพธ์การผลิตที่ยอมรับได้ ที่คู่มือการทดสอบการยอมรับจากโรงงานแสดงให้เห็นว่าสามารถเชื่อมโยงหลักฐานผลิตภัณฑ์ กระบวนการ และการทดสอบเข้าด้วยกันก่อนจัดส่งได้อย่างไร ใช้หลักการตรวจสอบย้อนกลับเดียวกันนี้ในระหว่างการเปลี่ยนแปลงการผลิต
ยาม ข้อเสนอแนะ สาธารณูปโภค การเคลื่อนไหวด้วยตนเอง และการไหลของวัสดุเห็นด้วยกับการตั้งค่าที่ได้รับอนุมัติ
ตัวอย่างที่ระบุผ่านข้อกำหนดด้านรูปวาด ภาพ มิติ ผนัง และการใช้งานที่เกี่ยวข้อง
กรอบเวลาการผลิตต่อเนื่องหรือตามเวลาที่กำหนดไว้ของโรงงานจะผ่านไปยังเอาท์พุตที่เกี่ยวข้องทั้งหมด
ปลดสายไฟผ่านหน่วยงานที่ได้รับมอบหมายของโรงงานเท่านั้น บันทึกตัวอย่างที่ยอมรับและการแก้ไขสูตรที่ผลิตตัวอย่างเหล่านั้น หากกระบวนการไม่สามารถเข้าถึงหน้าต่างที่ได้รับอนุมัติโดยไม่ออกจากช่วงที่กำหนด ให้หยุดการยกระดับการตั้งค่าและตรวจสอบเครื่องมือ อรรถประโยชน์ วัสดุ สภาพเครื่องจักร หรือการออกแบบกระบวนการดั้งเดิม คิงเกิลส์คู่มือข้อกำหนดด้านสาธารณูปโภคช่วยแยกปัญหาการตั้งค่าเครื่องจักรออกจากอากาศ น้ำ หรือไฟฟ้าที่ไม่เสถียร
ลดเวลาการเปลี่ยนแปลงโดยการย้ายการเตรียมการออกไปนอกจุดหยุด
โอกาสที่ปลอดภัยที่สุดมักไม่ใช่การทำงานของประแจที่เร็วกว่า เป็นการกำจัดงานที่ไม่ควรอยู่ภายในหน้าต่างที่หยุดทำงาน ตรวจสอบการเปลี่ยนแปลงที่บันทึกไว้และจัดหมวดหมู่ทุกความล่าช้า: รอแม่พิมพ์ ยืนยันการแก้ไข ค้นหาท่อ ทำความสะอาดภาชนะบรรจุวัสดุ การดาวน์โหลดไฟล์ ค้นหาฟิกซ์เจอร์ทดสอบ รอคุณภาพ หรือแก้ไขการเชื่อมต่อที่เสียหาย งานต่างๆ เหล่านี้สามารถดำเนินการให้เสร็จสิ้นหรือตรวจสอบได้ก่อนที่จะชิ้นส่วนเก่าที่ได้รับการยอมรับชิ้นสุดท้าย โดยมีเงื่อนไขว่าการเตรียมการจะต้องไม่รบกวนการผลิตหรือการป้องกัน
สร้างชุดอุปกรณ์ที่พร้อมใช้งานสำหรับตระกูลผลิตภัณฑ์แต่ละตระกูลที่ทำซ้ำ ซึ่งอาจรวมถึงแผนที่การเชื่อมต่อที่ได้รับการตรวจสอบ ตัวยึดที่มีการป้องกัน ท่อที่มีป้ายกำกับ ตัวยึดเซ็นเซอร์ ข้อมูลอ้างอิงสูตรที่ได้รับอนุมัติ แผนตัวอย่าง และชิ้นส่วนการเปลี่ยนแปลงขั้นปลายน้ำ ใช้การระบุตัวตนด้วยภาพซึ่งคงอยู่ในสภาพแวดล้อมของร้านค้า จัดเก็บแม่พิมพ์และเครื่องมือเพื่อให้จุดยกและส่วนเชื่อมต่อยังคงเข้าถึงและได้รับการปกป้อง ชุดอุปกรณ์ควรลดการค้นหาและการตีความ ไม่ควรสนับสนุนให้มีการทดแทนเมื่อรายการควบคุมหายไป
สร้างมาตรฐานอินเทอร์เฟซหลังจากการตรวจสอบทางวิศวกรรมเท่านั้น ตำแหน่งของท่อที่สอดคล้องกัน การระบุตัวเชื่อมต่อ ข้อมูลอ้างอิงในการติดตั้ง และการตั้งชื่อสูตรสามารถลดเวลาในการตัดสินใจได้ แต่ต้องสอดคล้องกับข้อกำหนดด้านความดัน อุณหภูมิ การไหล การเคลื่อนไหว และความปลอดภัย หากพิจารณาคุณลักษณะการเปลี่ยนแปลงด่วน ให้ประเมินทั้งระบบ รวมถึงการล็อคเชิงบวก ผลตอบรับ การรั่วไหล การบำรุงรักษา การพิสูจน์ข้อผิดพลาด และการประเมินความเสี่ยงของไซต์ อย่าเปลี่ยนโปรเจ็กต์ความเร็วเป็นการดัดแปลงฮาร์ดแวร์ที่ไม่มีเอกสาร
ใช้บันทึกการเปลี่ยนแปลงเพื่อเลือกการปรับปรุงทีละรายการ หากการล้างสีมีอิทธิพลเหนือ ให้ตรวจสอบการกำหนดเส้นทางวัสดุและกลยุทธ์การไล่ล้างที่ได้รับอนุมัติ หากการจัดตำแหน่งมีอิทธิพลเหนือ ให้ตรวจสอบการจัดเก็บ การระบุตำแหน่งคุณลักษณะ และสภาพของแม่พิมพ์ หากการปรับแต่งส่วนแรกมีอิทธิพลเหนือกว่า ให้ตรวจสอบการกำกับดูแลสูตร การสอบเทียบเครื่องมือ และหลักฐานกระบวนการ หากการรอคอยที่มีคุณภาพมีอิทธิพลเหนือ ให้ทำการสอบเทียบก่อนขั้นตอนและกำหนดว่าใครสามารถปล่อยงานได้ เป้าหมายคือช่วงการผลิตที่ได้รับการยอมรับครั้งแรกที่สามารถทำซ้ำได้ ไม่ใช่การเปลี่ยนแปลงแบบแห้งที่สร้างสถิติตามมาด้วยเรื่องที่สนใจ
งานบำรุงรักษาควรมีการวางแผนอย่างชัดเจน การเปลี่ยนแปลงทำให้สามารถเข้าถึงการตรวจสอบได้ แต่การรวมงานต่างๆ เข้าด้วยกันจะเปลี่ยนขอบเขต ความต้องการด้านบุคลากร และการควบคุมพลังงาน ใช้รายการตรวจสอบการบำรุงรักษาเชิงป้องกันเพื่อตัดสินใจว่าอะไรอยู่ในการแทรกแซงตามแผน แยกผลการบำรุงรักษาออกจากการเปลี่ยนแปลงการตั้งค่าผลิตภัณฑ์ เพื่อให้มองเห็นปัญหาอุปกรณ์ที่เกิดซ้ำได้
สร้างบันทึกการเปลี่ยนแปลงที่ทำให้การวิ่งครั้งถัดไปง่ายขึ้น
บันทึกที่มีประโยชน์นั้นสั้นพอที่จะทำให้สมบูรณ์และเฉพาะเจาะจงเพียงพอที่จะสร้างการวิ่งขึ้นมาใหม่ เริ่มต้นด้วยการระบุตัวตน: วันที่และเวลา เครื่องจักร การแก้ไขผลิตภัณฑ์ขาออกและขาเข้า รหัสแม่พิมพ์และเครื่องมือ เกรดวัสดุและล็อต การแก้ไขสูตร สมาชิกในทีม และผู้มีอำนาจในการเปิดตัว เพิ่มจุดเวลาสี่จุดที่กำหนดไว้ก่อนหน้านี้ บวกกับปริมาณหรือน้ำหนักของการกำจัดวัสดุ การตั้งค่าการปฏิเสธ และผลิตภัณฑ์ที่ถูกระงับ หากโรงงานไม่สามารถวัดเขตข้อมูลใดพื้นที่หนึ่งได้อย่างน่าเชื่อถือ ให้ติดป้ายกำกับว่าไม่พร้อมใช้งาน แทนที่จะประมาณค่า
บันทึกข้อยกเว้นในภาษาที่สังเกตได้ “การระบายความร้อนกลับจากวงจรแม่พิมพ์ B แสดงว่าไม่มีการไหล” มีประโยชน์มากกว่า “ปัญหาน้ำ” “โหลดไฟล์สูตร 14 แล้ว ผู้ทดสอบดาวน์สตรีมยังคงอยู่บน SKU X” ระบุถึงความล้มเหลวของแฮนด์ออฟ ถ่ายภาพการสึกหรอที่ไม่คาดคิด การรั่วไหล ขั้วต่อที่เสียหาย หรือข้อบกพร่องของชิ้นส่วนที่ทำซ้ำได้พร้อมเครื่องหมายประจำตัวที่เกี่ยวข้อง เชื่อมโยงงานแก้ไขเข้ากับระบบการบำรุงรักษาหรือระบบที่ไม่เป็นไปตามข้อกำหนด แทนที่จะฝังไว้ในความคิดเห็นของผู้ปฏิบัติงาน
| บล็อกบันทึก | ช่องที่มีประโยชน์ขั้นต่ำ | คำถามมันจะตอบครั้งต่อไป |
|---|---|---|
| เอกลักษณ์ของงาน | การแก้ไขเครื่องจักร ผลิตภัณฑ์ แม่พิมพ์ เครื่องมือ วัสดุ และสูตร | แพ็คเกจจริงและดิจิทัลตรงกันหรือไม่? |
| เวลา | ชิ้นส่วนเก่าที่ได้รับการยอมรับครั้งล่าสุด, ชิ้นส่วนใหม่ที่สร้างขึ้นครั้งแรก, ส่วนที่ได้รับการยอมรับครั้งแรก, การเปิดตัวหน้าต่างที่เสถียร | ช่วงเวลาที่หยุดกลายเป็นเวลารอบคัดเลือกที่ไหน? |
| การสูญเสีย | ปริมาณการล้าง การปฏิเสธการตั้งค่า การระงับผลิตภัณฑ์ และแรงงานตามบทบาท | การหยุดที่สั้นกว่าเพียงแค่ย้ายการขาดทุนไปที่อื่นหรือไม่? |
| รหัสล่าช้า | การรอ ค้นหา ซ่อมแซม ทำความสะอาด ปรับแต่ง ทดสอบ หรือการอนุญาต | ปัญหาการเตรียมการหรือระบบใดที่ควรได้รับการปรับปรุง? |
| การยอมรับ | รหัสตัวอย่าง การวัดผล การทดสอบ การอนุมัติ และการแก้ไขสูตรขั้นสุดท้าย | มีหลักฐานอะไรพิสูจน์ว่าสายดังกล่าวถูกปล่อยตัว? |
| ข้อยกเว้น | ปัญหาที่สังเกต เจ้าของ การกักกัน และการดำเนินการที่เชื่อมโยง | ต้องแก้ไขอะไรก่อนจะได้งานเดิมคืน? |
ตรวจสอบการเปลี่ยนแปลงซ้ำๆ ตามกลุ่มผลิตภัณฑ์ แทนที่จะอาศัยการดำเนินการที่ดีที่สุดเพียงครั้งเดียว มองหาค่ามัธยฐานและการแพร่กระจายของแต่ละระยะระยะเวลา ข้อยกเว้นที่เกิดซ้ำ และโหมดเศษซากที่เกิดซ้ำ เหตุการณ์ที่รวดเร็วผิดปกติเพียงครั้งเดียวอาจละเว้นการตรวจสอบ ได้รับประโยชน์จากเงื่อนไขในอุดมคติ หรือใช้คำจำกัดความการยอมรับที่แตกต่างกัน วัตถุประสงค์ของข้อมูลคือเพื่อปรับปรุงมาตรฐานและการเตรียมตัว ไม่ใช่เพื่อกดดันให้ผู้ปฏิบัติงานเลี่ยงมาตรการป้องกัน

ปิดเรกคอร์ดด้วยข้อมูลพื้นฐานที่ได้รับอนุมัติในปัจจุบันและการดำเนินการถัดไป หากการเปลี่ยนแปลงทำให้เกิดการตั้งค่าที่ดีขึ้น ให้กำหนดเส้นทางค่าที่แก้ไขผ่านกระบวนการอนุมัติของโรงงาน ก่อนที่จะอัปเดตข้อมูลหลัก หากพบปัญหาด้านการออกแบบ ให้มองเห็นการกักกันชั่วคราวจนกว่าฝ่ายวิศวกรรมจะปิด ระเบียบวินัยนี้จะเปลี่ยนการเปลี่ยนเครื่องฉีดขึ้นรูปแต่ละเครื่องให้เป็นหลักฐานที่ใช้งานได้ แทนที่จะเป็นเหตุการณ์กะแยกเดี่ยวอื่นๆ
คำถามที่พบบ่อยเกี่ยวกับการเปลี่ยนแม่พิมพ์เป่า
มีอะไรรวมอยู่ในการเปลี่ยนเครื่องฉีดขึ้นรูปบ้าง?
การเปลี่ยนแปลงทั้งหมดอาจรวมถึงแม่พิมพ์ แม่พิมพ์และแมนเดรล หมุดเป่า แกนหรือเม็ดมีด เรซิน มาสเตอร์แบทช์ กฎการลับคม สูตร HMI โปรไฟล์ความหนาของผนัง การนำออก เครื่องตัดขน อุปกรณ์ทดสอบการรั่ว ตัวนำทางสายพานลำเลียง ฉลาก และการบรรจุหีบห่อ ขอบเขตที่แน่นอนขึ้นอยู่กับความแตกต่างระหว่างแพ็คเกจผลิตภัณฑ์ขาออกและขาเข้า กำหนดความแตกต่างเหล่านั้นก่อนที่จะหยุด หากมีการระบุเฉพาะแม่พิมพ์ ทีมงานอาจรีสตาร์ทด้วยเส้นทางวัสดุเก่า ไฟล์คอนโทรลเลอร์ หรือการตั้งค่าดาวน์สตรีม
เวลาเปลี่ยนผ่านควรเริ่มและหยุดเมื่อใด
คำจำกัดความเชิงปฏิบัติเริ่มต้นที่ส่วนที่ยอมรับครั้งสุดท้ายจากงานที่ส่งออก และสิ้นสุดที่หน้าต่างการผลิตแรกที่ยอมรับสำหรับงานที่เข้ามา บันทึกเวลาระหว่างกลางสำหรับส่วนที่ขึ้นรูปครั้งแรกและส่วนที่ยอมรับครั้งแรกด้วย โรงงานจะต้องกำหนดช่วงเวลาการผลิต เช่น จำนวนชิ้นส่วนต่อเนื่องที่ระบุ หรือตัวอย่างตามเวลาในสถานี โพรง หรือหัวที่เกี่ยวข้องทั้งหมด การใช้คำจำกัดความเดียวกันทำให้การเปรียบเทียบในอนาคตมีความหมาย
โรงงานจะลดเวลาการเปลี่ยนแม่พิมพ์เป่าได้อย่างปลอดภัยได้อย่างไร?
ย้ายการระบุ การจัดเตรียม การทำความสะอาด การตรวจสอบสูตร การเตรียมเกจ และการวางแผนคุณภาพออกนอกช่วงเวลาที่หยุด ซึ่งกิจกรรมเหล่านี้สามารถทำได้โดยไม่รบกวนการผลิต ติดป้ายกำกับอินเทอร์เฟซ ปกป้องพื้นที่จัดเก็บ เตรียมชุดอุปกรณ์เฉพาะงาน และกำหนดเจ้าของสำหรับการส่งมอบแต่ละครั้ง วิเคราะห์เวลารอและแก้ไขแยกจากงานแม่พิมพ์จริง อย่าลดเวลาโดยการเลี่ยงเจ้าหน้าที่ ข้ามการควบคุมพลังงานอันตราย การใช้อุปกรณ์ยกที่ไม่มีพิกัด หรือการรับชิ้นส่วนก่อนที่จะผ่านการตรวจสอบที่จำเป็น
การโหลดสูตรอาหารที่บันทึกไว้เป็นการตั้งค่าเสร็จสิ้นหรือไม่
ไม่ สูตรที่บันทึกไว้ต้องตรงกับการแก้ไขแม่พิมพ์ แม่พิมพ์ เข็มเป่า วัสดุ และผลิตภัณฑ์ที่ติดตั้งไว้ การตั้งค่าบางอย่างอาจอยู่ในตัวควบคุม parison หรือเครื่องดาวน์สตรีมแยกต่างหาก ยืนยันชุดไฟล์ทั้งหมด พิสูจน์การเคลื่อนไหวด้วยตนเองที่ได้รับอนุญาต และเปรียบเทียบลักษณะการทำงานของเครื่องจักรจริงกับค่าพื้นฐานที่ปล่อยออกมา คู่มือ DigiPack III ของ Moog เชื่อมโยงไฟล์คอนเทนเนอร์ที่จัดเก็บไว้กับข้อมูลการสอบเทียบ parison-profile และ die-gap ซึ่งเป็นเหตุผลว่าทำไมข้อมูลประจำตัวของฮาร์ดแวร์และข้อมูลประจำตัวของไฟล์จึงต้องยังคงเชื่อมต่ออยู่
เพราะเหตุใดจุดสีดำหรือเส้นสีจึงปรากฏขึ้นหลังจากการเปลี่ยนวัสดุ
สาเหตุที่เป็นไปได้ ได้แก่ วัสดุเก่าที่เหลืออยู่ในเส้นทางการจัดการหรือเส้นทางการหลอม เรซินที่ปนเปื้อนหรือการบดใหม่ เรซินที่เสื่อมสภาพที่ปล่อยออกมาจากพื้นที่นิ่ง การผสมสีที่ไม่สม่ำเสมอ เครื่องทำความร้อนทำงานผิดปกติ หรือการหยุดทำงานและการไล่ล้างที่ไม่เหมาะสม รักษาเรซินและบันทึกการเปลี่ยนแปลงก่อนที่จะเปลี่ยนการตั้งค่า ปฏิบัติตามขั้นตอนของเครื่องจักรและซัพพลายเออร์เรซินที่ได้รับอนุมัติ ตรวจสอบเส้นทางวัสดุ และจำแนกประเภทว่าข้อบกพร่องนั้นเป็นแบบสุ่มหรือแก้ไขรอบๆ พาริสัน อย่าคิดว่าวิธีการล้างแบบสากลวิธีเดียวจะปลอดภัยสำหรับเรซินและหัวทุกชนิด
ข้อมูลใดที่ควรถูกส่งไปยัง Kinggle เกี่ยวกับการเปลี่ยนแปลงที่ยากลำบาก
ส่งการระบุเครื่องจักรและตัวควบคุม แบบร่างผลิตภัณฑ์ขาออกและขาเข้า รหัสแม่พิมพ์และเครื่องมือ เกรดและล็อตเรซิน รายละเอียดมาสเตอร์แบทช์และการลับคม การแก้ไขสูตร ประวัติการแจ้งเตือน การอ่านค่าอรรถประโยชน์ ไทม์ไลน์การเปลี่ยนแปลง รูปถ่ายตัวอย่างที่ทำเครื่องหมายไว้ และข้อมูลความล้มเหลวที่วัดได้ รวมวิดีโอเฉพาะเมื่อสามารถจับภาพได้โดยไม่ต้องเข้าสู่เขตอันตราย หลักฐานเฉพาะช่วยให้การอภิปรายแยกปัญหาเส้นทางวัสดุ เครื่องมือ การควบคุม อรรถประโยชน์ หรือการออกแบบชิ้นส่วนได้อย่างมีประสิทธิภาพมากขึ้น
วางแผนเครื่องจักรให้รอบบรรจุภัณฑ์ผลิตภัณฑ์
สำหรับแม่พิมพ์ใหม่ วัสดุใหม่ หรือปัญหาการเปลี่ยนซ้ำ ให้ส่งแบบร่างชิ้นส่วนจริง เรซิน การทดสอบเป้าหมาย รายละเอียดแม่พิมพ์และเครื่องมือ ข้อมูลเครื่องจักรปัจจุบัน และบันทึกการเปลี่ยนแปลงที่สังเกตได้ Kinggle สามารถหารือเกี่ยวกับข้อกำหนดด้านเครื่องจักร เครื่องมือ การควบคุม และการผลิตจากหลักฐานชุดเดียวกัน
ส่งข้อมูลโครงการของคุณตรวจสอบแหล่งที่มาและวิธีการพิสูจน์หลักฐาน
หน้า Kinggle บุคคลที่หนึ่งและคู่มือที่โฮสต์โดย Kinggle ถูกนำมาใช้สำหรับคำชี้แจงเกี่ยวกับอินเทอร์เฟซของเครื่อง อินพุตโครงการ และขอบเขตการฝึกอบรม คู่มือของผู้ผลิตคอนโทรลเลอร์ใช้สำหรับความสัมพันธ์ระหว่างไฟล์ที่จัดเก็บและการสอบเทียบเครื่องมือ คู่มือผู้ผลิตเรซินอย่างเป็นทางการถูกนำมาใช้สำหรับการปนเปื้อนของวัสดุและการย่อยสลาย กฎระเบียบของ OSHA ใช้เพื่ออธิบายขอบเขตความปลอดภัยของสหรัฐอเมริกาเท่านั้น ด้านล่างนี้ไม่มีการนำเสนอเป็นสูตรอาหารสากล
- คู่มือการใช้งานเครื่องเป่าขวดพลาสติกอัตโนมัติที่โฮสต์โดย Kinggleเข้าถึงเมื่อวันที่ 8 กันยายน 2026.
- คู่มือควบคุมความหนาของผนัง Moog DigiPack III Parison, MRJ06301จัดโดย Kinggle เข้าถึงเมื่อวันที่ 8 กันยายน 2026
- กระบวนการขายคิงเกิลและบริการหลังการขายเข้าถึงเมื่อวันที่ 8 กันยายน 2026.
- LyondellBasell, วิธีแก้ปัญหาการเป่าขึ้นรูปเข้าถึงเมื่อวันที่ 8 กันยายน 2026.
- OSHA 29 CFR 1910.147 การควบคุมพลังงานอันตรายเข้าถึงเมื่อวันที่ 8 กันยายน 2026.
- OSHA 29 CFR 1910.212 ข้อกำหนดทั่วไปสำหรับเครื่องจักรทั้งหมดเข้าถึงเมื่อวันที่ 8 กันยายน 2026.