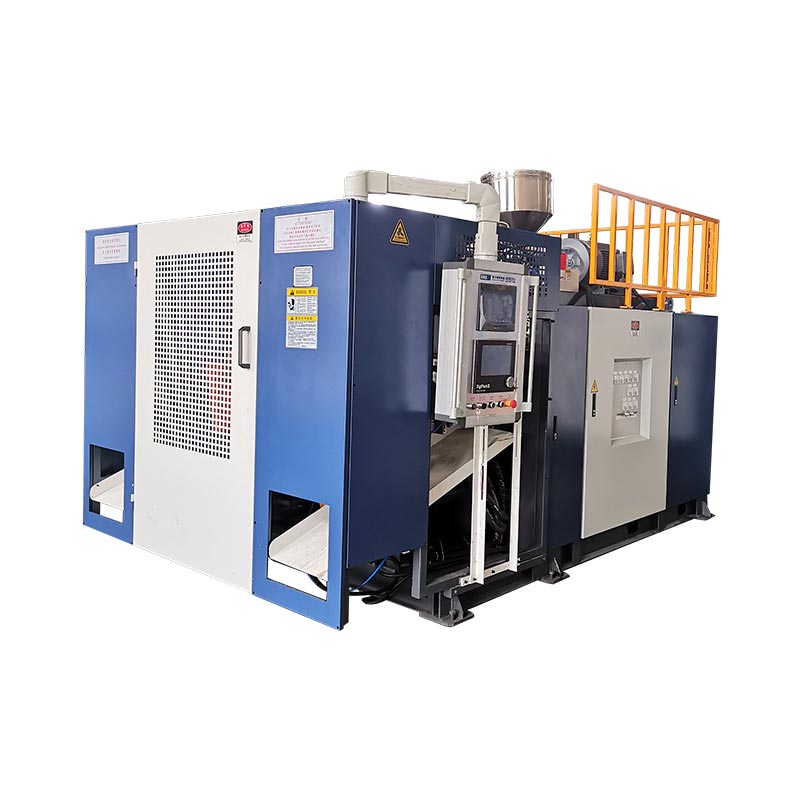
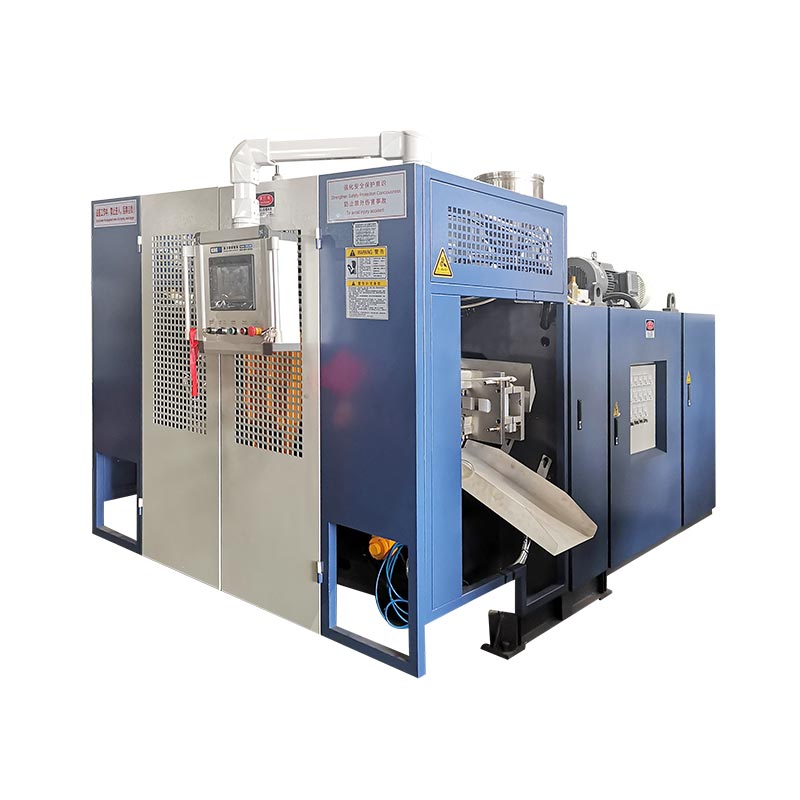
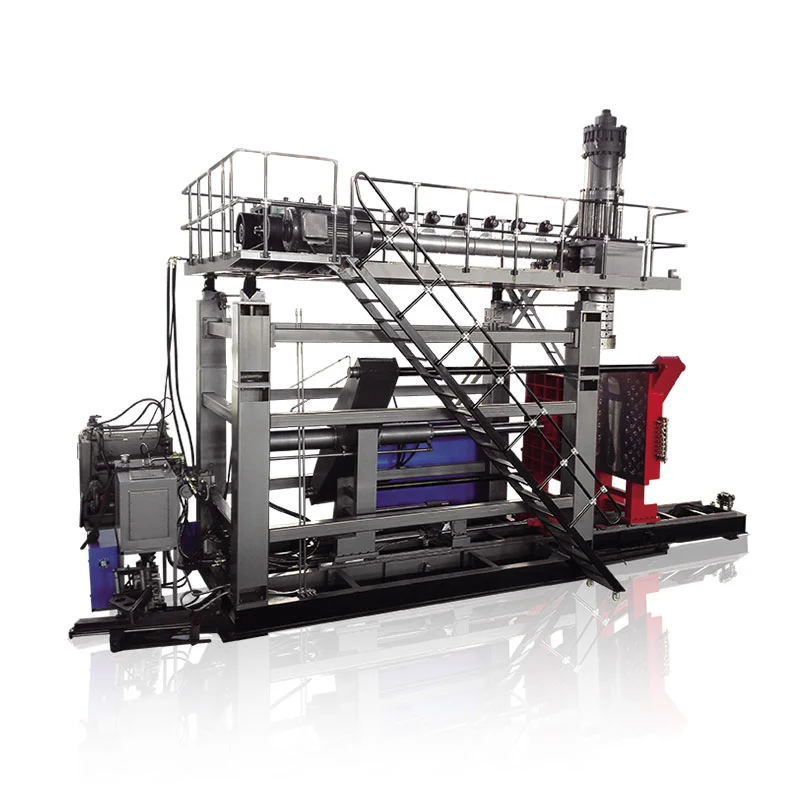
การตั้งโปรแกรม Parison จะเปลี่ยนช่องว่างแม่พิมพ์ในระหว่างการอัดขึ้นรูป เพื่อให้วัสดุถูกวางในตำแหน่งที่ชิ้นส่วนที่เสร็จแล้วต้องการ รูปทรงที่ดีจะช่วยปกป้องมุม ที่จับ ไหล่ และบริเวณที่หนีบได้ โดยไม่ทำให้ภาชนะทั้งหมดมีน้ำหนักมากขึ้น

สิ่งที่โปรแกรม parison ควบคุมได้จริง
ในการขึ้นรูปแบบเป่าขึ้นรูป พลาสติกที่หลอมเหลวจะทิ้งแม่พิมพ์ไว้เป็นท่อที่เรียกว่าพาริสัน แรงโน้มถ่วง ความแข็งแรงหลอมละลาย การบวมตัวของแม่พิมพ์ การยืดตัว และรูปทรงของแม่พิมพ์ส่งผลต่อการที่ท่อกลายเป็นส่วนหนึ่ง ช่องว่างแม่พิมพ์ที่สม่ำเสมอมักไม่ค่อยสร้างผนังสำเร็จรูปที่สม่ำเสมอเมื่อชิ้นส่วนมีไหล่ มุม ที่จับ หรือการดึงลึก
ตัวควบคุมจะย้ายเครื่องมือเพื่อทำให้ส่วนที่เลือกหนาขึ้นหรือบางลง จุดมุ่งหมายคือการควบคุมการกระจายวัสดุ: วัสดุเพียงพอในพื้นที่ที่มีการยืดตัวสูงหรือรับน้ำหนักมาก โดยมีน้ำหนักที่ไม่จำเป็นน้อยลงในส่วนที่ขึ้นรูปได้ง่าย
| การกระทำของโปรไฟล์ | ผลของกระบวนการ | สิ่งที่ต้องตรวจสอบ |
|---|---|---|
| เพิ่มช่องเปิดในจุดที่เลือก | เพิ่มวัสดุให้กับส่วนของมหาวิหารนั้น | มุมบาง จัดการโคน ไหล่ ก้น และบริเวณหยิก |
| ลดการเปิดที่จุดที่เลือก | ลดวัสดุในส่วนนั้น | ผนังตรงหนา โซนเย็นช้า และน้ำหนักส่วนเกิน |
| เลื่อนโปรไฟล์ | ย้ายโซนหนาและบางไปตามพาริสัน | โซนที่ตั้งโปรแกรมไว้สอดคล้องกับคุณลักษณะชิ้นส่วนที่ต้องการหรือไม่ |
| ชั่งน้ำหนักโปรไฟล์โดยรวม | เปลี่ยนโปรไฟล์แบบเต็ม | น้ำหนักรวมและผนังขั้นต่ำ ไม่ใช่แค่ค่าเฉลี่ยเท่านั้น |
บันทึกการผลิตที่เป็นประโยชน์จะเก็บไฟล์โปรไฟล์ไว้พร้อมกับหมายเลขแม่พิมพ์ เกรดเรซิน สภาพสีหรือการบด สูตรอุณหภูมิ ขนาดช็อต เวลาในการทำความเย็น และการวัดชิ้นส่วนที่ได้รับอนุมัติ
ระบบต่อเนื่องและระบบสะสมใช้การอ้างอิงที่แตกต่างกัน
บนเครื่องเป่าขวดแบบต่อเนื่อง, parison ก่อตัวอย่างต่อเนื่อง โดยปกติแล้วโปรไฟล์จะซิงโครไนซ์กับเวลาหรือความยาวพาร์สัน ความเสถียรของการอัดขึ้นรูปมีความสำคัญเนื่องจากการเปลี่ยนแปลงเอาต์พุตสามารถเคลื่อนจุดที่โปรแกรมไว้ไปตามชิ้นส่วนได้
บนเครื่องเป่าขวดแบบสะสมของละลายจะถูกเก็บไว้และดันผ่านแม่พิมพ์ โปรไฟล์สามารถเชื่อมโยงกับตำแหน่งนักสะสมได้ ขนาดช็อต ความสม่ำเสมอของการเติม และการสอบเทียบทรานสดิวเซอร์ กลายเป็นส่วนหนึ่งของปัญหาความหนาของผนัง

อย่างเป็นทางการคู่มือ MOOG DigiPack IIIเอกสารทั้งการใช้งานแบบสะสมและการอัดรีดแบบต่อเนื่อง นี่ไม่ได้หมายความว่าเครื่อง Kinggle ทุกเครื่องจะใช้คอนโทรลเลอร์เดียวกัน ยืนยันรุ่นตัวควบคุม ความจุโปรไฟล์ แอคชูเอเตอร์ และเครื่องมือในใบเสนอราคาโครงการ
ลำดับการตั้งค่าที่มีการควบคุม
- ยืนยันสูตรที่ถูกต้องจับคู่การแก้ไขแม่พิมพ์ วัสดุ แม่พิมพ์ และผลิตภัณฑ์
- ทำให้การหลอมละลายคงตัวปล่อยให้อุณหภูมิที่แท้จริงคงที่และยืนยันการป้อนและการอัดขึ้นรูปที่สม่ำเสมอ
- ตรวจสอบศูนย์เครื่องมือและช่วงตรวจสอบความเคลื่อนไหวสำหรับการติด การรั่วไหล หรือการวางแนวที่ไม่ตรง
- กำหนดความยาวพาริสันและขนาดช็อตparison ต้องไปถึงตำแหน่งที่ถูกต้องเมื่อปิดแม่พิมพ์
- เริ่มต้นด้วยโปรไฟล์ที่เรียบง่ายการเปลี่ยนแปลงแบบกว้างๆ วินิจฉัยได้ง่ายกว่าการแก้ไขแบบฉับพลันหลายๆ แบบ
- ปั้นรอบที่มั่นคงหลายรอบอย่าตัดสินส่วนแรกหลังจากการเปลี่ยนแปลงกระบวนการสำคัญ
- วัดตำแหน่งคงที่บันทึกผนังขั้นต่ำ น้ำหนักชิ้นส่วน ลักษณะ และผลลัพธ์การทำงาน
- เปลี่ยนทีละพื้นที่บันทึกการแก้ไขใหม่หลังจากการปรับปรุงที่ทำซ้ำได้เท่านั้น
การแก้ไขปัญหาความหนาของผนังตามอาการ
| อาการ | ตรวจสอบ | ขั้นตอนต่อไป |
|---|---|---|
| ก้นหรือไหล่บาง | ตำแหน่งโปรไฟล์ ความหย่อนของพาราริสัน การยืดตัว และจังหวะการเป่า | ยืนยันการจัดตำแหน่งก่อนบวกน้ำหนักโดยรวม |
| ด้านหนึ่งบางลงอย่างสม่ำเสมอ | การวางศูนย์กลางแม่พิมพ์ การจัดตำแหน่งแม่พิมพ์ การระบายความร้อน และการสัมผัสพาริสัน | แก้ไขสาเหตุทางกายภาพที่ไม่สมมาตร |
| ความหนาจะเคลื่อนที่เป็นรอบ | อุณหภูมิหลอมเหลว ผลผลิต ขนาดช็อต ผลป้อนกลับ และความเสถียรของไฮดรอลิก | ทำให้กระบวนการมีเสถียรภาพก่อนที่จะแก้ไขจุด |
| กำแพงหนาแต่การสกัดกั้นที่อ่อนแอ | ตำแหน่งของวัสดุ การออกแบบการแยกส่วน และตำแหน่งของพาริสัน | ย้ายวัสดุไปยังบริเวณหนีบแทนที่จะเพิ่มน้ำหนักทั้งชิ้น |
| กระจายตัวได้ดีแต่มีน้ำหนักเกิน | ขนาดโดยรวมและส่วนที่หนักโดยไม่จำเป็น | ลดขั้นตอนที่วัดได้ในขณะที่ปกป้องตำแหน่งผนังขั้นต่ำ |
| คำสั่งเปลี่ยนแปลงแต่ส่วนไม่เปลี่ยนแปลง | แอคชูเอเตอร์ วาล์ว สายไฟ การสอบเทียบ หรือข้อจำกัด | เปรียบเทียบคำสั่งและคำติชม จากนั้นยกระดับเป็นการบำรุงรักษา |
มุมมองจากโรงงาน: ความสามารถในการทำซ้ำมีความสำคัญมากกว่าหนึ่งตัวอย่างที่สมบูรณ์แบบ
โปรไฟล์จะพร้อมสำหรับการผลิตเฉพาะเมื่อมีการเปลี่ยนแปลงตามปกติ เช่น การรีสตาร์ทอย่างอบอุ่น การเปลี่ยนล็อตวัสดุ การเปลี่ยนกะ และช่วงสภาวะของน้ำหล่อเย็นที่คาดหวัง ภาชนะที่ดีหนึ่งชิ้นพิสูจน์ว่าเครื่องจักรสามารถสร้างชิ้นส่วนได้ การทำงานที่มั่นคงพิสูจน์ว่าสามารถจัดการกระบวนการได้
ก่อนที่จะยอมรับ ให้ตกลงเกี่ยวกับสถานที่ตรวจวัด ปริมาณตัวอย่าง การทดสอบการทำงาน และการแก้ไขสูตรที่ได้รับอนุมัติ ปกป้องไฟล์พื้นฐานในขณะที่ให้เส้นทางที่บันทึกไว้แก่ผู้ปฏิบัติงานที่ได้รับการฝึกอบรมเพื่อทำและย้อนกลับการปรับเปลี่ยนที่มีการควบคุม
หากโปรไฟล์ไม่เสถียรพร้อมกับสัญญาณเตือน ความไม่ลงรอยกันของตำแหน่ง หรือการเปลี่ยนแปลงลำดับ ให้ใช้คู่มือ HMI และสัญญาณเตือน. ผู้ซื้อที่ยังคงกำหนดอุปกรณ์สามารถเริ่มต้นด้วย Kinggle'sคู่มือการเลือกเครื่อง.
คำถามที่พบบ่อย
การเขียนโปรแกรม parison คืออะไร?
การตั้งโปรแกรม Parison จะเปลี่ยนการเปิดช่องว่างระหว่างการอัดขึ้นรูป ดังนั้นส่วนต่างๆ ของ Parison จะได้รับปริมาณวัสดุที่แตกต่างกัน
การเขียนโปรแกรม parison สามารถแก้ไขปัญหาผนังบางทุกปัญหาได้หรือไม่?
ไม่ได้ ไม่สามารถแก้ไขการวางแนวแม่พิมพ์ที่ไม่ถูกต้อง การอัดขึ้นรูปที่ไม่เสถียร เครื่องมือที่เสียหาย การระบายความร้อนที่ไม่ดี การออกแบบแม่พิมพ์ที่ไม่ถูกต้อง หรือตัวกระตุ้นที่ทำงานผิดปกติได้
ควรเปลี่ยนคะแนนเดี่ยวหรือน้ำหนักรวมก่อนดี?
ใช้น้ำหนักโดยรวมเฉพาะเมื่อชิ้นส่วนทั้งชิ้นมีน้ำหนักเบาหรือหนักสม่ำเสมอเท่านั้น ใช้การเปลี่ยนแปลงจุดเฉพาะที่เมื่อการวัดแสดงปัญหาที่เกิดซ้ำได้ในพื้นที่เฉพาะ
เหตุใดโปรไฟล์จึงย้ายไปที่ส่วนนั้น?
สาเหตุที่พบบ่อย ได้แก่ การเปลี่ยนแปลงอัตราการอัดขึ้นรูป ความยาวของพาริสัน ความสม่ำเสมอของช็อตสะสม อุณหภูมิของวัสดุ ความล่าช้าในการเริ่มต้น หรือการสอบเทียบเซ็นเซอร์
เครื่องจักรต้องมีจุดโปรไฟล์จำนวนเท่าใด
จำนวนที่ต้องการขึ้นอยู่กับรูปทรงของชิ้นส่วนและการกำหนดค่าตัวควบคุม คะแนนที่มากขึ้นไม่สามารถชดเชยกระบวนการที่ไม่เสถียรได้