รายงาน FAT นี้ระบุว่า "ผ่าน" มันพิสูจน์แทบไม่มีอะไรเลย
การทดสอบการยอมรับจากโรงงานเครื่องเป่าขวดจะมีประโยชน์ก็ต่อเมื่อทุกข้อสรุปชี้กลับไปยังเครื่องจักร ผลิตภัณฑ์ วิธีการ ขีดจำกัด และผลลัพธ์ที่ระบุ
รอบเครื่อง ขวดหลุดออกจากสายพานลำเลียง พยานลงนามในหน้าที่มีเครื่องหมายผ่าน ทุกคนรู้สึกว่าเสร็จสิ้นแล้วจนกว่ารายงานจะไปถึงผู้จัดการโครงการที่ไม่อยู่ในห้อง เรซินเกรดไหนวิ่ง? การแก้ไขแม่พิมพ์ใด? หมดไปกี่ขวดแล้ว? จริงๆ แล้ว "ความปลอดภัยโอเค" ทดสอบอะไรได้บ้าง? เพจไม่สามารถตอบได้
นั่นคือความแตกต่างระหว่างการชมการทดลองเครื่องฉีดพลาสติกและการสร้างบันทึกการยอมรับ การทดสอบการยอมรับของโรงงาน ซึ่งมักเรียกสั้น ๆ ว่า FAT ควรเปิดเผยช่องว่างด้านข้อกำหนดก่อนจัดส่ง และรักษาบริบทไว้เพียงพอที่จะอธิบายการตัดสินใจในภายหลัง ไม่ใช่การวิ่งหนีตามพิธีการ และไม่ใช่ข้อพิสูจน์ถึงสภาพการผลิตในอนาคตทั้งหมด
กระแสของคิงเกิลกระบวนการขายกล่าวว่าผู้ซื้อได้รับเชิญให้เข้าร่วมการทดสอบเครื่องจักร และสามารถจัดเตรียมการตรวจสอบโดยบุคคลที่สามได้เมื่อจำเป็น ใครก็ตามที่เห็นการทดสอบยังคงต้องมีระเบียบการที่ตกลงกันไว้ การมีอยู่ไม่ได้แทนที่หลักฐาน
รายงานการทดสอบการยอมรับของโรงงาน
ขวด 5 ลิตร เอชดีพีอีอธิบายหมวดหมู่ ไม่ใช่ขวด
ภาชนะขนาด 5 ลิตรสองใบอาจมีน้ำหนัก ที่จับ ลักษณะส่วนคอ รูปทรงการหนีบ สภาพการตัดแต่ง และเป้าหมายผนังที่แตกต่างกัน ความแตกต่างเหล่านั้นเปลี่ยนความต้องการในการขนส่ง เวลาในการทำความเย็น และความหมายของชิ้นส่วนที่ยอมรับ "HDPE" ก็เป็นตระกูลวัสดุเช่นกัน ไม่ใช่รหัสเกรด
บทความทดสอบต้องมีการวาดและแก้ไขชิ้นส่วนที่ได้รับการควบคุม สภาพที่เสร็จแล้ว ตัวระบุแม่พิมพ์และแม่พิมพ์ ซัพพลายเออร์และเกรดเรซิน ล็อต สีหรือบรรจุภัณฑ์สารเติมแต่ง และกฎเกณฑ์ที่ตกลงกันไว้สำหรับการบดซ้ำหรือรีไซเคิล การเตรียมสาธารณูปโภคและวัสดุยังอยู่ในบันทึกสภาพด้วย หากไม่มีสิ่งเหล่านี้ ผลลัพธ์ที่ดีก็ไม่สามารถกลายเป็นจุดเริ่มต้นที่โรงงานของผู้ซื้อได้
ที่คู่มือการออกแบบแม่พิมพ์เป่าขึ้นรูปอธิบายว่าทำไมแม่พิมพ์ หัวดาย วิธีการตัดแต่ง และข้อมูลการตรวจสอบจึงควรได้รับการอนุมัติให้เป็นระบบเดียว ในกรณีที่การกระจายผนังมีความสำคัญ ตำแหน่งการวาดเดียวกันควรปรากฏในการเขียนโปรแกรม parison และบันทึกความหนาของผนัง.
การทดลองการผลิตใช้เรซิน [ซัพพลายเออร์ เกรดเต็มและล็อต] พร้อม [สี สารเติมแต่ง และสภาพการบดใหม่] แม่พิมพ์ [ID และการแก้ไข] แม่พิมพ์และพิน [ID] และการเขียนแบบชิ้นส่วน [ID และการแก้ไข] ตัวอย่างได้รับการประเมินในสภาพเสร็จสิ้นตามที่ตกลงไว้หลังจาก [ชื่อการดำเนินงานขั้นปลาย]
500 x 2 ชิ้น/ชมไม่ยอมรับปริมาณขวดที่ส่งออก
ตัวอย่างได้คัดลอกการอ้างอิงแค็ตตาล็อกลงในคอลัมน์ผลลัพธ์ หน้า KGB5D ปัจจุบันของ Kinggle เผยแพร่ค่าที่เกี่ยวข้องกับความจุหลายค่า แต่ไม่ได้วัดสิ่งเดียวกัน
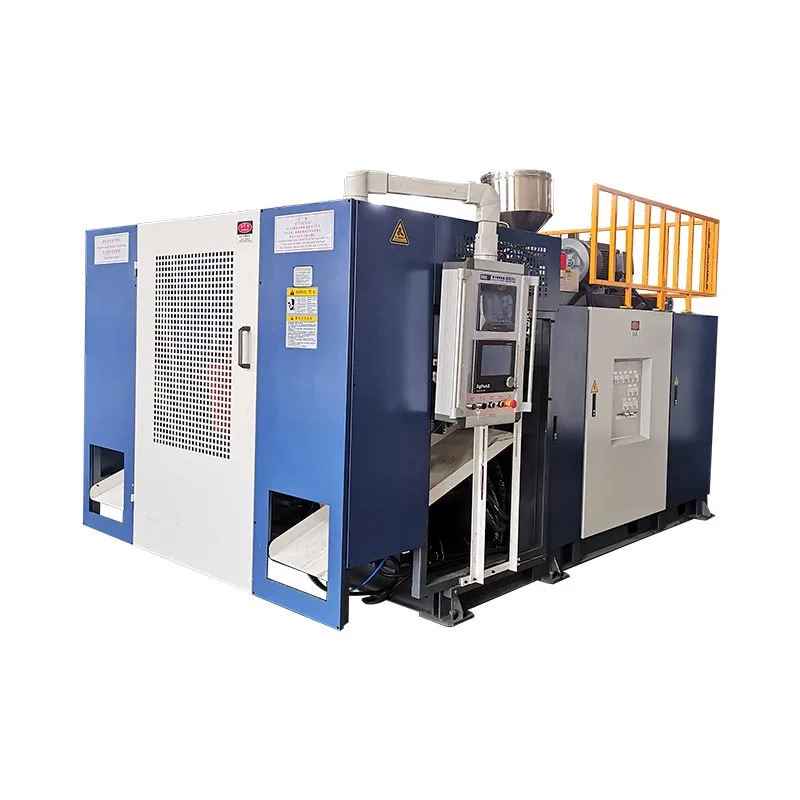
สิ่งที่หน้า KGB5D ระบุไว้จริง ๆ
ค่าของบุคคลที่หนึ่งเหล่านี้เป็นการอ้างอิงแค็ตตาล็อก ไม่ใช่ผลลัพธ์สำหรับขวดที่ไม่มีชื่อ
วงจรเชิงกลแบบแห้งสามารถทดสอบการเคลื่อนไหวและลำดับโดยไม่ต้องใช้เรซิน ความสามารถในการหลอมเหลวเกี่ยวข้องกับปริมาณงานของโพลีเมอร์ภายใต้เงื่อนไขที่ระบุ ผลผลิตจากขวดที่ยอมรับจะเพิ่มแม่พิมพ์ เรซิน การทำความเย็น การตัดแต่ง การตรวจสอบ และการคัดแยกตามจริง การรายงานซึ่งกันและกันทำให้เกิดความมั่นใจในระดับที่ผิดพลาด
การแยกเรื่องเดียวกันมีความสำคัญเมื่อเปรียบเทียบเครื่องสถานีเดียวและสองสถานีหรือการประเมินการจัดเรียงหลายหัวและหลายช่อง. การเคลื่อนไหวที่มากขึ้นหรือร้านค้าที่มากขึ้นไม่ได้ผลิตผลิตภัณฑ์ที่ได้รับการอนุมัติมากขึ้นโดยอัตโนมัติ
ผลลัพธ์ของวงจรแห้ง: [เหตุการณ์ต่อชั่วโมง] ภายใต้ [ลำดับที่มีชื่อและการรวม] ผลการทดลองการผลิต: [ขวดที่ยอมรับ] ระหว่าง [เวลาการผลิตที่สังเกตได้ตามเวลาที่กำหนด] โดยใช้ผลิตภัณฑ์ทดสอบที่มีการควบคุมและวิธีการยอมรับที่บันทึกไว้ในรายงานนี้
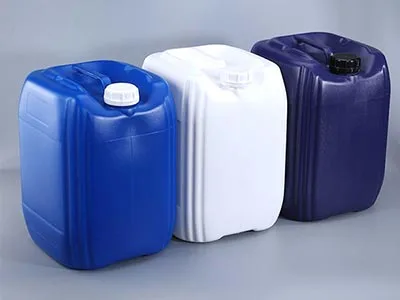
ถังขยะแบบผสมสามารถแสดงว่ามีขวดที่ยอมรับได้ ไม่สามารถเปิดเผยได้ว่าสถานีใดสถานีหนึ่ง หัวเรื่อง หรือช่วงเวลาใดที่ทำให้เกิดความล้มเหลว
คุณภาพ: ผ่านซ่อนทั้งวิธีการและสิ่งที่พลาด
ข้อสรุปด้านคุณภาพจำเป็นต้องมีขีดจำกัดที่ได้รับการควบคุมและการสังเกตที่ติดตามได้ ติดสถานี หัวหรือช่อง การประทับเวลา และลำดับไว้กับตัวอย่างแต่ละชิ้นผ่านการชั่งน้ำหนัก การวัดผนัง การตรวจสอบขนาด และการทดสอบการทำงาน สำหรับการตั้งค่าแบบสองสถานีและทางออกสองทาง การผสมขวดทั้งหมดลงในถังเดียวสามารถลบรูปแบบตำแหน่งที่อาจพบปัญหาเกี่ยวกับเครื่องมือหรือกระบวนการได้
บันทึกเอกลักษณ์ของเกจ วิธีการวัด และสภาพที่เสร็จสมบูรณ์ คออาจดูยอมรับได้ก่อนทำการเล็ม แต่ภายหลังใช้เกจวัดไม่ได้ ภาชนะอาจผ่านการตรวจสอบด้วยสายตาและยังคงรั่วไหลเมื่อหยิกหรือเสร็จสิ้น การตรวจสอบควรเป็นไปตามงานที่ขวดต้องปฏิบัติ ไม่ใช่รายการทั่วไปที่คัดลอกมาจากผลิตภัณฑ์อื่น
เมื่อข้อบกพร่องปรากฏขึ้น ให้จัดประเภทหลักฐานก่อนที่จะเปลี่ยนแปลงการตั้งค่าต่างๆ ที่คู่มือข้อบกพร่องในการอัดขึ้นรูปเป่าแยกสาเหตุวัสดุ ปริสัน เชื้อรา การทำความเย็น และกลไก เพื่อให้การแก้ไขไม่กลายเป็นการคาดเดา
ตัวอย่าง [ช่วง ID] ถูกรวบรวมโดย [สถานี/ทางออก] ที่ [ครั้ง] ตาราง [ข้อมูลอ้างอิง] บันทึกค่าที่วัดได้ วิธีการ เกจ ขีดจำกัดการยอมรับ และการจัดการแต่ละค่า การปฏิเสธยังคงอยู่ในการนับและมีรหัสเหตุผล
ความปลอดภัย: ผ่านไม่ได้อธิบายการทดสอบฟังก์ชัน
ป้ายหรือประกาศไม่ได้แสดงว่าเครื่องตอบสนองอย่างไรเมื่อมีการเปิดใช้งานอุปกรณ์ป้องกัน แผนความปลอดภัยของโครงการที่ได้รับอนุมัติควรระบุอุปกรณ์ที่เริ่มต้น สถานะของเครื่อง การตอบสนองที่คาดหวัง การตอบสนองที่สังเกตได้ และพฤติกรรมการรีเซ็ต บันทึกควรแสดงให้เห็นว่าการ์ด อินเตอร์ล็อค การหยุดฉุกเฉิน และสภาวะความผิดปกติที่ตกลงกันไว้ใดบ้างที่ได้รับการทดสอบจริง
ISO12100จัดทำหลักการทั่วไปสำหรับการประเมินความเสี่ยงของเครื่องจักรและการลดความเสี่ยงIEC 60204-1:2016+A1:2021กล่าวถึงอุปกรณ์ไฟฟ้า อิเล็กทรอนิกส์ และอุปกรณ์อิเล็กทรอนิกส์แบบตั้งโปรแกรมได้ของเครื่องจักร ข้อมูลอ้างอิงเหล่านี้ช่วยในการทบทวน แต่บทความนี้ไม่สามารถกำหนดกฎหมาย มาตรฐาน หรือขั้นตอนการปฏิบัติตามข้อกำหนดที่ปลายทางกำหนดได้ ผู้เชี่ยวชาญด้านความปลอดภัยที่รับผิดชอบของผู้ซื้อจะต้องกำหนดขอบเขตดังกล่าว
ฟังก์ชั่นด้านความปลอดภัยได้รับการทดสอบตามแผนที่ได้รับอนุมัติ [ID และการแก้ไข] บันทึก [ข้อมูลอ้างอิง] ระบุทุกอุปกรณ์ สถานะของเครื่องสตาร์ท การตอบสนองที่คาดหวัง การตอบสนองที่สังเกตได้ และผลลัพธ์การรีเซ็ต รายการรวมและไซต์ปลายทางที่ยังไม่ทดสอบจะแสดงเป็นขอบเขต SAT
ระยะเวลาดำเนินการ: 1 ชั่วโมงไม่มีความหมายจนกว่าจะมีการกำหนดนาฬิกา
ชั่วโมงวัดจากการสตาร์ทขณะเครื่องเย็น หลังการรักษาเสถียรภาพ หรือเฉพาะในขณะที่การผลิตแบบอัตโนมัติดำเนินต่อไปหรือไม่ การเติมวัสดุ การคงคุณภาพ การดำเนินการด้วยตนเอง การหยุดการตัด หรือการกู้คืนสัญญาณเตือน นับรวมหรือไม่ ระยะเวลาที่ไม่มีกฎการเริ่มต้นและหยุดทำให้ทั้งสองฝ่ายสามารถรายงานประสิทธิภาพที่แตกต่างจากการทำงานเดียวกันได้
เก็บกิจกรรมการขึ้นรูป ชิ้นส่วนรวม และชิ้นส่วนที่ยอมรับไว้เป็นเคาน์เตอร์แยกต่างหาก บันทึกถูกปฏิเสธด้วยเหตุผลและหยุดบันทึกด้วยการประทับเวลา รายงานของ NIST เกี่ยวกับ KPI การผลิตจะถือว่าความพร้อมใช้งาน ประสิทธิภาพ และคุณภาพเป็นมาตรการแยกกัน และตั้งข้อสังเกตว่าปริมาณงานในสายการผลิตขึ้นอยู่กับอุปกรณ์ บัฟเฟอร์ และการโต้ตอบกัน ความแตกต่างดังกล่าวมีประโยชน์ในที่นี้: เครื่องขึ้นรูปสามารถหมุนเวียนต่อไปได้ ในขณะที่เครื่องตัดแต่งหรือเครื่องทดสอบรอยรั่วจะจำกัดเอาต์พุตที่ยอมรับ ดูสิ่งพิมพ์ NIST.
ผลลัพธ์ที่ดีที่สังเกตได้ = ขวดที่ยอมรับ / เวลาในการผลิตที่กำหนด
ระบุว่าเกณฑ์เวลาประกอบด้วยอะไรบ้าง อย่าลบการหยุด การปฏิเสธ หรือการระงับการตรวจสอบออกจากตัวส่วนโดยไม่ได้ตั้งใจ
ระยะเวลาที่ต้องการเป็นระยะเวลาเฉพาะโครงการ การดำเนินการระยะสั้นสามารถตรวจสอบสภาพที่แคบได้ แต่ไม่สามารถกำหนดกำลังการผลิตรายปีหรือความน่าเชื่อถือตลอดอายุการใช้งานได้ หากการเติมวัสดุ การส่งคืนเศษเหล็ก การรักษาอุณหภูมิให้คงที่ หรือการเปลี่ยนแปลงกะมีความสำคัญต่อการยอมรับ ให้รวมไว้ในระเบียบการอย่างชัดเจน
กรอบเวลาการยอมรับเริ่มตั้งแต่ [ประทับเวลา] ถึง [ประทับเวลา] เวลาที่ตกลงกันจะรวมถึง [เหตุการณ์] และไม่รวม [เหตุการณ์] บันทึกเหตุการณ์จะบันทึกทุกการหยุด การแทรกแซง การเปลี่ยนแปลงการตั้งค่า และการตัดสินใจรีสตาร์ท
สร้างรายงานเกี่ยวกับการอ้างสิทธิ์ใหม่ ไม่ใช่เครื่องหมายถูก
หน้าแรกที่ได้รับการซ่อมแซมไม่จำเป็นต้องยาว มันต้องชี้ไปที่หลักฐาน การอ้างสิทธิ์ในการยอมรับแต่ละรายการควรระบุแหล่งที่มาตามสัญญา วิธีการทดสอบ ขีดจำกัดการผ่าน ผลลัพธ์จริง และบันทึกสนับสนุน เมทริกซ์นี้สามารถนำผู้ตรวจสอบไปยังรูปถ่าย ตารางข้อมูล บันทึกสัญญาณเตือน การสำรองข้อมูลสูตรอาหาร รายการตัวอย่าง และการเบี่ยงเบนที่มีลายเซ็น
| การเรียกร้องการยอมรับ | ข้อกำหนดและวิธีการ | ผลลัพธ์ที่แท้จริง | หลักฐานอ้างอิง | การจัดการ |
|---|---|---|---|---|
| มีบิลด์ที่สั่งซื้ออยู่ | ซื้อข้อมูลจำเพาะและรายการบิลด์ที่ได้รับอนุมัติ ทั้งคู่โดยการแก้ไข | ระบุตัวตนและข้อยกเว้นที่บันทึกไว้ | ภาพถ่ายป้ายชื่อ สร้าง Walkdown เจาะ ID | ผ่าน มีเงื่อนไข หรือล้มเหลว |
| ลำดับการแห้งสามารถทำซ้ำได้ | ตั้งชื่อลำดับอัตโนมัติ หน้าต่างการสังเกต และการแทรกแซงที่อนุญาต | เหตุการณ์ การหยุด และการตอบสนองที่สังเกตได้ | บันทึกรอบการทำงาน การส่งออกสัญญาณเตือน วิดีโอหรือบันทึกพยาน | ขอบเขตของรัฐให้ชัดเจน |
| ขวดควบคุมเป็นไปตามขีดจำกัด | การวาดชิ้นส่วน วิธีทดสอบ เกจ แผนตัวอย่าง และขีดจำกัด | วัดค่าและการปฏิเสธ ไม่ใช่แค่ค่าเฉลี่ยเท่านั้น | ตารางตัวอย่างที่ตรวจสอบย้อนกลับได้ตามตำแหน่งและเวลา | บันทึกทุกการพลาด |
| ผลผลิตที่ยอมรับได้ตรงตามเป้าหมาย | พื้นฐานเวลาที่ตกลงกันและคำจำกัดความส่วนที่ดี | จำนวนรวม จำนวนที่ยอมรับ และบันทึกเหตุการณ์ | บันทึกตอบโต้ ตารางคุณภาพ บันทึกการหยุด | ไม่มีการทดแทนแคตตาล็อก |
| การส่งมอบสามารถทำซ้ำได้ | รายการรูปวาด คู่มือ ซอฟต์แวร์ และสูตรอาหารที่จำเป็น | ตรวจสอบไฟล์โดยการแก้ไขและรูปแบบ | ดัชนีเอกสารและเช็คซัมสำรองหรือใบเสร็จรับเงิน | ช่องว่างที่เปิดอยู่กลายเป็นไอเทมเจาะ |
แนวทางนี้ยังเปลี่ยนวิธีการเขียนของทีมด้วย "การดำเนินการที่เสถียรที่สังเกตได้" จะกลายเป็นคำสั่งที่เชื่อมโยงกับหน้าต่างและบันทึกเหตุการณ์ที่กำหนดไว้ "คุณภาพขวดใช้ได้" จะกลายเป็นช่วง วิธีการ ขีดจำกัด และผลลัพธ์ของกลุ่มตัวอย่าง "เอกสารเสร็จสมบูรณ์" จะกลายเป็นรายการไฟล์ที่จัดทำดัชนี ภาษาเฉพาะทำให้ค้นหาความขัดแย้งได้ง่ายขึ้นและพิสูจน์ได้ง่ายขึ้น
ลายเซ็นควรบันทึกการตัดสินใจ ไม่ใช่ลบงานที่เปิดอยู่
เมื่อปิดการขาย ทุกปัญหาที่ยังไม่ได้รับการแก้ไขจำเป็นต้องมี ID ข้อกำหนด เจ้าของ วันที่ครบกำหนด การแก้ไข วิธีทดสอบซ้ำ และการจัดการขั้นสุดท้าย คำสัญญาด้วยวาจาไม่ได้ปิด ไม่มีลายเซ็นในรายงานที่ซ่อนข้อยกเว้นในอีเมล
เกณฑ์ที่จำเป็นทุกข้อมีหลักฐานที่ยอมรับได้ และไม่มีรายการค้างขัดขวางการจัดส่ง
สินค้าเปิดปิดมีเจ้าของ วันที่ หลักฐานการปิดบัญชี และอำนาจในการจัดส่งเป็นลายลักษณ์อักษร
ผลลัพธ์ที่ต้องการอยู่นอกขีดจำกัด ขาดหายไป หรือไม่สามารถเชื่อมโยงกับการกำหนดค่าที่ทดสอบได้
อำนาจในการจัดส่งอยู่ในสัญญา ไม่ใช่ในบทความนี้ หน้าที่ของรายงานคือการทำให้มองเห็นพื้นฐานได้ หากทีมเลือกการส่งผ่านแบบมีเงื่อนไข บันทึกควรแสดงว่าใครยอมรับความเสี่ยงคงเหลือ และชัดเจนว่าแต่ละรายการจะปิดอย่างไร
FAT ปิดคำถามจากโรงงาน ไม่ใช่คำถามเกี่ยวกับไซต์
การทดสอบในโรงงานไม่สามารถตรวจสอบรากฐานขั้นสุดท้ายของผู้ซื้อ คุณภาพไฟฟ้า วงจรการทำความเย็นของโรงงาน ระบบอัดอากาศ การบูรณาการการป้องกัน การขนส่งวัสดุ สายการผลิตขั้นปลาย หรือขั้นตอนการปฏิบัติงานในพื้นที่ เงื่อนไขเหล่านั้นเป็นของการติดตั้งและการทดสอบการยอมรับไซต์ ซึ่งโดยทั่วไปเรียกว่า SAT
นำหลักฐาน FAT ไปข้างหน้า สูตรอาหารที่ยอมรับ การแก้ไขแบบร่าง รหัสตัวอย่าง บันทึกสัญญาณเตือน และสถานะรายการเจาะเป็นพื้นฐานสำหรับการทดสอบเดินเครื่อง เปรียบเทียบสาธารณูปโภคของไซต์กับสภาพโรงงานที่บันทึกไว้ คิงเกิลส์คู่มือข้อกำหนดด้านสาธารณูปโภคของเครื่องเป่าขวดพลาสติกอธิบายว่าทำไมแรงดันเพียงอย่างเดียวไม่สามารถอธิบายความจุอากาศ น้ำ หรือไฟฟ้าได้ ที่คู่มือการบำรุงรักษาเชิงป้องกันจากนั้นจะสามารถแปลงเงื่อนไขการส่งมอบให้เป็นการตรวจสอบตามปกติได้
ส่งหลักฐานโดยสรุปก่อนวันสืบพยาน
สำหรับการทดสอบการไหลออกของอุปกรณ์ที่มีประโยชน์ ให้ส่ง Kinggle แบบร่างและการแก้ไขขวด ซัพพลายเออร์และเกรดเรซิน รายละเอียดแม่พิมพ์และแม่พิมพ์ การทดสอบชิ้นส่วนสำเร็จรูป คำจำกัดความของผลลัพธ์ เงื่อนไขการทำงานที่จำเป็น รายการเอกสาร และอำนาจของพยาน ทีมงานโครงการสามารถปรับการทดลองใช้เครื่องจักรให้สอดคล้องกับการตัดสินใจเกี่ยวกับผลิตภัณฑ์ที่คุณต้องการจริงๆ
พูดคุยเรื่องขอบเขต FAT ของคุณกับ Kinggleช่องในวงเล็บและรายงานเปิดทั้งหมดเป็นเทมเพลตหรือตัวอย่างการสอนที่สร้างขึ้น ไม่ใช่บันทึกของลูกค้า ข้อจำกัดตามสัญญา หรือผลการดำเนินงานของ Kinggle
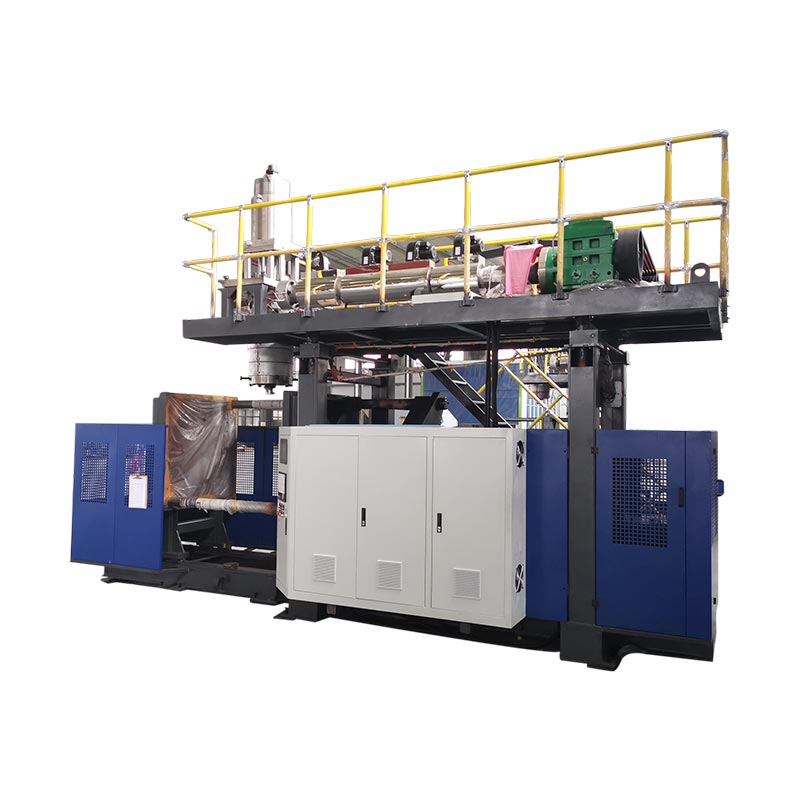
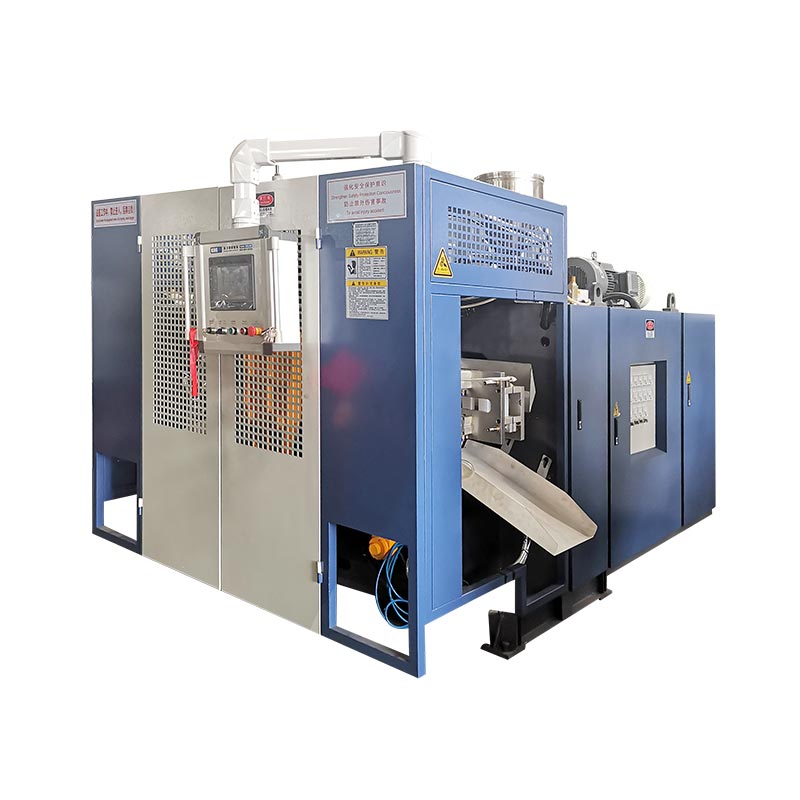
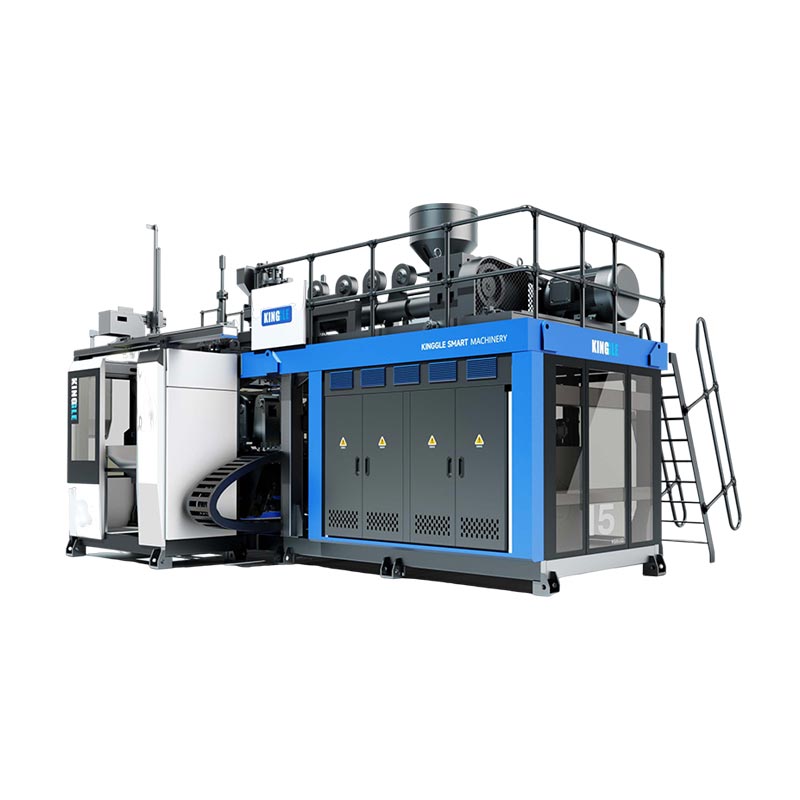
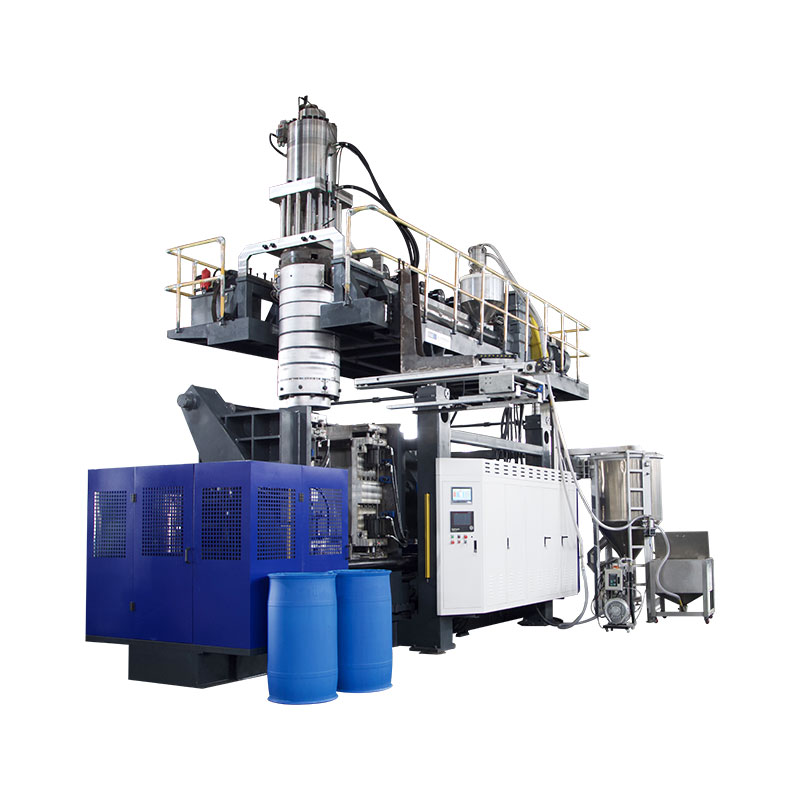
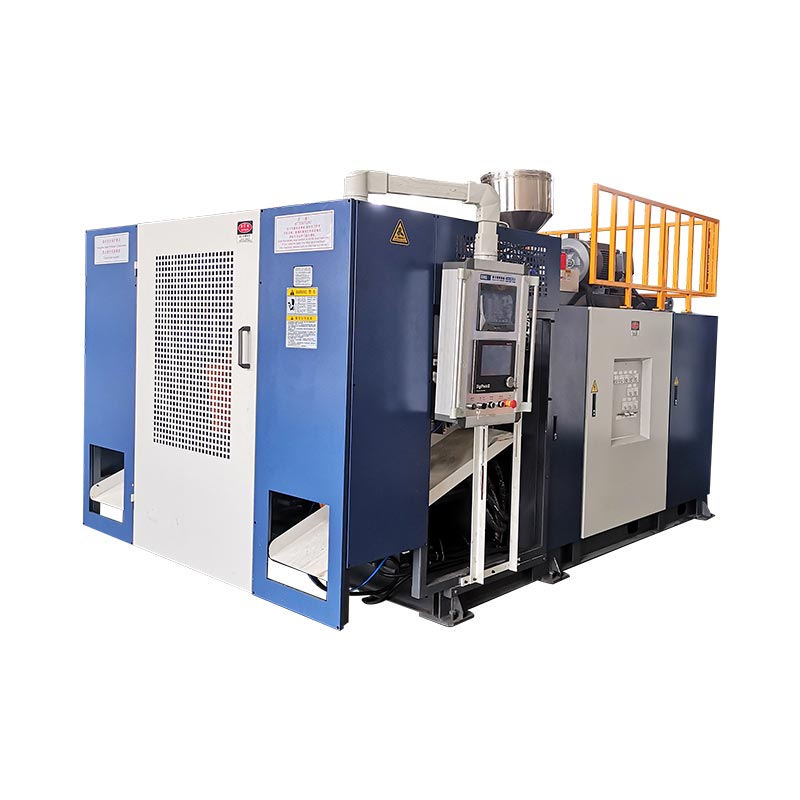
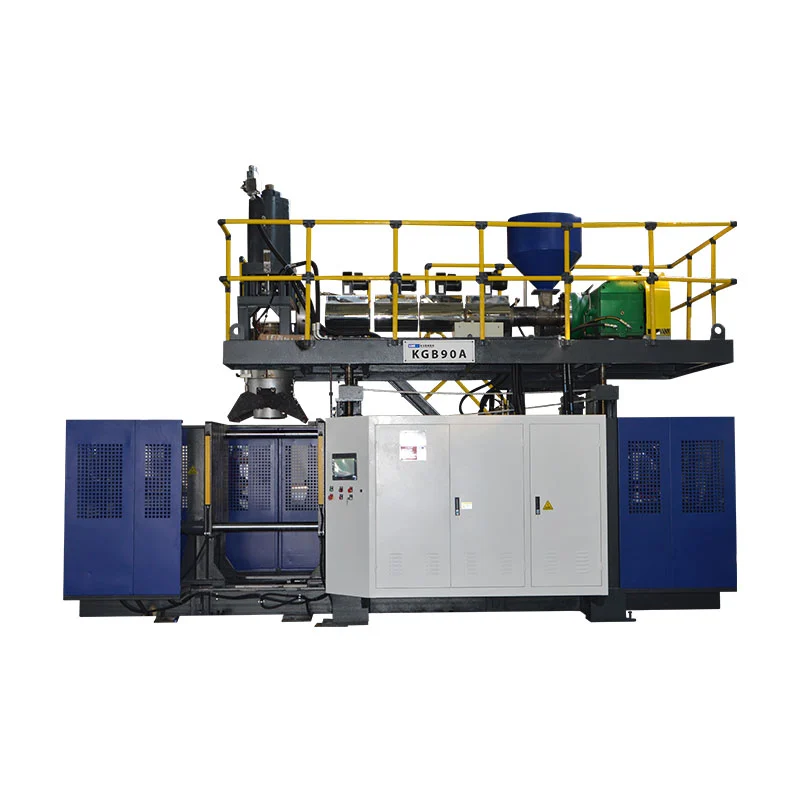
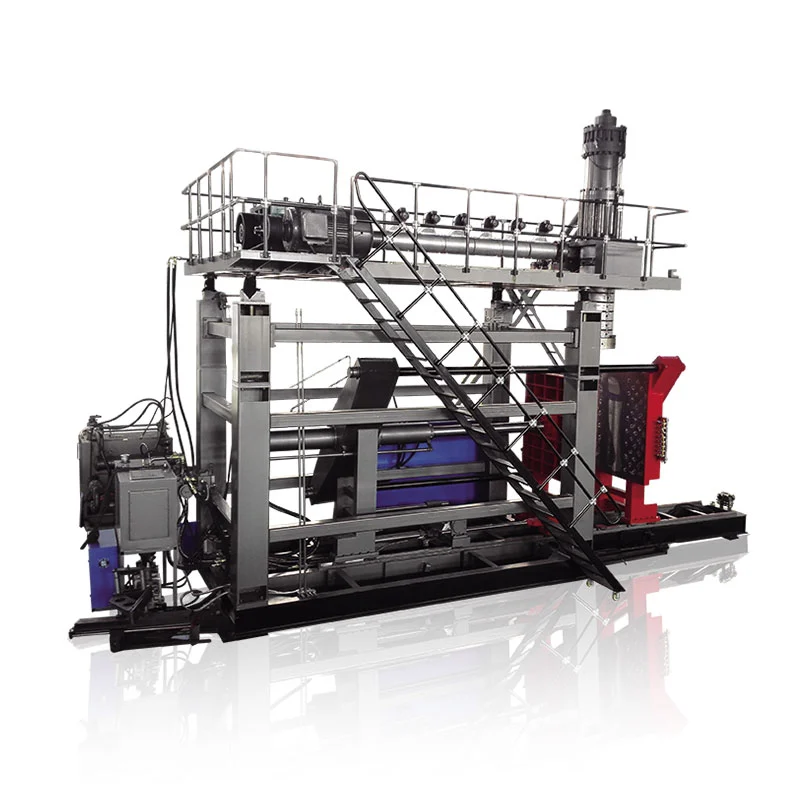
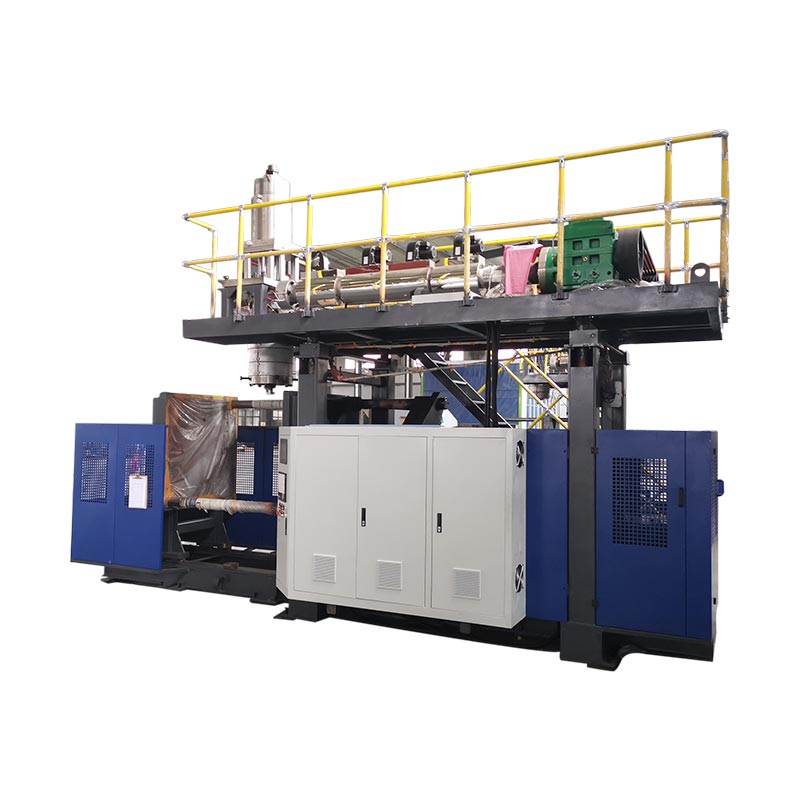
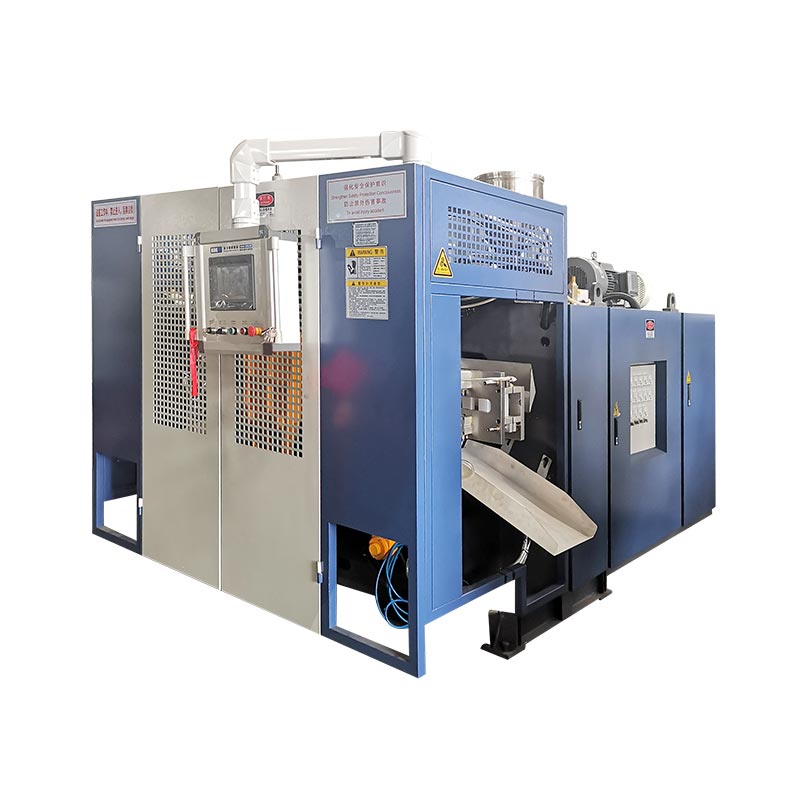
เครื่อง: KGB5Dไม่ใช่เอกลักษณ์ของงานสร้าง
ชื่อรุ่นจะวางอุปกรณ์ไว้ในตระกูล โดยจะไม่แสดงว่ามีการตรวจสอบบิลด์อนุกรมใด หรือมีตัวเลือก เวอร์ชันควบคุม อินเทอร์เฟซเครื่องมือ และอุปกรณ์ดาวน์สตรีมใดบ้าง ช่างเทคนิคในอนาคตจะต้องสามารถจับคู่รายงานกับเครื่องจริงและการกำหนดค่าที่สั่งได้
เริ่มต้นด้วยป้ายชื่อเครื่องและรายการบิลด์ที่ได้รับอนุมัติ บันทึกข้อมูลประจำตัวอนุกรม พื้นฐานทางไฟฟ้า การกำหนดค่าเครื่องอัดรีดและส่วนหัว หน่วยจับยึด การจัดสถานี อุปกรณ์เสริมที่มีให้ การแก้ไขซอฟต์แวร์หรือสูตร และดัชนีการวาด ภาพถ่ายระบุแผ่นและชุดประกอบ หากใบเสนอราคามีอุปกรณ์นำออกหรือไฟแฟลชอัตโนมัติ แต่ FAT ไม่รวมไว้ ให้แสดงขอบเขตนั้นให้มองเห็นได้
ข้อมูลระบุตัวตนของการกำหนดค่าได้รับการตรวจสอบตามข้อกำหนดการซื้อ [เอกสารและการแก้ไข] ข้อยกเว้นแสดงอยู่ในรายการเจาะ [IDs] ภาพถ่าย [การอ้างอิงไฟล์] แสดงแผ่นป้ายชื่อที่ทดสอบ ส่วนประกอบหลัก และอุปกรณ์ดาวน์สตรีมที่รวมอยู่
ช่องว่างเป็นช่องที่จงใจ เทมเพลตรายงานไม่ควรสร้างข้อมูลประจำตัวที่เป็นของไฟล์โครงการ