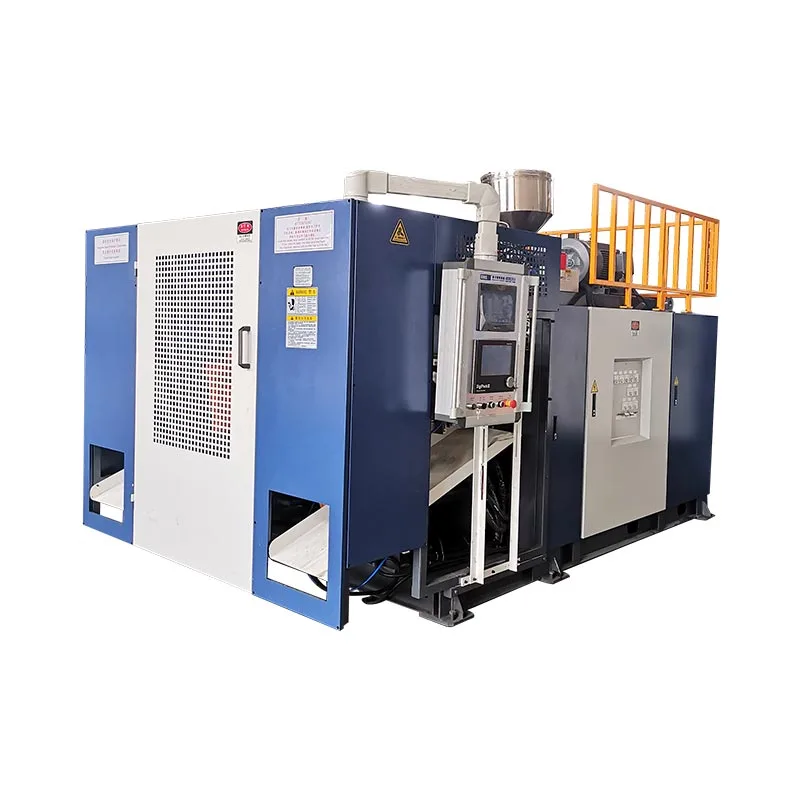
เลือกเครื่องเป่าขึ้นรูปอัตโนมัติตามผลิตภัณฑ์ที่ต้องส่งมอบและขั้นตอนการทำงานที่รวมหลังจากการขึ้นรูป ไม่ใช่ด้วยคำว่า "อัตโนมัติ" ในใบเสนอราคา สำหรับการขึ้นรูปแบบเป่าขึ้นรูป ให้ระบุเรซิน เครื่องมือ การนำออก การตัดแต่ง การตรวจสอบ และการถ่ายโอน เป็นระบบการผลิตเดียว เราขอแนะนำให้อนุมัติการกำหนดค่ากับคอนเทนเนอร์ที่ยอมรับที่จุดระบายขั้นสุดท้าย ไม่ใช่ตัวเลขวงจรแห้งของแค็ตตาล็อก
เครื่องขึ้นรูปสามารถเดินวงจรอัตโนมัติในขณะที่ผู้คนยังคงถอดแฟลช ตรวจสอบขวด หรือเติมกล่อง นั่นอาจเป็นการจัดเตรียมที่เหมาะสมสำหรับกลุ่มผลิตภัณฑ์ขนาดเล็กที่เปลี่ยนแปลงไป ถือเป็นการจัดการที่ไม่ถูกต้องหากกรณีการลงทุนถือว่างานเหล่านั้นหายไป กำหนดขอบเขตก่อนเปรียบเทียบราคา
การตัดสินใจห้าประการที่สำคัญก่อนการสั่งซื้อ
- จับคู่กระบวนการขึ้นรูปกับชิ้นส่วนก่อนเปรียบเทียบระดับระบบอัตโนมัติ
- กำหนดการดำเนินการถ่ายโอนและการตกแต่งทุกครั้ง รวมถึงงานที่ยังคงเป็นแบบแมนนวล
- ปรับสมดุลอัตราการขึ้นรูปด้วยการตัดแต่ง การตรวจสอบ และความสามารถในการบรรจุ
- ทดสอบการกู้คืนข้อผิดพลาดและการเปลี่ยนแปลง ไม่ใช่แค่การผลิตอย่างต่อเนื่อง
- เปรียบเทียบต้นทุนรวมต่อรายการต่อคอนเทนเนอร์ที่ยอมรับภายใต้เงื่อนไขเดียวกัน

“อัตโนมัติ” ครอบคลุมอะไรในการเป่าขึ้นรูป?
“อัตโนมัติ” อธิบายวิธีควบคุมการทำงาน ไม่ได้ระบุว่าชิ้นส่วนพลาสติกเกิดขึ้นได้อย่างไร เครื่องเป่าขึ้นรูปอัตโนมัติและเครื่องเป่าขวด PET สามารถรันลำดับที่ตั้งโปรแกรมไว้ได้ แต่ต้องมีการเตรียมวัสดุ เครื่องมือ และการเตรียมการตกแต่งที่แตกต่างกัน ผู้ซื้อที่ค้นหาเครื่องเป่าขึ้นรูปอัตโนมัติควรตอบคำถามเกี่ยวกับกระบวนการก่อน
ในการขึ้นรูปแบบเป่าขึ้นรูป เครื่องจะสร้างท่อหลอมเหลวที่เรียกว่าพาริสัน แม่พิมพ์จับท่อนั้น และอากาศก่อตัวเป็นส่วนที่กลวง แม่พิมพ์เป่าแบบยืด PET ใช้ผลิตภัณฑ์ที่ขึ้นรูปล่วงหน้าซึ่งถูกยืดและพองตัว แบบฟอร์มเริ่มต้นที่แตกต่างกันเหล่านั้นอธิบายว่าทำไมคู่มือการใส่ PET ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นจึงไม่ใช่คู่มือการซื้อที่สมบูรณ์สำหรับกลุ่มผลิตภัณฑ์ขวดผงซักฟอก HDPE
| การตัดสินใจ | การอัดขึ้นรูปเป่า | การเป่าขึ้นรูปยืด PET |
|---|---|---|
| แบบฟอร์มเริ่มต้น | ปารีสหลอมเหลวอัด | พรีฟอร์ม PET |
| บริบทการซื้อทั่วไป | ขวด HDPE ภาชนะมีหูหิ้ว และชิ้นส่วนกลวงอุตสาหกรรม | ขวดเครื่องดื่มใสจากพรีฟอร์ม |
| คำถามเกี่ยวกับระบบอัตโนมัติ | การปล่อยชิ้นส่วน การถอดแฟลช การตัด การทดสอบ และการถ่ายโอน | การจัดการผลิตภัณฑ์ที่ขึ้นรูปขั้นต้น ลำดับการให้ความร้อน/การยืด และการถ่ายโอนขวด |
การอ้างอิงกระบวนการ:คู่มือเครื่องเป่าขวดพลาสติกของ Kinggle. รูปทรงของผลิตภัณฑ์และเกรดเรซินเป็นตัวกำหนดตัวเลือกกระบวนการขั้นสุดท้าย
แยกตัวเครื่อง เซลล์ และไลน์ออก
วงจรอัตโนมัติระดับเครื่องจักรครอบคลุมลำดับการขึ้นรูปที่ตกลงกันไว้ เซลล์อัตโนมัติจะเพิ่มการจัดการหรือการตกแต่งรอบเครื่องจักรที่กำหนดไว้ สายการผลิตเชื่อมโยงการปฏิบัติงานต่อเนื่องผ่านขอบเขตผลิตภัณฑ์ที่ยอมรับตามที่ตกลงกันไว้ การบรรจุอาจอยู่ภายในขอบเขตนั้นหรืออาจยังคงเป็นโรงงานที่แยกจากกัน
สิ่งเหล่านี้ถือเป็นความแตกต่างในการซื้อที่เป็นประโยชน์ ไม่ใช่คำมั่นสัญญาว่าซัพพลายเออร์ทุกรายจะใช้คำศัพท์ที่เหมือนกัน ใส่การดำเนินการจริงไว้ในข้อกำหนด “อัตโนมัติเต็มรูปแบบ” โดยไม่มีรายการอุปกรณ์ จะทำให้มีพื้นที่มากเกินไปสำหรับการตีความที่แตกต่างกัน
เราชอบคำอธิบายเฉพาะ เช่น “การขึ้นรูปอัตโนมัติ การนำออกโดยเน้น การดีแฟลช และการทดสอบการรั่วซึม” มากกว่าฉลากที่กว้าง โดยจะบอกผู้ซื้อว่าผลิตภัณฑ์สำเร็จรูปปรากฏที่ใดและสิ่งใดที่ยังต้องการความสนใจ การเติมวัสดุ การสุ่มตัวอย่าง การจัดการเศษ และการเปลี่ยนแปลงกล่องยังจำเป็นต้องมีเจ้าของ แม้ว่าลำดับการขึ้นรูปปกติจะดำเนินการโดยไม่มีการจัดการด้วยมือซ้ำๆ ก็ตาม
ในทำนองเดียวกัน การควบคุมอัตโนมัติไม่เหมือนกับระบบขับเคลื่อนไฟฟ้าทั้งหมด ประเภทไดรฟ์ การจัดเรียงสถานี จำนวนหัว และขอบเขตระบบอัตโนมัติเป็นตัวเลือกที่แยกจากกัน ตรวจสอบแต่ละงานโดยเทียบกับงาน แทนที่จะถือว่าเป็นข้อกำหนดพิเศษข้อเดียว
เริ่มต้นด้วยชิ้นส่วนและกำหนดการผลิต
ปริมาตรที่กำหนดของขวดไม่เพียงพอที่จะระบุสายการผลิต ขวดทรงกลมแคบและภาชนะที่มีด้ามจับกว้างสามารถบรรจุของเหลวได้ในปริมาณเท่ากัน แต่ต้องใช้แม่พิมพ์ อุปกรณ์สำหรับนำออก และส่วนรองรับที่แตกต่างกัน เส้นต้องรองรับรูปทรงภายนอกที่แท้จริง ไม่ใช่นามธรรม “ผลิตภัณฑ์ 2 ลิตร”
เริ่มต้นด้วยการวาดชิ้นส่วนและสภาพที่คาดว่าจะเสร็จสิ้นเมื่อคายประจุ บันทึกการตกแต่งส่วนคอ การเปิดที่จับ ขนาดของร่างกาย น้ำหนักเป้าหมาย และข้อกำหนดด้านคุณภาพที่สำคัญ ตรวจสอบเกรดเรซิน บรรจุภัณฑ์สี และเงื่อนไขการรีไซเคิลหรือการลับที่ตกลงกันไว้ รายละเอียดเหล่านี้ทำให้ข้อเสนอการทดลองที่เกี่ยวข้องกับงานที่ตั้งใจไว้
แปลแผนการขายให้เป็นข้อกำหนดด้านการผลิต
กำหนดคอนเทนเนอร์ที่ยอมรับต่อกะควบคู่ไปกับจำนวนกะ ขนาดชุด และความถี่ในการเปลี่ยนแปลง อัตรารายชั่วโมงที่สูงจะมีประโยชน์น้อยลง หากคำสั่งซื้อส่วนใหญ่ต้องการการทำงานระยะสั้นและการเปลี่ยนแปลงเครื่องมืออย่างกว้างขวาง เซลล์ที่ช้ากว่าแต่เปลี่ยนแปลงได้ง่ายกว่าอาจเหมาะกับส่วนประสมการผลิตนั้นดีกว่า ไม่สามารถบรรลุข้อสรุปใด ๆ ได้จากเอาต์พุตแค็ตตาล็อกสูงสุดเพียงอย่างเดียว
ระบุกลุ่มผลิตภัณฑ์ ไม่ใช่เฉพาะขวดที่เปิดตัวครั้งแรกเท่านั้น ระบุส่วนที่กว้างที่สุด ส่วนที่หนักที่สุด และส่วนที่ยากที่สุดในการจับหรือตัดแต่ง สิ่งเหล่านี้อาจเป็น SKU ที่แตกต่างกัน จากนั้นตัดสินใจว่าผลิตภัณฑ์ใดจะต้องทำงานบนโครงสร้างเริ่มต้น และผลิตภัณฑ์ใดต้องใช้เครื่องมือในอนาคตหรืออุปกรณ์แยกต่างหาก
- ตรึงบทความทดสอบ:การแก้ไขแบบวาด เรซิน น้ำหนักสำเร็จรูป และการทดสอบที่จำเป็น
- กำหนดเงื่อนไขการจัดส่ง:ตัดแต่ง ตรวจสอบ วางแนว นับหรือบรรจุ
- กำหนดตารางเวลา:คอนเทนเนอร์ที่ดีต่อกะ เวลาทำการ และการเปลี่ยนแปลง SKU ที่วางแผนไว้
- ตรวจสอบกลุ่มเครื่องมือ:แม่พิมพ์ ระยะส่วนหัว อุปกรณ์จับยึด รังตัดแต่ง และซีลทดสอบ
- อนุมัติซองเซลล์:สาธารณูปโภค การรักษาความปลอดภัย การเข้าถึงบริการ และการไหลของผลิตภัณฑ์
จำนวนสถานี ช่องจ่ายแม่พิมพ์ และช่องต่างๆ จำเป็นต้องได้รับการตรวจสอบแยกกัน สองสถานีไม่ได้หมายถึงสองร้าน เครื่องเป่าขวดแบบหลายหัวไม่ได้ทำให้ขวดทุกรูปทรงเข้ากันได้กับระยะห่างของทางออก หัวหลายชั้นอธิบายถึงการก่อสร้างผนัง ไม่ใช่จำนวนคอนเทนเนอร์สำเร็จรูปต่องาน
คิงเกิลส์คู่มือหลายหัวและหลายช่องอธิบายความแตกต่างของการกำหนดค่าเหล่านั้น ใช้การตรวจสอบนั้นก่อนที่จะแก้ไขเค้าโครงการทำงานอัตโนมัติ เมื่อการจัดเรียงช่องเสร็จสิ้น อุปกรณ์นำออกและตกแต่งขั้นสุดท้ายจะต้องคงตำแหน่งแต่ละตำแหน่งไว้โดยผ่านการตรวจสอบการขนย้ายและคุณภาพ
การสอบถามที่มีประโยชน์ที่สุดจึงรวมถึงแบบร่าง ข้อมูลจำเพาะของวัสดุ กำหนดการผลิต และคำจำกัดความด้านคุณภาพ สำหรับสายการผลิตขวด HDPE การขอ "เครื่องทำขวดพลาสติกอัตโนมัติ" หากไม่มีอินพุตเหล่านั้นจะไม่สามารถกำหนดขอบเขตบรรทัดที่ถูกต้องได้
ตรวจสอบระบบเครื่องจักรที่กำหนดคุณภาพสินค้า
ระบบอัตโนมัติดาวน์สตรีมไม่สามารถซ่อมแซมพาร์ริสันที่ไม่เสถียร การบีบออกที่ไม่เหมาะสม หรือชิ้นส่วนที่ทำให้แม่พิมพ์นิ่มเกินกว่าจะรับมือได้ กระบวนการขึ้นรูปจะต้องสร้างผลิตภัณฑ์ที่สามารถทำซ้ำได้ก่อนที่ระบบถ่ายโอนจะสามารถให้ผลลัพธ์ที่สามารถทำซ้ำได้ มิฉะนั้น หุ่นยนต์จะกลายเป็นวิธีที่แม่นยำในการเคลื่อนย้ายชิ้นส่วนที่ไม่สอดคล้องกัน
ชิ้นส่วนสำคัญของเครื่องเป่าขึ้นรูป ได้แก่ เครื่องอัดรีด หัวดาย ชุดจับยึด ระบบเป่า วงจรทำความเย็น และตัวควบคุม ตรวจสอบการมีส่วนร่วมในส่วนที่ได้รับอนุมัติ แทนที่จะเลือกตามชื่อส่วนประกอบเพียงอย่างเดียว ตัวอย่างเช่น แบรนด์ PLC ที่ได้รับการยอมรับ ไม่ได้สร้างฟังก์ชันสูตรอาหารที่ให้มาหรือการสื่อสารขั้นปลาย
| ระบบ | สิ่งที่จะทบทวน | หลักฐานในการขอ |
|---|---|---|
| การอัดขึ้นรูปและหัวดาย | ความเหมาะสมของเรซิน ความต้องการปริซันขั้นต้น และความสมดุลของช่องทางออก | ตัวอย่างการผลิตและระบุเงื่อนไขของวัสดุ |
| การควบคุมปารีส | การกระจายผนังตามจุดสำคัญของชิ้นส่วน | การวัดเฉพาะตำแหน่งและสูตรที่บันทึกไว้ |
| แม่พิมพ์และการหนีบ | ความพอดีของเครื่องมือ การบีบออก และระยะห่างในการปลด | แบบที่ได้รับการอนุมัติและการตรวจสอบชิ้นส่วนแม่พิมพ์ |
| การระบายความร้อนและการจัดการ | ความแข็งแกร่งของชิ้นส่วนที่จุดปล่อยและจุดจับตามแผน | ถ่ายโอนการทดลองกับภาคจริง |
| การควบคุม | ลำดับ การเตือน ขอบเขตสูตร และสัญญาณดาวน์สตรีม | การสาธิตฟังก์ชันและรายการอินเทอร์เฟซ |
ข้อมูลอ้างอิงที่เป็นรูปธรรม: เครื่องสถานีเดียวขนาด 2 ลิตรของ Kinggle
ที่หน้าผลิตภัณฑ์ KGB2Lระบุความจุภาชนะสูงสุด 2 ลิตร สกรู 50 มม. ความสามารถในการหลอม HDPE 30 กก./ชม. และขนาดแม่พิมพ์สูงสุด 360 × 380 มม. และยังอธิบายรูปแบบช่องจ่าย 2, 3 และ 4 ช่องสำหรับขวดขนาดเล็กในช่วง 100 มล.–1 ลิตร ค่านิยมเหล่านี้ช่วยคัดกรองงานที่เสนอ พวกเขาไม่ได้แทนที่การตรวจสอบเครื่องมือ
หน้าเดียวกันนี้ระบุ 600 PC/HR ว่า “Output(dry Cycle)” นั่นไม่ใช่ผลลัพธ์ที่ยอมรับของขวดแชมพู แม่พิมพ์ และเส้นตกแต่งที่ระบุ ความต้องการในการผลิตจำเป็นต้องมีวัสดุจริง เวลาในการทำความเย็น ตำแหน่งที่ทำงานอยู่ และสภาวะการตรวจสอบ ถือว่ารายการรอบแห้งเป็นการอ้างอิงการเคลื่อนไหวที่เผยแพร่
สำหรับข้อเสนอแบบหลายช่องทาง ให้ตรวจสอบมวลรวมของพาริสันรวมและพอดีของช่อง น้ำหนักขวดสำเร็จรูปไม่รวมแฟลชที่เครื่องอัดรีดจ่ายให้ด้วย ช่องจ่ายจำนวนมากขึ้นสามารถเพิ่มความต้องการในการอัดขึ้นรูป การทำความเย็น และการตกแต่งขั้นสุดท้ายร่วมกัน จำนวนหัวเพียงอย่างเดียวไม่สามารถกำหนดอัตราการผลิตที่ใช้งานได้
เราจะอนุมัติระบบการขึ้นรูปหลังจากที่การวัดชิ้นส่วนที่สำคัญและพฤติกรรมการถ่ายเทมีเสถียรภาพภายใต้เงื่อนไขที่ตกลงกันไว้เท่านั้น การเพิ่มสายพานลำเลียงก่อนแก้ไขปัญหาเหล่านั้นจะทำให้ปัญหาแย่ลงไปอีก สำหรับการกระจายผนังให้ใช้คู่มือการเขียนโปรแกรมปารีสควบคู่ไปกับการวาดภาพผลิตภัณฑ์
ระบุบรรทัดตั้งแต่การป้อนจนถึงภาชนะที่ยอมรับ
ข้อกำหนดที่แข็งแกร่งที่สุดสำหรับระบบเป่าขึ้นรูปอัตโนมัติเป็นไปตามผลิตภัณฑ์ตลอดทุกการปฏิบัติงาน โดยระบุสิ่งที่แต่ละโมดูลได้รับ สิ่งที่ส่งมอบ และใครเป็นเจ้าของการเชื่อมต่อกับโมดูลถัดไป สิ่งนี้มีประโยชน์มากกว่าหุ่นยนต์ สายพานลำเลียง และเซ็นเซอร์จำนวนมากที่ไม่มีขอบเขตกระบวนการที่ตกลงกันไว้
เผยแพร่ของ Kinggle แล้วความสามารถอัตโนมัติรวมถึงการตัดแต่งปลายน้ำ การตรวจสอบ และการบรรจุหีบห่อ สำหรับโครงการแบบขวด ให้แปลความสามารถนั้นเป็นขอบเขตที่กำหนด การกะพริบอัตโนมัติ การตัดคอ การทดสอบการรั่ว และการบรรจุเป็นฟังก์ชันที่แตกต่างกัน ไม่ควรถือว่าสิ่งใดเกิดขึ้นอย่างเงียบๆ จากการปรากฏตัวของผู้อื่น
| การดำเนินการ | คำถามที่จะยุติ | การตรวจสอบการยอมรับ |
|---|---|---|
| การให้อาหาร | ใครเป็นผู้รับผิดชอบในการลำเลียง การผสม และการควบคุมระดับวัสดุ? | วัสดุที่ได้รับอนุมัติจะไปถึงถังบรรจุโดยไม่ทำให้อุปทานหยุดชะงักโดยไม่ได้วางแผนไว้ |
| ซื้อกลับบ้าน | ชิ้นส่วนถูกยึดอยู่ที่ไหน และการวางแนวออกจากตัวเครื่องเป็นอย่างไร? | ไม่มีการถ่ายโอนหรือเครื่องหมายที่ยอมรับไม่ได้บนบทความทดสอบ |
| การกะพริบและการตัดแต่ง | คุณสมบัติแฟลชและเสร็จสิ้นใดบ้างที่จะถูกลบออก? | ช่องเปิดของขอบ คอ และที่จับที่จำเป็นเป็นไปตามข้อกำหนดของชิ้นส่วน |
| การตรวจสอบและการปฏิเสธ | การทดสอบใดเป็นแบบอินไลน์ และชิ้นส่วนที่ล้มเหลวจะแยกออกจากกันอย่างไร | ตัวอย่างความท้าทายที่ตกลงไว้ได้รับการระบุและกำหนดเส้นทางอย่างถูกต้อง |
| การลำเลียงและการบรรจุ | สภาพขวดและการจัดต้องไปถึงสถานีต่อไปเป็นอย่างไร? | งานโอนสะสมและนับขั้นสุดท้ายตามอัตราที่ตกลงกัน |
ตั้งชื่อขอบเขตให้แต่ละขอบเขตมีชื่อเจ้าของการบูรณาการ หากซัพพลายเออร์เครื่องจักรจัดเตรียมอุปกรณ์นำออกและซัพพลายเออร์รายอื่นจัดเตรียมเครื่องทดสอบการรั่วไหล จะต้องมีคนอนุมัติการวางแนวขวด ความสูงในการถ่ายโอน ระยะห่าง และควบคุมการจับมือ การซื้อโมดูลที่ดูเข้ากันได้นั้นไม่เหมือนกับการซื้อเซลล์รวม
ยอมรับวิธีการแสดง "พร้อม" "ชิ้นส่วนปัจจุบัน" "รอบเสร็จสมบูรณ์" และสภาพข้อบกพร่องเมื่อสัญญาณเหล่านั้นจำเป็น ระบุว่าตัวควบคุมใดที่เริ่มการหยุด และหน่วยใดรายงานข้อผิดพลาดในการเริ่มต้น สถาปัตยกรรมที่แน่นอนเป็นเรื่องเฉพาะของโครงการ แต่ความรับผิดชอบต้องไม่คลุมเครือ
ตรวจสอบการไหลของของเสียแยกจากเส้นทางผลิตภัณฑ์ที่ยอมรับ การรวบรวมความต้องการแฟลชที่ถูกลบออกและการจัดการที่ตกลงกันไว้ การใช้ซ้ำขึ้นอยู่กับข้อกำหนดของวัสดุและผลิตภัณฑ์ การเชื่อมต่อเครื่องบดอัตโนมัติไม่อนุญาตให้มีเปอร์เซ็นต์การบดซ้ำ ควบคุมสูตรวัสดุอยู่เสมอ
สำหรับการทดสอบการรั่วของขวด ให้กำหนดวิธีการทดสอบ อุปกรณ์จับยึด สภาวะการปิดผนึก และตัวอย่างความท้าทายที่ตกลงกันไว้ สถานีทดสอบต้องทำมากกว่าแสดงผลสีเขียว จำเป็นต้องแยกความล้มเหลวอย่างเชื่อถือได้และบันทึกจำนวนโดยไม่ปล่อยให้ชิ้นส่วนที่ถูกปฏิเสธถูกส่งกลับไปยังสายพานลำเลียงผลิตภัณฑ์ที่ดีโดยไม่มีใครสังเกตเห็น
การวาดขอบเขตควรแสดงการบำรุงรักษาและการเข้าถึงการเปลี่ยนแปลงแม่พิมพ์ ใช้ของ Kinggleคู่มืออรรถประโยชน์และผังโรงงานเพื่อประสานงานด้านไฟฟ้า อากาศ น้ำ และอวกาศร่วมกับอุปกรณ์ช่วยทั้งหมด
แฮนด์ออฟสามารถจำกัดเอาท์พุตก่อนที่เครื่องขึ้นรูปจะทำได้
สายการผลิตแม่พิมพ์เป่าจะส่งมอบเฉพาะการดำเนินการที่เชื่อมต่อกันเท่านั้นที่สามารถดำรงอยู่ได้ โมดูลที่เร็วที่สุดไม่สามารถชดเชยเครื่องตัดขน ผู้ทดสอบ หรือสถานีบรรจุที่ช้ากว่าได้อย่างไม่มีกำหนด บัฟเฟอร์จะให้เวลาในการกู้คืนจากการหยุดชะงักช่วงสั้นๆ พวกเขาไม่ได้ลบความจุที่ไม่ตรงกันแบบถาวรออก
ขั้นแรกให้ใส่อัตราอุปกรณ์ทั้งหมดบนพื้นฐานเดียวกัน ตัวเลขนี้หมายถึงเหตุการณ์การขึ้นรูป ชิ้นส่วนรวม ชิ้นส่วนที่ทดสอบ หรือภาชนะที่ยอมรับหรือไม่ ครอบคลุมการทำงานต่อเนื่องเท่านั้น หรือรวมถึงการเติมและการหยุดตามปกติหรือไม่ เปรียบเทียบอัตราหลังจากที่คำจำกัดความเหล่านั้นตรงกันเท่านั้น
ตัวอย่างการทำงานที่มีพื้นฐานการผลิตที่สันนิษฐานไว้อย่างชัดเจน
พิจารณาสายการผลิตที่นำเสนอซึ่งจะปล่อยตู้คอนเทนเนอร์ 480 ตู้ต่อชั่วโมงหลังจากการปั้นและตัดแต่ง สมมติว่าเครื่องทดสอบการรั่วแบบตำแหน่งเดียวต้องใช้เวลา 8 วินาทีในการโหลด ทดสอบ ตัดสินใจ และลำดับการขนถ่ายทั้งหมด กำลังการผลิตที่เหมาะสมคือ 3,600 ÷ 8 = 450 ตู้คอนเทนเนอร์ต่อชั่วโมง นี่เป็นสมมติฐานในการวางแผน ไม่ใช่ผลลัพธ์จากเครื่องจักร Kinggle ที่วัดได้
อัตราขาเข้า: 480/ชม. · ความสามารถในการทดสอบที่เหมาะสมที่สุด: 450/ชม. · การสะสม: 30/ชม.
แม้ว่าจะไม่มีการหยุดผู้ทดสอบ แต่ชิ้นส่วนที่เข้ามาก็เกินความจุถึง 30 ตู้คอนเทนเนอร์ต่อชั่วโมง บัฟเฟอร์ที่มี 15 ตำแหน่งที่ใช้ได้จะเติมลงใน 15 ۞ 30 = 0.5 ชั่วโมง หรือ 30 นาที การเริ่มสายการผลิตด้วยสายพานลำเลียงเปล่าอาจทำให้การสาธิตสั้นๆ ดูน่าพอใจ ความไม่สมดุลยังคงมีอยู่
ตอนนี้ให้พิจารณาหยุดผู้ทดสอบโดยสมบูรณ์ ที่อัตรารับเข้าที่สมมติไว้ที่ 480/ชม. ชิ้นส่วนจะมาถึง 8 ต่อนาที ตำแหน่งว่าง 15 ตำแหน่งเดียวกันนั้นมีเวลาเพียง 15 ÷ 8 = 1.875 นาที หรือประมาณ 113 วินาที ก่อนที่บัฟเฟอร์จะเต็ม อัตราการสะสมระหว่างการชะลอตัวและระหว่างการหยุดโดยสมบูรณ์จะแตกต่างกัน
การคำนวณเหล่านี้จะมีประโยชน์ก็ต่อเมื่อตำแหน่งนั้นใช้งานได้จริงเท่านั้น ขวดที่เอียง สัมผัสที่กั้น หรือไม่สามารถรักษาทิศทางที่ต้องการได้ จะไม่สร้างตำแหน่งบัฟเฟอร์ที่ถูกต้อง การควบคุมยังต้องการการตอบสนองที่ตกลงกันก่อนที่จะถึงขีดจำกัดการสะสมที่ปลอดภัย
ตรวจสอบรูปทรงและความเร็ว
เครื่องมือนำออกและสายพานลำเลียงจะต้องจัดการชิ้นส่วนในสภาพการปลดออกจริง ระบุตำแหน่งกริปที่ทำซ้ำได้ ตรวจสอบว่าคอ ลำตัว หรือแฟลชระบุตำแหน่งนั้นหรือไม่ และการตัดส่วนออกแล้วก่อนการถ่ายโอนครั้งต่อไปหรือไม่ คุณสมบัติที่มีให้เมื่อรับสินค้าครั้งแรกอาจไม่มีอยู่ในวันที่สอง
เราจะแก้ไขห่วงโซ่ข้อมูลนั้นก่อนที่จะเพิ่มความเร็วของเครื่องจักร สายการผลิตที่ถ่ายโอนในอัตราที่เหมาะสมและฟื้นตัวได้อย่างคาดการณ์ได้นั้นเป็นสินทรัพย์การผลิตที่ดีกว่าสายการผลิตที่ต้องเปลี่ยนตำแหน่งด้วยตนเองซ้ำๆ แนวทางแก้ไขที่ต้องการอาจเป็นการแก้ไขเครื่องมือ ลำดับการถ่ายโอนที่แตกต่างกัน หรือกำลังการผลิตดาวน์สตรีมเพิ่มเติม ไม่ใช่วงจรการขึ้นรูปที่เร็วขึ้น
สุดท้าย นับตู้คอนเทนเนอร์ที่ยอมรับหลังจากจุดตรวจสอบที่ตกลงกันไว้ เก็บจำนวนรวมขั้นต้นไว้เพื่อการวินิจฉัย แต่อย่าใช้เป็นตัวเลขการส่งออก คิงเกิลส์คู่มือการยอมรับจากโรงงานอธิบายว่าทำไมเอกลักษณ์ของผลิตภัณฑ์ ขอบเขตการนับ และเวลาในการสังเกตจึงอยู่ในบันทึกเดียวกัน
พิสูจน์ว่าไลน์สามารถกู้และเปลี่ยนสินค้าได้
การทำงานอัตโนมัติที่ราบรื่นพิสูจน์ให้เห็นถึงสถานะการทำงานเพียงสถานะเดียว การผลิตยังรวมถึงการเติมสินค้า การถ่ายโอนที่ล้มเหลว ชิ้นส่วนที่ถูกปฏิเสธ สายพานลำเลียงที่ถูกบล็อก และการเปลี่ยนแปลงผลิตภัณฑ์ เหตุการณ์เหล่านั้นสมควรได้รับตำแหน่งในแผนการยอมรับ เนื่องจากการตอบสนองจะกำหนดว่าเซลล์กลับสู่การผลิตที่ได้รับการควบคุมหรือไม่
จากโรงงาน เราจะให้ความสำคัญกับการกู้คืนข้อผิดพลาดก่อนการสาธิตที่สวยงาม หากขวดพลาดการรับไป คำถามต่อไปไม่ใช่ว่าใครจะเก็บคืนได้เร็วแค่ไหน คำถามคือสิ่งที่ตรวจพบการพลาด การเคลื่อนไหวใดหยุดลง และวิธีที่เซลล์ยืนยันสถานะที่ทราบก่อนรีสตาร์ท การแก้ไขเข็มซ้ำๆ เป็นอาการที่ต้องตรวจสอบ ไม่ใช่การทำงานอัตโนมัติตามปกติ
เมื่อขวดที่มีผนังบางปลายหลังจากปล่อย เราจะตรวจสอบสภาพการจับและส่วนรองรับก่อนที่จะเปลี่ยนแปลงการตั้งค่ากระบวนการต่างๆ ตรวจสอบความแข็งแกร่งของชิ้นส่วนเมื่อถ่ายโอน จุดสัมผัสของฟิกซ์เจอร์ และลำดับการเคลื่อนที่ จากนั้นจึงทดลองแก้ไขแบบควบคุมและตรวจสอบชิ้นส่วนอีกครั้ง แรงกดในการยึดเกาะที่มากขึ้นอาจสร้างข้อบกพร่องที่แตกต่างออกไป แทนที่จะแก้ไขข้อบกพร่องแรก
ใช้ระเบียบวินัยเดียวกันนี้เมื่อการปฏิเสธการรั่วไหลเพิ่มขึ้น เก็บตัวอย่างที่ได้รับผลกระทบและระบุตำแหน่งและเวลา ตรวจสอบการปิดผนึกทดสอบและสภาพฟิกซ์เจอร์ควบคู่ไปกับส่วนคอที่ขึ้นรูปและการบีบออก การเชื่อมต่อทดสอบการรั่วและภาชนะที่รั่วต้องมีการแก้ไขที่แตกต่างกัน การเปลี่ยนสูตรการปั้นโดยไม่แยกสาเหตุเหล่านั้นอาจทำให้เสียเวลาและซ่อนข้อผิดพลาดได้
กำหนดการกู้คืนก่อนที่ข้อผิดพลาดจะเกิดขึ้น
- บันทึกข้อผิดพลาดในการเริ่มต้น โมดูลที่ได้รับผลกระทบ และตำแหน่งผลิตภัณฑ์
- นำห้องขังไปสู่สถานะที่กำหนดโดยการออกแบบการควบคุมและความปลอดภัยที่ได้รับอนุมัติ
- ให้บุคลากรที่ได้รับอนุญาตแก้ไขข้อบกพร่องภายใต้ขั้นตอนการแยกและการเข้าถึงที่กำหนด
- กระทบยอดชิ้นส่วนในตำแหน่งถ่ายโอน ตรวจสอบ และปฏิเสธก่อนรีสตาร์ท
- ดำเนินการต่อตามลำดับการกู้คืนที่ตกลงไว้ จากนั้นตรวจสอบการตรวจสอบผลิตภัณฑ์ที่จำเป็น
สิ่งเหล่านี้เป็นขั้นตอนการวางแผน ไม่ใช่การอนุญาตให้เข้าไปในอุปกรณ์ที่มีการรักษาความปลอดภัยหรือบายพาสอินเตอร์ล็อค เซลล์บูรณาการต้องการการประเมินความเสี่ยงที่ครอบคลุมการโต้ตอบของโมดูลและการแทรกแซงที่คาดการณ์ได้ISO 12100:2010กำหนดหลักการทั่วไปในการประเมินความเสี่ยงของเครื่องจักรและการลดความเสี่ยง โครงการจะต้องระบุข้อกำหนดเฉพาะเครื่องจักรและปลายทางที่เกี่ยวข้องด้วย
สูตรอาหารที่บันทึกไว้ไม่จำเป็นต้องเป็นการเปลี่ยนแปลงทั้งหมด
สูตรอาหารอาจจำอุณหภูมิและการเคลื่อนไหวของการปั้นในขณะที่อุปกรณ์หยิบ รังตัดแต่ง และผู้ทดสอบยังคงปรับด้วยตนเอง ถามว่าตำแหน่งใดถูกจัดเก็บ ตำแหน่งใดเป็นแบบใช้มอเตอร์ และตำแหน่งใดที่ต้องเปลี่ยนเครื่องมือทางกายภาพ เทคเน่เอกสารกระบวนการอัตโนมัติให้ตัวอย่างอุตสาหกรรมของการตั้งค่าที่เชื่อมโยงรูปแบบสำหรับตำแหน่งตัวเลือก การดีแฟลช และตำแหน่งทดสอบการรั่ว ที่แสดงขอบเขตในการระบุ มันไม่ได้สร้างฟังก์ชันเหล่านั้นในทุกเครื่อง
กำหนดเวลาการเปลี่ยนแปลงจากส่วนที่ยอมรับขั้นสุดท้ายของรูปแบบหนึ่งไปยังส่วนแรกที่ยอมรับของรูปแบบถัดไป ภายใต้วิธีการที่ตกลงกันไว้ บันทึกงานเครื่องมือ การปรับแต่ง การเปลี่ยนวัสดุ และการปล่อยคุณภาพแยกกัน ข้อมูลนี้เผยให้เห็นว่าการเรียกคืนสูตรอาหารที่รวดเร็วกว่าจะช่วยประหยัดได้จริงเพียงใด และสิ่งใดที่ยังคงเป็นงานด้านกลไกหรือกระบวนการ
เปรียบเทียบราคาต่อคอนเทนเนอร์ที่ยอมรับ ไม่ใช่ป้ายกำกับระบบอัตโนมัติ
การเปรียบเทียบเครื่องเป่าขวดแบบกึ่งอัตโนมัติและแบบอัตโนมัติควรเริ่มต้นด้วยผลิตภัณฑ์และกำหนดการผลิตเดียวกัน มิฉะนั้น ใบเสนอราคาที่ถูกกว่าอาจไม่รวมการจัดการ การทดสอบ หรือการบรรจุที่ใบเสนอราคาอื่นๆ รวมอยู่ด้วย เปรียบเทียบขอบเขตการส่งมอบที่เท่ากันก่อนเปรียบเทียบผลรวมของอุปกรณ์
ระบบอัตโนมัติสามารถป้องกันได้มากที่สุดเมื่อขจัดข้อจำกัดซ้ำๆ ที่กำหนดไว้ นั่นอาจเป็นการนำแฟลชออกด้วยตนเอง การถ่ายโอนที่ไม่สอดคล้องกัน การส่งมอบการตรวจสอบที่ยากลำบาก หรือการดำเนินการบรรจุที่ไม่สามารถตามทันได้ การซื้อระบบอัตโนมัติเพิ่มเติมโดยไม่ต้องระบุข้อจำกัดสามารถเพิ่มงานบำรุงรักษาและการเปลี่ยนแปลงได้โดยไม่ต้องปรับปรุงผลลัพธ์ที่ยอมรับ
รักษาขอบเขตต้นทุนให้กว้างเท่ากับขอบเขตผลลัพธ์
ต้นทุนต่อคอนเทนเนอร์ที่ยอมรับ = ต้นทุนทั้งหมดภายในขอบเขตการผลิตที่ตกลงกัน ไว้ที่ คอนเทนเนอร์ที่ยอมรับซึ่งจัดส่งภายในขอบเขตนั้น
ตัวเศษควรรวมต้นทุนที่เกี่ยวข้องกับการเปรียบเทียบ: วัสดุ แรงงาน สาธารณูปโภค เครื่องมือ การบำรุงรักษา และทุนหรือค่าโสหุ้ยที่เลือก ใช้วิธีการบัญชีเดียวกันสำหรับทั้งสองตัวเลือก หุ่นยนต์ดาวน์สตรีมไม่ฟรีเนื่องจากต้นทุนอยู่นอกใบเสนอราคาเครื่องขึ้นรูป
แสดงรายการงานของมนุษย์ที่เกิดซ้ำ บางคนอาจยังคงเติมวัสดุ ย้ายเศษชิ้นส่วน ตัวอย่างชิ้นส่วน เปลี่ยนกล่อง บำรุงรักษาเครื่องมือ และตอบสนองต่อสัญญาณเตือน ประมาณปริมาณงานในกะปกติ ไม่เพียงแต่ในขณะที่ลำดับอัตโนมัติทำงานเท่านั้น ตัดสินใจว่าผู้ปฏิบัติงานสามารถให้บริการได้มากกว่าหนึ่งเซลล์อย่างปลอดภัยโดยไม่ต้องตรวจสอบหรือกู้คืนล่าช้าหรือไม่
ใช้พลังงานไฟฟ้าเป็น kWh สำหรับระยะเวลาสังเกตและยอมรับภาชนะจากช่วงเวลาเดียวกันนั้น กำลังเป็นกิโลวัตต์เป็นปริมาณที่แตกต่างกัน รวมตัวช่วยที่ตกลงไว้เมื่อเปรียบเทียบสายการผลิตทั้งหมด โดยเฉพาะอย่างยิ่งหากคอมเพรสเซอร์ เครื่องทำความเย็น หรือเครื่องบดมีการเปลี่ยนแปลงระหว่างข้อเสนอ ที่คู่มือข้อกำหนดด้านสาธารณูปโภคอธิบายว่าเหตุใดความต้องการพลังงานที่เชื่อมต่อและการดำเนินงานจึงควรแยกจากกัน
หากต้องการเปลี่ยนแปลงรูปแบบบ่อยครั้ง ให้ตรวจสอบอุปกรณ์จับยึดและเครื่องมืออะไหล่ที่จำเป็นสำหรับ SKU แต่ละรายการ ราคาเซลล์เริ่มต้นที่ต่ำกว่าสามารถชดเชยได้ด้วยการเปลี่ยนแปลงที่ยากลำบากหรือส่วนรูปแบบเพิ่มเติม ในทางกลับกัน ระบบถ่ายโอนที่ซับซ้อนอาจไม่จำเป็นสำหรับผลิตภัณฑ์ปริมาณน้อยที่มีเส้นทางการเก็บผิวละเอียดแบบแมนนวลในทางปฏิบัติ
เราขอแนะนำให้จัดอันดับข้อเสนอตามข้อจำกัดการผลิตที่พวกเขาลบออก ผลลัพธ์ที่ยอมรับที่พวกเขาสามารถตรวจสอบได้ และงานที่เกิดซ้ำที่พวกเขาทิ้งไว้เบื้องหลัง เซลล์แบบอัตโนมัติมากขึ้นจะเข้ามาแทนที่เมื่อผลประโยชน์เหล่านั้นสอดคล้องกับกำหนดการที่แท้จริงของโรงงาน “ไร้คนขับ” ไม่ใช่ข้อโต้แย้งทางการเงินที่เพียงพอ
สอบถามกรณีที่มีความละเอียดอ่อน แทนที่จะขอคืนทุนแบบสากล เปรียบเทียบความต้องการที่คาดหวัง การใช้งานที่ลดลง และการเปลี่ยนแปลงบ่อยครั้งมากขึ้นโดยใช้ต้นทุนของผู้ซื้อเอง ทำให้การตัดสินใจลงทุนมีประโยชน์แม้ว่าปริมาณการขายหรือส่วนประสมผลิตภัณฑ์จะเปลี่ยนไปก็ตาม
อนุมัติการกำหนดค่าก่อนทำการสั่งซื้อ
เปลี่ยนแนวคิดที่เลือกให้เป็นรายการอุปกรณ์ที่ตกลงกัน เค้าโครงเซลล์ และโปรโตคอลการยอมรับก่อนสั่งซื้อ ความคลุมเครือที่แพงที่สุดมักไม่ใช่เซ็นเซอร์ที่หายไป เป็นขอบเขตที่แต่ละฝ่ายคิดว่าเป็นของบุคคลอื่น
สำหรับโครงการขวดขนาดกะทัดรัดแท่นสถานีเดี่ยวขนาด 2 ลิตรเสนอจุดเริ่มต้นที่เป็นรูปธรรม ซองแม่พิมพ์ที่เผยแพร่และตัวเลือกช่องจ่ายหลายช่องสำหรับขวดขนาดเล็กทำให้สามารถตรวจสอบความพอดีเบื้องต้นได้ การเขียนแบบจริง เรซิน การจัดเรียงส่วนหัว และขอบเขตขั้นปลายจะเป็นตัวกำหนดโครงสร้างที่เสนอ อย่าเลือกการกำหนดค่านั้นจากโวลุ่มเพียงอย่างเดียว
ทดลองตอบคำถามการซื้อ
การทดลองควรใช้คำจำกัดความของผลิตภัณฑ์ที่ตกลงกันและรวมถึงการดำเนินการที่สนับสนุนผลลัพธ์ที่เสนอราคา หากการทดสอบหรือตัดแต่งรอยรั่วเป็นส่วนหนึ่งของขอบเขตการส่งมอบ ให้สาธิตกับเซลล์แทนการนำเสนอวงจรเดี่ยวที่ไม่เกี่ยวข้อง รักษาเอกลักษณ์ของตัวอย่างโดยที่หลายตำแหน่งสามารถซ่อนทางออกหรือช่องที่อ่อนแอได้
บันทึกการยอมรับควรเชื่อมโยงการอ้างสิทธิ์แต่ละรายการกับวิธีการ จำกัด และผลลัพธ์ที่สังเกตได้ คำว่า "ผ่าน" โดยไม่มีเงื่อนไขพื้นฐานไม่สามารถแนะนำการทดสอบการเดินเครื่องที่โรงงานของผู้ซื้อได้ ที่คู่มือ Kinggle FATให้กรอบการทำงานที่สมบูรณ์ยิ่งขึ้นสำหรับหลักฐานดังกล่าว
- สร้างเอกลักษณ์:เครื่องจักร เครื่องมือ เวอร์ชันควบคุม และโมดูลที่ให้มาด้วย
- เงื่อนไขการทดสอบ:ผลิตภัณฑ์ เรซิน ตำแหน่งที่ใช้งาน และสภาวะอรรถประโยชน์
- คุณภาพ:การวัดที่สำคัญ การทดสอบการทำงาน และเหตุผลในการปฏิเสธ
- ประสิทธิภาพของสาย:จำนวนที่ยอมรับ ระยะเวลาการสังเกต การหยุด และการแทรกแซง
- การกู้คืน:สถานการณ์ข้อผิดพลาดที่ตกลงกันไว้และลำดับการรีสตาร์ทที่แสดงไว้
- การส่งมอบ:แบบร่าง คู่มือ ข้อมูลเครื่องมือ ข้อมูลสำรอง และรายการที่เปิดอยู่
แยกการยอมรับของโรงงานออกจากการยอมรับของสถานที่ ซึ่งไม่สามารถผลิตซ้ำบริการของโรงงานหรืออุปกรณ์ของบุคคลที่สามก่อนจัดส่งได้ ระบุเช็คที่เหลือล่วงหน้าและมอบหมายความรับผิดชอบ การทดลองจากโรงงานไม่ควรอ้างอย่างเงียบๆ เพื่อตรวจสอบเงื่อนไขที่ไม่ได้รวมไว้
การฝึกอบรมจะต้องครอบคลุมถึงการปฏิบัติงานตามปกติและงานอัตโนมัติที่ทิ้งไว้ข้างหลัง ผู้ปฏิบัติงานจำเป็นต้องจดจำการถ่ายโอนที่ล้มเหลว ตีความสัญญาณเตือนที่เริ่มต้น และปฏิบัติตามวิธีการกู้คืนที่ได้รับอนุมัติ การบำรุงรักษาจำเป็นต้องมีแบบร่าง ข้อมูลชิ้นส่วนที่สึกหรอ และการเข้าถึงที่จำเป็นเพื่อรองรับเซลล์
หารือเกี่ยวกับการกำหนดค่าการขึ้นรูปแบบเป่าอัดขึ้นรูปอัตโนมัติกับ Kinggleส่งแบบร่างคอนเทนเนอร์ เกรดเรซิน น้ำหนักสำเร็จรูป การทดสอบที่จำเป็น กำหนดการผลิต และการดำเนินงานขั้นปลายที่วางแผนไว้ผ่านทางหน้าสอบถามข้อมูลโครงการ.
ติดต่อ:sales@kinggle.com · +86-574-87103665. ขอบเขตของผลิตภัณฑ์และรายการที่กำหนดทำให้การตรวจสอบการกำหนดค่ามีประโยชน์มากกว่าการขอราคาเครื่องเพียงอย่างเดียว
คำถามที่พบบ่อย
เครื่องเป่าขึ้นรูปอัตโนมัติเหมือนกับสายการผลิตที่สมบูรณ์หรือไม่?
ไม่ เครื่องจักรอัตโนมัติอาจควบคุมการเคลื่อนที่ของแม่พิมพ์ในขณะที่การถอด การตัดแต่ง การตรวจสอบ หรือการบรรจุผลิตภัณฑ์ยังคงแยกจากกัน สายการผลิตที่สมบูรณ์จะกำหนดขอบเขตการถ่ายโอน การควบคุม และคุณภาพระหว่างการปฏิบัติงานเหล่านั้น ขอรายการอุปกรณ์และโครงร่างที่ระบุทุกโมดูลที่รวมอยู่ งานที่ต้องดำเนินการด้วยตนเอง และบริการที่ยกเว้น ข้อกำหนดการซื้อ ไม่ใช่คำว่าอัตโนมัติ เป็นตัวกำหนดสิ่งที่จะมาถึง
เครื่องเป่าขึ้นรูปอัตโนมัติเต็มรูปแบบยังต้องการคนควบคุมหรือไม่?
ใช่. การเติมวัสดุ การสุ่มตัวอย่างคุณภาพ การเปลี่ยนแปลงเครื่องมือ การบำรุงรักษา และการกู้คืนข้อผิดพลาด ยังคงต้องได้รับมอบหมายความรับผิดชอบ ระบบอัตโนมัติสามารถลบการจัดการที่ซ้ำซ้อนโดยไม่ต้องลบงานการผลิตทั้งหมด วางแผนการจัดพนักงานตลอดทั้งกะและรูปแบบการบริการตามจริง รวมถึงการบรรจุและการจัดการเศษเหล็ก อย่าประเมินค่าแรงจากการสาธิตสั้นๆ โดยที่เจ้าหน้าที่สนับสนุนอยู่นอกกรอบกล้อง
มีการทดสอบการแฟลชอัตโนมัติ การทดสอบการรั่วของขวด และการบรรจุเป็นมาตรฐานหรือไม่
อย่าถือว่าพวกเขาเป็น ใบเสนอราคาควรระบุแต่ละการปฏิบัติงาน อุปกรณ์ที่ให้มา เครื่องมือเฉพาะผลิตภัณฑ์ วิธีทดสอบ และเส้นทางการคัดแยก อุปกรณ์นำออกไม่ใช่เครื่องมือทดสอบการรั่วไหล และสายพานลำเลียงอัตโนมัติไม่ใช่ระบบการบรรจุอัตโนมัติ สำหรับแต่ละโมดูลที่เสนอราคา ให้สอบถามว่าได้รับสภาพที่ยังไม่เสร็จอะไรบ้าง และเงื่อนไขใดที่ยอมรับได้
เครื่องเป่าขวดพลาสติกแบบอัดรีดที่มีอยู่สามารถทำงานอัตโนมัติได้หรือไม่?
อาจเป็นไปได้ แต่ความเป็นไปได้ขึ้นอยู่กับระบบควบคุมที่มีอยู่ การป้องกัน พื้นที่ว่าง การเปิดแม่พิมพ์ การปล่อยผลิตภัณฑ์ และการจัดการการโอน ชิ้นส่วนดังกล่าวต้องเหมาะสมกับอุปกรณ์จับยึด ตัดแต่ง และการตรวจสอบที่นำเสนอด้วย ตรวจสอบทั้งเซลล์ก่อนซื้อหุ่นยนต์หรือสายพานลำเลียงแยกกัน การปรับปรุงใหม่ควรรวมถึงความรับผิดชอบในการบูรณาการที่กำหนดไว้ การประเมินความเสี่ยงที่อัปเดต และการทดลองการผลิตที่ตกลงกันไว้
ผู้ซื้อควรตรวจสอบผลลัพธ์ของสายการผลิตอัตโนมัติอย่างไร
นับตู้คอนเทนเนอร์ที่ยอมรับ ณ จุดปล่อยสินค้าสุดท้ายที่ตกลงไว้ตลอดระยะเวลาสังเกตที่กำหนด ระบุเรซิน ผลิตภัณฑ์ แม่พิมพ์ ตำแหน่งที่ใช้งาน สาธารณูปโภค และรวมถึงการดำเนินงานขั้นปลายน้ำ เก็บการปฏิเสธ การหยุด และการแทรกแซงด้วยตนเองไว้ในบันทึก รายงานผลรวมของการขึ้นรูปแยกจากผลบรรทัดที่ยอมรับ ค่าวัฏจักรแห้งของแค็ตตาล็อกไม่สามารถใช้แทนการทดลองการผลิตนี้ได้